
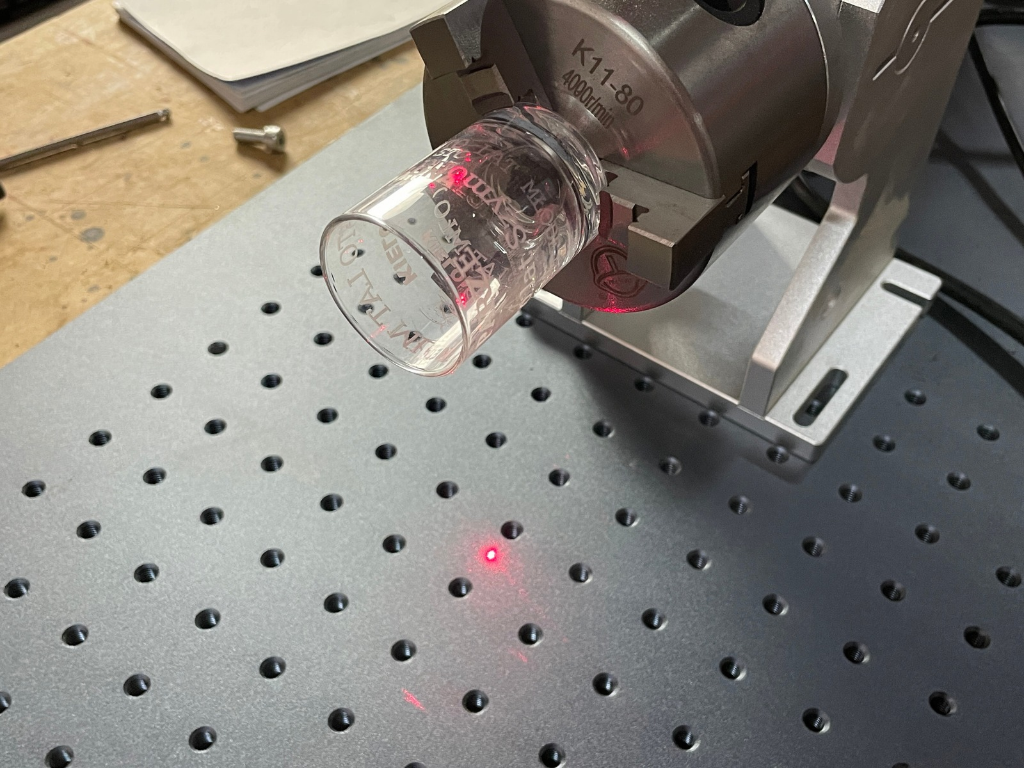
Na metalu wybór jest prosty: fiber 1064 nm, czyli laser światłowodowy, znakuje większość stopów, a tylko metale silnie odbijające (miedź, srebro, złoto) wymagają prób. Na tworzywach ta sama wiązka daje czarny, kontrastowy znak na jednym detalu i nic na drugim, choć oba wyglądają identycznie. Różnica siedzi w polimerze, barwniku i wypełniaczu, nie w nastawach maszyny.
Znakowanie laserowe tworzyw sztucznych wymaga dlatego innej kolejności niż stal: najpierw materiał, potem długość fali, na końcu moc i prędkość. Ten tekst porządkuje to w jednej macierzy: tworzywo × długość fali (10,6 µm CO2, 1064 nm fiber, 355 nm UV) × efekt × czy potrzebny jest dodatek laseraktywny. Wypełniamy ją tylko tym, co potwierdzają producenci źródeł i publikacje; resztę pól oznaczamy jako „wymaga próby”.
Na końcu jest karta prób przed wdrożeniem i sekcja o dymach, bo przy tworzywach odciąg jest częścią procesu. O metodach znakowania i różnicy między znakiem a grawerem piszemy osobno w tekście o trwałym oznaczaniu części.
Cztery mechanizmy: co laser robi z polimerem
Laser nie „wypala” napisu w tworzywie w jeden sposób. Według producenta maszyn laserowych sposób zmiany materiału zależy głównie od długości fali i czasu trwania impulsu, a w praktyce występują cztery mechanizmy.
| Mechanizm | Co się dzieje | Typowy wygląd | Czy jest ubytek materiału |
|---|---|---|---|
| Zmiana barwy | Reakcja chemiczna pigmentu lub polimeru | Ciemny znak na jasnym tle lub jasny na ciemnym | Nie — powierzchnia gładka |
| Karbonizacja | Piroliza matrycy; czarny znak to produkty węglowe (Polymers 2019) | Czarny lub ciemnobrązowy | Minimalny |
| Spienianie | Stopienie i zgazowanie; pęcherzyki rozpraszają światło (Polymers 2019) | Jasny, wypukły znak na ciemnym tworzywie; według producenta maszyn 20–40 µm | Nie — znak wystaje |
| Usuwanie warstwy | Zdjęcie lakieru lub nadruku | Kontrast z warstwy pod spodem (klawisze, panele) | Tak — tylko warstwa wierzchnia |
Zasada praktyczna wynika z materiałów producenta znakowarek: na jasnych tworzywach celem jest ciemny znak (karbonizacja lub zmiana barwy), na ciemnych — jasny (spienianie). Który mechanizm uruchomi się na detalu, zależy od tego, czy polimer i jego barwnik absorbują daną długość fali — i to jest sedno doboru.
Co robi każda długość fali na tworzywie
CO2 (10,6 µm) jest absorbowany przez większość materiałów organicznych; producent znakowarek opisuje jego działanie jako nagrzanie i stopienie powierzchni, które daje wypukły lub wklęsły znak. To wiązka do materiałów przezroczystych (działa na szkle i PET), zdejmowania warstw i opakowań; kontrast barwny na litych tworzywach technicznych jest ograniczony.
Fiber (1064 nm) według producenta znakowarek „głównie nagrzewa powierzchnię, by utworzyć znak” i nie znakuje obiektów przezroczystych. Producent laserów wymienia tworzywa znakowane fiberem: ABS, poliamid, poliwęglan, PMMA oraz „tworzywa z dodatkami laserowymi”. Tam, gdzie tworzywo absorbuje 1064 nm, fiber jest najtańszym i najszybszym źródłem; PE i PP bez dodatku nie dają czytelnego śladu.
Zielony (532 nm) to według producenta maszyn „szersza paleta tworzyw” niż standardowe 1064 nm; w polskich sklepach to rzadkość, a poza tą ogólną deklaracją brak danych per tworzywo, więc w macierzy go nie ujmujemy — sprawdź u producenta źródła.
Fotony UV (355 nm) rozrywają wiązania molekularne zamiast topić materiał — to „zimne znakowanie” z minimalnym stresem cieplnym. Producent znakowarek wskazuje UV dla PC, ABS i PA, dla tworzyw przezroczystych bez dodatków, dla silikonu i dla PE/PP; producent maszyn — dla tworzyw trudnopalnych. Plamka UV jest mniejsza, co ma znaczenie przy drobnych kodach na elektronice.
Macierz tworzywo × długość fali × efekt × dodatek
Poniżej zebraliśmy to, co da się poprzeć źródłem. „Próba” oznacza, że w cytowanych źródłach nie ma rozstrzygnięcia dla tej kombinacji — wynik zależy od barwnika i dodatków i wymaga testu na własnej partii.
| Tworzywo | CO2 10,6 µm | Fiber 1064 nm | UV 355 nm | Typowy efekt | Dodatek laseraktywny |
|---|---|---|---|---|---|
| ABS | próba | tak, bez dodatków | tak — czarny znak na naturalnym | zmiana barwy / karbonizacja | nie |
| PC | próba | tak | tak — także znak wewnątrz przezroczystego | zmiana barwy, ciemny znak | nie |
| PA6 / PA66 | próba | tak | tak — jasny znak na ciemnym | spienianie / zmiana barwy | nie |
| PA z włóknem szklanym | próba | próba — z wypełniaczem „może znakować się inaczej” | próba | zależy od barwnika i dodatków | zależy od partii |
| POM | próba | brak źródła producenta — nie zakładaj, że działa | próba | zależy od barwnika i dodatków | próba |
| PE | próba | słabo absorbuje, prawie nie zmienia koloru | tak, przy specyficznych parametrach | zmiana barwy | tak przy IR; nie przy UV |
| PP | próba | słabo absorbuje, nie ulega karbonizacji | tak, przy specyficznych parametrach | zmiana barwy | tak przy IR, ale nie zawsze pomaga |
| PET | tak — przezroczyste | tak — wysoka podatność | tak, przezroczysty i barwiony | zmiana barwy | nie |
| PMMA | tak — grawer matowy | tak | próba | relief / zmiana barwy | nie |
| PS | próba | tak — wysoka podatność | próba | karbonizacja / zmiana barwy | nie |
| PEEK | próba | próba | próba | zależy od barwnika i dodatków | próba |
| Silikon | próba | próba | tak — bardzo wysoki kontrast | zmiana barwy | nie przy UV |
| TPU | próba | zwykle wymaga dodatku | próba | zmiana barwy | tak przy IR |
| PBT | próba | próba | próba | zależy od barwnika i dodatków | próba |
| PVC | nie bez filtracji chemicznej — chlor → HCl | nie bez filtracji chemicznej — chlor → HCl | brak źródła; ten sam chlor | złoty znak (CO2) tylko z filtracją chemiczną | — |
Skąd „tak” w tabeli: fiber na ABS, PA, PC i PMMA — producent laserów; ABS, PS, PET pod IR, słaba absorpcja PE i PP, dodatki dla PE, PP i TPU — Polymers 2019; UV na ABS, PC, PA, PET, silikonie oraz PE i PP, CO2 na przezroczystym PET, wypełniacz szklany — producent znakowarek; PVC — producent systemów znakowania. Producent znakowarek zaznacza, że tworzywa z sadzą „często znakują się dobrze”, a recyklaty są trudniejsze — ta sama nazwa handlowa w dwóch partiach może dać dwa różne wyniki.
Dlaczego PE, PP i tworzywa przezroczyste wymagają UV albo dodatku
Polietylen i polipropylen to najczęstsze tworzywa opakowaniowe i jednocześnie najtrudniejsze dla fibera. Badanie Czyżewskiego i współautorów (Polymers 2019) stwierdza wprost, że HDPE i PP słabo absorbują promieniowanie 1064 nm, więc prawie nie zmieniają koloru, a PP nie ulega karbonizacji.
Są dwa wyjścia. Pierwsze to dodatek laseraktywny (LMA, masterbatch) dodawany przy wtrysku lub wytłaczaniu, który absorbuje podczerwień i inicjuje zmianę barwy. To rozwiązanie dla producenta detalu, nie dla znakującego: gotowej wypraski nie da się „douzdatnić”. Dodatek nie jest też gwarancją — w cytowanym badaniu LMA w PP pogorszył kontrast, a najlepiej znakował się PP pigmentowany sadzą.
Drugie wyjście to UV. Producent znakowarek pisze, że PE i PP „wymagają specyficznych parametrów UV”, ale znakują się bez dodatków, a tworzywa przezroczyste, które przy starszych laserach IR wymagały dodatków chemicznych, pod UV ich nie potrzebują. Jeśli znakujesz cudze detale i nie masz wpływu na recepturę, znakowanie tworzyw laserem UV jest jedyną drogą niezależną od tego, co dodał przetwórca.
Zimne znakowanie UV: kiedy 355 nm jest warte dopłaty
Producent znakowarek tłumaczy, że tworzywa „zatrzymują” ciepło: przy źródle termicznym detal może się odkształcić lub spęcznieć, dlatego dla wrażliwych części poleca UV. Inni producenci dodają, że krótsze impulsy (MOPA) ograniczają spienianie i topienie — to droga pośrednia, która nie zastępuje innej długości fali.
W ofercie Roboteus tę rolę pełni znakowarka UV RBZ 1515UV: źródło UV JPT 5 W (355 nm), pole robocze 150 × 150 mm, detal do 250 mm wysokości, głowica galwanometryczna do 7 m/s, dokładność do 0,01 mm, żywotność źródła według producenta do 20 000 roboczogodzin, pobór mocy maksymalnie 900 W z 230 V; EZCAD 2 w zestawie, LightBurn opcjonalnie. Producent opisuje proces jako ablację fotochemiczną bez uszkodzeń cieplnych i wymienia tworzywa, szkło, ceramikę, elektronikę oraz znakowanie w locie. Cena orientacyjna na roboteus.com: od 19 512,00 PLN netto (stan na październik 2026), konfiguracja pod proces.
Dopłata za UV jest wymierna. Według cen katalogowych, stan na październik 2026, jeden ze sklepów wycenia UV 5 W na 28 455,28 zł netto wobec 15 121,95 zł netto za fiber 30 W (różnica 13 333,33 zł); w dwóch innych sklepach różnica między UV 5 W a fiberem 30 W jest podobnego rzędu — pełne zestawienie jest w tekście o doborze znakowarki. Ta różnica ma sens, gdy w twoich detalach są PE, PP, tworzywa przezroczyste, silikon albo części medyczne — producent znakowarek podaje, że znak UV na tworzywach medycznych jest odporny na rozpuszczalniki, autoklaw i ścieranie, a tampodruk blaknie po sterylizacji.
Jeśli znakujesz głównie ABS, PC i PA, a obok tworzyw także metal, fiber zwykle wystarcza — znakowarka fiber RBZ 2020 (Raycus 50 W, pole 200 × 200 mm) jest opisana przez producenta jako maszyna do metali i wybranych tworzyw. Dobór mocy, pola i źródła opisaliśmy w przewodniku jak wybrać znakowarkę laserową.
PVC i tworzywa chlorowane: chlor, HCl i filtracja chemiczna
PVC pod laserem daje czytelny znak — producent systemów znakowania w nocie aplikacyjnej opisuje „unikalny złoty znak” z CO2, trwały i odporny na ścieranie — i to jest pułapka. Ta sama nota stwierdza, że znakowanie laserowe PVC uwalnia pary chloru, a chlor z parą wodną tworzy kwas solny, który degraduje metale i tworzywa w otoczeniu produkcyjnym. Producent nazywa odciąg „fundamentalnym wymogiem”, a filtry przy PVC wymienia się „co miesiąc lub kwartał”.
Laser Focus World dodaje, że dymy z PVC i PET zawierają chlorowodór i benzen, a lepkie cząstki potrafią zablokować zwykłe filtry w ciągu minut. Stąd trzystopniowa filtracja: filtr wstępny, HEPA i sekcja chemiczna — producent systemów znakowania podaje dla odciągów skuteczność HEPA 99,997 % przy 0,3 µm i osobny model z wkładem chemicznym do PVC.
Praktyczna reguła: bez odciągu z filtrem chemicznym nie przyjmuj zleceń na PVC, „winylowe” osłony kabli, folie samoprzylepne z PVC ani skóropodobne materiały o nieznanym składzie. Ta nota dotyczy CO2, a producenci źródeł fiber w ogóle nie opisują PVC jako materiału do znakowania — przy fiberze stosuj więc te same zasady.
Typowe części i co na nich działa
Przełożenie macierzy na realne detale wygląda tak:
- Obudowy urządzeń (ABS, PC, PC/ABS) — fiber lub UV; ciemny znak na jasnej obudowie. Przy recyklacie lub retardantach palenia próba na każdej partii; producent maszyn wskazuje UV dla tworzyw trudnopalnych.
- Złącza i elementy elektrotechniczne (PA, PBT, PA GF) — PA fiberem i UV; PBT i PA z włóknem szklanym to pole „próba”. Drobne kody DataMatrix to argument za mniejszą plamką UV.
- Przewody i osłony (PE, PVC, TPU) — PE i TPU na fiberze zwykle wymagają dodatku, UV znakuje PE bez niego; PVC tylko z filtracją chemiczną.
- Opakowania (PET, PP, PE) — PET na CO2 i UV; PP i PE przy fiberze zależą od dodatku; na linii decyduje znakowanie w locie i czas cyklu.
- Elektronika i gadżety reklamowe — usuwanie lakieru na klawiszach, jasne znaki na ciemnych obudowach, długopisy i breloki z tworzyw o nieznanym składzie; tu UV wygrywa, bo działa na największej liczbie materiałów bez pytania o recepturę.
Próby przed wdrożeniem: karta prób
Największe straty przy tworzywach nie wynikają ze złej maszyny, tylko z pominięcia prób. Każdy nowy detal, kolor i partia przechodzi przez tę samą kartę prób, zanim trafi do zlecenia:
- Identyfikacja materiału — oznaczenie na detalu (np. „>ABS<„, „>PA66-GF30<„), karta techniczna przetwórcy, informacja o barwniku, wypełniaczu, retardantach i udziale recyklatu.
- Siatka parametrów — na jednym detalu pola z rosnącą mocą, malejącą prędkością i różnym ogniskowaniem. Szukasz najniższej energii, która daje pełny kontrast; nadmiar to spienienie, podtopienie i wypaczenie.
- Ocena kontrastu i krawędzi — pod lupą: ostrość krawędzi, wypukłość znaku, pęknięcia włoskowate. Kody 2D sprawdzaj czytnikiem, a gdy klient wymaga oceny jakości — weryfikatorem.
- Test trwałości — przetarcie alkoholem izopropylowym, ścieranie ściereczką, a dla części medycznych lub myjkowych cykl mycia lub sterylizacji z procesu klienta. Liczbowych norm ścieralności producenci nie podają, więc kryterium ustala się z klientem.
- Zapis — materiał, partia, źródło, moc, prędkość, częstotliwość, ognisko, wynik, data. Kolejną partię zaczynasz od zapisanych nastaw i sprawdzasz powtarzalność.
BHP: dymy z tworzyw i klasa lasera
Każde tworzywo pod wiązką wydziela dym i lotne produkty rozkładu — nie tylko PVC. Odciąg do tworzyw ma trzy stopnie — filtr wstępny, HEPA i sekcję chemiczną (węgiel aktywny) — tak buduje go m.in. BOFA, bo lotne związki daje nie tylko PVC (Laser Focus World: PET uwalnia benzen). Przy tworzywach chlorowanych potrzebny jest dedykowany wkład chemiczny i częstsza wymiana filtrów (producent systemów znakowania). Rozporządzenie maszynowe (UE) 2023/1230, stosowane od 20 stycznia 2027 r., wymaga, aby emisje niebezpiecznych substancji były zatrzymane, wychwycone, odprowadzone lub filtrowane.
Druga sprawa to klasa lasera. Według CIOP-PIB klasyfikacja wg PN-EN 60825-1:2014-11 zalicza do klasy 1 także lasery dużej mocy całkowicie obudowane; otwarta głowica galwo nad stołem to klasa 4, gdzie niebezpieczne jest nawet rozproszone odbicie. Przy błyszczących i przezroczystych tworzywach odbicia są realne, więc obudowa albo okulary dobrane do długości fali (355 nm to inny filtr niż 1064 nm) są obowiązkowe; dobór obudowy i okularów opisuje tekst o doborze znakowarki. Obudowane i otwarte maszyny znajdziesz wśród znakowarek laserowych Roboteus.
Najczęstsze pytania
Czy znakowarka fiber oznaczy plastik?
Zależy od tworzywa. Według producenta laserów fiber 1064 nm znakuje ABS, poliamid, poliwęglan, PMMA i tworzywa z dodatkami laserowymi. Na PE i PP bez dodatku zostawia słaby ślad albo żaden, bo te polimery słabo absorbują 1064 nm (Polymers 2019). Przed zakupem zrób próbę na własnych detalach.
Czy znakowanie laserowe tworzyw sztucznych wymaga odciągu?
Tak, przy każdym tworzywie, bo rozkład polimeru wydziela dym i lotne związki. Przy PVC producent systemów znakowania nazywa odciąg „fundamentalnym wymogiem”, a filtr musi mieć sekcję chemiczną, bo chlor z parą wodną tworzy kwas solny. Bez takiego odciągu PVC nie znakuj wcale.
Dlaczego PP i PE nie znakują się laserem fiber?
Bo słabo absorbują 1064 nm — wiązka fibera przechodzi przez materiał, zamiast oddać energię w powierzchni, a PP nie ulega karbonizacji (Polymers 2019). Rozwiązaniem jest dodatek laseraktywny wprowadzony przy wtrysku albo laser UV 355 nm, który znakuje PE i PP bez dodatków.
Co to są dodatki laseraktywne?
To masterbatche dodawane do granulatu przy wtrysku lub wytłaczaniu, które absorbują podczerwień i uruchamiają zmianę barwy w polimerze słabo reagującym na laser. Nie da się ich dodać do gotowego detalu i nie gwarantują kontrastu: w badaniu Polymers 2019 dodatek LMA w PP pogorszył wynik, a najlepiej znakował się PP z sadzą.
Czy można znakować przezroczyste tworzywo?
Tak, ale nie fiberem — fiber nie znakuje obiektów przezroczystych. Do przezroczystego PET nadaje się CO2 oraz UV; UV znakuje przezroczysty PC „wybitnie”, także wewnątrz materiału, i nie wymaga dodatków, których potrzebowały starsze lasery IR.
Źródła
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
Uwaga redakcyjna
Ceny katalogowe sklepów i ceny orientacyjne na roboteus.com zmieniają się; podane kwoty to stan na październik 2026 i służą wyłącznie jako punkt odniesienia. Wyniki znakowania zależą od konkretnej maszyny, tworzywa, barwnika i partii materiału — macierz jest mapą do prób, nie gwarancją. Tekst nie zastępuje instrukcji producenta maszyny ani przepisów BHP dotyczących laserów i wentylacji stanowiska.