
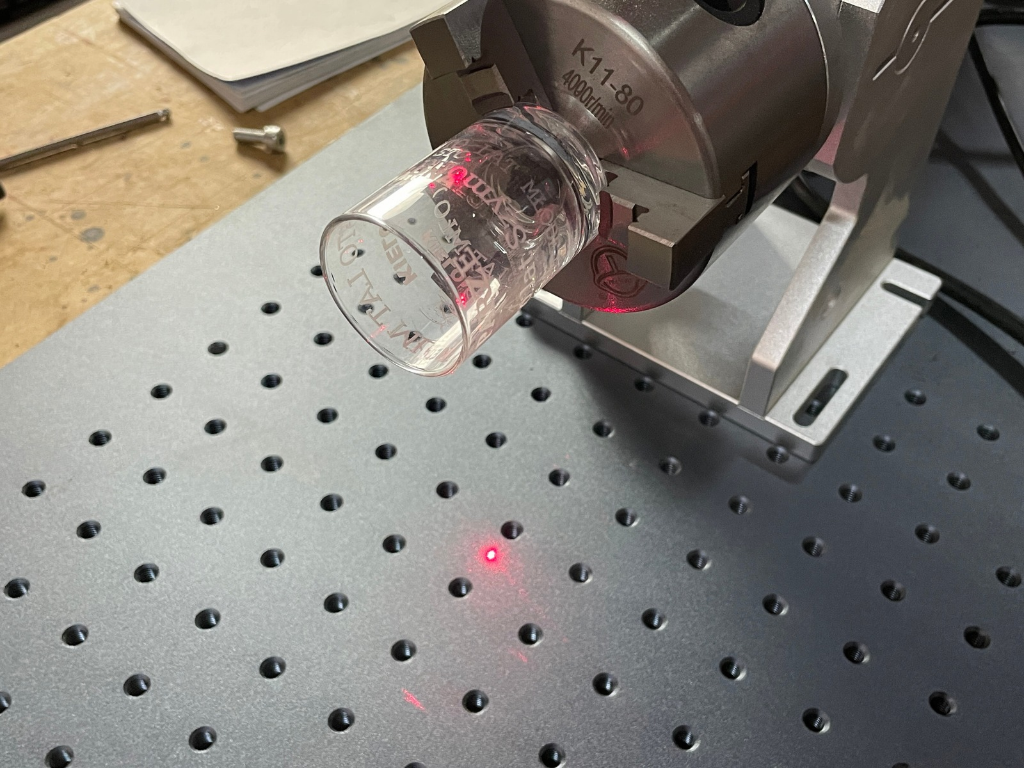
Sul metallo, la scelta è semplice: un laser a fibra da 1064 nm marca la maggior parte delle leghe e solo i metalli altamente riflettenti (rame, argento, oro) richiedono un test. Sulla plastica, lo stesso raggio produce un segno nero e contrastante su una parte e nulla sull'altra, anche se entrambe sembrano identiche. La differenza sta nel polimero, nel colorante e nel riempitivo, non nelle impostazioni della macchina.
La marcatura laser delle materie plastiche richiede quindi un ordine diverso rispetto all'acciaio: prima il materiale, poi la lunghezza d'onda, quindi la potenza e la velocità. Questo testo organizza il tutto in un'unica matrice: materiale × lunghezza d'onda (10,6 µm CO2, 1064 nm fibra, 355 nm UV) × effetto × se è necessario un additivo laser-attivo. In questa matrice vengono inserite solo informazioni confermate dai produttori e dalle pubblicazioni di riferimento; i campi rimanenti sono contrassegnati come "richiede test".
In conclusione, sono presenti una scheda di test preliminare e una sezione sui fumi, poiché l'emissione di gas di scarico è parte integrante del processo di lavorazione delle materie plastiche. I metodi di marcatura e la differenza tra marcatura e incisione sono trattati separatamente nel testo sulla marcatura permanente dei pezzi (fonte in polacco) .
Quattro meccanismi: cosa fa un laser a un polimero
Un laser non "incide" l'iscrizione sul materiale in un unico modo. Secondo il produttore della macchina laser, il metodo di modifica del materiale dipende principalmente dalla lunghezza d'onda e dalla durata dell'impulso e, in pratica, vengono utilizzati quattro meccanismi.
| Meccanismo | Cosa sta succedendo? | aspetto tipico | Si è verificata una perdita di materiale? |
|---|---|---|---|
| Cambio di colore | Reazione chimica di un pigmento o di un polimero | Insegna scura su sfondo chiaro o insegna chiara su sfondo scuro | No – superficie liscia |
| Carbonizzazione | Pirolisi della matrice; il segno nero indica i prodotti del carbonio (Polimeri 2019) | Nero o marrone scuro | Minimo |
| Schiuma | Fusione e gassificazione; le bolle disperdono la luce (Polimeri 2019) | Segno luminoso e in rilievo su plastica scura; secondo il produttore della macchina, 20–40 µm | No, il cartello sporge |
| Rimozione di uno strato | Foto della vernice o della stampa | Contrasto rispetto allo strato sottostante (chiavi, pannelli) | Sì, solo strato di finitura. |
La regola generale deriva dai materiali utilizzati dal produttore del sistema di marcatura: sui materiali chiari, l'obiettivo è una marcatura scura (carbonizzazione o cambiamento di colore), mentre sui materiali più scuri, una marcatura chiara (schiumosità). Il meccanismo che si attiva sul pezzo dipende dal fatto che il polimero e il suo colorante assorbano o meno una determinata lunghezza d'onda, e questo è il punto cruciale della selezione.
Cosa fa ciascuna lunghezza d'onda al materiale
La CO2 (10,6 µm) viene assorbita dalla maggior parte dei materiali organici; il produttore del sistema di marcatura descrive il suo effetto come riscaldamento e fusione della superficie, con conseguente formazione di un segno convesso o concavo. Questo fascio è adatto a materiali trasparenti (funziona su vetro e PET), per la rimozione di strati e imballaggi; il contrasto cromatico su plastiche tecniche solide è limitato.
Secondo il produttore del sistema di marcatura, la fibra (1064 nm) "riscalda principalmente la superficie per creare un segno" e non è adatta per oggetti trasparenti. Il produttore del laser elenca i seguenti materiali che possono essere marcati con la fibra: ABS, poliammide, policarbonato, PMMA e "plastiche con additivi laser". Laddove il materiale assorbe la luce a 1064 nm, la fibra rappresenta la soluzione più economica e veloce; il PE e il PP senza l'additivo non producono un segno leggibile.
Il verde (532 nm) è, secondo il produttore dell'apparecchiatura, una "gamma di materiali più ampia" rispetto allo standard di 1064 nm; è raro nei negozi polacchi e, a parte questa dichiarazione generale, non ci sono dati specifici per ciascun materiale, quindi non lo includiamo nella matrice – si prega di contattare il produttore per informazioni sui fornitori.
I fotoni UV (355 nm) interrompono i legami molecolari anziché fondere il materiale: si tratta di una "marcatura a freddo" con stress termico minimo. Il produttore della macchina di marcatura specifica l'utilizzo di raggi UV per PC, ABS e PA, per le plastiche trasparenti senza additivi, per il silicone e per il PE/PP; specifica inoltre l'utilizzo di raggi UV per le plastiche ignifughe. Il punto di marcatura UV è più piccolo, aspetto importante per i codici a grana fine presenti sui componenti elettronici.
Materiale × Lunghezza d'onda × Effetto × Matrice additiva
Di seguito, abbiamo riassunto ciò che è supportato dalle fonti. "Prova" significa che le fonti citate non forniscono una conclusione definitiva per questa combinazione: il risultato dipende dal colorante e dagli additivi e richiede test sul proprio lotto.
| Materiale | CO2 10,6 µm | Fibra 1064 nm | UV 355 nm | effetto tipico | Additivo laser-attivo |
|---|---|---|---|---|---|
| ABS | tentativo | sì, senza additivi | sì – segno nero su naturale | cambiamento di colore / carbonizzazione | NO |
| PC | tentativo | SÌ | sì, anche il cartello all'interno di quello trasparente | cambiamento di colore, segno scuro | NO |
| PA6 / PA66 | tentativo | SÌ | sì – un'insegna luminosa su sfondo scuro | schiuma / cambio di colore | NO |
| PA con fibra di vetro | tentativo | test – con riempitivo "potrebbe essere contrassegnato in modo diverso" | tentativo | dipende dal colorante e dagli additivi | dipende dal partito |
| POM | tentativo | Nessuna fonte del produttore – non dare per scontato che funzioni | tentativo | dipende dal colorante e dagli additivi | tentativo |
| PE | tentativo | assorbe poco, cambia colore a malapena | sì, con parametri specifici | cambio di colore | sì nell'infrarosso; no nell'ultravioletto |
| PP | tentativo | assorbe male, non carbonizza | sì, con parametri specifici | cambio di colore | Sì, con IR, ma non sempre aiuta. |
| ANIMALE DOMESTICO | sì – trasparente | sì – elevata suscettibilità | sì, trasparente e colorato | cambio di colore | NO |
| PMMA | sì – incisione opaca | SÌ | tentativo | rilievo / cambio di colore | NO |
| PS | tentativo | sì – elevata suscettibilità | tentativo | carbonizzazione / cambiamento di colore | NO |
| SBIRCIARE | tentativo | tentativo | tentativo | dipende dal colorante e dagli additivi | tentativo |
| Silicio | tentativo | tentativo | sì – contrasto molto elevato | cambio di colore | non con raggi UV |
| TPU | tentativo | di solito richiede un'aggiunta | tentativo | cambio di colore | sì con IR |
| PBT | tentativo | tentativo | tentativo | dipende dal colorante e dagli additivi | tentativo |
| PVC | non senza filtrazione chimica — cloro → HCl | non senza filtrazione chimica — cloro → HCl | nessuna fonte; stesso cloro | marchio oro (CO2) solo con filtrazione chimica | — |
Perché il "sì" nella tabella: fibra su ABS, PA, PC e PMMA — produttore di laser; ABS, PS, PET sotto IR, scarso assorbimento per PE e PP, additivi per PE, PP e TPU — Polymers 2019; UV su ABS, PC, PA, PET, silicone, PE e PP, CO2 su PET trasparente, riempitivo in vetro — produttore di macchine per marcatura; PVC — produttore di sistemi di marcatura. Il produttore di macchine per marcatura osserva che le plastiche con nerofumo "spesso si marcano bene", mentre i materiali riciclati sono più difficili: lo stesso nome commerciale in due lotti può dare due risultati diversi.
Perché PE, PP e plastiche trasparenti richiedono UV o additivi
Il polietilene e il polipropilene sono i materiali di imballaggio più comuni, ma anche i più difficili da lavorare per le fibre. Uno studio di Czyżewski e colleghi (Polymers 2019) afferma chiaramente che l'HDPE e il PP assorbono scarsamente le radiazioni a 1064 nm, quindi cambiano colore a malapena, e il PP non si carbonizza.
Esistono due opzioni. La prima è un additivo laser-attivo (LMA, masterbatch) aggiunto durante lo stampaggio a iniezione o estrusione, che assorbe le radiazioni infrarosse e innesca il cambiamento di colore. Questa soluzione è pensata per il produttore del componente, non per l'agente di marcatura: il pezzo finito non può essere "rifinito". L'additivo, inoltre, non è una garanzia: nello studio citato, l'LMA nel PP ha ridotto il contrasto, mentre il PP pigmentato con nerofumo ha fornito la marcatura migliore.
La seconda opzione è la marcatura UV. Il produttore della macchina per la marcatura afferma che PE e PP "richiedono parametri UV specifici", ma la marcatura avviene senza additivi. I materiali trasparenti, che con i vecchi laser a infrarossi richiedevano additivi chimici, non ne necessitano con la marcatura UV. Se si devono marcare componenti di terzi e non si ha alcun controllo sulla formula, la marcatura delle materie plastiche con un laser UV è l'unica soluzione, indipendentemente dagli additivi utilizzati dal produttore.
Marcatura a freddo UV: quando la 355 nm giustifica il costo aggiuntivo
Il produttore di marcatori spiega che le materie plastiche "trattengono" il calore: una fonte termica può deformare o gonfiare il pezzo, quindi raccomanda la tecnologia UV per i componenti sensibili. Altri produttori aggiungono che impulsi più brevi (MOPA) limitano la formazione di schiuma e la fusione: si tratta di un approccio indiretto che non sostituisce altre lunghezze d'onda.
Roboteus offre questo servizio con il marcatore UV RBZ 1515UV : una sorgente UV JPT da 5 W (355 nm), un'area di lavoro di 150 × 150 mm, un'altezza del pezzo fino a 250 mm, una velocità della testa galvanometrica fino a 7 m/s, una precisione fino a 0,01 mm e una durata della sorgente fino a 20.000 ore di funzionamento, secondo il produttore. Consumo energetico: massimo 900 W a 230 V; EZCAD 2 incluso, LightBurn opzionale. Il produttore descrive il processo come ablazione fotochimica senza danni termici ed elenca plastica, vetro, ceramica, componenti elettronici e la marcatura in tempo reale. Prezzo approssimativo su roboteus.com: a partire da 19.512,00 PLN netti (a ottobre 2026), configurato per il processo.
Il sovrapprezzo per la tecnologia UV è misurabile. Secondo i listini prezzi di ottobre 2026, un negozio propone una stampante UV da 5W a 28.455,28 PLN netti, contro i 15.121,95 PLN netti di una stampante a fibra da 30W (una differenza di 13.333,33 PLN); in altri due negozi, la differenza tra una stampante UV da 5W e una a fibra da 30W è simile: un'analisi completa è fornita nel testo sulla scelta di un marcatore. Questa differenza è giustificata se i componenti includono PE, PP, plastiche trasparenti, silicone o dispositivi medici: il produttore del marcatore afferma che la marcatura UV sui materiali medicali è resistente a solventi, autoclavi e abrasioni e che la tampografia sbiadisce dopo la sterilizzazione.
Se devi marcare principalmente ABS, PC e PA, oltre a plastica e metallo, la fibra è solitamente sufficiente. Il marcatore a fibra RBZ 2020 (Raycus 50 W, campo 200 × 200 mm) è descritto dal produttore come una macchina per metalli e alcune plastiche. Abbiamo trattato la potenza, il campo e la selezione della sorgente nella nostra guida su come scegliere un marcatore laser (fonte in polacco) .
PVC e plastiche clorurate: filtrazione di cloro, HCl e agenti chimici
Il PVC produce un segno leggibile sotto il laser: il produttore del sistema di marcatura descrive, nella sua nota applicativa, un "marchio dorato unico" realizzato con CO2, durevole e resistente all'abrasione, ma questa è una trappola. La stessa nota afferma che la marcatura laser del PVC rilascia vapori di cloro e che il cloro, combinato con il vapore acqueo, crea acido cloridrico, che degrada metalli e plastica nell'ambiente di produzione. Il produttore definisce la ventilazione forzata "un requisito fondamentale" e i filtri per il PVC vengono sostituiti "mensilmente o trimestralmente".
Laser Focus World aggiunge che i fumi di PVC e PET contengono acido cloridrico e benzene, e le particelle appiccicose possono ostruire i filtri standard in pochi minuti. Da qui la necessità di una filtrazione a tre stadi: prefiltro, filtro HEPA e sezione chimica. Il produttore del sistema di marcatura dichiara un'efficienza HEPA del 99,997% a 0,3 µm per i suoi aspiratori, ed è disponibile un modello separato con inserto chimico per il PVC.
Regola generale: non accettate ordini per guaine per cavi in PVC, "vinile", pellicole autoadesive in PVC o materiali similpelle di composizione sconosciuta senza un filtro chimico. Questa nota vale anche per la CO2, e i produttori di fibre ottiche non descrivono nemmeno il PVC come materiale di marcatura, quindi applicate le stesse regole anche alle fibre.
Componenti comuni e interventi di riparazione eseguiti su di essi
La traduzione della matrice in dettagli concreti si presenta in questo modo:
- Alloggiamenti dei dispositivi (ABS, PC, PC/ABS) — fibra o UV; segno scuro sull'alloggiamento della luce. Per materiali riciclati o ignifughi, eseguire un test su ogni lotto; il produttore della macchina specifica l'UV per i materiali ignifughi.
- Connettori e componenti elettrici (PA, PBT, PA GF) — Fibra PA e UV; PBT e PA con fibra di vetro sono il campo di "prova". I codici DataMatrix più precisi sono un argomento a favore di una macchia UV più piccola.
- Cavi e guaine (PE, PVC, TPU) – PE e TPU su fibra solitamente richiedono un additivo, marcatura UV PE senza; PVC solo con filtrazione chimica.
- Imballaggio (PET, PP, PE) – PET su CO2 e UV; PP e PE su fibra a seconda dell'additivo; marcatura on-line on-the-fly e tempo di ciclo determinano.
- Elettronica e articoli promozionali : rimozione di vernice da chiavi, segni leggeri su involucri scuri, penne e portachiavi realizzati con materiali di composizione sconosciuta; in questi casi la tecnologia UV si rivela vincente perché agisce sulla più ampia gamma di materiali senza richiedere una formula specifica.
Test di pre-implementazione: scheda di test
Il maggior spreco di plastica non deriva da macchinari difettosi, bensì dalla mancata esecuzione dei test. Ogni nuovo componente, colore e lotto viene sottoposto alla stessa procedura di test prima di essere inviato alla produzione:
- Identificazione del materiale : marcatura sul dettaglio (ad es. ">ABS<", ">PA66-GF30<"), scheda tecnica del produttore, informazioni su colorante, riempitivo, ritardanti e quota di materiale riciclato.
- Griglia dei parametri : un campo di dettaglio singolo con potenza crescente, velocità decrescente e messa a fuoco variabile. Si cerca l'energia minima che produca il massimo contrasto; un'energia eccessiva provoca sfocature, sottosaturazione e distorsione.
- Valutazione del contrasto e dei bordi al microscopio: nitidezza dei bordi, convessità dei caratteri, microfratture. Verificare i codici 2D con uno scanner e, se il cliente richiede una valutazione della qualità, con un verificatore.
- I test di durabilità prevedono la pulizia con alcol isopropilico, lo sfregamento con un panno e, per i componenti medicali o per la pulizia, un ciclo di lavaggio o sterilizzazione secondo le procedure del cliente. I produttori non forniscono standard numerici di abrasione, pertanto i criteri vengono concordati con il cliente.
- Registrazione : materiale, lotto, sorgente, potenza, velocità, frequenza, messa a fuoco, risultato, data. Avvia il lotto successivo con le impostazioni salvate e verifica la ripetibilità.
Salute e sicurezza: fumi di plastica e corso sui laser
Ogni plastica sotto il fascio emette fumo e prodotti di decomposizione volatili, non solo il PVC. Il sistema di aspirazione della plastica è composto da tre stadi: un pre-filtro, un filtro HEPA e una sezione chimica (carbone attivo). È così che BOFA, tra gli altri, lo progetta, perché i composti volatili non sono prodotti solo dal PVC (Laser Focus World: il PET rilascia benzene). Le plastiche clorurate richiedono una cartuccia chimica dedicata e cambi di filtro più frequenti (marcatura del produttore del sistema). Il Regolamento Macchine (UE) 2023/1230, applicabile dal 20 gennaio 2027, richiede che le emissioni di sostanze pericolose siano trattenute, catturate, scaricate o filtrate.
Il secondo aspetto riguarda la classe del laser. Secondo il CIOP-PIB, la classificazione secondo la norma PN-EN 60825-1:2014-11 include anche i laser ad alta potenza completamente racchiusi nella Classe 1; una testa galvanometrica aperta sopra il piano di lavoro è di Classe 4, dove anche la riflessione diffusa è pericolosa. Le riflessioni sono un problema reale con materiali lucidi e trasparenti, quindi un involucro o dei vetri adatti alla lunghezza d'onda (355 nm richiede un filtro diverso rispetto a 1064 nm) sono obbligatori; la scelta dell'involucro e dei vetri è descritta nel testo sulla selezione di una macchina per marcatura laser. Tra le macchine per marcatura laser Roboteus troverete sia macchine chiuse che aperte.
Domande frequenti
Un pennarello in fibra può lasciare il segno sulla plastica?
Dipende dal materiale. Secondo il produttore del laser a fibra, la lunghezza d'onda di 1064 nm lascia un segno su ABS, poliammide, policarbonato, PMMA e plastiche con additivi laser. Lascia un segno debole o nullo su PE e PP senza additivi, poiché questi polimeri assorbono scarsamente la luce a 1064 nm (Polymers 2019). Prima dell'acquisto, si consiglia di effettuare una prova sui propri pezzi.
La marcatura laser delle materie plastiche richiede l'estrazione?
Sì, con qualsiasi plastica, perché la decomposizione dei polimeri produce fumo e composti volatili. Per il PVC, il produttore del sistema di marcatura definisce l'aspirazione un "requisito fondamentale" e il filtro deve avere una sezione chimica, perché il cloro e il vapore acqueo creano acido cloridrico. Senza un tale sistema di aspirazione, il PVC non può essere marcato affatto.
Perché non è possibile marcare PP e PE con un laser a fibra?
Poiché assorbono scarsamente la lunghezza d'onda di 1064 nm, il fascio di fibre attraversa il materiale anziché rilasciare energia in superficie, e il PP non si carbonizza (Polymers 2019). La soluzione consiste in un additivo laser-attivo introdotto durante lo stampaggio a iniezione o in un laser UV a 355 nm, che marca PE e PP senza additivi.
Che cosa sono gli additivi laser-attivi?
Questi masterbatch, aggiunti al granulato durante lo stampaggio a iniezione o estrusione, assorbono le radiazioni infrarosse e provocano un cambiamento di colore nel polimero, che risulta poco reattivo ai laser. Non possono essere aggiunti al pezzo finito e non garantiscono un contrasto ottimale: nello studio Polymers 2019, l'aggiunta di LMA al PP ha peggiorato il risultato, mentre il PP con nerofumo ha mostrato la colorazione migliore.
È possibile contrassegnare i materiali trasparenti?
Sì, ma non con la fibra ottica: la fibra non marca gli oggetti trasparenti. La CO2 e la luce UV sono adatte al PET trasparente; la luce UV marca il policarbonato trasparente "in modo eccellente", anche all'interno del materiale, e non richiede gli additivi necessari per i vecchi laser a infrarossi.
Fonti
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
Nota editoriale
I prezzi di listino dei rivenditori e i prezzi indicativi su roboteus.com sono soggetti a modifiche; gli importi mostrati si riferiscono a ottobre 2026 e sono da intendersi solo a titolo di riferimento. I risultati della marcatura variano a seconda della macchina, del materiale, della tintura e del lotto specifici: la matrice è una mappa di prova, non una garanzia. Il presente testo non sostituisce le istruzioni del produttore della macchina né le normative in materia di salute e sicurezza sul lavoro relative ai laser e alla ventilazione della postazione di lavoro.