
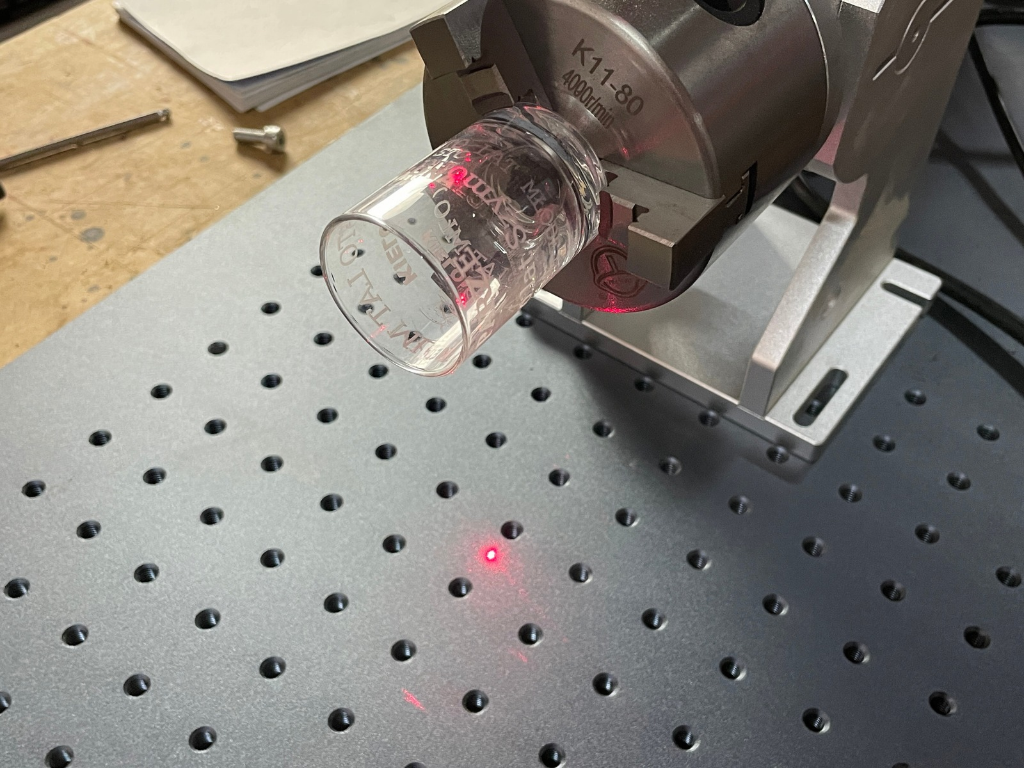
U kovu je volba jednoduchá: vláknový laser s vlnovou délkou 1064 nm značí většinu slitin a testování vyžadují pouze vysoce reflexní kovy (měď, stříbro, zlato). U plastů vytváří stejný paprsek černou, kontrastní značku na jedné části a žádnou na druhé, i když obě části vypadají identicky. Rozdíl spočívá v polymeru, barvivu a plnivu, nikoli v nastavení stroje.
Laserové značení plastů proto vyžaduje jiné pořadí než ocel: nejprve materiál, poté vlnová délka, poté výkon a rychlost. Tento text je uspořádán do jediné matice: materiál × vlnová délka (10,6 µm CO2, 1064 nm vlákno, 355 nm UV) × účinek × zda je vyžadována laserově aktivní přísada. Tuto matici vyplňujeme pouze informacemi potvrzenými výrobci zdrojů a publikacemi; zbývající pole jsou označena jako „vyžaduje testování“.
Na konci je uveden předběžný testovací list a část o výfukových plynech, jelikož výfukové plyny jsou součástí procesu výroby plastů. Metody značení a rozdíl mezi značkou a gravírováním jsou popsány samostatně v textu o trvalém značení dílů (zdroj v polštině) .
Čtyři mechanismy: Co laser dělá s polymerem
Laser „nevypaluje“ nápis do materiálu jediným způsobem. Podle výrobce laserového zařízení závisí způsob změny materiálu především na vlnové délce a délce pulzu a v praxi se používají čtyři mechanismy.
| Mechanismus | Co se děje | Typický vzhled | Dochází k nějaké materiální ztrátě? |
|---|---|---|---|
| Změna barvy | Chemická reakce pigmentu nebo polymeru | Tmavý znak na světlém pozadí nebo světlý znak na tmavém pozadí | Ne – hladký povrch |
| Karbonizace | Matricová pyrolýza; černá značka označuje uhlíkové produkty (Polymers 2019) | Černá nebo tmavě hnědá | Minimální |
| Pěnění | Tání a zplyňování; bubliny rozptylují světlo (Polymers 2019) | Jasná, vystouplá stopa na tmavém plastu; dle výrobce stroje 20–40 µm | Ne – cedule vyčnívá |
| Odstranění vrstvy | Fotografie laku nebo potisku | Kontrast od vrstvy pod ní (klávesy, panely) | Ano – pouze vrchní lak |
Základní pravidlo vychází z materiálů výrobce značení: na světlých materiálech je cílem tmavá značka (karbonizace nebo změna barvy), zatímco na tmavších materiálech světlá značka (pěnění). Který mechanismus se na součásti spustí, závisí na tom, zda polymer a jeho barvivo absorbují danou vlnovou délku – a to je jádro výběru.
Jak každá vlnová délka působí na materiál
CO2 (10,6 µm) je absorbován většinou organických materiálů; výrobce značení popisuje jeho účinek jako zahřívání a tavení povrchu, čímž vzniká konvexní nebo konkávní značka. Tento paprsek je vhodný pro průhledné materiály (funguje na skle a PET), pro odstraňování vrstev a obalů; barevný kontrast na pevných technických plastech je omezený.
Vlákno (1064 nm) podle výrobce značení „primárně zahřívá povrch, aby vytvořilo značku“ a neoznačuje průhledné předměty. Výrobce laserů uvádí následující materiály značené vláknem: ABS, polyamid, polykarbonát, PMMA a „plasty s laserovými přísadami“. Pokud materiál absorbuje 1064 nm, je vlákno nejlevnějším a nejrychlejším zdrojem; PE a PP bez přísady nevytvářejí čitelnou značku.
Zelená (532 nm) je podle výrobce stroje „širší škálou materiálů“ než standardních 1064 nm; v polských obchodech je vzácná a kromě tohoto obecného prohlášení nejsou k dispozici žádné údaje o jednotlivých materiálech, takže je v matici neuvádíme – zdroje si ověřte u výrobce.
UV fotony (355 nm) narušují molekulární vazby místo toho, aby materiál tavily – jedná se o „studené značení“ s minimálním tepelným namáháním. Výrobce značkovacího stroje specifikuje UV pro PC, ABS a PA, pro průhledné plasty bez přísad, pro silikon a pro PE/PP; výrobce stroje specifikuje UV pro nehořlavé plasty. UV skvrna je menší, což je důležité pro jemnozrnné kódy na elektronice.
Materiál × Vlnová délka × Efekt × Aditivní matice
Níže jsme shrnuli, co lze podpořit zdroji. „Zkušební“ znamená, že citované zdroje neposkytují definitivní závěr pro tuto kombinaci – výsledek závisí na barvivu a přísadách a vyžaduje testování na vaší vlastní šarži.
| Materiál | CO2 10,6 µm | Vlákno 1064 nm | UV 355 nm | Typický účinek | Laserově aktivní přísada |
|---|---|---|---|---|---|
| ABS | pokus | ano, bez přísad | ano – černá skvrna na přírodním | změna barvy / karbonizace | ŽÁDNÝ |
| Počítač | pokus | Ano | ano – také cedule uvnitř průhledné | změna barvy, tmavá skvrna | ŽÁDNÝ |
| PA6 / PA66 | pokus | Ano | ano – jasné znamení na tmavém pozadí | pěnění / změna barvy | ŽÁDNÝ |
| PA se skleněnými vlákny | pokus | test – s výplní „může být označeno jinak“ | pokus | záleží na barvivu a přísadách | záleží na straně |
| POM | pokus | žádný zdroj od výrobce – nepředpokládejte, že to funguje | pokus | záleží na barvivu a přísadách | pokus |
| Odborný pracovník | pokus | špatně se vstřebává, téměř nemění barvu | ano, se specifickými parametry | změna barvy | ano v infračerveném záření; ne v ultrafialovém záření |
| PP | pokus | špatně se vstřebává, nekarbonizuje | ano, se specifickými parametry | změna barvy | ano s IR, ale ne vždy to pomůže |
| PET | ano – průhledné | ano – vysoká náchylnost | ano, průhledné a barevné | změna barvy | ŽÁDNÝ |
| PMMA | ano – matné gravírování | Ano | pokus | úleva / změna barvy | ŽÁDNÝ |
| PS | pokus | ano – vysoká náchylnost | pokus | karbonizace / změna barvy | ŽÁDNÝ |
| PEEK | pokus | pokus | pokus | záleží na barvivu a přísadách | pokus |
| Křemík | pokus | pokus | ano – velmi vysoký kontrast | změna barvy | ne s UV |
| TPU | pokus | obvykle vyžaduje doplnění | pokus | změna barvy | ano s infračerveným signálem |
| PBT (perforovatelný oxid) | pokus | pokus | pokus | záleží na barvivu a přísadách | pokus |
| PVC | ne bez chemické filtrace — chlor → HCl | ne bez chemické filtrace — chlor → HCl | žádný zdroj; stejný chlor | Gold Mark (CO2) pouze s chemickou filtrací | — |
Proč „ano“ v tabulce: vlákno na ABS, PA, PC a PMMA – výrobce laserů; ABS, PS, PET pod IR, špatná absorpce pro PE a PP, přísady pro PE, PP a TPU – Polymers 2019; UV na ABS, PC, PA, PET, silikonu a PE a PP, CO2 na průhledném PET, skleněná plniva – výrobce značkovacího stroje; PVC – výrobce značkovacího systému. Výrobce značkovacího stroje poznamenává, že saze „často značí dobře“, zatímco recykláty jsou obtížnější – stejný obchodní název ve dvou šaržích může vést k dvěma různým výsledkům.
Proč PE, PP a průhledné plasty vyžadují UV záření nebo přísady
Polyethylen a polypropylen jsou nejběžnějšími obalovými materiály a také nejobtížnějšími pro vlákna. Studie Czyżewského a spoluautorů (Polymers 2019) jasně uvádí, že HDPE a PP špatně absorbují záření o vlnové délce 1064 nm, takže sotva mění barvu, a PP nekarbonizuje.
Existují dvě možnosti. První je laserově aktivní přísada (LMA, masterbatch) přidaná během vstřikování nebo extruze, která absorbuje infračervené záření a iniciuje změnu barvy. Toto řešení je pro výrobce součástky, nikoli pro značítko: hotový díl nelze „rafinovat“. Přísada také není zárukou – v citované studii LMA v PP snížila kontrast a PP pigmentovaný sazí byl označen nejlépe.
Druhou možností je UV laser. Výrobce značícího stroje uvádí, že PE a PP „vyžadují specifické UV parametry“, ale značí bez přísad. Průhledné materiály, které u starších IR laserů vyžadovaly chemické přísady, je pod UV nevyžadují. Pokud značíte cizí díly a nemáte kontrolu nad složením, je značení plastů UV laserem jediný způsob, jak to udělat, bez ohledu na to, co zpracovatel přidal.
UV značení za studena: Kdy se vyplatí připlatit si za 355 nm
Výrobce značení vysvětluje, že plasty „zadržují“ teplo: tepelný zdroj může díl zdeformovat nebo nabobtnat, proto pro citlivé díly doporučuje UV záření. Jiní výrobci dodávají, že kratší pulzy (MOPA) omezují pěnění a tavení – jedná se o nepřímý přístup, který nenahrazuje jiné vlnové délky.
Roboteus nabízí tuto roli s UV značkovačem RBZ 1515UV : UV zdroj JPT 5 W (355 nm), pracovní plocha 150 × 150 mm, výška obrobku až 250 mm, galvanometrická rychlost hlavice až 7 m/s, přesnost až 0,01 mm a životnost zdroje až 20 000 provozních hodin dle výrobce. Spotřeba energie: maximálně 900 W při 230 V; EZCAD 2 součástí dodávky, LightBurn volitelný. Výrobce popisuje proces jako fotochemickou ablaci bez tepelného poškození a uvádí plasty, sklo, keramiku, elektroniku a značení za chodu. Přibližná cena na roboteus.com: od 19 512,00 PLN netto (stav k říjnu 2026), konfigurováno pro tento proces.
Příplatek za UV záření je měřitelný. Podle katalogových cen k říjnu 2026 jeden obchod oceňuje 5W UV zářičku za 28 455,28 PLN netto, ve srovnání s 15 121,95 PLN netto za 30W vlákno (rozdíl 13 333,33 PLN); ve dvou dalších obchodech je rozdíl mezi 5W UV a 30W vláknem podobný – úplný rozpis je uveden v textu o výběru popisovače. Tento rozdíl dává smysl, pokud vaše komponenty obsahují PE, PP, průhledné plasty, silikon nebo lékařské díly – výrobce popisovače uvádí, že UV značka na lékařských materiálech je odolná vůči rozpouštědlům, autoklávům a oděru a že tamponový tisk po sterilizaci bledne.
Pokud primárně značíte ABS, PC a PA, stejně jako plasty a kovy, obvykle postačí vlákno. Vláknový značkovač RBZ 2020 (Raycus 50 W, pole 200 × 200 mm) je výrobcem popsán jako stroj pro kovy a vybrané plasty. V našem průvodci výběrem laserového značkovače jsme se zabývali výkonem, polem a výběrem zdroje.
PVC a chlorované plasty: Chlór, HCl a chemická filtrace
PVC vytváří pod laserem čitelnou značku – výrobce značícího systému ve své aplikační poznámce popisuje „jedinečnou zlatou značku“ vyrobenou z CO2, odolnou a oděruvzdornou – a to je past. Ve stejné poznámce se uvádí, že laserové značení PVC uvolňuje páry chloru a že chlor v kombinaci s vodní párou vytváří kyselinu chlorovodíkovou, která ve výrobním prostředí degraduje kovy a plasty. Výrobce označuje odsávací ventilaci za „základní požadavek“ a filtry pro PVC se vyměňují „měsíčně nebo čtvrtletně“.
Společnost Laser Focus World dodává, že výpary z PVC a PET obsahují chlorovodík a benzen a lepkavé částice mohou během několika minut ucpat standardní filtry. Proto je použita třístupňová filtrace: předfiltr, HEPA filtr a chemická sekce. Výrobce značkovacího systému uvádí u svých odsávacích jednotek účinnost HEPA filtru 99,997 % při 0,3 µm a k dispozici je i samostatný model s chemickou vložkou pro PVC.
Základní pravidlo: nepřijímejte objednávky na PVC, „vinylové“ kabelové pláště, samolepicí PVC fólie ani materiály podobné kůži s neznámým složením bez chemického filtru. Tato poznámka se týká CO2 a výrobci zdrojů vláken ani nepopisují PVC jako značkovací materiál – proto platí stejná pravidla pro vlákna.
Běžné součásti a co na nich funguje
Převod matice do reálných detailů vypadá takto:
- Kryty zařízení (ABS, PC, PC/ABS) – vláknité nebo UV; tmavá značka na světlém krytu. U recyklovaných materiálů nebo materiálů zpomalujících hoření proveďte zkoušku na každé šarži; výrobce stroje specifikuje UV záření pro materiály zpomalující hoření.
- Elektrické konektory a komponenty (PA, PBT, PA GF) — PA vlákno a UV; PBT a PA se skleněnými vlákny jsou „testovací“ oblastí. Jemné kódy DataMatrix jsou argumentem pro menší UV bod.
- Kabely a pláště (PE, PVC, TPU) – PE a TPU na vlákně obvykle vyžadují přísadu, UV značení PE bez ní; PVC pouze s chemickou filtrací.
- Obaly (PET, PP, PE) – PET na CO2 a UV; PP a PE na vlákně závisí na přísadě; značení za provozu a doba cyklu se určují na lince.
- Elektronika a reklamní předměty – odstraňování laku z klíčů, světlých značek na tmavých pouzdrech, pera a klíčenky vyrobené z materiálů neznámého složení; UV zde vítězí, protože funguje na nejširší škále materiálů bez nutnosti vyžadovat recept.
Předimplementační testy: Testovací karta
Největší plýtvání plasty nepochází z vadného stroje, ale z vynechaných pokusů. Každý nový díl, barva a šarže prochází stejným testovacím listem, než je odeslána k objednávce:
- Identifikace materiálu – označení na detailu (např. „>ABS<“, „>PA66-GF30<“), technický list zpracovatele, informace o barvivu, plnivu, zpomalovačích hoření a podílu recyklátu.
- Mřížka parametrů – pole s jednotlivými detaily, které zobrazuje zvyšující se výkon, snižující se rychlost a různé zaostření. Hledáte nejnižší energii, která vytváří plný kontrast; příliš mnoho energie vede k pěnění, podprůměrnému záběru a zkreslení.
- Posouzení kontrastu a hran – pod mikroskopem: ostrost hran, konvexnost znaků, vlasové trhliny. Kontrola 2D kódů skenerem a pokud klient požaduje posouzení kvality, také ověřovacím nástrojem.
- Testování trvanlivosti zahrnuje otření isopropylalkoholem, tření hadříkem a v případě lékařských nebo čisticích součástí také cyklus praní nebo sterilizace dle postupu zákazníka. Výrobci neposkytují číselné standardy oděru, takže kritéria se dohodnou se zákazníkem.
- Záznam – materiál, dávka, zdroj, výkon, rychlost, frekvence, zaostření, výsledek, datum. Spusťte další dávku s uloženým nastavením a zkontrolujte opakovatelnost.
Zdraví a bezpečnost: plastové výpary a třída laserů
Každý plast pod nosníkem uvolňuje kouř a těkavé produkty rozkladu – nejen PVC. Systém extrakce plastů má tři fáze – předfiltr, HEPA filtr a chemickou sekci (aktivní uhlí) – takto jej mimo jiné navrhuje i BOFA, protože těkavé sloučeniny neprodukuje pouze PVC (Laser Focus World: PET uvolňuje benzen). Chlorované plasty vyžadují speciální chemickou patronu a častější výměnu filtru (výrobce značkovacího systému). Nařízení o strojních zařízeních (EU) 2023/1230, platné od 20. ledna 2027, vyžaduje, aby emise nebezpečných látek byly zachycovány, zachycovány, vypouštěny nebo filtrovány.
Druhým problémem je třída laseru. Podle CIOP-PIB zahrnuje klasifikace dle normy PN-EN 60825-1:2014-11 také plně uzavřené vysoce výkonné lasery třídy 1; otevřená galvanická hlava nad stolem je třídy 4, kde je nebezpečný i difúzní odraz. Odrazy jsou skutečné u lesklých a průhledných materiálů, proto je povinné pouzdro nebo skla odpovídající vlnové délce (355 nm je jiný filtr než 1064 nm); výběr pouzdra a skel je popsán v textu o výběru značkovacího stroje. Mezi laserovými značkovacími stroji Roboteus najdete uzavřené i otevřené stroje.
Často kladené otázky
Značí vláknový popisovač plast?
Záleží na materiálu. Podle výrobce vláknového laseru vlnová délka 1064 nm značí ABS, polyamid, polykarbonát, PMMA a plasty s laserovými přísadami. Na PE a PP bez přísad zanechává slabou nebo žádnou stopu, protože tyto polymery 1064 nm špatně absorbují (Polymers 2019). Před nákupem si díly vyzkoušejte.
Vyžaduje laserové značení plastů extrakci?
Ano, s jakýmkoli plastem, protože rozklad polymerů produkuje kouř a těkavé sloučeniny. U PVC výrobce značkovacího systému označuje výfuk za „základní požadavek“ a filtr musí mít chemickou sekci, protože chlór a vodní pára vytvářejí kyselinu chlorovodíkovou. Bez takového výfukového systému nelze PVC vůbec označit.
Proč nelze PP a PE značit vláknovým laserem?
Protože špatně absorbují 1064 nm, vláknový paprsek prochází materiálem, místo aby uvolňoval energii na povrchu, a PP se nekarbonizuje (Polymers 2019). Řešením je laserově aktivní přísada přiváděná během vstřikování nebo UV laser o vlnové délce 355 nm, který značí PE a PP bez přísad.
Co jsou laserově aktivní přísady?
Tyto masterbatche, přidávané do granulátu během vstřikování nebo extruze, absorbují infračervené záření a způsobují změnu barvy polymeru, který špatně reaguje na lasery. Nelze je přidat do hotového dílu a nezaručují kontrast: ve studii Polymers 2019 přidání LMA k PP zhoršilo výsledek, zatímco PP se sazí vykazoval nejlepší barvu.
Lze označit průhledný materiál?
Ano, ale ne s vláknem – vlákno neznačí průhledné předměty. CO2 a UV záření jsou vhodné pro průhledný PET; UV záření značí průhledný PC „výborně“, a to i uvnitř materiálu, a nevyžaduje přísady, které vyžadovaly starší infračervené lasery.
Zdroje
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
Redakční poznámka
Ceny v katalogu a orientační ceny na roboteus.com se mohou změnit; uvedené částky jsou k říjnu 2026 a slouží pouze pro informaci. Výsledky značení se liší v závislosti na konkrétním stroji, materiálu, barvivu a šarži – matice je testovací mapa, nikoli záruka. Tento text nenahrazuje pokyny výrobce stroje ani předpisy o bezpečnosti a ochraně zdraví při práci týkající se laserů a větrání pracoviště.