
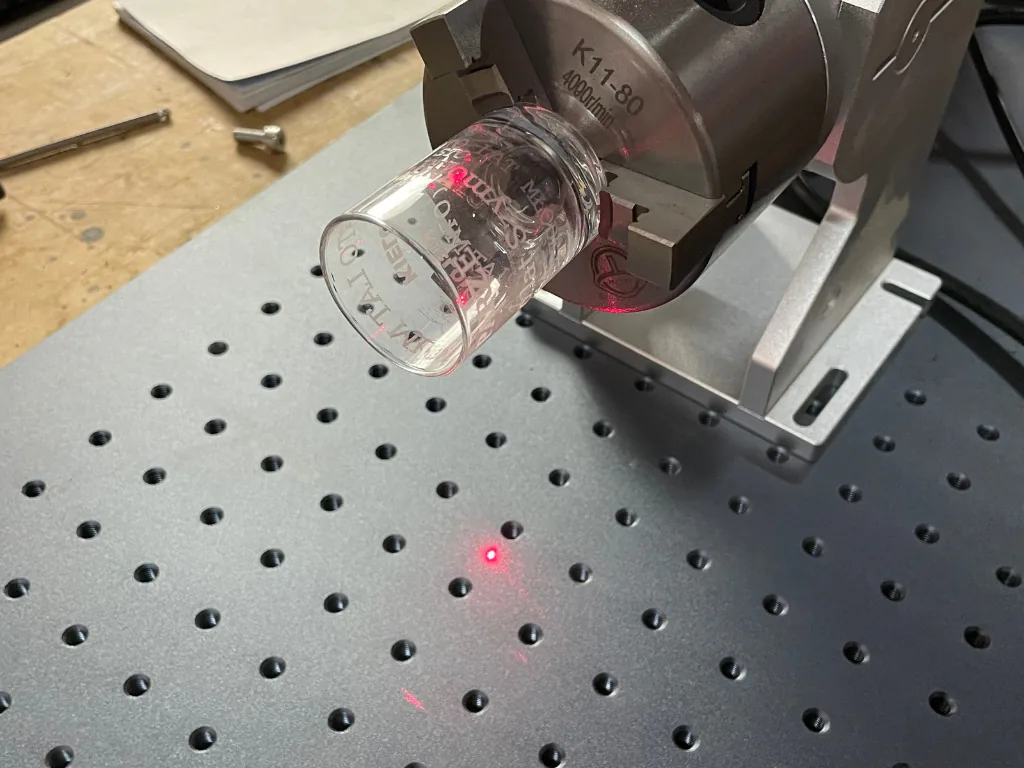
Đối với kim loại, sự lựa chọn rất đơn giản: laser sợi quang 1064nm có thể khắc hầu hết các hợp kim, và chỉ những kim loại có độ phản chiếu cao (đồng, bạc, vàng) mới cần kiểm tra. Đối với nhựa, cùng một chùm tia tạo ra một vết đen tương phản trên một phần và không có gì trên phần còn lại, mặc dù cả hai trông giống hệt nhau. Sự khác biệt nằm ở loại polymer, chất tạo màu và chất độn, chứ không phải ở cài đặt máy.
Do đó, việc khắc laser trên nhựa đòi hỏi thứ tự khác so với khắc trên thép: trước tiên là vật liệu, sau đó là bước sóng, rồi đến công suất và tốc độ. Văn bản này sắp xếp các yếu tố này thành một ma trận duy nhất: vật liệu × bước sóng (10,6 µm CO2, 1064 nm sợi quang, 355 nm tia cực tím) × hiệu ứng × có cần chất phụ gia hoạt tính laser hay không. Chúng tôi chỉ điền vào ma trận này những thông tin đã được nhà sản xuất và các ấn phẩm nguồn xác nhận; các trường còn lại được đánh dấu là "cần kiểm tra".
Cuối cùng, có một bảng kiểm tra trước khi thực hiện và một phần về khói thải, vì khí thải là một phần của quy trình sản xuất nhựa. Các phương pháp đánh dấu và sự khác biệt giữa dấu và khắc được thảo luận riêng trong phần về đánh dấu vĩnh viễn trên các bộ phận (nguồn bằng tiếng Ba Lan) .
Bốn cơ chế: Tia laser tác động lên polyme như thế nào
Tia laser không "đốt" chữ khắc vào vật liệu theo một cách duy nhất. Theo nhà sản xuất máy laser, phương pháp thay đổi vật liệu chủ yếu phụ thuộc vào bước sóng và thời lượng xung, và trên thực tế, có bốn cơ chế được sử dụng.
| Cơ chế | Chuyện gì đang xảy ra vậy? | Hình dạng điển hình | Có thiệt hại vật chất nào không? |
|---|---|---|---|
| Thay đổi màu sắc | Phản ứng hóa học của chất màu hoặc polyme | Biển báo tối màu trên nền sáng hoặc biển báo sáng màu trên nền tối | Không - bề mặt nhẵn |
| Cacbon hóa | Phân hủy nhiệt ma trận; vạch đen là sản phẩm cacbon (Polymers 2019) | Đen hoặc nâu sẫm | Tối thiểu |
| Tạo bọt | Nóng chảy và hóa khí; bọt khí tán xạ ánh sáng (Polymers 2019) | Vết sáng, nổi trên nền nhựa tối màu; theo nhà sản xuất máy, kích thước 20–40 µm. | Không - biển báo đó nhô ra ngoài. |
| Loại bỏ một lớp | Ảnh chụp lớp vecni hoặc bản in | Sự tương phản từ lớp bên dưới (các phím, bảng điều khiển) | Vâng - chỉ lớp sơn phủ ngoài cùng thôi. |
Nguyên tắc chung xuất phát từ vật liệu của nhà sản xuất chất đánh dấu: trên vật liệu màu sáng, mục tiêu là tạo ra vết tối màu (cacbon hóa hoặc thay đổi màu sắc), trong khi trên vật liệu màu tối hơn, là tạo ra vết sáng màu (tạo bọt). Cơ chế nào được kích hoạt trên chi tiết phụ thuộc vào việc polyme và chất nhuộm của nó có hấp thụ bước sóng nhất định hay không — và đây là điểm mấu chốt của việc lựa chọn.
Tác động của từng bước sóng lên vật liệu
CO2 (10,6 µm) được hấp thụ bởi hầu hết các vật liệu hữu cơ; nhà sản xuất máy khắc mô tả tác dụng của nó là làm nóng và làm tan chảy bề mặt, tạo ra vết khắc lồi hoặc lõm. Tia laser này thích hợp cho các vật liệu trong suốt (hoạt động trên thủy tinh và PET), để loại bỏ các lớp và bao bì; độ tương phản màu trên nhựa kỹ thuật cứng bị hạn chế.
Theo nhà sản xuất thiết bị khắc laser, sợi quang (1064 nm) "chủ yếu làm nóng bề mặt để tạo ra vết khắc" và không khắc được trên các vật thể trong suốt. Nhà sản xuất laser liệt kê các vật liệu có thể khắc bằng sợi quang bao gồm: ABS, polyamide, polycarbonate, PMMA và "nhựa có chất phụ gia laser". Đối với các vật liệu hấp thụ 1064 nm, sợi quang là nguồn khắc rẻ nhất và nhanh nhất; PE và PP không có chất phụ gia sẽ không tạo ra vết khắc rõ ràng.
Theo nhà sản xuất máy, màu xanh lá cây (532 nm) có "phạm vi ứng dụng rộng hơn" so với màu chuẩn 1064 nm; loại này hiếm gặp ở các cửa hàng Ba Lan, và ngoài tuyên bố chung chung này, không có dữ liệu cụ thể cho từng loại vật liệu, vì vậy chúng tôi không đưa nó vào bảng so sánh - vui lòng liên hệ với nhà sản xuất để biết thêm chi tiết.
Các photon tia cực tím (355 nm) phá vỡ các liên kết phân tử thay vì làm tan chảy vật liệu—đây là "khắc nguội" với ứng suất nhiệt tối thiểu. Nhà sản xuất máy khắc chỉ định tia UV cho PC, ABS và PA, cho nhựa trong suốt không có chất phụ gia, cho silicone và cho PE/PP; nhà sản xuất máy cũng chỉ định tia UV cho nhựa chống cháy. Vệt tia UV nhỏ hơn, điều này rất quan trọng đối với các mã vạch nhỏ trên thiết bị điện tử.
Vật liệu × Bước sóng × Hiệu ứng × Ma trận cộng
Dưới đây, chúng tôi đã tóm tắt những gì có thể được hỗ trợ bởi các nguồn tài liệu. "Thử nghiệm" có nghĩa là các nguồn được trích dẫn không đưa ra kết luận chắc chắn cho sự kết hợp này — kết quả phụ thuộc vào thuốc nhuộm và các chất phụ gia và cần phải thử nghiệm trên lô sản phẩm của riêng bạn.
| Vật liệu | CO2 10,6 µm | Sợi quang 1064 nm | Tia cực tím 355 nm | Hiệu ứng điển hình | Chất phụ gia hoạt tính laser |
|---|---|---|---|---|---|
| ABS | nỗ lực | Vâng, không có chất phụ gia | Vâng - vết đen trên màu tự nhiên | thay đổi màu sắc / cacbon hóa | KHÔNG |
| Máy tính | nỗ lực | Đúng | Vâng - cả biển báo bên trong cái trong suốt nữa. | đổi màu, vết đen | KHÔNG |
| PA6 / PA66 | nỗ lực | Đúng | Đúng vậy - một dấu hiệu sáng trên nền tối. | sủi bọt / thay đổi màu sắc | KHÔNG |
| PA với sợi thủy tinh | nỗ lực | kiểm tra - với nội dung bổ sung "có thể được đánh dấu khác nhau" | nỗ lực | tùy thuộc vào thuốc nhuộm và chất phụ gia. | tùy thuộc vào đảng |
| POM | nỗ lực | Không có nguồn thông tin từ nhà sản xuất - đừng cho rằng nó hoạt động được. | nỗ lực | tùy thuộc vào thuốc nhuộm và chất phụ gia | nỗ lực |
| Thể dục | nỗ lực | Hấp thụ kém, hầu như không đổi màu. | Vâng, với các thông số cụ thể. | thay đổi màu sắc | Có trong vùng hồng ngoại; không trong vùng tia cực tím. |
| PP | nỗ lực | Hấp thụ kém, không bị cacbon hóa | Vâng, với các thông số cụ thể. | thay đổi màu sắc | Đúng là có thể dùng IR, nhưng không phải lúc nào cũng hiệu quả. |
| THÚ CƯNG | vâng - trong suốt | Vâng - khả năng mắc bệnh cao | Vâng, trong suốt và có màu | thay đổi màu sắc | KHÔNG |
| PMMA | vâng - khắc mờ | Đúng | nỗ lực | sự nổi lên / thay đổi màu sắc | KHÔNG |
| PS | nỗ lực | Vâng - khả năng mắc bệnh cao | nỗ lực | cacbon hóa / thay đổi màu sắc | KHÔNG |
| NHÌN TRỘM | nỗ lực | nỗ lực | nỗ lực | tùy thuộc vào thuốc nhuộm và chất phụ gia. | nỗ lực |
| Silicon | nỗ lực | nỗ lực | Đúng vậy - độ tương phản rất cao | thay đổi màu sắc | không có tia cực tím |
| TPU | nỗ lực | thường yêu cầu bổ sung | nỗ lực | thay đổi màu sắc | vâng, với IR |
| PBT | nỗ lực | nỗ lực | nỗ lực | tùy thuộc vào thuốc nhuộm và chất phụ gia. | nỗ lực |
| PVC | không thể thiếu quá trình lọc hóa học — clo → HCl | không thể thiếu quá trình lọc hóa học — clo → HCl | Không có nguồn; cùng một loại clo | nhãn vàng (CO2) chỉ có lọc hóa học | — |
Tại sao lại có chữ "có" trong bảng: sợi trên ABS, PA, PC và PMMA — nhà sản xuất laser; ABS, PS, PET dưới tia hồng ngoại, khả năng hấp thụ kém đối với PE và PP, chất phụ gia cho PE, PP và TPU — Polymers 2019; tia UV trên ABS, PC, PA, PET, silicone, PE và PP, CO2 trên PET trong suốt, chất độn thủy tinh — nhà sản xuất máy khắc; PVC — nhà sản xuất hệ thống khắc. Nhà sản xuất máy khắc lưu ý rằng nhựa carbon đen "thường khắc tốt", trong khi nhựa tái chế khó hơn — cùng một tên thương mại trong hai lô hàng có thể cho ra hai kết quả khác nhau.
Tại sao nhựa PE, PP và nhựa trong suốt cần chất chống tia UV hoặc chất phụ gia?
Polyethylene và polypropylene là những vật liệu đóng gói phổ biến nhất và cũng là những vật liệu khó phân hủy sợi nhất. Một nghiên cứu của Czyżewski và các đồng tác giả (Polymers 2019) đã chỉ rõ rằng HDPE và PP hấp thụ bức xạ 1064 nm kém, do đó chúng hầu như không thay đổi màu sắc, và PP không bị cacbon hóa.
Có hai lựa chọn. Lựa chọn đầu tiên là sử dụng chất phụ gia hoạt tính laser (LMA, masterbatch) được thêm vào trong quá trình ép phun hoặc ép đùn, chất này hấp thụ bức xạ hồng ngoại và khởi phát sự thay đổi màu sắc. Giải pháp này dành cho nhà sản xuất linh kiện, chứ không phải cho chất tạo màu: linh kiện thành phẩm không thể được "tinh chỉnh" thêm. Chất phụ gia này cũng không phải là sự đảm bảo – trong nghiên cứu đã trích dẫn, LMA trong PP làm giảm độ tương phản, và PP được nhuộm bằng carbon đen cho kết quả tạo màu tốt nhất.
Phương án thứ hai là tia UV. Nhà sản xuất máy khắc laser cho biết PE và PP "yêu cầu các thông số UV cụ thể", nhưng chúng có thể khắc mà không cần chất phụ gia. Các vật liệu trong suốt, vốn cần chất phụ gia hóa học khi sử dụng laser hồng ngoại đời cũ, thì không cần chúng khi sử dụng laser UV. Nếu bạn đang khắc dấu lên các bộ phận của người khác và không kiểm soát được công thức, thì khắc dấu trên nhựa bằng laser UV là cách duy nhất, bất kể nhà sản xuất đã thêm chất gì vào.
Khắc dấu bằng tia cực tím lạnh: Khi nào bước sóng 355nm đáng để đầu tư thêm chi phí?
Nhà sản xuất thiết bị đánh dấu giải thích rằng nhựa "giữ nhiệt": nguồn nhiệt có thể làm biến dạng hoặc phồng rộp chi tiết, vì vậy họ khuyến nghị sử dụng tia UV cho các chi tiết nhạy cảm. Các nhà sản xuất khác bổ sung rằng xung ngắn hơn (MOPA) hạn chế hiện tượng tạo bọt và nóng chảy - đây là một phương pháp gián tiếp không thay thế các bước sóng khác.
Roboteus cung cấp giải pháp này với máy khắc UV RBZ 1515UV : nguồn UV JPT 5 W (355 nm), diện tích làm việc 150 × 150 mm, chiều cao phôi lên đến 250 mm, tốc độ đầu điện kế lên đến 7 m/s, độ chính xác lên đến 0,01 mm và tuổi thọ nguồn lên đến 20.000 giờ hoạt động theo nhà sản xuất. Công suất tiêu thụ: tối đa 900 W ở 230 V; phần mềm EZCAD 2 được bao gồm, LightBurn là tùy chọn. Nhà sản xuất mô tả quy trình là quá trình ăn mòn quang hóa không gây hư hại nhiệt và liệt kê các vật liệu có thể sử dụng là nhựa, thủy tinh, gốm sứ, thiết bị điện tử và khắc nhanh. Giá ước tính trên roboteus.com: từ 19.512,00 PLN (tính đến tháng 10 năm 2026), được cấu hình cho quy trình này.
Phụ phí tia cực tím có thể đo lường được. Theo giá niêm yết tính đến tháng 10 năm 2026, một cửa hàng bán máy in UV 5W với giá 28.455,28 PLN (chưa bao gồm thuế), so với 15.121,95 PLN (chưa bao gồm thuế) cho máy in sợi quang 30W (chênh lệch 13.333,33 PLN); tại hai cửa hàng khác, sự khác biệt giữa máy in UV 5W và máy in sợi quang 30W cũng tương tự - bảng phân tích chi tiết được cung cấp trong phần hướng dẫn chọn máy in. Sự khác biệt này là hợp lý nếu các thành phần của bạn bao gồm PE, PP, nhựa trong suốt, silicone hoặc các bộ phận y tế - nhà sản xuất máy in cho biết rằng mực in UV trên vật liệu y tế có khả năng chống lại dung môi, nồi hấp và mài mòn, và mực in tampon sẽ phai màu sau khi khử trùng.
Nếu bạn chủ yếu khắc dấu trên ABS, PC và PA, cũng như nhựa và kim loại, thì laser sợi quang thường là đủ. Máy khắc laser sợi quang RBZ 2020 (Raycus 50 W, trường chiếu 200 × 200 mm) được nhà sản xuất mô tả là máy dành cho kim loại và một số loại nhựa nhất định. Chúng tôi đã đề cập đến công suất, trường chiếu và lựa chọn nguồn sáng trong hướng dẫn của chúng tôi về cách chọn máy khắc laser (nguồn bằng tiếng Ba Lan) .
Nhựa PVC và nhựa clo hóa: Clo, HCl và lọc hóa chất
Dưới tác động của tia laser, nhựa PVC tạo ra một dấu hiệu dễ đọc — nhà sản xuất hệ thống khắc laser mô tả đó là "dấu vàng độc đáo" được làm từ CO2, bền và chống mài mòn — và đó là một cái bẫy. Tài liệu tương tự cũng nêu rõ rằng việc khắc laser trên PVC giải phóng hơi clo, và clo kết hợp với hơi nước tạo ra axit clohydric, chất này làm suy giảm kim loại và nhựa trong môi trường sản xuất. Nhà sản xuất gọi hệ thống thông gió hút khí là "một yêu cầu cơ bản", và các bộ lọc cho PVC được thay thế "hàng tháng hoặc hàng quý".
Laser Focus World cho biết thêm rằng khói PVC và PET chứa hydro clorua và benzen, và các hạt dính có thể làm tắc nghẽn các bộ lọc tiêu chuẩn trong vài phút. Do đó, hệ thống lọc gồm ba giai đoạn: lọc sơ cấp, HEPA và lọc hóa chất. Nhà sản xuất hệ thống đánh dấu này tuyên bố hiệu suất HEPA đạt 99,997% ở kích thước 0,3 µm đối với máy hút của họ, và có một mẫu riêng biệt với bộ lọc hóa chất dành cho PVC.
Nguyên tắc chung: không nhận đơn đặt hàng các loại vỏ cáp làm từ PVC, "vinyl", màng PVC tự dính hoặc các vật liệu giống da có thành phần không rõ ràng nếu không có bộ lọc hóa học. Lưu ý này cũng áp dụng cho CO2, và các nhà sản xuất nguồn sợi quang thậm chí không mô tả PVC là vật liệu đánh dấu — vì vậy hãy áp dụng các quy tắc tương tự cho sợi quang.
Các bộ phận thông dụng và cách khắc phục chúng
Việc chuyển đổi ma trận thành các chi tiết cụ thể trông như sau:
- Vỏ thiết bị (ABS, PC, PC/ABS) — sợi hoặc tia UV; vết tối trên vỏ sáng màu. Đối với vật liệu tái chế hoặc chống cháy, kiểm tra trên từng lô; nhà sản xuất máy móc quy định tia UV cho vật liệu chống cháy.
- Đầu nối và linh kiện điện (PA, PBT, PA GF) — Sợi PA và tia UV; PBT và PA có sợi thủy tinh là lĩnh vực "thử nghiệm". Mã DataMatrix chi tiết là lý do ủng hộ việc sử dụng điểm UV nhỏ hơn.
- Cáp và vỏ bọc (PE, PVC, TPU) - PE và TPU trên sợi quang thường cần chất phụ gia, PE có khả năng chống tia UV thì không; PVC chỉ cần lọc hóa học.
- Bao bì (PET, PP, PE) - PET trên CO2 và UV; PP và PE trên sợi phụ thuộc vào chất phụ gia; việc đánh dấu trực tiếp trên dây chuyền và thời gian chu kỳ quyết định.
- Đồ điện tử và vật phẩm quảng cáo – loại bỏ lớp sơn bóng trên chìa khóa, các vết mờ trên vỏ tối màu, bút và móc chìa khóa làm từ vật liệu không rõ thành phần; tia UV thắng thế ở đây vì nó hoạt động trên nhiều loại vật liệu nhất mà không cần công thức cụ thể.
Kiểm tra trước khi triển khai: Thẻ kiểm tra
Sự lãng phí lớn nhất trong ngành nhựa không đến từ máy móc bị lỗi, mà từ việc bỏ qua các bước kiểm tra. Mỗi linh kiện, màu sắc và lô hàng mới đều trải qua cùng một bảng kiểm tra trước khi được gửi đi sản xuất:
- Nhận dạng vật liệu – ký hiệu trên chi tiết (ví dụ: ">ABS<", ">PA66-GF30<"), bảng dữ liệu kỹ thuật của nhà sản xuất, thông tin về chất tạo màu, chất độn, chất làm chậm cháy và tỷ lệ vật liệu tái chế.
- Lưới thông số — một trường chi tiết duy nhất với công suất tăng dần, tốc độ giảm dần và độ nét thay đổi. Bạn đang tìm kiếm mức năng lượng thấp nhất tạo ra độ tương phản tối đa; quá nhiều sẽ dẫn đến hiện tượng nhòe, thiếu sáng và biến dạng.
- Đánh giá độ tương phản và độ sắc nét của cạnh — dưới kính hiển vi: độ sắc nét của cạnh, độ lồi của ký tự, các vết nứt nhỏ. Kiểm tra mã 2D bằng máy quét, và nếu khách hàng yêu cầu đánh giá chất lượng, hãy sử dụng máy kiểm định.
- Thử nghiệm độ bền bao gồm lau bằng cồn isopropyl, chà xát bằng vải và, đối với các bộ phận y tế hoặc làm sạch, chu trình giặt hoặc khử trùng theo quy trình của khách hàng. Các nhà sản xuất không cung cấp tiêu chuẩn mài mòn bằng số, vì vậy các tiêu chí được thỏa thuận với khách hàng.
- Ghi lại — vật liệu, lô, nguồn, công suất, tốc độ, tần số, tiêu điểm, kết quả, ngày. Bắt đầu lô tiếp theo với các cài đặt đã lưu và kiểm tra tính lặp lại.
An toàn và sức khỏe: Khói nhựa và laser
Mọi loại nhựa dưới chùm tia đều phát ra khói và các sản phẩm phân hủy dễ bay hơi—không chỉ riêng PVC. Hệ thống hút nhựa có ba giai đoạn—bộ lọc sơ cấp, bộ lọc HEPA và bộ phận hóa chất (than hoạt tính)—đây là cách BOFA, cùng với nhiều nhà sản xuất khác, thiết kế, bởi vì các hợp chất dễ bay hơi không chỉ được tạo ra bởi PVC (Laser Focus World: PET thải ra benzen). Nhựa clo hóa yêu cầu hộp lọc hóa chất chuyên dụng và thay bộ lọc thường xuyên hơn (nhà sản xuất hệ thống đánh dấu). Quy định về máy móc (EU) 2023/1230, có hiệu lực từ ngày 20 tháng 1 năm 2027, yêu cầu các chất thải nguy hại phải được giữ lại, thu gom, thải ra hoặc lọc.
Vấn đề thứ hai là về loại laser. Theo CIOP-PIB, phân loại theo PN-EN 60825-1:2014-11 cũng bao gồm các laser công suất cao được bao kín hoàn toàn trong Loại 1; đầu galvo hở phía trên bàn thuộc Loại 4, nơi ngay cả phản xạ khuếch tán cũng nguy hiểm. Phản xạ là có thật với các vật liệu bóng và trong suốt, vì vậy cần có vỏ bảo vệ hoặc kính phù hợp với bước sóng (355 nm là bộ lọc khác với 1064 nm); việc lựa chọn vỏ bảo vệ và kính được mô tả trong phần hướng dẫn chọn máy khắc. Bạn sẽ tìm thấy các máy được bao kín và không được bao kín trong số các máy khắc laser của Roboteus .
Câu hỏi thường gặp
Bút dạ quang có thể viết lên nhựa không?
Điều này phụ thuộc vào vật liệu. Theo nhà sản xuất laser sợi quang, laser 1064 nm có thể tạo vết trên ABS, polyamide, polycarbonate, PMMA và các loại nhựa có chất phụ gia laser. Nó để lại vết mờ hoặc không có vết trên PE và PP không có chất phụ gia, vì các loại polymer này hấp thụ laser 1064 nm kém (Polymers 2019). Trước khi mua, hãy thử nghiệm trên các bộ phận của riêng bạn.
Việc khắc laser trên nhựa có cần quá trình chiết tách vật liệu không?
Đúng vậy, với bất kỳ loại nhựa nào, vì sự phân hủy polymer tạo ra khói và các hợp chất dễ bay hơi. Đối với PVC, nhà sản xuất hệ thống đánh dấu gọi hệ thống hút khí là "yêu cầu cơ bản", và bộ lọc phải có phần xử lý hóa chất, vì clo và hơi nước tạo ra axit clohydric. Nếu không có hệ thống hút khí như vậy, PVC hoàn toàn không thể được đánh dấu.
Tại sao không thể khắc dấu lên PP và PE bằng laser sợi quang?
Vì chúng hấp thụ kém tia laser 1064 nm, chùm tia quang học đi xuyên qua vật liệu thay vì giải phóng năng lượng trên bề mặt, và PP không bị cacbon hóa (Polymers 2019). Giải pháp là sử dụng chất phụ gia hoạt tính laser được đưa vào trong quá trình ép phun hoặc laser UV 355 nm, giúp đánh dấu PE và PP mà không cần chất phụ gia.
Các chất phụ gia hoạt tính laser là gì?
Các hạt màu này, được thêm vào hạt nhựa trong quá trình ép phun hoặc ép đùn, hấp thụ bức xạ hồng ngoại và kích hoạt sự thay đổi màu sắc trong polyme, vốn ít phản ứng với tia laser. Chúng không thể được thêm vào sản phẩm hoàn thiện và không đảm bảo độ tương phản: trong nghiên cứu Polymers 2019, việc thêm LMA vào PP làm giảm chất lượng kết quả, trong khi PP với muội than lại cho màu sắc tốt nhất.
Vật liệu trong suốt có thể được đánh dấu không?
Đúng vậy, nhưng không phải với sợi quang – sợi quang không thể đánh dấu các vật thể trong suốt. CO2 và tia UV thích hợp cho PET trong suốt; tia UV đánh dấu PC trong suốt "rất tốt", ngay cả bên trong vật liệu, và không cần các chất phụ gia như các loại laser hồng ngoại cũ.
Nguồn
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
Ghi chú của biên tập viên
Giá niêm yết và giá tham khảo trên roboteus.com có thể thay đổi; các số liệu hiển thị là giá tháng 10 năm 2026 và chỉ mang tính chất tham khảo. Kết quả khắc dấu có thể khác nhau tùy thuộc vào máy móc, vật liệu, thuốc nhuộm và lô sản phẩm cụ thể — ma trận chỉ là bản đồ thử nghiệm, không phải là sự đảm bảo. Văn bản này không thay thế hướng dẫn của nhà sản xuất máy móc hoặc các quy định về an toàn lao động liên quan đến laser và hệ thống thông gió tại nơi làm việc.