
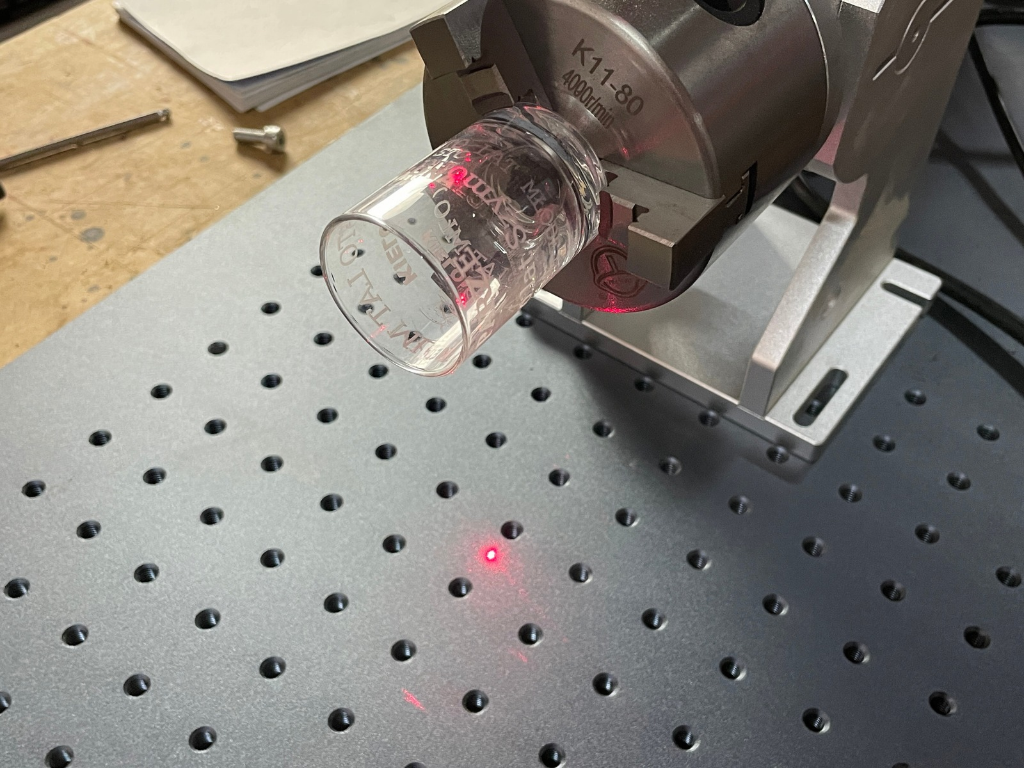
На металі вибір простий: волоконний лазер 1064 нм маркує більшість сплавів, і лише метали з високим рівнем відбиття (мідь, срібло, золото) потребують тестування. На пластмасах той самий промінь створює чорну контрастну мітку на одній деталі та нічого на іншій, навіть якщо обидві виглядають однаково. Різниця полягає в полімері, барвнику та наповнювачі, а не в налаштуваннях машини.
Тому лазерне маркування пластмас вимагає іншого порядку, ніж сталь: спочатку матеріал, потім довжина хвилі, потім потужність і швидкість. У цьому тексті це упорядковано в одну матрицю: матеріал × довжина хвилі (10,6 мкм CO2, 1064 нм волокно, 355 нм УФ) × ефект × чи потрібна лазерно-активна добавка. Ми заповнюємо цю матрицю лише інформацією, підтвердженою виробниками джерел та публікаціями; решта полів позначені як «потрібне тестування».
В кінці є аркуш передвпровадження випробувань та розділ про вихлопні гази, оскільки вихлопні гази є частиною процесу обробки пластмас. Методи маркування та різниця між маркуванням та гравіюванням обговорюються окремо в тексті про постійне маркування деталей (джерело польською) .
Чотири механізми: що лазер робить з полімером
Лазер не «випалює» напис у матеріал лише одним способом. За словами виробника лазерного обладнання, спосіб зміни матеріалу залежить, перш за все, від довжини хвилі та тривалості імпульсу, і на практиці використовуються чотири механізми.
| Механізм | Що відбувається | Типовий вигляд | Чи є якісь матеріальні втрати? |
|---|---|---|---|
| Зміна кольору | Хімічна реакція пігменту або полімеру | Темний знак на світлому фоні або світлий знак на темному фоні | Ні – гладка поверхня |
| Карбонізація | Матричний піроліз; чорна мітка – це вуглецеві продукти (Полімери 2019) | Чорний або темно-коричневий | Мінімум |
| Піноутворення | Плавлення та газифікація; бульбашки розсіюють світло (Полімери 2019) | Яскравий, рельєфний слід на темному пластику; за даними виробника машини, 20–40 мкм | Ні, знак стирчить. |
| Видалення шару | Фото лаку або друку | Контраст від нижнього шару (клавіші, панелі) | Так – лише верхній шар |
Емпіричне правило випливає з матеріалів виробника маркування: на світлих матеріалах метою є темна мітка (карбонізація або зміна кольору), тоді як на темніших матеріалах – світла мітка (спінювання). Який механізм спрацьовує на деталі, залежить від того, чи поглинає полімер та його барвник певну довжину хвилі – і це є основою вибору.
Як кожна довжина хвилі впливає на матеріал
CO2 (10,6 мкм) поглинається більшістю органічних матеріалів; виробник маркування описує його ефект як нагрівання та плавлення поверхні, що призводить до утворення опуклої або увігнутої мітки. Цей промінь підходить для прозорих матеріалів (працює на склі та ПЕТ), для видалення шарів та упаковки; контраст кольорів на твердих технічних пластмасах обмежений.
За словами виробника маркування, волокно (1064 нм) «в основному нагріває поверхню для створення позначки» та не маркує прозорі об'єкти. Виробник лазера перераховує такі матеріали, марковані волокном: ABS, поліамід, полікарбонат, PMMA та «пластики з лазерними добавками». Якщо матеріал поглинає 1064 нм, волокно є найдешевшим і найшвидшим джерелом; PE та PP без добавки не створюють розбірливої позначки.
Зелений (532 нм), за словами виробника машини, є «ширшим спектром матеріалів», ніж стандартні 1064 нм; він рідко зустрічається в польських магазинах, і, окрім цієї загальної заяви, немає даних для кожного матеріалу, тому ми не включаємо їх у матрицю — уточнюйте у виробника джерела.
Ультрафіолетові фотони (355 нм) порушують молекулярні зв'язки замість того, щоб плавити матеріал — це «холодне маркування» з мінімальним термічним напруженням. Виробник маркувальних машин вказує УФ-випромінювання для ПК, АБС та ПА, для прозорих пластмас без добавок, для силікону та для ПЕ/ПП; виробник машини вказує УФ-випромінювання для вогнестійких пластмас. Ультрафіолетова пляма менша, що важливо для дрібнозернистих кодів на електроніці.
Матеріал × Довжина хвилі × Ефект × Адитивна матриця
Нижче ми підсумували те, що може бути підтверджено джерелами. «Виспробувальний» означає, що цитовані джерела не дають остаточного висновку щодо цієї комбінації — результат залежить від барвника та добавок і вимагає тестування на вашій власній партії.
| Матеріал | CO2 10,6 мкм | Волокно 1064 нм | УФ 355 нм | Типовий ефект | Лазерно-активна добавка |
|---|---|---|---|---|---|
| АБС | спроба | так, без добавок | так – чорна пляма на натуральному | зміна кольору / карбонізація | НІ |
| ПК | спроба | Так | так – також знак всередині прозорого | зміна кольору, темна пляма | НІ |
| ПА6 / ПА66 | спроба | Так | так – світлий знак на темному | піноутворення / зміна кольору | НІ |
| ПА зі скловолокном | спроба | тест – з наповнювачем "може бути позначено інакше" | спроба | залежить від барвника та добавок | залежить від партії |
| ПОМ | спроба | немає джерела виробника – не припускайте, що це працює | спроба | залежить від барвника та добавок | спроба |
| фізкультури | спроба | погано вбирається, майже не змінює колір | так, з певними параметрами | зміна кольору | так в ІЧ; ні в УФ |
| ПП | спроба | погано поглинається, не карбонізується | так, з певними параметрами | зміна кольору | так, з ІЧ, але це не завжди допомагає |
| ПЕТ | так – прозорий | так – висока сприйнятливість | так, прозорий та кольоровий | зміна кольору | НІ |
| ПММА | так – матове гравіювання | Так | спроба | полегшення / зміна кольору | НІ |
| П.С. | спроба | так – висока сприйнятливість | спроба | карбонізація / зміна кольору | НІ |
| PEEK | спроба | спроба | спроба | залежить від барвника та добавок | спроба |
| Кремній | спроба | спроба | так – дуже висока контрастність | зміна кольору | не з ультрафіолетом |
| ТПУ | спроба | зазвичай вимагає доповнення | спроба | зміна кольору | так, з ІЧ |
| ПБТ | спроба | спроба | спроба | залежить від барвника та добавок | спроба |
| ПВХ | не без хімічної фільтрації — хлор → HCl | не без хімічної фільтрації — хлор → HCl | без джерела; той самий хлор | золота марка (CO2) лише з хімічною фільтрацією | — |
Чому «так» у таблиці: волокно на ABS, PA, PC та PMMA — виробник лазера; ABS, PS, PET під ІЧ-випромінюванням, погане поглинання для PE та PP, добавки для PE, PP та TPU — полімери 2019; УФ на ABS, PC, PA, PET, силіконі, а також PE та PP, CO2 на прозорому PET, скляний наповнювач — виробник маркувальних машин; ПВХ — виробник систем маркування. Виробник маркувальних машин зазначає, що технічний вуглець «часто добре маркує», тоді як перероблені матеріали складніше маркувати — одна й та сама торгова назва у двох партіях може дати два різні результати.
Чому ПЕ, ПП та прозорі пластики потребують УФ-захисту або добавок
Поліетилен та поліпропілен є найпоширенішими пакувальним матеріалами, а також найскладнішими для волокон. Дослідження Чижевського та співавторів (Polymers 2019) чітко зазначає, що HDPE та PP погано поглинають випромінювання 1064 нм, тому вони майже не змінюють колір, а PP не карбонізується.
Існує два варіанти. Перший – це лазерно-активна добавка (LMA, маткова суміш), що додається під час інжекції або екструзії, яка поглинає інфрачервоне випромінювання та ініціює зміну кольору. Це рішення для виробника компонента, а не для маркувального агента: готову деталь неможливо «рафінувати». Добавка також не є гарантією – у цитованому дослідженні LMA в PP зменшувала контрастність, а PP, пігментований сажею, маркувався найкраще.
Другий варіант – УФ. Виробник маркувальних машин заявляє, що ПЕ та ПП «вимагають певних УФ-параметрів», але вони маркують без добавок. Прозорі матеріали, для яких потрібні були хімічні добавки зі старими ІЧ-лазерами, не потребують їх під УФ. Якщо ви маркуєте чужі деталі та не контролюєте формулу, маркування пластмас за допомогою УФ-лазера – єдиний спосіб зробити це, незалежно від того, що додав обробник.
УФ-холодне маркування: коли 355 нм варте додаткових витрат
Виробник маркування пояснює, що пластик «утримує» тепло: джерело тепла може деформувати або роздути деталь, тому вони рекомендують ультрафіолетове випромінювання для чутливих деталей. Інші виробники додають, що коротші імпульси (MOPA) обмежують спінення та плавлення — це непрямий підхід, який не замінює інші довжини хвиль.
Roboteus пропонує цю роль з УФ-маркером RBZ 1515UV : джерело УФ-випромінювання JPT 5 Вт (355 нм), робоча зона 150 × 150 мм, висота заготовки до 250 мм, швидкість гальванометричної головки до 7 м/с, точність до 0,01 мм та термін служби джерела до 20 000 робочих годин за даними виробника. Споживана потужність: максимум 900 Вт при 230 В; EZCAD 2 включено, LightBurn опціонально. Виробник описує процес як фотохімічну абляцію без термічного пошкодження та перераховує пластмаси, скло, кераміку, електроніку та маркування на льоту. Орієнтовна ціна на roboteus.com: від 19 512,00 злотих нетто (станом на жовтень 2026 року), налаштовано для цього процесу.
Надбавку за УФ-випромінювання можна виміряти. Згідно з цінами на жовтень 2026 року, один магазин оцінює УФ-випромінювач потужністю 5 Вт у 28 455,28 злотих нетто, порівняно з 15 121,95 злотими нетто за волокно потужністю 30 Вт (різниця становить 13 333,33 злотих); у двох інших магазинах різниця між УФ-випромінювачем потужністю 5 Вт та волокном потужністю 30 Вт аналогічна — повний розбивка наведена в тексті про вибір маркера. Ця різниця має сенс, якщо ваші компоненти включають ПЕ, ПП, прозорі пластмаси, силікон або медичні деталі — виробник маркера заявляє, що УФ-маркування на медичних матеріалах стійке до розчинників, автоклавів та стирання, а тамподрук вицвітає після стерилізації.
Якщо ви в основному маркуєте ABS, PC та PA, а також пластмаси та метал, зазвичай достатньо волокна. Волокнистий маркер RBZ 2020 (Raycus 50 Вт, поле 200 × 200 мм) описується виробником як машина для металів та окремих видів пластмас. Ми розглянули питання потужності, поля та вибору джерела в нашому посібнику з вибору лазерного маркера (джерело польською) .
ПВХ та хлоровані пластики: хлор, HCl та хімічна фільтрація
ПВХ створює розбірливий знак під лазером — виробник системи маркування у своїй інструкції із застосування описує «унікальний золотий знак» з CO2, міцний та стійкий до стирання — і це пастка. У тій самій інструкції зазначено, що лазерне маркування ПВХ виділяє пари хлору, а хлор у поєднанні з водяною парою утворює соляну кислоту, яка руйнує метали та пластмаси у виробничому середовищі. Виробник називає витяжну вентиляцію «фундаментальною вимогою», а фільтри для ПВХ замінюються «щомісяця або щокварталу».
Laser Focus World додає, що випари ПВХ та ПЕТ містять хлористий водень і бензол, а липкі частинки можуть засмітити стандартні фільтри за лічені хвилини. Звідси й триступенева фільтрація: попередній фільтр, HEPA-фільтр та хімічна секція. Виробник системи маркування заявляє про ефективність HEPA-фільтрів 99,997% при розмірі частинок 0,3 мкм для своїх вихлопних фільтрів, а також доступна окрема модель з хімічною вставкою для ПВХ.
Емпіричне правило: не приймайте замовлення на ПВХ, «вінілові» кабельні оболонки, самоклеючі ПВХ-плівки або шкіроподібні матеріали невідомого складу без хімічного фільтра. Це зауваження стосується CO2, а виробники джерел волокна навіть не описують ПВХ як маркувальний матеріал, тому застосовуйте ті ж правила до волокна.
Загальні частини та що на них працює
Переклад матриці в реальні деталі виглядає так:
- Корпуси пристроїв (ABS, PC, PC/ABS) — волокно або УФ; темна позначка на світлому корпусі. Для перероблених матеріалів або вогнезахисних матеріалів перевіряйте кожну партію; виробник обладнання вказує УФ для вогнезахисних матеріалів.
- Електричні роз'єми та компоненти (PA, PBT, PA GF) — PA оптоволокно та УФ; PBT та PA зі скловолокном є «тестовою» сферою. Коди високої якості DataMatrix є аргументом на користь меншої УФ-плями.
- Кабелі та оболонки (ПЕ, ПВХ, ТПУ) – ПЕ та ТПУ на оптоволокні зазвичай потребують добавки, УФ-маркування ПЕ без неї; ПВХ лише з хімічною фільтрацією.
- Упаковка (ПЕТ, ПП, ПЕ) – ПЕТ на CO2 та УФ; ПП та ПЕ на волокні залежать від добавки; маркування на льоту та час циклу визначаються на лінії.
- Електроніка та рекламні товари – видалення лаку з ключів, світлих міток на темних корпусах, ручок та брелоків з матеріалів невідомого складу; УФ-випромінювання тут перемагає, оскільки воно працює з найширшим спектром матеріалів, не вимагаючи рецепту.
Передвпровадницькі тести: Тестова картка
Найбільші втрати пластмас виникають не через несправну машину, а через пропущені випробування. Кожна нова деталь, колір і партія проходять один і той самий тестовий лист, перш ніж їх відправлять на замовлення:
- Ідентифікація матеріалу – маркування на деталі (наприклад, ">ABS<", ">PA66-GF30<"), технічний паспорт виробника, інформація про барвник, наповнювач, сповільнювачі та частку переробленої сировини.
- Сітка параметрів — поле з одним елементом, що відображає зростання потужності, зменшення швидкості та зміну фокуса. Ви шукаєте найнижчу енергію, яка забезпечує повний контраст; надмірна кількість призводить до піноутворення, недовищення яскравості та спотворення.
- Оцінка контрастності та країв — під мікроскопом: різкість країв, опуклість символів, тонкі тріщини. Перевірка 2D-кодів сканером, а якщо клієнту потрібна оцінка якості, то за допомогою верифікатора.
- Випробування на міцність включає протирання ізопропіловим спиртом, тертя тканиною, а для медичних або мийних деталей — цикл миття або стерилізації згідно з технологією замовника. Виробники не надають числових стандартів стирання, тому критерії узгоджуються із замовником.
- Запис — матеріал, партія, джерело, потужність, швидкість, частота, фокус, результат, дата. Запустіть наступну партію зі збереженими налаштуваннями та перевірте повторюваність.
Здоров'я та безпека: пластикові випари та клас лазера
Кожен пластик під балкою виділяє дим та леткі продукти розкладу, а не лише ПВХ. Система екстракції пластику має три етапи: попередній фільтр, HEPA-фільтр та хімічну секцію (активоване вугілля) — саме так її спроектувала, серед іншого, компанія BOFA, оскільки леткі сполуки виробляються не лише ПВХ (Laser Focus World: ПЕТ виділяє бензол). Хлоровані пластики вимагають спеціального хімічного картриджа та частішої заміни фільтра (виробник системи маркування). Регламент (ЄС) 2023/1230 щодо машин, який діє з 20 січня 2027 року, вимагає, щоб викиди небезпечних речовин утримувалися, вловлювалися, скидалися або фільтрувалися.
Друге питання – це клас лазера. Згідно з CIOP-PIB, класифікація згідно з PN-EN 60825-1:2014-11 також включає повністю закриті потужні лазери класу 1; відкрита гальваноголовка над столом – клас 4, де навіть дифузне відбиття є небезпечним. Відбиття реальні з блискучими та прозорими матеріалами, тому обов'язковим є корпус або окуляри, що відповідають довжині хвилі (355 нм – це інший фільтр, ніж 1064 нм); вибір корпусу та окулярів описано в тексті про вибір маркувального верстата. Серед лазерних маркувальних верстатів Roboteus ви знайдете закриті та відкриті верстати.
Часті запитання
Чи позначить пластик волоконний маркер?
Це залежить від матеріалу. За даними виробника волоконного лазера, 1064 нм залишає слід на ABS, поліаміді, полікарбонаті, PMMA та пластику з лазерними добавками. На PE та PP без добавок він залишає слабкий слід або взагалі не залишає його, оскільки ці полімери слабо поглинають 1064 нм (Polymers 2019). Перед покупкою протестуйте на власних деталях.
Чи потрібне лазерне маркування пластмас екстракцією?
Так, з будь-яким пластиком, оскільки розкладання полімерів утворює дим і леткі сполуки. Для ПВХ виробник системи маркування називає вихлоп «фундаментальною вимогою», а фільтр повинен мати хімічну секцію, оскільки хлор і водяна пара утворюють соляну кислоту. Без такої системи маркування ПВХ взагалі неможливо.
Чому ПП та ПЕ не можна маркувати волоконним лазером?
Оскільки вони погано поглинають 1064 нм, волоконний промінь проходить крізь матеріал замість того, щоб вивільняти енергію на поверхні, і ПП не карбонізується (Polymers 2019). Рішенням є лазерно-активна добавка, що вводиться під час ін'єкції, або УФ-лазер 355 нм, який маркує ПЕ та ПП без добавок.
Що таке лазероактивні добавки?
Ці мастербачі, додані до грануляту під час інжекції або екструзії, поглинають інфрачервоне випромінювання та викликають зміну кольору полімеру, який погано реагує на лазери. Їх не можна додавати до готової деталі, і вони не гарантують контрастності: у дослідженні Polymers 2019 додавання LMA до PP погіршило результат, тоді як PP із сажею показав найкращий колір.
Чи можна маркувати прозорий матеріал?
Так, але не з волокном — волокно не залишає маркування на прозорих об'єктах. CO2 та УФ підходять для прозорого ПЕТ; УФ «чудово» маркує прозорий ПК навіть всередині матеріалу, і не потребує добавок, які були потрібні для старих ІЧ-лазерів.
Джерела
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
Редакційна примітка
Ціни роздрібних продавців та орієнтовні ціни на roboteus.com можуть змінюватися; зазначені суми дійсні станом на жовтень 2026 року та наведені лише для довідки. Результати маркування залежать від конкретного верстата, матеріалу, барвника та партії — матриця є тестовою картою, а не гарантією. Цей текст не замінює інструкцій виробника верстата або правил охорони праці та техніки безпеки щодо лазерів та вентиляції робочого місця.