
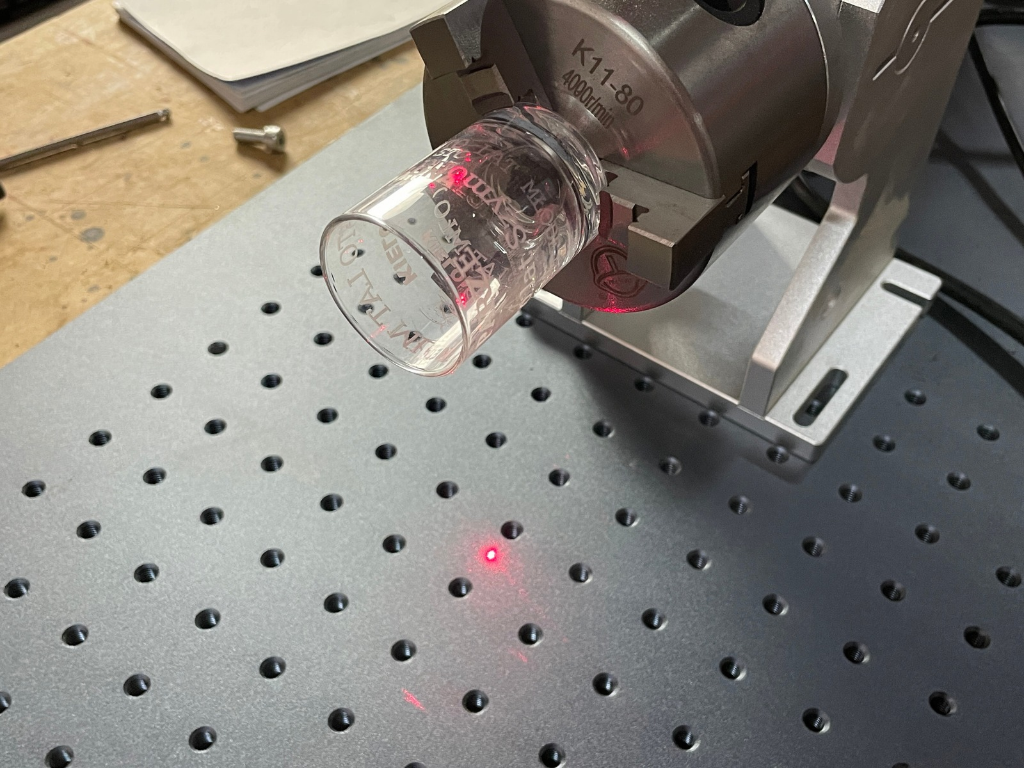
Bei Metallen ist die Wahl einfach: Ein 1064-nm-Faserlaser markiert die meisten Legierungen, und nur hochreflektierende Metalle (Kupfer, Silber, Gold) erfordern eine Prüfung. Bei Kunststoffen erzeugt derselbe Laserstrahl auf einem Teil eine schwarze, kontrastierende Markierung, auf dem anderen jedoch keine, obwohl beide identisch aussehen. Der Unterschied liegt im Polymer, Farbstoff und Füllstoff, nicht in den Maschineneinstellungen.
Die Lasermarkierung von Kunststoffen erfordert daher eine andere Reihenfolge als bei Stahl: zuerst das Material, dann die Wellenlänge, dann die Leistung und die Geschwindigkeit. Dieser Text ordnet dies in einer einzigen Matrix an: Material × Wellenlänge (10,6 µm CO₂, 1064 nm Faser, 355 nm UV) × Effekt × ob ein laseraktives Additiv erforderlich ist. Wir füllen diese Matrix nur mit Informationen, die von den Herstellern und aus Veröffentlichungen bestätigt wurden; die übrigen Felder sind mit „erfordert Tests“ gekennzeichnet.
Am Ende finden sich ein Prüfprotokoll für die Vorimplementierung sowie ein Abschnitt über Abgase, da diese bei der Kunststoffverarbeitung entstehen. Kennzeichnungsmethoden und der Unterschied zwischen einer Markierung und einer Gravur werden im Abschnitt zur dauerhaften Teilekennzeichnung (Quelle auf Polnisch) gesondert behandelt.
Vier Mechanismen: Was ein Laser mit einem Polymer macht
Ein Laser „brennt“ die Beschriftung nicht auf eine einzige Weise in das Material ein. Laut Hersteller hängt die Methode der Materialveränderung primär von der Wellenlänge und der Pulsdauer ab, und in der Praxis kommen vier Mechanismen zum Einsatz.
| Mechanismus | Was ist los | Typisches Erscheinungsbild | Entsteht ein materieller Verlust? |
|---|---|---|---|
| Farbwechsel | Chemische Reaktion eines Pigments oder Polymers | Dunkles Schild auf hellem Hintergrund oder helles Schild auf dunklem Hintergrund | Nein – glatte Oberfläche |
| Verkohlung | Matrixpyrolyse; schwarze Markierung sind Kohlenstoffprodukte (Polymers 2019) | Schwarz oder dunkelbraun | Minimum |
| Schäumen | Schmelzen und Vergasen; Blasen streuen Licht (Polymers 2019) | Helle, erhabene Markierung auf dunklem Kunststoff; laut Herstellerangaben 20–40 µm | Nein – das Schild sticht hervor. |
| Entfernen einer Schicht | Foto des Firnisses oder Drucks | Kontrast zur darunterliegenden Ebene (Schlüssel, Bedienfelder) | Ja – nur Überlack |
Die Faustregel basiert auf den Materialien des Markierungsherstellers: Auf hellen Materialien ist das Ziel eine dunkle Markierung (Verkohlung oder Farbveränderung), auf dunkleren Materialien hingegen eine helle Markierung (Schäumen). Welcher Mechanismus auf dem Bauteil ausgelöst wird, hängt davon ab, ob das Polymer und sein Farbstoff eine bestimmte Wellenlänge absorbieren – und genau das ist der entscheidende Punkt bei der Auswahl.
Welche Wirkung hat jede Wellenlänge auf das Material?
CO₂ (10,6 µm) wird von den meisten organischen Materialien absorbiert. Der Hersteller beschreibt die Wirkung als Erhitzen und Schmelzen der Oberfläche, wodurch eine konvexe oder konkave Markierung entsteht. Dieser Strahl eignet sich für transparente Materialien (z. B. Glas und PET), zum Abtragen von Schichten und für Verpackungen; der Farbkontrast auf festen technischen Kunststoffen ist begrenzt.
Laut Herstellerangaben erhitzt die Faserlasertechnologie (1064 nm) die Oberfläche, um eine Markierung zu erzeugen, und eignet sich nicht für transparente Objekte. Der Laserhersteller nennt folgende Materialien, die mit Faserlaser markiert werden können: ABS, Polyamid, Polycarbonat, PMMA und Kunststoffe mit Laserzusätzen. Bei Materialien, die 1064 nm absorbieren, ist Faserlaser die günstigste und schnellste Methode; PE und PP ohne Zusatzstoffe erzeugen keine lesbare Markierung.
Grün (532 nm) deckt laut Hersteller ein breiteres Materialspektrum ab als das Standardlicht mit 1064 nm. Es ist in polnischen Geschäften selten erhältlich, und abgesehen von dieser allgemeinen Angabe liegen keine Daten pro Material vor, daher nehmen wir es nicht in die Matrix auf – Bezugsquellen erfragen Sie bitte beim Hersteller.
UV-Photonen (355 nm) zerstören Molekülbindungen, anstatt das Material zu schmelzen – dies ist eine „Kaltmarkierung“ mit minimaler thermischer Belastung. Der Hersteller der Markierungsmaschine empfiehlt UV-Licht für PC, ABS und PA, für transparente Kunststoffe ohne Zusätze, für Silikon und für PE/PP; außerdem wird UV-Licht für flammhemmende Kunststoffe empfohlen. Der UV-Strahlungsfleck ist kleiner, was für feine Codes auf Elektronikgeräten von Vorteil ist.
Material × Wellenlänge × Effekt × Additive Matrix
Im Folgenden haben wir zusammengefasst, was durch Quellen belegt ist. „Versuch“ bedeutet, dass die zitierten Quellen für diese Kombination keine endgültige Aussage treffen – das Ergebnis hängt vom Farbstoff und den Zusatzstoffen ab und erfordert Tests an Ihrer eigenen Charge.
| Material | CO2 10,6 µm | Faser 1064 nm | UV 355 nm | Typischer Effekt | Laseraktiver Zusatzstoff |
|---|---|---|---|---|---|
| ABS | versuchen | Ja, ohne Zusatzstoffe. | Ja – schwarzer Fleck auf Naturhaar | Farbveränderung / Karbonisierung | NEIN |
| PC | versuchen | Ja | Ja – auch das Schild im Inneren des transparenten Schildes. | Farbveränderung, dunkle Markierung | NEIN |
| PA6 / PA66 | versuchen | Ja | Ja – ein helles Schild auf dunklem Hintergrund | Schaumbildung / Farbumschlag | NEIN |
| PA mit Glasfaser | versuchen | Test – mit Füllmaterial "kann anders bewertet werden" | versuchen | hängt vom Farbstoff und den Zusatzstoffen ab. | hängt von der Partei ab |
| POM | versuchen | Keine Herstellerquelle – gehen Sie nicht davon aus, dass es funktioniert. | versuchen | hängt vom Farbstoff und den Zusatzstoffen ab. | versuchen |
| PE | versuchen | Nimmt schlecht auf, verändert die Farbe kaum | Ja, mit bestimmten Parametern | Farbwechsel | Ja im Infrarotbereich; nein im UV-Bereich. |
| PP | versuchen | absorbiert schlecht, karbonisiert nicht. | Ja, mit bestimmten Parametern | Farbwechsel | Ja, mit Infrarot, aber das hilft nicht immer. |
| HAUSTIER | Ja – transparent | Ja – hohe Anfälligkeit | Ja, transparent und farbig. | Farbwechsel | NEIN |
| PMMA | Ja – matte Gravur | Ja | versuchen | Relief / Farbwechsel | NEIN |
| PS | versuchen | Ja – hohe Anfälligkeit | versuchen | Karbonisierung / Farbänderung | NEIN |
| SPÄHEN | versuchen | versuchen | versuchen | hängt vom Farbstoff und den Zusatzstoffen ab. | versuchen |
| Silizium | versuchen | versuchen | Ja – sehr hoher Kontrast | Farbwechsel | nicht mit UV |
| TPU | versuchen | erfordert in der Regel einen Zusatz | versuchen | Farbwechsel | Ja, mit IR |
| PBT | versuchen | versuchen | versuchen | hängt vom Farbstoff und den Zusatzstoffen ab. | versuchen |
| PVC | nicht ohne chemische Filtration — Chlor → HCl | nicht ohne chemische Filtration — Chlor → HCl | keine Quelle; gleiches Chlor | Goldmarke (CO2) nur mit chemischer Filtration | — |
Warum steht in der Tabelle „Ja“?: Fasern auf ABS, PA, PC und PMMA – Laserhersteller; ABS, PS, PET unter IR, geringe Absorption bei PE und PP, Additive für PE, PP und TPU – Polymers 2019; UV auf ABS, PC, PA, PET, Silikon sowie PE und PP, CO₂ auf transparentem PET, Glasfaserfüllstoff – Hersteller von Markiermaschinen; PVC – Hersteller von Markiersystemen. Der Hersteller der Markiermaschine merkt an, dass Rußkunststoffe „oft gut markieren“, während Rezyklate schwieriger zu markieren sind – derselbe Handelsname kann in zwei Chargen zu zwei unterschiedlichen Ergebnissen führen.
Warum PE, PP und transparente Kunststoffe UV-Licht oder Additive benötigen
Polyethylen und Polypropylen sind die gebräuchlichsten Verpackungsmaterialien und gleichzeitig die schwierigsten für die Faserverarbeitung. Eine Studie von Czyżewski et al. (Polymers 2019) belegt eindeutig, dass HDPE und PP Strahlung mit einer Wellenlänge von 1064 nm nur schlecht absorbieren, daher ihre Farbe kaum verändern und PP nicht karbonisiert.
Es gibt zwei Möglichkeiten. Die erste ist ein laseraktives Additiv (LMA, Masterbatch), das während des Spritzgießens oder Extrudierens zugegeben wird. Es absorbiert Infrarotstrahlung und initiiert den Farbumschlag. Diese Lösung ist für den Bauteilhersteller, nicht für den Markierungsdienstleister gedacht: Das fertige Teil kann nicht nachbearbeitet werden. Auch das Additiv bietet keine Garantie – in der zitierten Studie reduzierte LMA in PP den Kontrast, und mit Ruß pigmentiertes PP erzielte die besten Ergebnisse bei der Markierung.
Die zweite Option ist UV-Laser. Der Hersteller der Markiermaschine gibt an, dass PE und PP „spezifische UV-Parameter erfordern“, lassen sich aber ohne Zusätze markieren. Transparente Materialien, die bei älteren IR-Lasern chemische Zusätze benötigten, benötigen diese unter UV-Licht nicht. Wenn Sie Teile anderer Hersteller markieren und keinen Einfluss auf deren Zusammensetzung haben, ist die Markierung von Kunststoffen mit einem UV-Laser die einzige Möglichkeit, unabhängig von den Zusätzen des Herstellers.
UV-Kaltmarkierung: Wann sich die Mehrkosten für 355 nm lohnen
Der Hersteller der Markierungsvorrichtung erklärt, dass Kunststoffe Wärme speichern: Eine Wärmequelle kann das Bauteil verformen oder aufquellen lassen. Daher empfiehlt er UV-Licht für empfindliche Teile. Andere Hersteller ergänzen, dass kürzere Lichtimpulse (MOPA) Schaumbildung und Schmelzen begrenzen – dies ist jedoch ein indirekter Ansatz, der andere Wellenlängen nicht ersetzt.
Roboteus bietet diese Funktion mit dem UV-Marker RBZ 1515UV an: eine JPT 5 W (355 nm) UV-Quelle, ein Arbeitsbereich von 150 × 150 mm, eine Werkstückhöhe von bis zu 250 mm, eine galvanometrische Kopfgeschwindigkeit von bis zu 7 m/s, eine Genauigkeit von bis zu 0,01 mm und eine Lebensdauer der Quelle von bis zu 20.000 Betriebsstunden (Herstellerangabe). Leistungsaufnahme: maximal 900 W bei 230 V; EZCAD 2 ist im Lieferumfang enthalten, LightBurn optional. Der Hersteller beschreibt das Verfahren als photochemische Ablation ohne thermische Schädigung und nennt Kunststoffe, Glas, Keramik, Elektronik und die Möglichkeit zur On-the-fly-Markierung. Ungefährer Preis auf roboteus.com: ab 19.512,00 PLN netto (Stand: Oktober 2026), konfiguriert für das Verfahren.
Der UV-Aufschlag ist messbar. Laut Preisliste vom Oktober 2026 kostet ein 5-W-UV-Marker in einem Geschäft 28.455,28 PLN netto, im Vergleich zu 15.121,95 PLN netto für einen 30-W-Fasermarker (eine Differenz von 13.333,33 PLN). In zwei weiteren Geschäften ist der Unterschied zwischen einem 5-W-UV-Marker und einem 30-W-Fasermarker ähnlich. Eine detaillierte Aufschlüsselung finden Sie im Abschnitt zur Markerauswahl. Dieser Unterschied ist nachvollziehbar, wenn Ihre Komponenten PE, PP, transparente Kunststoffe, Silikon oder medizinische Teile enthalten. Der Markerhersteller gibt an, dass die UV-Markierung auf medizinischen Materialien beständig gegen Lösungsmittel, Autoklaven und Abrieb ist und dass der Tampondruck nach der Sterilisation verblasst.
Wenn Sie hauptsächlich ABS, PC und PA sowie Kunststoffe und Metalle markieren, ist Faserlaser in der Regel ausreichend. Der Fasermarkierer RBZ 2020 (Raycus 50 W, 200 × 200 mm Feld) wird vom Hersteller als Gerät für Metalle und ausgewählte Kunststoffe beschrieben. Die Auswahl von Leistung, Feld und Lichtquelle haben wir in unserem Leitfaden zur Auswahl eines Lasermarkierers behandelt.
PVC und chlorierte Kunststoffe: Chlor-, HCl- und chemische Filtration
PVC erzeugt unter Laserbestrahlung eine lesbare Markierung – der Hersteller des Markierungssystems beschreibt in seiner Anwendungsbeschreibung eine „einzigartige Goldmarkierung“ aus CO₂, die langlebig und abriebfest sei – und genau das ist der Haken. In derselben Beschreibung heißt es, dass beim Lasermarkieren von PVC Chlordämpfe freigesetzt werden und dass Chlor in Verbindung mit Wasserdampf Salzsäure bildet, die Metalle und Kunststoffe in der Produktionsumgebung angreift. Der Hersteller bezeichnet eine Abluftanlage als „unabdingbare Voraussetzung“ und empfiehlt, die Filter für PVC „monatlich oder vierteljährlich“ auszutauschen.
Laser Focus World ergänzt, dass PVC- und PET-Dämpfe Chlorwasserstoff und Benzol enthalten und die klebrigen Partikel Standardfilter innerhalb von Minuten verstopfen können. Daher die dreistufige Filtration: Vorfilter, HEPA-Filter und Chemikalienfilter. Der Hersteller des Markierungssystems gibt für seine Absauggeräte eine HEPA-Abscheideleistung von 99,997 % bei 0,3 µm an. Ein separates Modell mit Chemikalieneinsatz für PVC ist ebenfalls erhältlich.
Faustregel: Bestellungen für PVC, „Vinyl“-Kabelmäntel, selbstklebende PVC-Folien oder lederartige Materialien unbekannter Zusammensetzung ohne chemischen Filter sollten nicht angenommen werden. Dies gilt auch für CO₂, und Faserhersteller führen PVC nicht einmal als Markierungsmaterial auf – daher gelten dieselben Regeln auch für Fasern.
Gemeinsame Bauteile und was daran funktioniert
Die Übersetzung der Matrix in konkrete Details sieht folgendermaßen aus:
- Gerätegehäuse (ABS, PC, PC/ABS) – Faser- oder UV-Prüfung; dunkle Markierung auf dem hellen Gehäuse. Bei Recyclingmaterialien oder Flammschutzmitteln ist jede Charge zu prüfen; der Maschinenhersteller gibt für flammhemmende Materialien UV-Prüfung an.
- Elektrische Steckverbinder und Komponenten (PA, PBT, PA GF) – PA-Faser und UV; PBT und PA mit Glasfaser dienen als Testfeld. Feine DataMatrix-Codes sprechen für einen kleineren UV-Spot.
- Kabel und Ummantelungen (PE, PVC, TPU) – PE und TPU auf Faser benötigen in der Regel ein Additiv, UV-Markierung PE ohne dieses; PVC nur mit chemischer Filtration.
- Verpackung (PET, PP, PE) – PET mit CO2 und UV; PP und PE mit Faser hängen von den Additiven ab; On-Line-On-the-fly-Markierung und Zykluszeit entscheiden.
- Elektronik und Werbeartikel – Entfernen von Lack von Schlüsseln, leichten Markierungen auf dunklen Gehäusen, Stiften und Schlüsselanhängern aus Materialien unbekannter Zusammensetzung; UV-Licht punktet hier, weil es auf der breitesten Palette von Materialien funktioniert, ohne dass ein Rezept benötigt wird.
Tests vor der Implementierung: Testkarte
Der größte Abfall bei Kunststoffen entsteht nicht durch defekte Maschinen, sondern durch ausgelassene Testläufe. Jedes neue Teil, jede neue Farbe und jede neue Charge durchläuft denselben Testprozess, bevor sie an die Kunden ausgeliefert wird.
- Materialkennzeichnung – Kennzeichnung auf dem Detail (z. B. ">ABS<", ">PA66-GF30<"), technisches Datenblatt des Verarbeiters, Informationen über Farbstoff, Füllstoff, Flammschutzmittel und Recyclinganteil.
- Parameterraster – ein Einzeldetailfeld mit zunehmender Leistung, abnehmender Geschwindigkeit und variierendem Fokus. Gesucht ist die niedrigste Energie, die vollen Kontrast erzeugt; zu viel Energie führt zu Überbelichtung, Unterschießen und Verzerrungen.
- Kontrast- und Kantenprüfung – unter dem Mikroskop: Kantenschärfe, Konturwölbung, Haarrisse. 2D-Codes mit einem Scanner prüfen und, falls vom Kunden eine Qualitätsprüfung gewünscht wird, von einem Prüfer verifizieren lassen.
- Die Dauerhaftigkeitsprüfung umfasst das Abwischen mit Isopropylalkohol, das Reiben mit einem Tuch und, bei medizinischen oder Reinigungsteilen, einen Wasch- oder Sterilisationszyklus gemäß dem Kundenverfahren. Da die Hersteller keine numerischen Abriebnormen vorgeben, werden die Kriterien mit dem Kunden vereinbart.
- Aufzeichnung – Material, Charge, Quelle, Leistung, Geschwindigkeit, Frequenz, Fokus, Ergebnis, Datum. Starten Sie die nächste Charge mit den gespeicherten Einstellungen und überprüfen Sie die Reproduzierbarkeit.
Gesundheit und Sicherheit: Kunststoffdämpfe und Laserschutzklasse
Alle Kunststoffe unter dem Laserstrahl emittieren Rauch und flüchtige Zersetzungsprodukte – nicht nur PVC. Das Kunststoffabsaugsystem besteht aus drei Stufen: einem Vorfilter, einem HEPA-Filter und einer chemischen Filterstufe (Aktivkohle). So ist es unter anderem bei BOFA ausgelegt, da flüchtige Verbindungen nicht nur von PVC freigesetzt werden (Laser Focus World: PET setzt Benzol frei). Chlorierte Kunststoffe erfordern eine spezielle Chemikalienkartusche und häufigere Filterwechsel (Hersteller des Kennzeichnungssystems). Die Maschinenverordnung (EU) 2023/1230, die ab dem 20. Januar 2027 gilt, schreibt vor, dass Emissionen gefährlicher Stoffe zurückgehalten, aufgefangen, abgeleitet oder gefiltert werden müssen.
Der zweite Punkt betrifft die Laserklasse. Laut CIOP-PIB stuft die Norm PN-EN 60825-1:2014-11 auch vollständig gekapselte Hochleistungslaser in Klasse 1 ein; ein offener Galvo-Kopf über dem Tisch fällt in Klasse 4, wo selbst diffuse Reflexionen gefährlich sind. Reflexionen treten bei glänzenden und transparenten Materialien häufig auf, daher sind ein auf die Wellenlänge abgestimmtes Gehäuse oder Schutzgläser (355 nm erfordert einen anderen Filter als 1064 nm) zwingend erforderlich. Die Auswahl von Gehäuse und Schutzgläsern wird im Abschnitt zur Auswahl einer Markiermaschine beschrieben. Im Sortiment der Roboteus-Lasermarkiermaschinen finden Sie sowohl gekapselte als auch offene Geräte.
Häufig gestellte Fragen
Kann ein Fasermarker Kunststoff verfärben?
Das hängt vom Material ab. Laut Hersteller des Faserlasers markiert 1064 nm ABS, Polyamid, Polycarbonat, PMMA und Kunststoffe mit Laserzusätzen. Auf PE und PP ohne Zusätze hinterlässt es nur schwache oder gar keine Markierung, da diese Polymere 1064 nm schlecht absorbieren (Polymers 2019). Testen Sie das Produkt vor dem Kauf an Ihren eigenen Teilen.
Ist für die Lasermarkierung von Kunststoffen eine Extraktion erforderlich?
Ja, das gilt für alle Kunststoffe, da bei der Zersetzung von Polymeren Rauch und flüchtige Verbindungen entstehen. Bei PVC bezeichnet der Hersteller des Kennzeichnungssystems die Absaugung als „grundlegende Voraussetzung“, und der Filter muss über eine Chemikalienkammer verfügen, da Chlor und Wasserdampf Salzsäure bilden. Ohne ein solches Absaugsystem kann PVC überhaupt nicht gekennzeichnet werden.
Warum können PP und PE nicht mit einem Faserlaser markiert werden?
Da PP Licht mit einer Wellenlänge von 1064 nm nur schlecht absorbiert, durchdringt der Faserstrahl das Material, anstatt Energie an der Oberfläche abzugeben, und es kommt nicht zu einer Karbonisierung (Polymers 2019). Die Lösung besteht in der Zugabe eines laseraktiven Additivs während des Injektionsprozesses oder in der Verwendung eines 355-nm-UV-Lasers, der PE und PP ohne Additive markiert.
Was sind laseraktive Additive?
Diese Masterbatches, die dem Granulat während des Spritzgießens oder Extrudierens zugesetzt werden, absorbieren Infrarotstrahlung und bewirken eine Farbänderung im Polymer, die nur schwach auf Laser reagiert. Sie können nicht dem fertigen Bauteil beigemischt werden und garantieren keinen Kontrast: In der Studie „Polymers 2019“ verschlechterte die Zugabe von LMA zu PP das Ergebnis, während PP mit Ruß die beste Farbwiedergabe zeigte.
Lässt sich transparentes Material kennzeichnen?
Ja, aber nicht mit Glasfaser – Glasfaser markiert keine transparenten Objekte. CO₂ und UV eignen sich für transparentes PET; UV markiert transparentes PC „hervorragend“, sogar im Inneren des Materials, und benötigt keine Zusätze, die ältere IR-Laser erforderten.
Quellen
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
Anmerkung der Redaktion
Die auf roboteus.com angegebenen Listenpreise und Richtpreise können sich ändern; die angegebenen Beträge entsprechen dem Stand Oktober 2026 und dienen lediglich als Referenz. Die Markierungsergebnisse variieren je nach Maschine, Material, Farbstoff und Charge – die Matrix ist eine Testvorlage, keine Garantie. Dieser Text ersetzt nicht die Anweisungen des Maschinenherstellers oder die Arbeitsschutzbestimmungen bezüglich Lasern und Arbeitsplatzbelüftung.