
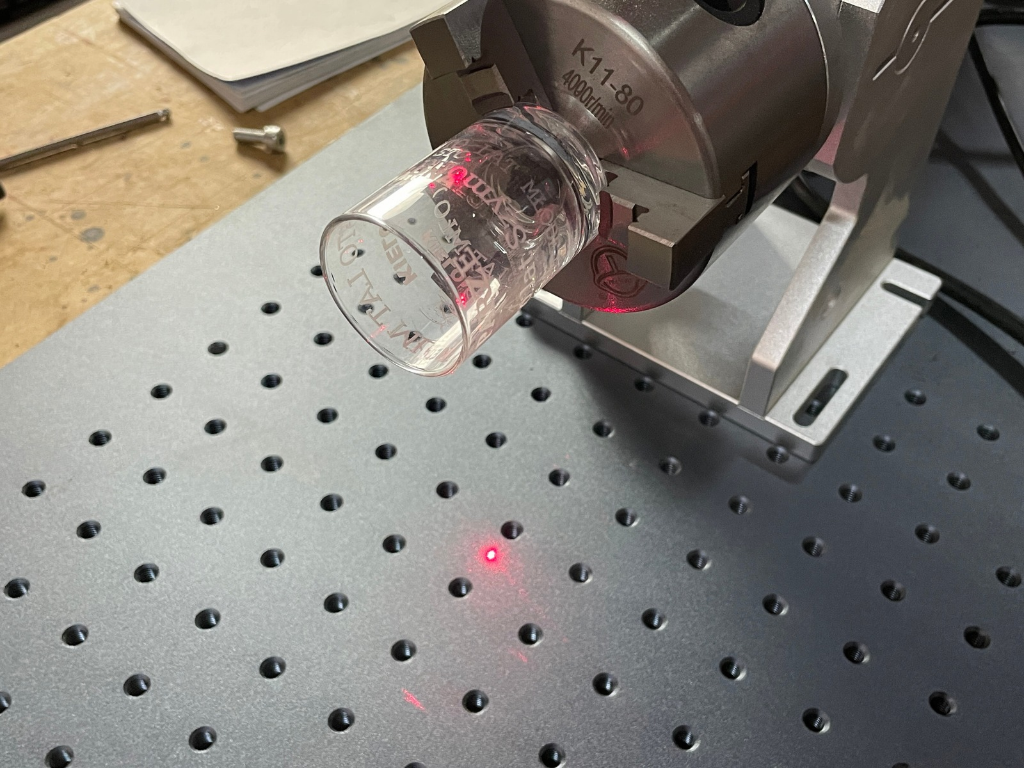
Fémek esetében a választás egyszerű: egy 1064 nm-es száloptikás lézer a legtöbb ötvözetet jelöli, és csak a nagy fényvisszaverő képességű fémeket (réz, ezüst, arany) kell vizsgálni. Műanyagokon ugyanaz a sugár fekete, kontrasztos jelölést hoz létre az egyik részen, a másikon pedig semmit, pedig mindkettő azonosnak tűnik. A különbség a polimerben, a festékben és a töltőanyagban rejlik, nem a gép beállításaiban.
A műanyagok lézeres jelölése ezért más sorrendet igényel, mint az acélé: először az anyag, majd a hullámhossz, végül a teljesítmény és a sebesség. Ez a szöveg mindezt egyetlen mátrixba rendszerezi: anyag × hullámhossz (10,6 µm CO2, 1064 nm szál, 355 nm UV) × hatás × hogy szükség van-e lézeraktív adalékanyagra. Ezt a mátrixot csak a forrásgyártók és a kiadványok által megerősített információkkal töltjük ki; a fennmaradó mezőket „tesztelést igényel” jelöléssel láttuk el.
A végén található egy bevezetés előtti tesztlap és egy rész a füstgázokról, mivel a füstgáz a műanyagok esetében a folyamat része. A jelölési módszereket, valamint a jelölés és a gravírozás közötti különbséget külön tárgyaljuk az alkatrészjelölésről (lengyel nyelvű forrás) szóló szövegben.
Négy mechanizmus: Mit tesz egy lézer egy polimerrel?
A lézer nem egyetlen módon „égeti” bele a feliratot az anyagba. A lézergép gyártója szerint az anyagváltoztatás módja elsősorban a hullámhossztól és az impulzus időtartamától függ, a gyakorlatban pedig négy mechanizmust alkalmaznak.
| Mechanizmus | Mi történik? | Tipikus megjelenés | Van-e anyagi veszteség? |
|---|---|---|---|
| Színváltozás | Pigment vagy polimer kémiai reakciója | Sötét tábla világos háttéren vagy világos tábla sötét háttéren | Nem – sima felület |
| Karbonizáció | Mátrix pirolízis; a fekete jelzés a széntermékeket jelöli (Polymers 2019) | Fekete vagy sötétbarna | Minimális |
| Habzás | Olvadás és elgázosodás; a buborékok szétszórják a fényt (Polimerek 2019) | Világos, kiemelkedő jelölés sötét műanyagon; a gép gyártója szerint 20–40 µm | Nem – a tábla kilóg |
| Réteg eltávolítása | A lakk vagy a nyomat fotója | Kontraszt az alatta lévő rétegtől (billentyűk, panelek) | Igen – csak fedőlakk |
Az ökölszabály a jelölőgyártó anyagaiból ered: világos színű anyagokon a célpont egy sötét jelölés (karbonizáció vagy színváltozás), míg sötétebb anyagokon egy világos jelölés (habzás). Az, hogy melyik mechanizmus indul el az alkatrészen, attól függ, hogy a polimer és a festéke elnyel-e egy adott hullámhosszt – és ez a kiválasztás lényege.
Mit tesz az egyes hullámhosszak az anyaggal?
A CO2-t (10,6 µm) a legtöbb szerves anyag elnyeli; a jelölő gyártója a hatását a felület felmelegítéseként és megolvasztásaként írja le, ami domború vagy homorú jelölést hoz létre. Ez a sugár alkalmas átlátszó anyagokhoz (üvegen és PET-en működik), rétegek és csomagolások eltávolítására; a színkontraszt szilárd műszaki műanyagokon korlátozott.
A jelölő gyártója szerint a szál (1064 nm) „elsősorban a felület melegítésével hoz létre jelölést”, és nem jelöl átlátszó tárgyakat. A lézergyártó a következő anyagokat sorolja fel, amelyeket szállal jelölnek: ABS, poliamid, polikarbonát, PMMA és „lézeradalékokkal ellátott műanyagok”. Ahol az anyag 1064 nm-t nyel el, a szál a legolcsóbb és leggyorsabb forrás; a PE és PP adalékanyag nélkül nem hoz létre olvasható jelölést.
A zöld (532 nm) a gépgyártó szerint "szélesebb anyagválasztékot" képvisel, mint a standard 1064 nm; ritka a lengyel üzletekben, és ezen az általános nyilatkozaton kívül nincsenek anyagonkénti adatok, ezért nem szerepel a mátrixban – a forrásokért érdeklődjön a gyártónál.
Az UV-fotonok (355 nm) az anyag megolvasztása helyett megbontják a molekuláris kötéseket – ez a „hidegjelölés” minimális hőfeszültséggel. A jelölőgép gyártója UV-t ír elő PC, ABS és PA, adalékanyagok nélküli átlátszó műanyagok, szilikon és PE/PP esetében; a gép gyártója pedig UV-t ír elő lángálló műanyagokhoz. Az UV-folt kisebb, ami fontos az elektronikai eszközök finomszemcsés kódjainál.
Anyag × Hullámhossz × Hatás × Additív mátrix
Az alábbiakban összefoglaltuk, hogy mit lehet forrásokkal alátámasztani. A „kísérlet” azt jelenti, hogy a hivatkozott források nem adnak végleges következtetést erre a kombinációra vonatkozóan – az eredmény a festéktől és az adalékanyagoktól függ, és a saját tételen kell tesztelni.
| Anyag | CO2 10,6 µm | 1064 nm-es szál | UV 355 nm | Tipikus hatás | Lézeraktív adalékanyag |
|---|---|---|---|---|---|
| ABS | kísérlet | igen, adalékanyagok nélkül | igen – fekete folt a természetes felületen | színváltozás / karbonizáció | NEM |
| PC | kísérlet | Igen | igen – az átlátszóban lévő táblát is | színváltozás, sötét folt | NEM |
| PA6 / PA66 | kísérlet | Igen | igen – egy fényjelzés sötétben | habzás / színváltozás | NEM |
| Üvegszálas PA | kísérlet | teszt – töltőanyaggal "eltérően jelölhető" | kísérlet | a festéktől és az adalékanyagoktól függ | a párttól függ |
| POM | kísérlet | nincs gyártói forrás – ne feltételezd, hogy működik | kísérlet | a festéktől és az adalékanyagoktól függ | kísérlet |
| Termék | kísérlet | rosszul szívódik fel, alig változtatja a színét | igen, meghatározott paraméterekkel | színváltozás | IR-ben igen; UV-ben nem |
| PP | kísérlet | rosszul szívja fel, nem karbonizálódik | igen, meghatározott paraméterekkel | színváltozás | IR-rel igen, de az nem mindig segít |
| KEDVENC | igen – átlátszó | igen – nagy érzékenység | igen, átlátszó és színes | színváltozás | NEM |
| PMMA | igen – matt gravírozás | Igen | kísérlet | megkönnyebbülés / színváltozás | NEM |
| PS | kísérlet | igen – nagy érzékenység | kísérlet | karbonizáció / színváltozás | NEM |
| KANDIKÁL | kísérlet | kísérlet | kísérlet | a festéktől és az adalékanyagoktól függ | kísérlet |
| Szilícium | kísérlet | kísérlet | igen – nagyon nagy kontraszt | színváltozás | nem UV-vel |
| TPU | kísérlet | általában kiegészítést igényel | kísérlet | színváltozás | igen, IR-rel |
| PBT | kísérlet | kísérlet | kísérlet | a festéktől és az adalékanyagoktól függ | kísérlet |
| PVC | kémiai szűrés nélkül nem — klór → HCl | kémiai szűrés nélkül nem — klór → HCl | nincs forrás; ugyanaz a klór | aranyjelzés (CO2) csak kémiai szűréssel | — |
Miért az „igen” a táblázatban: szálak ABS, PA, PC és PMMA felületeken – lézergyártó; ABS, PS, PET IR alatt, gyenge abszorpció PE és PP felületeken, adalékanyagok PE, PP és TPU felületeken – Polimerek 2019; UV ABS, PC, PA, PET, szilikon, valamint PE és PP felületeken, CO2 átlátszó PET felületeken, üvegtöltőanyag – jelölőgép gyártója; PVC – jelölőrendszer gyártója. A jelölőgép gyártója megjegyzi, hogy a korom műanyagok „gyakran jól jelölnek”, míg az újrahasznosított anyagok nehezebben – ugyanaz a kereskedelmi név két tételben két különböző eredményt hozhat.
Miért van szükség UV-re vagy adalékanyagokra a PE, PP és átlátszó műanyagokhoz?
A polietilén és a polipropilén a leggyakoribb csomagolóanyagok, és egyben a rostok számára a legnehezebben kezelhetők. Czyżewski és társai tanulmánya (Polymers 2019) egyértelműen kimondja, hogy a HDPE és a PP rosszul nyeli el az 1064 nm-es sugárzást, így alig változtatják a színüket, és a PP nem karbonizálódik.
Két lehetőség van. Az első egy lézeraktív adalékanyag (LMA, mesterkeverék), amelyet a fröccsöntés vagy extrudálás során adnak hozzá, amely elnyeli az infravörös sugárzást és elindítja a színváltozást. Ez a megoldás az alkatrészgyártónak szól, nem a jelölőanyagnak: a kész alkatrészt nem lehet "finomítani". Az adalékanyag sem garantálja a minőséget – az idézett tanulmányban a PP-ben lévő LMA csökkentette a kontrasztot, a korommal pigmentált PP pedig a legjobban jelölte.
A második lehetőség az UV. A jelölőgép gyártója szerint a PE és a PP „meghatározott UV-paramétereket igényel”, de adalékanyagok nélkül jelölnek. Az átlátszó anyagok, amelyekhez a régebbi IR-lézerekkel kémiai adalékanyagokra volt szükség, UV alatt nem igényelnek ilyeneket. Ha mások alkatrészeit jelöli, és nincs befolyása a képletre, a műanyagok UV-lézerrel történő jelölése az egyetlen módja annak, függetlenül attól, hogy a feldolgozó mit adott hozzá.
UV hidegjelölés: Mikor megéri a 355 nm-es jelölés a plusz költséget?
A jelölő gyártója elmagyarázza, hogy a műanyagok "visszatartják" a hőt: a hőforrás deformálhatja vagy megduzzadhatja az alkatrészt, ezért az érzékeny alkatrészekhez UV-t ajánlanak. Más gyártók hozzáteszik, hogy a rövidebb impulzusok (MOPA) korlátozzák a habzást és az olvadást – ez egy közvetett megközelítés, amely nem helyettesíti a többi hullámhosszt.
A Roboteus ezt a szerepet az RBZ 1515UV UV jelölővel kínálja: JPT 5 W (355 nm) UV-forrással, 150 × 150 mm munkaterülettel, akár 250 mm munkadarab-magassággal, akár 7 m/s galvanometrikus fejsebességgel, akár 0,01 mm-es pontossággal és a gyártó szerint akár 20 000 üzemórás forrásélettartammal. Energiafogyasztás: maximum 900 W 230 V-on; EZCAD 2 tartozék, LightBurn opcionális. A gyártó a folyamatot hőkárosodás nélküli fotokémiai ablációként írja le, és műanyag, üveg, kerámia, elektronika és menet közbeni jelölést sorol fel. Hozzávetőleges ár a roboteus.com oldalon: nettó 19 512,00 PLN-től (2026. októberi állapot szerint), az eljáráshoz konfigurálva.
Az UV-felár mérhető. A 2026. októberi listaárak szerint az egyik üzletben egy 5 W-os UV-lámpa nettó ára 28 455,28 PLN, míg egy 30 W-os szálé nettó ára 15 121,95 PLN (a különbség 13 333,33 PLN); két másik üzletben az 5 W-os és a 30 W-os szál közötti különbség hasonló – a teljes részletezést a jelölő kiválasztásával foglalkozó szöveg tartalmazza. Ez a különbség akkor érthető, ha az alkatrészek PE, PP, átlátszó műanyagok, szilikon vagy orvosi alkatrészeket tartalmaznak – a jelölő gyártója kijelenti, hogy az orvosi anyagok UV-jelölése ellenáll az oldószereknek, az autoklávoknak és a kopásnak, és hogy a tamponnyomás sterilizálás után elhalványul.
Ha elsősorban ABS, PC és PA anyagokat, valamint műanyagokat és fémeket jelöl, akkor a száloptika általában elegendő. Az RBZ 2020 száloptikás jelölőt (Raycus 50 W, 200 × 200 mm-es mező) a gyártó fémekhez és egyes műanyagokhoz való gépként írja le. A lézeres jelölő kiválasztásáról szóló (lengyel nyelvű forrás) útmutatónkban már tárgyaltuk a teljesítmény, a mező és a forrás kiválasztását.
PVC és klórozott műanyagok: klór, HCl és kémiai szűrés
A PVC a lézer alatt olvasható jelet hoz létre – a jelölőrendszer gyártója az alkalmazási útmutatójában egy „egyedi, CO2-ből készült, tartós és kopásálló aranyjelet” ír le –, és ez egy csapda. Ugyanez a útmutató kimondja, hogy a PVC lézeres jelölése klórgőzt bocsát ki, és hogy a klór vízgőzzel keveredve sósavat képez, amely lebontja a fémeket és műanyagokat a gyártási környezetben. A gyártó az elszívó szellőzést „alapvető követelménynek” nevezi, a PVC szűrőit pedig „havonta vagy negyedévente” cserélik.
A Laser Focus World hozzáteszi, hogy a PVC és a PET füstjei hidrogén-kloridot és benzolt tartalmaznak, és a ragadós részecskék percek alatt eltömíthetik a standard szűrőket. Ezért van a háromlépcsős szűrés: előszűrő, HEPA és kémiai szekció. A jelölőrendszer gyártója elszívói esetében 99,997%-os HEPA-hatékonyságot állít 0,3 µm-en, és külön modell is kapható PVC-hez kémiai betéttel.
Ökölszabály: ne fogadjon el PVC-re, "vinil" kábelköpenyekre, öntapadó PVC fóliákra vagy ismeretlen összetételű bőrszerű anyagokra vonatkozó megrendeléseket kémiai szűrő nélkül. Ez a megjegyzés a CO2-re vonatkozik, és a szálforrás-gyártók a PVC-t nem is nevezik jelölőanyagnak – tehát ugyanazokat a szabályokat kell alkalmazni a szálakra is.
Közös részek és ami rajtuk működik
A mátrix valós részletekké való lefordítása így néz ki:
- Készülékházak (ABS, PC, PC/ABS) – szálas vagy UV; sötét jelölés a világos burkolaton. Újrahasznosított vagy égésgátló anyagok esetén minden egyes tételen tesztelni kell; a gépgyártó az égésgátló anyagokhoz UV-jelölést ír elő.
- Elektromos csatlakozók és alkatrészek (PA, PBT, PA GF) — PA szál és UV; A PBT és az üvegszálas PA a „teszt” területe. A finomhangolt DataMatrix kódok a kisebb UV-folt mellett szólnak.
- Kábelek és burkolatok (PE, PVC, TPU) – A szálakon lévő PE és TPU általában adalékanyagot igényel, a PE UV-jelölés nélkül is használható; a PVC csak kémiai szűréssel.
- Csomagolás (PET, PP, PE) – PET CO2-n és UV-n; PP és PE roston az adalékanyagtól függően; a gyártósori menet közbeni jelölés és a ciklusidő határozza meg.
- Elektronikai és reklámcikkek – lakk eltávolítása kulcsokról, világos foltok eltávolítása sötét burkolatokon, ismeretlen összetételű anyagokból készült tollak és kulcstartók; az UV itt a nyerő, mert a legszélesebb anyagválasztékon működik recept nélkül.
Bevezetés előtti tesztek: Tesztkártya
A műanyagok terén a legnagyobb hulladék nem a hibás gépekből származik, hanem a kihagyott próbákból. Minden új alkatrész, szín és tétel ugyanazon a tesztlapon megy keresztül, mielőtt a megrendeléshez kerülne:
- Anyagazonosítás – a részleten található jelölés (pl. ">ABS<", ">PA66-GF30<"), a feldolgozó műszaki adatlapja, információk a festékről, töltőanyagról, késleltetőkről és az újrahasznosított anyagok arányáról.
- Paraméterrács – egyetlen részletet tartalmazó mező, növekvő teljesítménnyel, csökkenő sebességgel és változó fókuszálással. A lehető legalacsonyabb energiát keresed, amely teljes kontrasztot eredményez; a túl sok energia habzást, alullövést és torzítást eredményez.
- Kontraszt- és élvizsgálat – mikroszkóp alatt: élélesség, karakterkonvexitás, hajszálrepedések. 2D kódok ellenőrzése szkennerrel, és ha az ügyfél minőségértékelést igényel, ellenőrzővel.
- A tartóssági vizsgálat izopropil-alkohollal történő áttörlést, ruhával való dörzsölést, valamint orvosi vagy tisztító alkatrészek esetében a megrendelő által meghatározott mosási vagy sterilizálási ciklust foglal magában. A gyártók nem adnak meg numerikus kopási szabványokat, ezért a kritériumokat a megrendelővel egyeztetik.
- Rögzítés – anyag, tétel, forrás, teljesítmény, sebesség, frekvencia, fókusz, eredmény, dátum. Indítsa el a következő tételt a mentett beállításokkal, és ellenőrizze az ismételhetőséget.
Egészség és biztonság: műanyagfüstök és lézerosztály
Minden egyes, a gerenda alatti műanyag füstöt és illékony bomlástermékeket bocsát ki – nem csak a PVC. A műanyag-elszívó rendszer három szakaszból áll – egy előszűrőből, egy HEPA-szűrőből és egy kémiai részből (aktív szén) –, így tervezte többek között a BOFA, mert illékony vegyületeket nem csak a PVC termel (Laser Focus World: A PET benzolt bocsát ki). A klórozott műanyagokhoz külön kémiai patron és gyakoribb szűrőcsere szükséges (jelölőrendszer gyártója). A 2027. január 20-tól hatályos (EU) 2023/1230 gépekről szóló rendelet előírja, hogy a veszélyes anyagok kibocsátását vissza kell tartani, be kell fogni, el kell vezetni vagy szűrni kell.
A második kérdés a lézerosztály. A CIOP-PIB szerint a PN-EN 60825-1:2014-11 szabvány szerinti osztályozás a teljesen zárt, nagy teljesítményű lézereket is az 1. osztályba sorolja; az asztal feletti nyitott galvofej a 4. osztályba tartozik, ahol még a diffúz visszaverődés is veszélyes. A fényes és átlátszó anyagoknál a visszaverődések valódiak, ezért a hullámhosszhoz illeszkedő ház vagy üveg (355 nm egy másik szűrő, mint 1064 nm) használata kötelező; a ház és az üveg kiválasztását a jelölőgép kiválasztásával foglalkozó szöveg ismerteti. A Roboteus lézeres jelölőgépek között zárt és nyitott gépeket is talál.
Gyakran ismételt kérdések
A szálas jelölő megjelöli a műanyagot?
Az anyagtól függ. A szálas lézer gyártója szerint az 1064 nm-es hullámhossz jelöli az ABS-t, poliamidot, polikarbonátot, PMMA-t és a lézeradalékanyagokkal ellátott műanyagokat. Adalékanyagok nélkül halvány vagy semmilyen nyomot nem hagy a PE és PP felületeken, mivel ezek a polimerek rosszul nyelik el az 1064 nm-t (Polymers 2019). Vásárlás előtt tesztelje le a saját alkatrészein.
A műanyagok lézeres jelölése igényel-e extrakciót?
Igen, bármilyen műanyaggal, mert a polimer bomlása füstöt és illékony vegyületeket termel. A PVC esetében a jelölőrendszer gyártója a kipufogógázt „alapvető követelménynek” nevezi, és a szűrőnek kémiai résszel kell rendelkeznie, mivel a klór és a vízgőz sósavat képez. Ilyen kipufogórendszer nélkül a PVC egyáltalán nem jelölhető.
Miért nem lehet a PP-t és a PE-t száloptikás lézerrel jelölni?
Mivel rosszul nyelik el az 1064 nm-es hullámhosszt, a szálak sugara áthalad az anyagon ahelyett, hogy energiát szabadítana fel a felületen, és a PP nem karbonizálódik (Polymers 2019). A megoldás egy lézeraktív adalékanyag, amelyet a fröccsöntés során vezetnek be, vagy egy 355 nm-es UV-lézer, amely adalékanyagok nélkül jelöli a PE-t és a PP-t.
Mik azok a lézeraktív adalékanyagok?
Ezek a mesterkeverékek, amelyeket a granulátumhoz a fröccsöntés vagy extrudálás során adnak, elnyelik az infravörös sugárzást, és színváltozást idéznek elő a polimerben, amely rosszul reagál a lézerekre. Nem adhatók hozzá a kész alkatrészhez, és nem garantálják a kontrasztot: a Polymers 2019 tanulmányban az LMA hozzáadása a PP-hez rontotta az eredményt, míg a korommal kevert PP mutatta a legjobb színt.
Lehet átlátszó anyagokat jelölni?
Igen, de nem szálak esetében – a szál nem jelöli meg az átlátszó tárgyakat. A CO2 és az UV alkalmasak átlátszó PET-hez; az UV „kiválóan” jelöli az átlátszó PC-t, még az anyag belsejében is, és nem igényel olyan adalékanyagokat, mint a régebbi IR-lézerek.
Források
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
Szerkesztői megjegyzés
A roboteus.com oldalon található kiskereskedői listaárak és irányárak változhatnak; a feltüntetett összegek 2026. októberi állapotot tükrözik, és csak tájékoztató jellegűek. A jelölési eredmények az adott géptől, anyagtól, festéktől és tételtől függően változnak – a mátrix egy teszttérkép, nem garancia. Ez a szöveg nem helyettesíti a gépgyártó utasításait vagy a lézerekkel és a munkaállomás szellőztetésével kapcsolatos munkavédelmi előírásokat.