
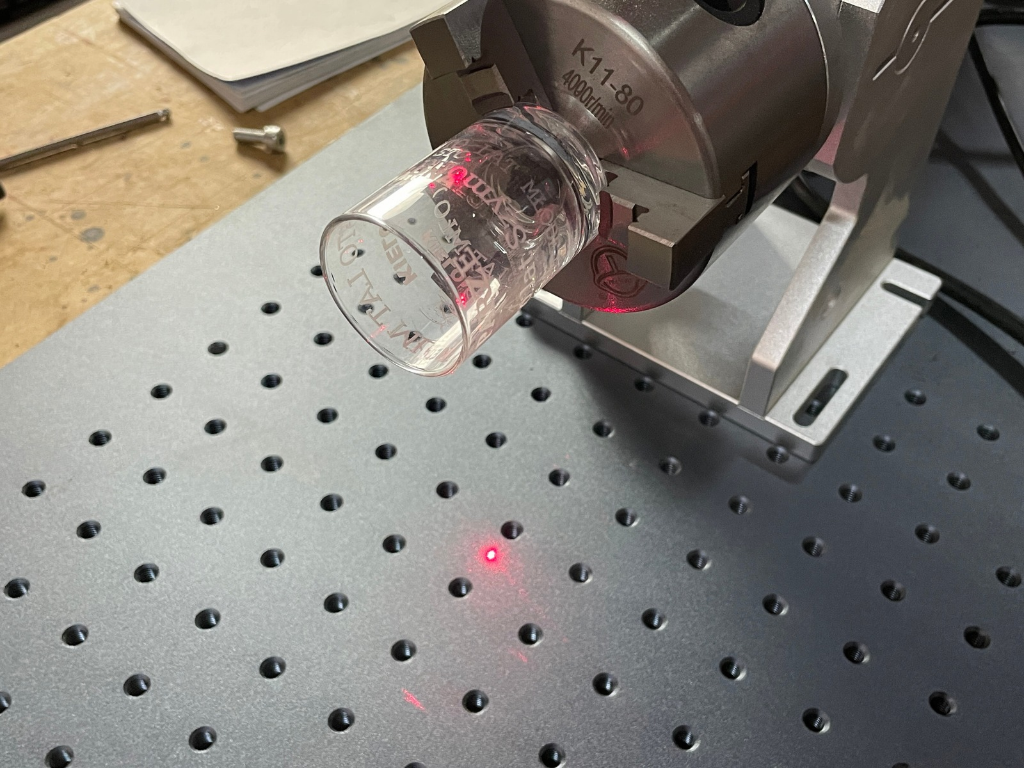
Sur les métaux, le choix est simple : un laser à fibre de 1064 nm marque la plupart des alliages, et seuls les métaux hautement réfléchissants (cuivre, argent, or) nécessitent un test. Sur les plastiques, le même faisceau produit une marque noire contrastante sur une pièce et rien sur l’autre, bien que les deux pièces paraissent identiques. La différence réside dans le polymère, le colorant et la charge, et non dans les réglages de la machine.
Le marquage laser des plastiques requiert donc une approche différente de celle utilisée pour l'acier : d'abord le matériau, puis la longueur d'onde, et enfin la puissance et la vitesse. Ce texte organise ces éléments dans une matrice unique : matériau × longueur d'onde (CO₂ 10,6 µm, fibre 1064 nm, UV 355 nm) × effet × nécessité d'un additif actif pour le laser. Seules les informations confirmées par les fabricants et les publications scientifiques sont renseignées dans cette matrice ; les champs restants sont marqués « à tester ».
Enfin, on trouve une fiche de test préalable à la mise en œuvre et une section sur les fumées, car les gaz d'échappement font partie intégrante du processus de transformation des matières plastiques. Les méthodes de marquage et la différence entre une marque et une gravure sont abordées séparément dans le texte consacré au marquage permanent des pièces (source en polonais) .
Quatre mécanismes : Que fait un laser à un polymère ?
Un laser ne grave pas l'inscription dans le matériau de manière unique. Selon le fabricant de la machine laser, la méthode de modification du matériau dépend principalement de la longueur d'onde et de la durée d'impulsion, et en pratique, quatre mécanismes sont utilisés.
| Mécanisme | Que se passe-t-il | Apparence typique | Y a-t-il eu des pertes matérielles ? |
|---|---|---|---|
| changement de couleur | Réaction chimique d'un pigment ou d'un polymère | Panneau foncé sur fond clair ou panneau clair sur fond foncé | Non – surface lisse |
| Carbonisation | Pyrolyse de la matrice ; la marque noire correspond aux produits carbonés (Polymers 2019) | Noir ou brun foncé | Minimum |
| Mousseux | Fusion et gazéification ; les bulles diffusent la lumière (Polymères 2019) | Marque brillante en relief sur plastique foncé ; selon le fabricant de la machine, 20 à 40 µm | Non, le panneau est trop visible. |
| Suppression d'une couche | Photo du vernis ou de l'impression | Contraste avec la couche inférieure (clés, panneaux) | Oui, uniquement la couche de finition. |
La règle générale découle des matériaux utilisés par le fabricant du marquage : sur les matériaux clairs, on recherche une marque foncée (carbonisation ou changement de couleur), tandis que sur les matériaux foncés, on recherche une marque claire (moussage). Le mécanisme déclenché sur la pièce dépend de l’absorption d’une longueur d’onde donnée par le polymère et son colorant ; c’est là le point crucial du choix.
Quel est l'effet de chaque longueur d'onde sur le matériau ?
Le CO2 (10,6 µm) est absorbé par la plupart des matériaux organiques ; le fabricant du marquage décrit son effet comme un chauffage et une fusion de la surface, produisant une marque convexe ou concave. Ce faisceau convient aux matériaux transparents (verre et PET), au décapage et au décapage d'emballages ; le contraste des couleurs sur les plastiques techniques solides est limité.
D'après le fabricant du système de marquage, la fibre optique (1064 nm) « chauffe principalement la surface pour y créer une marque » et ne marque pas les objets transparents. Le fabricant du laser indique que les matériaux suivants peuvent être marqués avec la fibre optique : ABS, polyamide, polycarbonate, PMMA et « plastiques avec additifs laser ». Lorsque le matériau absorbe la longueur d'onde de 1064 nm, la fibre optique est la solution la plus économique et la plus rapide ; le PE et le PP sans additif ne permettent pas d'obtenir une marque lisible.
Le vert (532 nm) est, selon le fabricant de la machine, une « gamme de matériaux plus large » que la norme de 1064 nm ; il est rare dans les magasins polonais et, outre cette déclaration générale, il n'y a pas de données par matériau, nous ne l'incluons donc pas dans la matrice – vérifiez auprès du fabricant pour les sources.
Les photons UV (355 nm) rompent les liaisons moléculaires sans faire fondre le matériau ; il s’agit d’un marquage à froid, qui minimise les contraintes thermiques. Le fabricant de la machine de marquage préconise l’utilisation des UV pour le PC, l’ABS et le PA, pour les plastiques transparents sans additifs, pour le silicone et pour le PE/PP ; il préconise également l’utilisation des UV pour les plastiques ignifuges. La taille réduite du point d’impact des UV est essentielle pour la réalisation de codes précis sur les composants électroniques.
Matrice Matériau × Longueur d'onde × Effet × Addition
Vous trouverez ci-dessous un résumé des informations étayées par les sources. Le terme « essai » signifie que les sources citées ne permettent pas de conclure définitivement quant à cette combinaison ; le résultat dépend du colorant et des additifs et nécessite des essais sur votre propre lot.
| Matériel | CO2 10,6 µm | Fibre 1064 nm | UV 355 nm | Effet typique | Additif actif au laser |
|---|---|---|---|---|---|
| ABS | tentative | oui, sans additifs | oui – tache noire sur naturel | changement de couleur / carbonisation | NON |
| PC | tentative | Oui | Oui, même le panneau à l'intérieur du transparent. | changement de couleur, marque foncée | NON |
| PA6 / PA66 | tentative | Oui | Oui, une enseigne lumineuse sur un fond sombre. | mousse / changement de couleur | NON |
| PA avec fibres de verre | tentative | test – avec remplissage « peut être marqué différemment » | tentative | Cela dépend du colorant et des additifs. | cela dépend du parti |
| POM | tentative | Aucune source du fabricant – ne présumez pas que cela fonctionne | tentative | Cela dépend du colorant et des additifs. | tentative |
| PE | tentative | Pénètre mal, change à peine de couleur | oui, avec des paramètres spécifiques | changement de couleur | Oui en infrarouge ; non en ultraviolet |
| PP | tentative | faible absorption, ne se carbonise pas | oui, avec des paramètres spécifiques | changement de couleur | Oui, avec l'IR, mais ça ne fonctionne pas toujours. |
| ANIMAL DE COMPAGNIE | oui – transparent | oui – forte susceptibilité | Oui, transparent et coloré | changement de couleur | NON |
| PMMA | oui – gravure mate | Oui | tentative | relief / changement de couleur | NON |
| PS | tentative | oui – forte susceptibilité | tentative | carbonisation / changement de couleur | NON |
| PEEK | tentative | tentative | tentative | Cela dépend du colorant et des additifs. | tentative |
| Silicium | tentative | tentative | Oui, contraste très élevé | changement de couleur | pas avec les UV |
| TPU | tentative | nécessite généralement un supplément | tentative | changement de couleur | oui avec IR |
| PBT | tentative | tentative | tentative | Cela dépend du colorant et des additifs. | tentative |
| PVC | non sans filtration chimique — chlore → HCl | non sans filtration chimique — chlore → HCl | aucune source; même chlore | Marque d'or (CO2) avec filtration chimique uniquement | — |
Pourquoi le « oui » figure-t-il dans le tableau ? Fibres sur ABS, PA, PC et PMMA – fabricant de lasers ; ABS, PS et PET sous IR, faible absorption pour PE et PP, additifs pour PE, PP et TPU – Polymères 2019 ; UV sur ABS, PC, PA, PET, silicone, PE et PP, CO2 sur PET transparent, charge de verre – fabricant de machines de marquage ; PVC – fabricant de systèmes de marquage. Ce dernier précise que les plastiques marqués au noir de carbone « se marquent souvent bien », tandis que les matériaux recyclés sont plus difficiles à marquer – un même produit commercial peut donner des résultats différents selon les lots.
Pourquoi le PE, le PP et les plastiques transparents nécessitent-ils des UV ou des additifs ?
Le polyéthylène et le polypropylène sont les matériaux d'emballage les plus courants, mais aussi les plus difficiles à traiter pour les fibres. Une étude de Czyżewski et al. (Polymers 2019) indique clairement que le PEHD et le PP absorbent mal le rayonnement de 1064 nm, ce qui explique leur faible changement de couleur, et que le PP ne se carbonise pas.
Deux options sont possibles. La première consiste à ajouter un additif laser (LMA, masterbatch) lors de l'injection ou de l'extrusion. Cet additif absorbe le rayonnement infrarouge et initie le changement de couleur. Cette solution est destinée au fabricant de composants, et non à l'opérateur de marquage : la pièce finie ne peut être modifiée. De plus, l'additif n'offre aucune garantie : dans l'étude citée, le LMA dans le PP a réduit le contraste, tandis que le PP pigmenté au noir de carbone a donné les meilleurs résultats.
La seconde option est le marquage UV. Le fabricant de la machine indique que le PE et le PP « nécessitent des paramètres UV spécifiques », mais le marquage s'effectue sans additifs. Les matériaux transparents, qui exigeaient des additifs chimiques avec les anciens lasers IR, n'en requièrent pas avec les UV. Si vous marquez des pièces pour le compte d'autrui et que vous n'avez aucun contrôle sur leur composition, le marquage des plastiques au laser UV est la seule solution, quels que soient les additifs utilisés par le fabricant.
Marquage à froid UV : quand le surcoût est justifié
Le fabricant du système de marquage explique que les plastiques « retiennent » la chaleur : une source thermique peut déformer ou faire gonfler la pièce. Il recommande donc l’utilisation d’UV pour les pièces sensibles. D’autres fabricants ajoutent que les impulsions plus courtes (MOPA) limitent le moussage et la fusion ; il s’agit d’une approche indirecte qui ne remplace pas les autres longueurs d’onde.
Roboteus propose cette solution avec le marqueur UV RBZ 1515UV : une source UV JPT de 5 W (355 nm), une zone de travail de 150 × 150 mm, une hauteur de pièce maximale de 250 mm, une vitesse de tête galvanométrique jusqu’à 7 m/s, une précision jusqu’à 0,01 mm et une durée de vie de la source jusqu’à 20 000 heures de fonctionnement selon le fabricant. Consommation électrique : 900 W maximum à 230 V ; EZCAD 2 inclus, LightBurn en option. Le fabricant décrit le procédé comme une ablation photochimique sans dommage thermique et mentionne les matériaux suivants : plastiques, verre, céramique, électronique et marquage à la volée. Prix indicatif sur roboteus.com : à partir de 19 512,00 PLN HT (octobre 2026), configuration requise.
Le surcoût lié aux UV est mesurable. D'après les prix catalogue d'octobre 2026, un magasin propose un marqueur UV 5 W à 28 455,28 PLN HT, contre 15 121,95 PLN HT pour un marqueur fibre 30 W (soit une différence de 13 333,33 PLN). Dans deux autres magasins, l'écart de prix entre un marqueur UV 5 W et un marqueur fibre 30 W est similaire. Une analyse détaillée est fournie dans le guide de sélection des marqueurs. Cette différence se justifie si vos composants incluent du PE, du PP, des plastiques transparents, du silicone ou des pièces médicales. Le fabricant du marqueur précise que le marquage UV sur les matériaux médicaux résiste aux solvants, aux autoclaves et à l'abrasion, et que la tampographie s'estompe après stérilisation.
Si vous marquez principalement de l'ABS, du PC et du PA, ainsi que d'autres plastiques et métaux, la fibre optique est généralement suffisante. Le marqueur à fibre RBZ 2020 (Raycus 50 W, zone de marquage de 200 × 200 mm) est décrit par le fabricant comme une machine adaptée aux métaux et à certains plastiques. Nous avons abordé le choix de la puissance, de la zone de marquage et de la source dans notre guide sur le choix d'un marqueur laser (source en polonais) .
PVC et plastiques chlorés : chlore, HCl et filtration chimique
Le PVC produit un marquage lisible sous le laser – le fabricant du système de marquage décrit un « marquage or unique » en CO2, durable et résistant à l'abrasion, dans sa note d'application – et c'est un piège. Cette même note indique que le marquage laser du PVC libère des vapeurs de chlore, et que le chlore, combiné à la vapeur d'eau, crée de l'acide chlorhydrique, qui dégrade les métaux et les plastiques dans l'environnement de production. Le fabricant considère la ventilation par extraction comme « une exigence fondamentale » et les filtres pour PVC sont remplacés « mensuellement ou trimestriellement ».
Laser Focus World précise que les vapeurs de PVC et de PET contiennent du chlorure d'hydrogène et du benzène, et que les particules collantes peuvent obstruer les filtres standard en quelques minutes. D'où la filtration en trois étapes : préfiltre, filtre HEPA et section de filtration chimique. Le fabricant du système de marquage annonce une efficacité HEPA de 99,997 % à 0,3 µm pour ses extracteurs, et un modèle spécifique avec un filtre chimique pour PVC est disponible.
Règle générale : n’acceptez pas les commandes de gaines de câbles en PVC, en vinyle, de films adhésifs en PVC ou de matériaux imitant le cuir de composition inconnue sans avoir effectué un filtrage chimique. Cette remarque s’applique également au CO2, et les fabricants de fibres optiques n’indiquent même pas que le PVC est un matériau de marquage ; appliquez donc les mêmes règles à la fibre.
Pièces courantes et éléments fonctionnels
La traduction de la matrice en détails concrets ressemble à ceci :
- Boîtiers (ABS, PC, PC/ABS) — fibre ou UV ; marque foncée sur le boîtier clair. Pour les matériaux recyclés ou ignifuges, effectuer un test sur chaque lot ; le fabricant de la machine spécifie le traitement UV pour les matériaux ignifuges.
- Connecteurs et composants électriques (PA, PBT, PA GF) — Fibre PA et UV ; le PBT et le PA avec fibre de verre constituent le domaine de test. La finesse des codes DataMatrix justifie la réduction de la taille du spot UV.
- Câbles et gaines (PE, PVC, TPU) – Le PE et le TPU sur fibre nécessitent généralement un additif, le marquage UV du PE sans additif ; le PVC avec filtration chimique uniquement.
- Emballage (PET, PP, PE) – PET sur CO2 et UV ; PP et PE sur fibre dépendent de l'additif ; marquage en ligne à la volée et temps de cycle déterminent.
- Articles électroniques et promotionnels – élimination du vernis des clés, des marques légères sur les boîtiers foncés, des stylos et des porte-clés en matériaux de composition inconnue ; les UV l’emportent ici car ils fonctionnent sur la plus large gamme de matériaux sans nécessiter de formule particulière.
Tests préalables à la mise en œuvre : Fiche de test
Le plus gros gaspillage de plastique ne provient pas d'une machine défectueuse, mais des essais non réalisés. Chaque nouvelle pièce, couleur et lot est soumis à la même série de tests avant d'être envoyé à la production :
- Identification du matériau – marquage sur le détail (par exemple >ABS<", >PA66-GF30<"), fiche technique du transformateur, informations sur le colorant, la charge, les retardateurs et la part de recyclage.
- Grille paramétrique — champ de détail unique à puissance croissante, vitesse décroissante et mise au point variable. L’objectif est d’obtenir l’énergie minimale permettant un contraste optimal ; une énergie excessive entraîne un effet de mousse, un sous-dépassement et une distorsion.
- Évaluation du contraste et des contours — au microscope : netteté des bords, convexité des caractères, microfissures. Vérifier les codes 2D avec un scanner et, si le client exige une évaluation de la qualité, avec un vérificateur.
- Les tests de durabilité consistent à essuyer les pièces avec de l'alcool isopropylique, à les frotter avec un chiffon et, pour les pièces médicales ou de nettoyage, à les soumettre à un cycle de lavage ou de stérilisation selon le processus du client. Les fabricants ne fournissent pas de normes d'abrasion numériques ; les critères sont donc définis d'un commun accord avec le client.
- Enregistrement — matériau, lot, source, puissance, vitesse, fréquence, mise au point, résultat, date. Lancez le lot suivant avec les paramètres enregistrés et vérifiez la reproductibilité.
Santé et sécurité : émanations de plastique et classe laser
Tout plastique placé sous le faisceau émet de la fumée et des produits de décomposition volatils, et pas seulement le PVC. Le système d'extraction des plastiques comporte trois étapes : un préfiltre, un filtre HEPA et une section chimique (charbon actif). C'est ainsi que BOFA, entre autres, le conçoit, car les composés volatils ne sont pas uniquement produits par le PVC (Laser Focus World : le PET libère du benzène). Les plastiques chlorés nécessitent une cartouche chimique spécifique et des changements de filtre plus fréquents (fabricant du système de marquage). Le règlement (UE) 2023/1230 relatif aux machines, applicable à compter du 20 janvier 2027, impose la rétention, la capture, le rejet ou la filtration des émissions de substances dangereuses.
Le deuxième point concerne la classe du laser. Selon le CIOP-PIB, la classification selon la norme PN-EN 60825-1:2014-11 inclut également les lasers haute puissance entièrement encapsulés en classe 1 ; une tête galvanométrique ouverte placée au-dessus d'une table est classée en classe 4, où même une réflexion diffuse est dangereuse. Les réflexions sont réelles avec les matériaux brillants et transparents ; un boîtier ou des lunettes adaptés à la longueur d'onde (355 nm nécessite un filtre différent de 1064 nm) sont donc indispensables. Le choix du boîtier et des lunettes est décrit dans le guide de sélection d'une machine de marquage. Vous trouverez des machines encapsulées et ouvertes parmi les machines de marquage laser Roboteus .
Foire aux questions
Un marqueur à fibre peut-il marquer le plastique ?
Cela dépend du matériau. Selon le fabricant du laser à fibre, le marquage à 1064 nm affecte l'ABS, le polyamide, le polycarbonate, le PMMA et les plastiques contenant des additifs laser. Il ne laisse qu'une marque faible, voire aucune, sur le PE et le PP sans additifs, car ces polymères absorbent mal les longueurs d'onde de 1064 nm (Polymers 2019). Avant tout achat, effectuez un essai sur vos propres pièces.
Le marquage laser des plastiques nécessite-t-il une extraction ?
Oui, pour tous les plastiques, car la décomposition des polymères produit de la fumée et des composés volatils. Pour le PVC, le fabricant du système de marquage considère l'évacuation des gaz comme une « exigence fondamentale », et le filtre doit comporter une section chimique, car le chlore et la vapeur d'eau produisent de l'acide chlorhydrique. Sans un tel système d'évacuation, le PVC ne peut être marqué.
Pourquoi ne peut-on pas marquer le PP et le PE avec un laser à fibre ?
Du fait de leur faible absorption à 1064 nm, le faisceau de la fibre traverse le matériau au lieu de libérer de l'énergie en surface, et le PP ne se carbonise pas (Polymers 2019). La solution consiste en l'ajout d'un additif actif pour laser lors de l'injection ou en l'utilisation d'un laser UV à 355 nm, qui marque le PE et le PP sans additifs.
Que sont les additifs laser-actifs ?
Ces mélanges-maîtres, ajoutés au granulé lors de l'injection ou de l'extrusion, absorbent le rayonnement infrarouge et provoquent un changement de couleur du polymère, peu sensible aux lasers. Ils ne peuvent être ajoutés à la pièce finie et ne garantissent pas le contraste : dans l'étude Polymers 2019, l'ajout de LMA au PP a dégradé le résultat, tandis que le PP contenant du noir de carbone a présenté la meilleure couleur.
Peut-on marquer un matériau transparent ?
Oui, mais pas avec la fibre optique : la fibre ne marque pas les objets transparents. Le CO2 et les UV conviennent au PET transparent ; les UV marquent le PC transparent avec une excellente précision, même à l’intérieur du matériau, et ne nécessitent pas les additifs qu’exigeaient les anciens lasers IR.
Sources
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
Note de la rédaction
Les prix de détail et les prix indicatifs affichés sur roboteus.com sont susceptibles d'être modifiés ; les montants indiqués datent d'octobre 2026 et sont fournis à titre indicatif uniquement. Les résultats du marquage varient selon la machine, le matériau, le colorant et le lot ; la matrice présentée est un exemple de test et non une garantie. Ce texte ne remplace pas les instructions du fabricant de la machine ni les réglementations en matière de santé et de sécurité au travail concernant les lasers et la ventilation des postes de travail.