
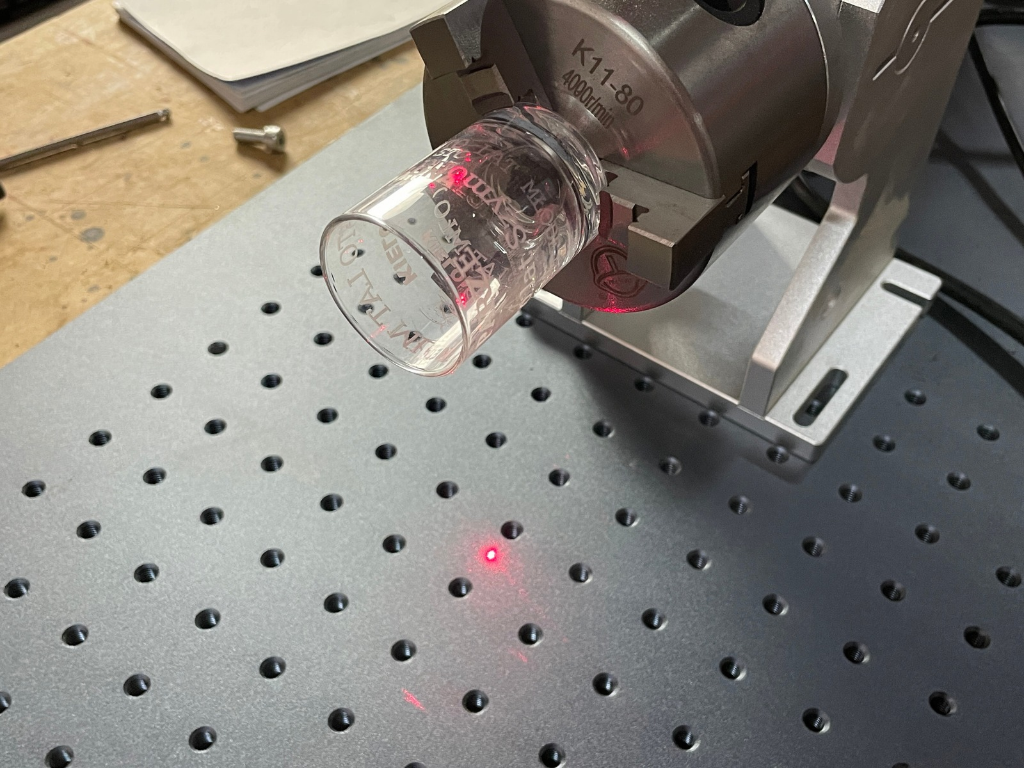
På metal er valget simpelt: en 1064 nm fiberlaser mærker de fleste legeringer, og kun meget reflekterende metaller (kobber, sølv, guld) kræver testning. På plast producerer den samme stråle et sort, kontrasterende mærke på den ene del og intet på den anden, selvom begge ser identiske ud. Forskellen ligger i polymeren, farvestoffet og fyldstoffet, ikke i maskinens indstillinger.
Lasermærkning af plast kræver derfor en anden rækkefølge end stål: først materialet, derefter bølgelængden, derefter effekt og hastighed. Denne tekst organiserer dette i en enkelt matrix: materiale × bølgelængde (10,6 µm CO2, 1064 nm fiber, 355 nm UV) × effekt × om et laseraktivt additiv er påkrævet. Vi udfylder kun denne matrix med oplysninger bekræftet af kildeproducenter og publikationer; de resterende felter er markeret som "kræver testning".
Til sidst er der et testark før implementering og et afsnit om dampe, da udstødning er en del af processen for plast. Mærkningsmetoder og forskellen mellem et mærke og en gravering diskuteres separat i teksten om permanent delmærkning (kilde på polsk) .
Fire mekanismer: Hvad en laser gør ved en polymer
En laser "brænder" ikke indskriften ind i materialet på én måde. Ifølge lasermaskinens producent afhænger metoden til at ændre materialet primært af bølgelængden og pulsvarigheden, og i praksis anvendes fire mekanismer.
| Mekanisme | Hvad sker der? | Typisk udseende | Er der noget materielt tab? |
|---|---|---|---|
| Farveændring | Kemisk reaktion af et pigment eller en polymer | Mørkt skilt på en lys baggrund eller lyst skilt på en mørk baggrund | Nej – glat overflade |
| Karbonisering | Matrixpyrolyse; sort mærke er kulstofprodukter (Polymerer 2019) | Sort eller mørkebrun | Minimum |
| Skummende | Smeltning og forgasning; bobler spreder lys (Polymers 2019) | Lys, hævet mærke på mørk plastik; ifølge maskinproducenten, 20-40 µm | Nej – skiltet stikker ud |
| Fjernelse af et lag | Foto af lakken eller trykket | Kontrast fra laget nedenunder (taster, paneler) | Ja – kun topcoat |
Tommelfingerreglen stammer fra mærkningsproducentens materialer: på lyse materialer er målet et mørkt mærke (karbonisering eller farveændring), mens det på mørkere materialer er et lyst mærke (skumdannelse). Hvilken mekanisme der udløses på emnet afhænger af, om polymeren og dens farvestof absorberer en given bølgelængde – og dette er kernen i valget.
Hvad hver bølgelængde gør på materialet
CO2 (10,6 µm) absorberes af de fleste organiske materialer; mærkningsproducenten beskriver dens effekt som opvarmning og smeltning af overfladen, hvilket producerer et konvekst eller konkavt mærke. Denne stråle er egnet til transparente materialer (fungerer på glas og PET), til fjernelse af lag og emballage; farvekontrasten på massiv teknisk plast er begrænset.
Fiber (1064 nm) opvarmer ifølge mærkningsproducenten "primært overfladen for at skabe et mærke" og markerer ikke gennemsigtige objekter. Laserproducenten angiver følgende materialer mærket med fiber: ABS, polyamid, polycarbonat, PMMA og "plast med lasertilsætningsstoffer". Hvor materialet absorberer 1064 nm, er fiber den billigste og hurtigste kilde; PE og PP uden tilsætningsstoffet producerer ikke et læseligt mærke.
Grøn (532 nm) er ifølge maskinproducenten et "bredere udvalg af materialer" end standard 1064 nm; det er sjældent i polske butikker, og bortset fra denne generelle erklæring er der ingen data pr. materiale, så vi inkluderer det ikke i matricen – tjek med producenten for kilder.
UV-fotoner (355 nm) forstyrrer molekylære bindinger i stedet for at smelte materialet – dette er "koldmærkning" med minimal termisk stress. Mærkningsmaskinens producent specificerer UV til PC, ABS og PA, til transparent plast uden tilsætningsstoffer, til silikone og til PE/PP; maskinproducenten specificerer UV til flammehæmmende plast. UV-pletten er mindre, hvilket er vigtigt for finkornede koder på elektronik.
Materiale × Bølgelængde × Effekt × Additiv matrix
Nedenfor har vi opsummeret, hvad der kan understøttes af kilder. "Trial" betyder, at de citerede kilder ikke giver en endelig konklusion for denne kombination – resultatet afhænger af farvestoffet og tilsætningsstofferne og kræver testning på din egen batch.
| Materiale | CO2 10,6 µm | Fiber 1064 nm | UV 355 nm | Typisk effekt | Laseraktivt additiv |
|---|---|---|---|---|---|
| ABS | forsøg | ja, uden tilsætningsstoffer | ja – sort mærke på naturlig | farveændring / karbonisering | INGEN |
| PC | forsøg | Ja | ja – også skiltet indeni det gennemsigtige | farveændring, mørkt mærke | INGEN |
| PA6 / PA66 | forsøg | Ja | ja – et lyst skilt på en mørk baggrund | skummende / farveændring | INGEN |
| PA med glasfiber | forsøg | test – med fyldstof "kan være markeret anderledes" | forsøg | afhænger af farvestoffet og tilsætningsstofferne | afhænger af festen |
| POM | forsøg | ingen producentkilde – antag ikke at det virker | forsøg | afhænger af farvestoffet og tilsætningsstofferne | forsøg |
| PE | forsøg | absorberer dårligt, skifter næsten ikke farve | ja, med specifikke parametre | farveændring | ja i IR; nej i UV |
| PP | forsøg | absorberer dårligt, forkuller ikke | ja, med specifikke parametre | farveændring | Ja med IR, men det hjælper ikke altid |
| KÆLEDYR | ja – gennemsigtig | ja – høj følsomhed | ja, gennemsigtig og farvet | farveændring | INGEN |
| PMMA | ja – mat gravering | Ja | forsøg | relief / farveændring | INGEN |
| PS | forsøg | ja – høj følsomhed | forsøg | karbonisering / farveændring | INGEN |
| KIG | forsøg | forsøg | forsøg | afhænger af farvestoffet og tilsætningsstofferne | forsøg |
| Silicium | forsøg | forsøg | ja – meget høj kontrast | farveændring | ikke med UV |
| TPU | forsøg | kræver normalt et tillæg | forsøg | farveændring | ja med IR |
| PBT-materiale | forsøg | forsøg | forsøg | afhænger af farvestoffet og tilsætningsstofferne | forsøg |
| PVC | ikke uden kemisk filtrering — klor → HCl | ikke uden kemisk filtrering — klor → HCl | ingen kilde; samme klor | guldmærke (CO2 med kun kemisk filtrering) | — |
Hvorfor "ja" i tabellen: fiber på ABS, PA, PC og PMMA — laserproducent; ABS, PS, PET under IR, dårlig absorption for PE og PP, tilsætningsstoffer til PE, PP og TPU — Polymerer 2019; UV på ABS, PC, PA, PET, silikone og PE og PP, CO2 på transparent PET, glasfyldstof — producent af mærkningsmaskiner; PVC — producent af mærkningssystemer. Producenten af mærkningsmaskinerne bemærker, at carbon black-plast "ofte mærker godt", mens genbrugsmaterialer er vanskeligere — det samme handelsnavn i to batcher kan give to forskellige resultater.
Hvorfor PE, PP og transparent plast kræver UV eller tilsætningsstoffer
Polyethylen og polypropylen er de mest almindelige emballagematerialer og også de mest vanskelige at håndtere for fibre. En undersøgelse foretaget af Czyżewski og medforfattere (Polymers 2019) viser tydeligt, at HDPE og PP absorberer 1064 nm-stråling dårligt, så de ændrer næsten ikke farve, og PP karboniserer ikke.
Der er to muligheder. Den første er et laseraktivt additiv (LMA, masterbatch), der tilsættes under injektion eller ekstrudering, og som absorberer infrarød stråling og initierer farveændringen. Denne løsning er for komponentproducenten, ikke for markeringsmidlet: den færdige del kan ikke "raffineres". Additivet er heller ikke en garanti – i den citerede undersøgelse reducerede LMA i PP kontrasten, og PP pigmenteret med carbon black markerede bedst.
Den anden mulighed er UV. Producenten af mærkemaskinen angiver, at PE og PP "kræver specifikke UV-parametre", men de mærker uden tilsætningsstoffer. Transparente materialer, som krævede kemiske tilsætningsstoffer med ældre IR-lasere, kræver dem ikke under UV. Hvis du mærker andres dele og ikke har kontrol over formlen, er mærkning af plastik med en UV-laser den eneste måde at gøre det på, uanset hvad processoren har tilføjet.
UV-koldmærkning: Når 355 nm er den ekstra omkostning værd
Mærkningsproducenten forklarer, at plast "tilbageholder" varme: en termisk kilde kan vride eller hæve delen, så de anbefaler UV til følsomme dele. Andre producenter tilføjer, at kortere pulser (MOPA) begrænser skumdannelse og smeltning – dette er en indirekte tilgang, der ikke erstatter andre bølgelængder.
Roboteus tilbyder denne rolle med RBZ 1515UV UV-markøren : en JPT 5 W (355 nm) UV-kilde, et arbejdsområde på 150 × 150 mm, en emnehøjde på op til 250 mm, en galvanometrisk hovedhastighed på op til 7 m/s, en nøjagtighed på op til 0,01 mm og en kildelevetid på op til 20.000 driftstimer ifølge producenten. Strømforbrug: maksimalt 900 W ved 230 V; EZCAD 2 inkluderet, LightBurn valgfri. Producenten beskriver processen som fotokemisk ablation uden termisk skade og angiver plast, glas, keramik, elektronik og on-the-fly-markering. Omtrentlig pris på roboteus.com: fra PLN 19.512,00 netto (pr. oktober 2026), konfigureret til processen.
UV-tillægget er målbart. Ifølge listepriser pr. oktober 2026 prissætter én butik en 5W UV til PLN 28.455,28 netto, sammenlignet med PLN 15.121,95 netto for en 30W fiber (en forskel på PLN 13.333,33); i to andre butikker er forskellen mellem en 5W UV og en 30W fiber den samme – en fuldstændig oversigt findes i teksten om valg af tusch. Denne forskel giver mening, hvis dine komponenter omfatter PE, PP, transparent plast, silikone eller medicinske dele – tuschproducenten angiver, at UV-mærket på medicinske materialer er modstandsdygtigt over for opløsningsmidler, autoklaver og slid, og at tampontryk falmer efter sterilisering.
Hvis du primært mærker ABS, PC og PA, samt plast og metal, er fiber normalt tilstrækkeligt. RBZ 2020 fibermarkøren (Raycus 50 W, 200 × 200 mm felt) beskrives af producenten som en maskine til metaller og udvalgte plasttyper. Vi har dækket valg af effekt, felt og kilde i vores guide til valg af lasermarkør (kilde på polsk) .
PVC og klorerede plasttyper: Klor, HCl og kemisk filtrering
PVC producerer et læseligt mærke under laseren – producenten af mærkningssystemet beskriver et "unikt guldmærke" lavet af CO2, holdbart og slidstærkt, i sin applikationsnotat – og det er en fælde. Den samme note angiver, at lasermærkning af PVC frigiver klordamp, og at klor kombineret med vanddamp skaber saltsyre, som nedbryder metaller og plast i produktionsmiljøet. Producenten kalder udsugningsventilation "et grundlæggende krav", og filtre til PVC udskiftes "månedligt eller kvartalsvis".
Laser Focus World tilføjer, at PVC- og PET-dampe indeholder hydrogenchlorid og benzen, og at de klæbrige partikler kan tilstoppe standardfiltre på få minutter. Derfor tretrinsfiltreringen: forfilter, HEPA og kemisk sektion. Producenten af mærkningssystemet hævder en HEPA-effektivitet på 99,997 % ved 0,3 µm for sine udsugere, og en separat model med en kemisk indsats til PVC er tilgængelig.
Tommelfingerregel: Accepter ikke ordrer på PVC, "vinyl"-kabelkapper, selvklæbende PVC-folier eller læderlignende materialer med ukendt sammensætning uden et kemisk filter. Denne bemærkning gælder for CO2, og producenter af fiberkilder beskriver ikke engang PVC som et mærkningsmateriale – så anvend de samme regler for fiber.
Almindelige dele og hvad der fungerer på dem
Oversættelsen af matricen til reelle detaljer ser sådan ud:
- Apparathuse (ABS, PC, PC/ABS) — fiber eller UV; mørkt mærke på lyst hus. Test på hver batch for genbrugsmaterialer eller flammehæmmere; maskinproducenten specificerer UV for flammehæmmende materialer.
- Elektriske stik og komponenter (PA, PBT, PA GF) — PA-fiber og UV; PBT og PA med glasfiber er "test"-feltet. Fine DataMatrix-koder er et argument for en mindre UV-plet.
- Kabler og kapper (PE, PVC, TPU) – PE og TPU på fiber kræver normalt et tilsætningsstof, UV-mærkning af PE uden det; PVC med kun kemisk filtrering.
- Emballage (PET, PP, PE) – PET på CO2 og UV; PP og PE på fiber afhænger af tilsætningsstoffet; online mærkning undervejs og cyklustid bestemmer.
- Elektronik og reklameartikler – fjernelse af lak fra nøgler, lyse markeringer på mørke etuier, kuglepenne og nøgleringe lavet af materialer med ukendt sammensætning; UV vinder her, fordi det virker på det bredeste udvalg af materialer uden at spørge om en opskrift.
Præimplementeringstests: Testkort
Det største spild inden for plastik kommer ikke fra en defekt maskine, men fra sprungne forsøg. Hver ny del, farve og batch gennemgår det samme testark, før det sendes til ordren:
- Materialeidentifikation – mærkning på detaljerne (f.eks. ">ABS<", ">PA66-GF30<"), processorens tekniske datablad, information om farvestof, fyldstof, retardanter og andel af genbrugsmateriale.
- Parametergitter – et enkeltdetaljefelt med stigende effekt, faldende hastighed og varierende fokus. Du leder efter den laveste energi, der producerer fuld kontrast; for meget resulterer i skumdannelse, underskud og forvrængning.
- Kontrast- og kantvurdering — under mikroskop: kantskarphed, tegnkonveksitet, hårfine revner. Kontroller 2D-koder med en scanner, og hvis klienten kræver en kvalitetsvurdering, med en verifikator.
- Holdbarhedstestning involverer aftørring med isopropylalkohol, gnidning med en klud og, for medicinske eller rengøringsmæssige dele, en vaske- eller steriliseringscyklus fra kundens proces. Producenter angiver ikke numeriske slidstandarder, så kriterierne aftales med kunden.
- Optagelse — materiale, batch, kilde, effekt, hastighed, frekvens, fokus, resultat, dato. Start den næste batch med de gemte indstillinger og kontroller repeterbarheden.
Sundhed og sikkerhed: plastdampe og laserklasse
Al plast under bjælken udsender røg og flygtige nedbrydningsprodukter – ikke kun PVC. Plastudsugningssystemet har tre trin – et forfilter, et HEPA-filter og en kemisk sektion (aktivt kul) – sådan designer blandt andet BOFA det, fordi flygtige forbindelser ikke kun produceres af PVC (Laser Focus World: PET frigiver benzen). Kloreret plast kræver en dedikeret kemisk patron og hyppigere filterskift (producent af mærkningssystem). Maskinforordningen (EU) 2023/1230, der er gældende fra 20. januar 2027, kræver, at udledning af farlige stoffer skal tilbageholdes, opsamles, udledes eller filtreres.
Det andet problem er laserklassen. Ifølge CIOP-PIB omfatter klassificeringen i henhold til PN-EN 60825-1:2014-11 også fuldt indkapslede højeffektlasere i klasse 1; et åbent galvohoved over bordet er klasse 4, hvor selv diffus refleksion er farlig. Reflektioner er reelle med skinnende og transparente materialer, så et hus eller glas, der er tilpasset bølgelængden (355 nm er et andet filter end 1064 nm), er obligatoriske; valget af hus og glas er beskrevet i teksten om valg af en markeringsmaskine. Du finder indkapslede og åbne maskiner blandt Roboteus lasermarkeringsmaskiner .
Ofte stillede spørgsmål
Vil en fibermarkør mærke plastik?
Det afhænger af materialet. Ifølge fiberlaserproducenten mærker 1064 nm ABS, polyamid, polycarbonat, PMMA og plastik med lasertilsætningsstoffer. Det efterlader et svagt eller intet mærke på PE og PP uden tilsætningsstoffer, da disse polymerer absorberer 1064 nm svagt (Polymers 2019). Test på dine egne dele, før du køber.
Kræver lasermærkning af plast ekstraktion?
Ja, med al plastik, fordi polymernedbrydning producerer røg og flygtige forbindelser. For PVC kalder producenten af mærkningssystemet udstødning for et "grundlæggende krav", og filteret skal have en kemisk sektion, fordi klor og vanddamp skaber saltsyre. Uden et sådant udstødningssystem kan PVC slet ikke mærkes.
Hvorfor kan PP og PE ikke mærkes med en fiberlaser?
Fordi de absorberer 1064 nm dårligt, passerer fiberstrålen gennem materialet i stedet for at frigive energi på overfladen, og PP karboniserer ikke (Polymers 2019). Løsningen er et laseraktivt additiv, der introduceres under injektionen, eller en 355 nm UV-laser, der mærker PE og PP uden tilsætningsstoffer.
Hvad er laseraktive tilsætningsstoffer?
Disse masterbatcher, der tilsættes granulatet under injektion eller ekstrudering, absorberer infrarød stråling og udløser en farveændring i polymeren, som reagerer dårligt på lasere. De kan ikke tilsættes det færdige emne og garanterer ikke kontrast: i Polymers 2019-undersøgelsen forværrede tilsætningen af LMA til PP resultatet, mens PP med carbon black viste den bedste farve.
Kan gennemsigtigt materiale mærkes?
Ja, men ikke med fiber – fiber mærker ikke gennemsigtige objekter. CO2 og UV er egnede til gennemsigtig PET; UV mærker gennemsigtig PC "fremragende", selv inde i materialet, og kræver ikke de tilsætningsstoffer, som ældre IR-lasere krævede.
Kilder
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
Redaktionel note
Forhandlerpriser og vejledende priser på roboteus.com kan ændres; de viste beløb er pr. oktober 2026 og er kun vejledende. Mærkningsresultaterne varierer afhængigt af den specifikke maskine, materiale, farvestof og batch – matrixen er et testkort, ikke en garanti. Denne tekst erstatter ikke maskinproducentens instruktioner eller arbejdsmiljøforskrifter vedrørende lasere og ventilation på arbejdspladser.