
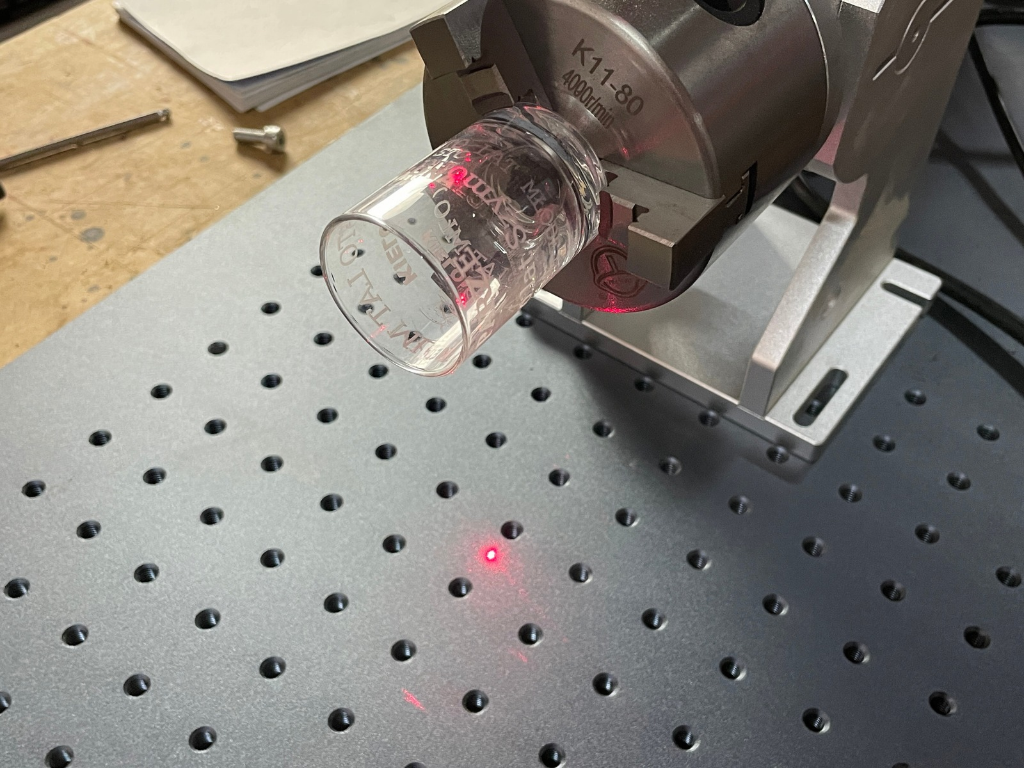
При метал изборът е прост: 1064nm фибърен лазер маркира повечето сплави и само силно отразяващи метали (мед, сребро, злато) изискват тестване. При пластмаси един и същ лъч създава черен, контрастен отпечатък върху едната част и никакъв върху другата, въпреки че и двете изглеждат еднакво. Разликата е в полимера, багрилото и пълнителя, а не в настройките на машината.
Следователно, лазерното маркиране на пластмаси изисква различен ред от този на стоманата: първо материалът, след това дължина на вълната, след това мощност и скорост. Този текст организира това в една матрица: материал × дължина на вълната (10,6 µm CO2, 1064 nm влакно, 355 nm UV) × ефект × дали е необходима лазерно-активна добавка. Попълваме тази матрица само с информация, потвърдена от производители на източници и публикации; останалите полета са маркирани като „изисква тестване“.
В края има тестов лист преди внедряване и раздел за изгорелите газове, тъй като изгорелите газове са част от процеса за пластмаси. Методите за маркиране и разликата между маркировка и гравиране са разгледани отделно в текста за постоянно маркиране на части (източник на полски) .
Четири механизма: Какво прави лазерът с полимера
Лазерът не „изгаря“ надписа в материала само по един начин. Според производителя на лазерната машина, методът на промяна на материала зависи главно от дължината на вълната и продължителността на импулса, като на практика се използват четири механизма.
| Механизъм | Какво става | Типичен външен вид | Има ли някакви материални загуби? |
|---|---|---|---|
| Промяна на цвета | Химична реакция на пигмент или полимер | Тъмен знак на светъл фон или светъл знак на тъмен фон | Не – гладка повърхност |
| Карбонизация | Матрична пиролиза; черната маркировка са въглеродни продукти (Полимери 2019) | Черно или тъмнокафяво | Минимум |
| Пенообразуване | Топене и газификация; мехурчетата разсейват светлината (Полимери 2019) | Ярка, релефна следа върху тъмна пластмаса; според производителя на машината, 20–40 µm | Не – табелата стърчи |
| Премахване на слой | Снимка на лака или щампа | Контраст от слоя отдолу (клавиши, панели) | Да – само горен слой |
Емпиричното правило произтича от материалите на производителя на маркировката: върху светли материали целта е тъмна маркировка (карбонизация или промяна на цвета), докато върху по-тъмни материали – светла маркировка (разпенване). Кой механизъм се задейства върху детайла зависи от това дали полимерът и неговото багрило абсорбират дадена дължина на вълната – и това е същината на избора.
Какво прави всяка дължина на вълната върху материала
CO2 (10,6 µm) се абсорбира от повечето органични материали; производителят на маркировка описва ефекта му като нагряване и топене на повърхността, което води до изпъкнала или вдлъбната маркировка. Този лъч е подходящ за прозрачни материали (работи върху стъкло и PET), за премахване на слоеве и опаковки; цветовият контраст върху твърди технически пластмаси е ограничен.
Според производителя на маркировката, влакното (1064 nm) „предимно нагрява повърхността, за да създаде маркировка“ и не маркира прозрачни обекти. Производителят на лазери изброява следните материали, маркирани с влакна: ABS, полиамид, поликарбонат, PMMA и „пластмаси с лазерни добавки“. Когато материалът абсорбира 1064 nm, влакното е най-евтиният и най-бърз източник; PE и PP без добавката не създават четлива маркировка.
Зеленият цвят (532 nm), според производителя на машината, е „по-широк набор от материали“ от стандартните 1064 nm; рядко се среща в полските магазини и освен това общо твърдение, няма данни за всеки материал, така че не го включваме в матрицата – проверете с производителя за източници.
UV фотоните (355 nm) разрушават молекулярните връзки, вместо да разтопяват материала – това е „студено маркиране“ с минимално термично напрежение. Производителят на маркиращата машина посочва UV за PC, ABS и PA, за прозрачни пластмаси без добавки, за силикон и за PE/PP; производителят на машината посочва UV за огнеупорни пластмаси. UV петното е по-малко, което е важно за финозърнести кодове върху електрониката.
Материал × Дължина на вълната × Ефект × Адитивна матрица
По-долу сме обобщили какво може да бъде подкрепено от източници. „Пробен период“ означава, че цитираните източници не предоставят окончателно заключение за тази комбинация – резултатът зависи от багрилото и добавките и изисква тестване върху вашата собствена партида.
| Материал | CO2 10,6 µm | Влакно 1064 nm | UV 355 nm | Типичен ефект | Лазерно-активна добавка |
|---|---|---|---|---|---|
| ABS | опит | да, без добавки | да – черно петно върху естествения | промяна на цвета / карбонизация | НЕ |
| компютър | опит | Да | да – също и табелата вътре в прозрачния | промяна на цвета, тъмен белег | НЕ |
| PA6 / PA66 | опит | Да | да – светъл знак на тъмно | образуване на пяна / промяна на цвета | НЕ |
| PA със стъклени влакна | опит | тест – с пълнител „може да бъде маркиран по различен начин“ | опит | зависи от багрилото и добавките | зависи от партията |
| ПОМ | опит | няма източник от производителя – не предполагайте, че работи | опит | зависи от багрилото и добавките | опит |
| Специалист по икономически въпроси | опит | абсорбира се слабо, почти не променя цвета си | да, с конкретни параметри | промяна на цвета | да в инфрачервената светлина; не в ултравиолетовата светлина |
| ПП | опит | абсорбира слабо, не се карбонизира | да, с конкретни параметри | промяна на цвета | да с IR, но не винаги помага |
| ПЕТ | да – прозрачен | да – висока чувствителност | да, прозрачни и цветни | промяна на цвета | НЕ |
| ПММА | да – матово гравиране | Да | опит | облекчение / промяна на цвета | НЕ |
| П.С. | опит | да – висока чувствителност | опит | карбонизация / промяна на цвета | НЕ |
| PEEK | опит | опит | опит | зависи от багрилото и добавките | опит |
| Силиций | опит | опит | да – много висок контраст | промяна на цвета | не с UV |
| ТПУ | опит | обикновено изисква допълнение | опит | промяна на цвета | да с инфрачервени лъчи |
| ПБТ | опит | опит | опит | зависи от багрилото и добавките | опит |
| ПВЦ | не без химическа филтрация — хлор → HCl | не без химическа филтрация — хлор → HCl | няма източник; същият хлор | златен знак (CO2) само с химическа филтрация | — |
Защо „да“ в таблицата: влакна върху ABS, PA, PC и PMMA — производител на лазери; ABS, PS, PET под IR, лошо поглъщане за PE и PP, добавки за PE, PP и TPU — Полимери 2019; UV върху ABS, PC, PA, PET, силикон, PE и PP, CO2 върху прозрачен PET, стъклен пълнител — производител на маркировъчна машина; PVC — производител на маркираща система. Производителят на маркировъчна машина отбелязва, че пластмасите от черен въглерод „често маркират добре“, докато рециклираните са по-трудни — едно и също търговско наименование в две партиди може да даде два различни резултата.
Защо PE, PP и прозрачните пластмаси изискват UV или добавки
Полиетиленът и полипропиленът са най-разпространените опаковъчни материали и също така най-трудните за обработка на влакната. Проучване на Чижевски и съавтори (Polymers 2019) ясно посочва, че HDPE и PP абсорбират слабо лъчение от 1064 nm, така че почти не променят цвета си, а PP не се карбонизира.
Има два варианта. Първият е лазерно-активна добавка (LMA, мастербач), добавена по време на инжектиране или екструдиране, която абсорбира инфрачервеното лъчение и инициира промяната на цвета. Това решение е за производителя на компонента, а не за маркиращия агент: готовата част не може да бъде „рафинирана“. Добавката също не е гаранция – в цитираното проучване LMA в PP намалява контраста, а PP, пигментиран със сажди, е маркиран най-добре.
Вторият вариант е UV. Производителят на маркиращата машина заявява, че PE и PP „изискват специфични UV параметри“, но те маркират без добавки. Прозрачните материали, които изискваха химически добавки с по-старите IR лазери, не изискват такива под UV. Ако маркирате части на други хора и нямате контрол върху формулата, маркирането на пластмаси с UV лазер е единственият начин да го направите, независимо какво е добавил производителят.
UV студено маркиране: Кога 355 nm си струва допълнителните разходи
Производителят на маркировки обяснява, че пластмасите „задържат“ топлина: термичен източник може да деформира или надуе детайла, така че те препоръчват UV за чувствителни части. Други производители добавят, че по-късите импулси (MOPA) ограничават образуването на пяна и топенето – това е индиректен подход, който не замества други дължини на вълните.
Roboteus предлага тази роля с UV маркера RBZ 1515UV : UV източник JPT 5 W (355 nm), работна площ 150 × 150 mm, височина на детайла до 250 mm, скорост на галванометричната глава до 7 m/s, точност до 0,01 mm и живот на източника до 20 000 работни часа според производителя. Консумирана мощност: максимум 900 W при 230 V; EZCAD 2 включен, LightBurn опционално. Производителят описва процеса като фотохимична аблация без термично увреждане и изброява пластмаси, стъкло, керамика, електроника и маркиране в движение. Приблизителна цена на roboteus.com: от 19 512,00 PLN нето (към октомври 2026 г.), конфигуриран за процеса.
Доплащането за UV лъчи е измеримо. Според каталожните цени към октомври 2026 г., един магазин определя цена за 5W UV лъчи на 28 455,28 PLN нето, в сравнение с 15 121,95 PLN нето за 30W влакно (разлика от 13 333,33 PLN); в два други магазина разликата между 5W UV лъчи и 30W влакна е подобна – пълно описание е предоставено в текста за избор на маркер. Тази разлика има смисъл, ако вашите компоненти включват PE, PP, прозрачни пластмаси, силикон или медицински части – производителят на маркера заявява, че UV маркировката върху медицинските материали е устойчива на разтворители, автоклави и абразия, а тампонният печат избледнява след стерилизация.
Ако маркирате предимно ABS, PC и PA, както и пластмаси и метал, фибрите обикновено са достатъчни. Фибрите маркери RBZ 2020 (Raycus 50 W, поле 200 × 200 mm) са описани от производителя като машина за метали и избрани пластмаси. Разгледахме избора на мощност, поле и източник в нашето ръководство за това как да изберете лазерен маркер (източник на полски) .
PVC и хлорирани пластмаси: хлор, HCl и химическа филтрация
PVC оставя четлив знак под лазера – производителят на маркиращата система описва в своята бележка за приложение „уникален златен знак“, направен от CO2, издръжлив и устойчив на износване – и това е капан. В същата бележка се посочва, че лазерното маркиране на PVC отделя хлорни пари и че хлорът, комбиниран с водни пари, създава солна киселина, която разгражда металите и пластмасите в производствената среда. Производителят нарича изпускателната вентилация „фундаментално изискване“, а филтрите за PVC се подменят „месечно или тримесечно“.
Laser Focus World добавя, че изпаренията от PVC и PET съдържат хлороводород и бензен, а лепкавите частици могат да запушат стандартните филтри за минути. Оттук и тристепенната филтрация: предфилтър, HEPA и химическа секция. Производителят на маркиращата система твърди, че ефективността на HEPA филтрите е 99,997% при 0,3 µm за своите вентилатори, като се предлага и отделен модел с химическа вложка за PVC.
Основно правило: не приемайте поръчки за PVC, „винилови“ кабелни обвивки, PVC самозалепващи се фолиа или подобни на кожа материали с неизвестен състав без химически филтър. Тази бележка се отнася за CO2, а производителите на източници на влакна дори не описват PVC като маркировъчен материал, така че приложете същите правила и за влакната.
Общи части и какво работи върху тях
Преводът на матрицата в реални детайли изглежда така:
- Корпуси на устройства (ABS, PC, PC/ABS) — фибростъкло или UV; тъмна маркировка върху светъл корпус. За рециклирани или огнеупорни материали, тествайте всяка партида; производителят на машината посочва UV за огнеупорните материали.
- Електрически конектори и компоненти (PA, PBT, PA GF) — PA влакна и UV; PBT и PA със стъклени влакна са „тестовото“ поле. Фините DataMatrix кодове са аргумент за по-малко UV петно.
- Кабели и обвивки (PE, PVC, TPU) – PE и TPU върху влакна обикновено изискват добавка, UV маркировка PE без нея; PVC само с химическа филтрация.
- Опаковки (PET, PP, PE) – PET върху CO2 и UV; PP и PE върху фибри зависят от добавката; маркирането в движение и времето на цикъла се определят от линията.
- Електроника и рекламни артикули – премахване на лак от ключове, светли маркировки върху тъмни корпуси, химикалки и ключодържатели, изработени от материали с неизвестен състав; UV лъчите печелят тук, защото работят върху най-широк спектър от материали, без да се изисква рецепта.
Тестове преди внедряване: Тестова карта
Най-големите отпадъци от пластмаси не идват от дефектна машина, а от пропуснати опити. Всяка нова част, цвят и партида преминава през един и същ тестов лист, преди да бъде изпратена към поръчката:
- Идентификация на материала – маркировка върху детайла (напр. ">ABS<", ">PA66-GF30<"), технически информационен лист на производителя, информация за багрилото, пълнителя, забавителите и дела на рециклираните материали.
- Параметрична мрежа — поле с един детайл с нарастваща мощност, намаляваща скорост и променящ се фокус. Търсите най-ниската енергия, която произвежда пълен контраст; твърде много води до разпенване, недостиг на контраст и изкривяване.
- Оценка на контраста и ръбовете — под микроскоп: острота на ръбовете, изпъкналост на символите, тънки пукнатини. Проверка на 2D кодовете със скенер, а ако клиентът изисква оценка на качеството, с верификатор.
- Тестването за издръжливост включва избърсване с изопропилов алкохол, триене с кърпа и, за медицински или почистващи части, цикъл на измиване или стерилизация от процеса на клиента. Производителите не предоставят числови стандарти за износване, така че критериите се съгласуват с клиента.
- Записване — материал, партида, източник, мощност, скорост, честота, фокус, резултат, дата. Стартирайте следващата партида със запазените настройки и проверете за повторяемост.
Здраве и безопасност: пластмасови изпарения и лазерен клас
Всяка пластмаса под лъча отделя дим и летливи продукти от разлагане – не само PVC. Системата за екстракция на пластмаса има три етапа – предфилтър, HEPA филтър и химическа секция (активен въглен) – така я проектира BOFA, наред с други, защото летливите съединения не се произвеждат само от PVC (Laser Focus World: PET отделя бензен). Хлорираните пластмаси изискват специален химически патрон и по-честа смяна на филтъра (производител на система за маркиране). Регламентът (ЕС) 2023/1230 за машините, приложим от 20 януари 2027 г., изисква емисиите на опасни вещества да бъдат задържани, улавяни, изпускани или филтрирани.
Вторият въпрос е класът на лазера. Според CIOP-PIB, класификацията съгласно PN-EN 60825-1:2014-11 включва и напълно затворени лазери с висока мощност в клас 1; отворена галво глава над масата е клас 4, където дори дифузното отражение е опасно. Отраженията са реални при лъскави и прозрачни материали, така че корпус или стъкла, съответстващи на дължината на вълната (355 nm е различен филтър от 1064 nm), са задължителни; изборът на корпус и стъкла е описан в текста за избор на машина за маркиране. Сред машините за лазерно маркиране Roboteus ще намерите затворени и отворени машини.
Често задавани въпроси
Ще маркира ли фибърен маркер пластмаса?
Зависи от материала. Според производителя на фибърни лазери, 1064 nm маркира ABS, полиамид, поликарбонат, PMMA и пластмаси с лазерни добавки. Оставя слаб или никакъв отпечатък върху PE и PP без добавки, тъй като тези полимери абсорбират 1064 nm слабо (Polymers 2019). Преди покупка, тествайте върху вашите собствени части.
Изисква ли лазерното маркиране на пластмаси екстракция?
Да, с всяка пластмаса, защото разграждането на полимерите произвежда дим и летливи съединения. За PVC, производителят на системата за маркиране нарича отработените газове „фундаментално изискване“, а филтърът трябва да има химическа секция, защото хлорът и водните пари създават солна киселина. Без такава система за отработени газове, PVC изобщо не може да бъде маркиран.
Защо PP и PE не могат да бъдат маркирани с фибърен лазер?
Тъй като абсорбират слабо 1064 nm, влакнестият лъч преминава през материала, вместо да освобождава енергия на повърхността, и PP не се карбонизира (Polymers 2019). Решението е лазерно-активна добавка, въведена по време на инжектиране, или 355 nm UV лазер, който маркира PE и PP без добавки.
Какво представляват лазерно-активните добавки?
Тези мастербачи, добавени към гранулата по време на инжектиране или екструдиране, абсорбират инфрачервено лъчение и предизвикват промяна на цвета на полимера, който е слабо чувствителен към лазери. Те не могат да се добавят към готовата част и не гарантират контраст: в проучването Polymers 2019 добавянето на LMA към PP влоши резултата, докато PP със сажди показа най-добър цвят.
Може ли да се маркира прозрачен материал?
Да, но не с фибри – фибрите не маркират прозрачни предмети. CO2 и UV са подходящи за прозрачен PET; UV маркира прозрачния PC „отлично“, дори вътре в материала, и не изисква добавките, които по-старите инфрачервени лазери изискваха.
Източници
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
Редакционна бележка
Каталожните цени на търговците на дребно и ориентировъчните цени на roboteus.com подлежат на промяна; показаните суми са към октомври 2026 г. и са само за справка. Резултатите от маркирането варират в зависимост от конкретната машина, материал, багрило и партида – матрицата е тестова карта, а не гаранция. Този текст не замества инструкциите на производителя на машината или разпоредбите за здравословни и безопасни условия на труд относно лазерите и вентилацията на работното място.