
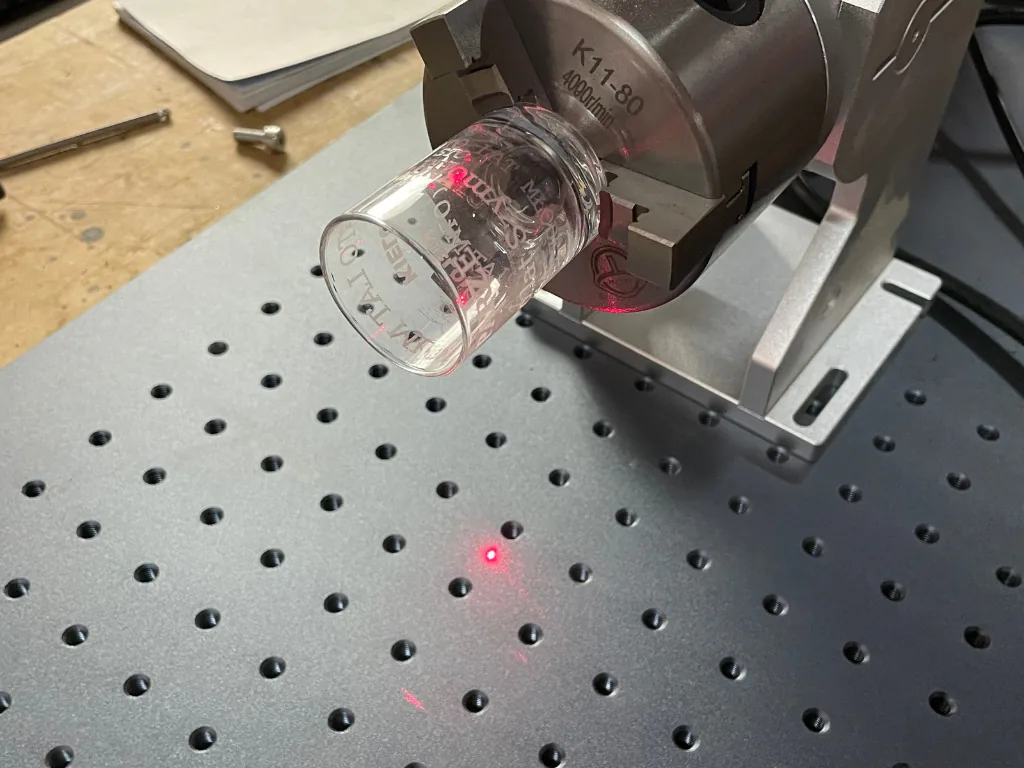
ლითონზე არჩევანი მარტივია: 1064 ნმ ბოჭკოვანი ლაზერი ახდენს შენადნობების უმეტესობას მარკირებას და მხოლოდ მაღალი ამრეკლავი ლითონები (სპილენძი, ვერცხლი, ოქრო) საჭიროებენ ტესტირებას. პლასტმასზე ერთი და იგივე სხივი ერთ ნაწილზე შავ, კონტრასტულ ნიშანს ქმნის, მეორეზე კი არაფერს, მიუხედავად იმისა, რომ ორივე იდენტურია. განსხვავება პოლიმერში, საღებავსა და შემავსებელშია და არა მანქანის პარამეტრებში.
ამიტომ, პლასტმასის ლაზერული მარკირება ფოლადისგან განსხვავებულ თანმიმდევრობას მოითხოვს: ჯერ მასალა, შემდეგ ტალღის სიგრძე, შემდეგ სიმძლავრე და სიჩქარე. ეს ტექსტი ამას ერთ მატრიცაში აწყობს: მასალა × ტალღის სიგრძე (10.6 µm CO2, 1064 ნმ ბოჭკო, 355 ნმ ულტრაიისფერი) × ეფექტი × საჭიროა თუ არა ლაზერული აქტიური დანამატი. ჩვენ ამ მატრიცას მხოლოდ წყაროს მწარმოებლებისა და პუბლიკაციების მიერ დადასტურებული ინფორმაციით ვავსებთ; დარჩენილი ველები მონიშნულია, როგორც „საჭიროა ტესტირება“.
დასასრულს მოცემულია წინასწარი დანერგვის ტესტის ფურცელი და განყოფილება ორთქლის შესახებ, რადგან გამონაბოლქვი პლასტმასის პროცესის ნაწილია. მარკირების მეთოდები და ნიშანსა და გრავიურას შორის განსხვავება ცალკეა განხილული მუდმივი ნაწილის მარკირების (წყარო პოლონურ ენაზე) ტექსტში.
ოთხი მექანიზმი: რას აკეთებს ლაზერი პოლიმერთან
ლაზერი წარწერას მასალაში ერთმნიშვნელოვნად არ „წვავს“. ლაზერული აპარატის მწარმოებლის თქმით, მასალის შეცვლის მეთოდი, ძირითადად, ტალღის სიგრძესა და იმპულსის ხანგრძლივობაზეა დამოკიდებული და პრაქტიკაში ოთხი მექანიზმი გამოიყენება.
| მექანიზმი | რა ხდება? | ტიპიური გარეგნობა | არის თუ არა რაიმე მატერიალური დანაკარგი? |
|---|---|---|---|
| ფერის შეცვლა | პიგმენტის ან პოლიმერის ქიმიური რეაქცია | მუქი ნიშანი ღია ფონზე ან ღია ნიშანი მუქ ფონზე | არა - გლუვი ზედაპირი |
| კარბონიზაცია | მატრიცული პიროლიზი; შავი ლაქა ნახშირბადის პროდუქტებია (პოლიმერები 2019) | შავი ან მუქი ყავისფერი | მინიმალური |
| ქაფიანი | დნობა და გაზიფიკაცია; ბუშტები აფანატებენ სინათლეს (პოლიმერები 2019) | მუქ პლასტმასზე კაშკაშა, ამობურცული ნიშანი; მანქანის მწარმოებლის თქმით, 20–40 µm | არა - ნიშანი გამოდის |
| ფენის მოხსნა | ლაქის ან ბეჭდვის ფოტო | კონტრასტი ქვედა ფენიდან (კლავიშები, პანელები) | კი - მხოლოდ ზედა საფარი |
ძირითადი წესი მარკირების მწარმოებლის მასალებიდან გამომდინარეობს: ღია ფერის მასალებზე სამიზნე მუქი ლაქაა (კარბონიზაცია ან ფერის შეცვლა), ხოლო უფრო მუქ მასალებზე - ღია ლაქა (ქაფი). მექანიზმის გააქტიურება დამოკიდებულია იმაზე, შთანთქავენ თუ არა პოლიმერი და მისი საღებავი მოცემულ ტალღის სიგრძეს - და ეს არის შერჩევის არსი.
რას ახდენს თითოეული ტალღის სიგრძე მასალაზე
CO2-ს (10.6 µm) შთანთქავს ორგანული მასალების უმეტესობა; მარკირების მწარმოებელი მის ეფექტს აღწერს, როგორც ზედაპირის გაცხელებას და დნობას, რაც წარმოქმნის ამოზნექილ ან ჩაზნექილ ნიშანს. ეს სხივი შესაფერისია გამჭვირვალე მასალებისთვის (მუშაობს მინასა და PET-ზე), ფენების და შეფუთვის მოსაშორებლად; მყარ ტექნიკურ პლასტმასებზე ფერთა კონტრასტი შეზღუდულია.
მარკირების მწარმოებლის თქმით, ბოჭკო (1064 ნმ) „ძირითადად აცხელებს ზედაპირს ნიშნის შესაქმნელად“ და არ ახდენს გამჭვირვალე ობიექტების მარკირებას. ლაზერის მწარმოებელი ჩამოთვლის ბოჭკოთი მონიშნულ შემდეგ მასალებს: ABS, პოლიამიდი, პოლიკარბონატი, PMMA და „ლაზერული დანამატებით მონიშნული პლასტმასი“. იმ შემთხვევაში, თუ მასალა შთანთქავს 1064 ნმ-ს, ბოჭკო ყველაზე იაფი და სწრაფი წყაროა; PE და PP დანამატის გარეშე არ ქმნის წასაკითხ ნიშანს.
მწვანე (532 ნმ), აპარატის მწარმოებლის თქმით, სტანდარტულ 1064 ნმ-ზე „მასალების უფრო ფართო სპექტრია“; ის იშვიათია პოლონურ მაღაზიებში და ამ ზოგადი დეკლარაციის გარდა, მასალის მიხედვით მონაცემები არ არსებობს, ამიტომ ჩვენ მას მატრიცაში არ ვინახავთ - წყაროები გადაამოწმეთ მწარმოებელთან.
ულტრაიისფერი ფოტონები (355 ნმ) მასალის დნობის ნაცვლად არღვევენ მოლეკულურ ბმებს — ეს არის „ცივი მარკირება“ მინიმალური თერმული დატვირთვით. მარკირების აპარატის მწარმოებელი ულტრაიისფერ სხივებს PC, ABS და PA-სთვის, დანამატების გარეშე გამჭვირვალე პლასტმასისთვის, სილიკონისთვის და PE/PP-სთვის; აპარატის მწარმოებელი ულტრაიისფერ სხივებს ცეცხლგამძლე პლასტმასისთვის ასახელებს. ულტრაიისფერი ლაქა უფრო პატარაა, რაც მნიშვნელოვანია ელექტრონიკაზე წვრილმარცვლოვანი კოდებისთვის.
მასალა × ტალღის სიგრძე × ეფექტი × დანამატის მატრიცა
ქვემოთ შევაჯამეთ ის, რაც წყაროებით არის დადასტურებული. „საცდელი“ ნიშნავს, რომ ციტირებული წყაროები ამ კომბინაციის შესახებ საბოლოო დასკვნას არ იძლევა — შედეგი დამოკიდებულია საღებავსა და დანამატებზე და მოითხოვს თქვენს პარტიაზე ტესტირებას.
| მასალა | CO2 10.6 მკმ | ბოჭკოვანი 1064 ნმ | ულტრაიისფერი 355 ნმ | ტიპიური ეფექტი | ლაზერული აქტიური დანამატი |
|---|---|---|---|---|---|
| ABS | მცდელობა | კი, დანამატების გარეშე | კი - შავი ლაქა ბუნებრივზე | ფერის შეცვლა / კარბონიზაცია | არა |
| კომპიუტერი | მცდელობა | დიახ | კი - ასევე გამჭვირვალეს შიგნით არსებული ნიშანი | ფერის შეცვლა, მუქი ლაქა | არა |
| PA6 / PA66 | მცდელობა | დიახ | დიახ - კაშკაშა ნიშანი მუქ ფონზე | ქაფი/ფერის შეცვლა | არა |
| PA მინის ბოჭკოთი | მცდელობა | ტესტი - შემავსებლით "შეიძლება განსხვავებულად იყოს მონიშნული" | მცდელობა | დამოკიდებულია საღებავებსა და დანამატებზე | პარტიაზეა დამოკიდებული |
| POM | მცდელობა | მწარმოებლის წყარო არ არის - ნუ იფიქრებთ, რომ მუშაობს | მცდელობა | დამოკიდებულია საღებავებსა და დანამატებზე | მცდელობა |
| PE | მცდელობა | ცუდად შეიწოვება, თითქმის არ იცვლის ფერს | კი, კონკრეტული პარამეტრებით | ფერის შეცვლა | კი ინფრაწითელში; არა ულტრაიისფერში |
| PP | მცდელობა | ცუდად შეიწოვება, არ კარბონირდება | კი, კონკრეტული პარამეტრებით | ფერის შეცვლა | კი, IR-ით, მაგრამ ყოველთვის არ შველის |
| PET | კი - გამჭვირვალე | კი - მაღალი მგრძნობელობა | კი, გამჭვირვალე და ფერადი | ფერის შეცვლა | არა |
| PMMA | კი - მქრქალი გრავირება | დიახ | მცდელობა | რელიეფი / ფერის ცვლილება | არა |
| PS | მცდელობა | კი - მაღალი მგრძნობელობა | მცდელობა | კარბონიზაცია / ფერის შეცვლა | არა |
| PEEK | მცდელობა | მცდელობა | მცდელობა | დამოკიდებულია საღებავებსა და დანამატებზე | მცდელობა |
| სილიკონი | მცდელობა | მცდელობა | კი - ძალიან მაღალი კონტრასტი | ფერის შეცვლა | არა ულტრაიისფერით |
| TPU | მცდელობა | როგორც წესი, დამატებას მოითხოვს | მცდელობა | ფერის შეცვლა | კი, ინფრაწითელი ნათურით |
| PBT | მცდელობა | მცდელობა | მცდელობა | დამოკიდებულია საღებავებსა და დანამატებზე | მცდელობა |
| პოლივინილქლორიდი | ქიმიური ფილტრაციის გარეშე — ქლორი → HCl | ქიმიური ფილტრაციის გარეშე — ქლორი → HCl | წყარო არ არის; იგივე ქლორი | ოქროს ნიშანი (CO2) მხოლოდ ქიმიური ფილტრაციით | — |
რატომ არის ცხრილში „დიახ“: ბოჭკოვანი ABS, PA, PC და PMMA-ზე — ლაზერის მწარმოებელი; ABS, PS, PET ინფრაწითელ სხივებში, PE-სა და PP-ს ცუდი შეწოვა, PE, PP და TPU-ს დანამატები — პოლიმერები 2019; ულტრაიისფერი ABS, PC, PA, PET, სილიკონი, PE და PP-ზე, CO2 გამჭვირვალე PET-ზე, მინის შემავსებელი — მარკირების მანქანის მწარმოებელი; PVC — მარკირების სისტემის მწარმოებელი. მარკირების მანქანის მწარმოებელი აღნიშნავს, რომ ნახშირბადის შავი პლასტმასი „ხშირად კარგად მარკირდება“, ხოლო გადამუშავებული მასალები უფრო რთულია — ერთი და იგივე სავაჭრო დასახელება ორ პარტიაში შეიძლება ორ განსხვავებულ შედეგს იძლევა.
რატომ სჭირდებათ PE, PP და გამჭვირვალე პლასტმასებს ულტრაიისფერი გამოსხივება ან დანამატები
პოლიეთილენი და პოლიპროპილენი ყველაზე გავრცელებული შესაფუთი მასალებია და ასევე ბოჭკოებისთვის ყველაზე ძნელად დასამუშავებელი. ჩიჟევსკის და მისი თანაავტორების კვლევაში (Polymers 2019) ნათლად არის ნათქვამი, რომ მაღალი სიმკვრივის პოლიეთილენის პოლიეთილენის (HDPE) და პოლიპროპილენის პოლიეთი ...
არსებობს ორი ვარიანტი. პირველი არის ლაზერული აქტიური დანამატი (LMA, მასტერბეჩი), რომელიც ემატება ინექციის ან ექსტრუზიის დროს, რომელიც შთანთქავს ინფრაწითელ გამოსხივებას და იწყებს ფერის შეცვლას. ეს გადაწყვეტა კომპონენტის მწარმოებლისთვისაა და არა მარკირების აგენტისთვის: დასრულებული ნაწილის „დახვეწა“ შეუძლებელია. დანამატი ასევე არ წარმოადგენს გარანტიას - ციტირებულ კვლევაში, PP-ში LMA ამცირებს კონტრასტს, ხოლო ნახშირბადის შავით პიგმენტირებული PP საუკეთესოდ მონიშნულია.
მეორე ვარიანტია ულტრაიისფერი სხივები. მარკირების აპარატის მწარმოებელი აცხადებს, რომ PE-სა და PP-ს „საჭიროებენ სპეციფიკურ ულტრაიისფერ პარამეტრებს“, მაგრამ ისინი მარკირებას დანამატების გარეშე ახდენენ. გამჭვირვალე მასალები, რომლებიც ძველი ინფრაწითელი ლაზერების დროს ქიმიურ დანამატებს მოითხოვდნენ, ულტრაიისფერი სხივების ქვეშ მათ არ საჭიროებენ. თუ სხვა ადამიანების ნაწილებს მარკირებთ და ფორმულაზე კონტროლი არ გაქვთ, პლასტმასის ულტრაიისფერი ლაზერით მარკირება ამის გაკეთების ერთადერთი გზაა, მიუხედავად იმისა, თუ რა დაამატა პროცესორმა.
ულტრაიისფერი ცივი მარკირება: როდესაც 355 ნმ ღირს დამატებითი ხარჯების გადახდა
მარკირების მწარმოებელი განმარტავს, რომ პლასტმასი „ინარჩუნებს“ სითბოს: თერმულ წყაროს შეუძლია ნაწილის დეფორმაცია ან შეშუპება, ამიტომ ისინი მგრძნობიარე ნაწილებისთვის ულტრაიისფერ გამოსხივებას გვირჩევენ. სხვა მწარმოებლები დასძენენ, რომ უფრო მოკლე იმპულსები (MOPA) ზღუდავს ქაფის წარმოქმნას და დნობას - ეს არის არაპირდაპირი მიდგომა, რომელიც არ ცვლის სხვა ტალღის სიგრძეებს.
Roboteus გთავაზობთ ამ როლს RBZ 1515UV ულტრაიისფერი მარკერით : JPT 5 W (355 ნმ) ულტრაიისფერი წყარო, 150 × 150 მმ სამუშაო ფართობი, 250 მმ-მდე სამუშაო ნაწილის სიმაღლე, 7 მ/წმ-მდე გალვანომეტრიული თავის სიჩქარე, 0.01 მმ-მდე სიზუსტე და წყაროს სიცოცხლის ხანგრძლივობა 20,000 საათამდე, მწარმოებლის მიხედვით. ენერგომოხმარება: მაქსიმუმ 900 ვატი 230 ვოლტზე; EZCAD 2 შედის, LightBurn სურვილისამებრ. მწარმოებელი აღწერს პროცესს, როგორც ფოტოქიმიურ აბლაციას თერმული დაზიანების გარეშე და ჩამოთვლის პლასტმასს, მინას, კერამიკას, ელექტრონიკას და მომენტალურ მარკირებას. სავარაუდო ფასი roboteus.com-ზე: 19,512.00 PLN-დან წმინდა (2026 წლის ოქტომბრის მდგომარეობით), კონფიგურირებული პროცესისთვის.
ულტრაიისფერი გამოსხივების დამატებითი გადასახადი გაზომვადია. 2026 წლის ოქტომბრის მდგომარეობით, ფასების ჩამონათვალის მიხედვით, ერთ მაღაზიაში 5 ვატიანი ულტრაიისფერი გამოსხივების ფასი წმინდად 28,455.28 PLN-ია, 30 ვატიანი ბოჭკოვანი ნათურის წმინდა ფასი კი 15,121.95 PLN-ია (სხვაობა 13,333.33 PLN); ორ სხვა მაღაზიაში 5 ვატიან ულტრაიისფერ და 30 ვატიან ბოჭკოვან ნათურებს შორის განსხვავება მსგავსია - სრული აღწერა მოცემულია მარკერის არჩევის ტექსტში. ეს განსხვავება ლოგიკურია, თუ თქვენი კომპონენტები შეიცავს PE-ს, PP-ს, გამჭვირვალე პლასტმასს, სილიკონს ან სამედიცინო ნაწილებს - მარკერის მწარმოებელი აცხადებს, რომ სამედიცინო მასალებზე ულტრაიისფერი ნიშანი მდგრადია გამხსნელების, ავტოკლავების და აბრაზიის მიმართ და რომ ბალიშზე ანაბეჭდი სტერილიზაციის შემდეგ ქრება.
თუ ძირითადად ABS, PC და PA, ასევე პლასტმასებისა და ლითონის მარკირებას ახდენთ, ბოჭკოვანი მასალა, როგორც წესი, საკმარისია. RBZ 2020 ბოჭკოვანი მარკერი (Raycus 50 W, 200 × 200 მმ ველი) მწარმოებლის მიერ აღწერილია, როგორც ლითონებისა და შერჩეული პლასტმასის დასამუშავებელი მანქანა. ლაზერული მარკერის არჩევის (წყარო პოლონურ ენაზე) სახელმძღვანელოში განვიხილეთ სიმძლავრის, ველისა და წყაროს შერჩევა.
PVC და ქლორირებული პლასტმასი: ქლორი, HCl და ქიმიური ფილტრაცია
პვქ ლაზერის ქვეშ ტოვებს წასაკითხ ნიშანს — მარკირების სისტემის მწარმოებელი თავის გამოყენების ინსტრუქციაში აღწერს CO2-ისგან დამზადებულ „უნიკალურ ოქროს ნიშანს“, რომელიც გამძლე და ცვეთამედეგია — და ეს ხაფანგია. იმავე ჩანაწერში ნათქვამია, რომ პვქ ლაზერული მარკირება გამოყოფს ქლორის ორთქლს და რომ ქლორი წყლის ორთქლთან შერწყმული წარმოქმნის მარილმჟავას, რომელიც ანგრევს ლითონებსა და პლასტმასებს საწარმოო გარემოში. მწარმოებელი გამწოვ ვენტილაციას „ძირითად მოთხოვნას“ უწოდებს და პვქ ფილტრები იცვლება „ყოველთვიურად ან კვარტალურად“.
Laser Focus World-ი დასძენს, რომ PVC-სა და PET-ის ორთქლი შეიცავს წყალბადის ქლორიდს და ბენზოლს, ხოლო წებოვან ნაწილაკებს შეუძლიათ სტანდარტული ფილტრების გაჭედვა წუთებში. აქედან გამომდინარე, სამსაფეხურიანი ფილტრაცია: წინასწარი ფილტრი, HEPA და ქიმიური განყოფილება. მარკირების სისტემის მწარმოებელი აცხადებს, რომ მისი გამონაბოლქვი სისტემებისთვის HEPA ეფექტურობა 99.997%-ია 0.3 µm-ზე და ხელმისაწვდომია ცალკე მოდელი PVC-სთვის ქიმიური ჩანართით.
ზოგადი წესი: არ მიიღოთ შეკვეთები PVC-ზე, „ვინილის“ კაბელის გარსებზე, PVC თვითწებვადი ფოლგებზე ან უცნობი შემადგენლობის ტყავის მსგავს მასალებზე ქიმიური ფილტრის გარეშე. ეს შენიშვნა ეხება CO2-ს და ბოჭკოვანი წყაროს მწარმოებლები PVC-ს მარკირების მასალად არც კი აღწერენ - ამიტომ იგივე წესები გამოიყენეთ ბოჭკოვან მასალაზეც.
საერთო ნაწილები და რა მუშაობს მათზე
მატრიცის რეალურ დეტალებში თარგმნა ასე გამოიყურება:
- მოწყობილობის კორპუსები (ABS, PC, PC/ABS) — ბოჭკოვანი ან ულტრაიისფერი; მუქი ნიშანი ნათელ კორპუსზე. გადამუშავებადი ან ცეცხლგამძლე მასალებისთვის, გამოსცადეთ თითოეულ პარტიაზე; მანქანის მწარმოებელი ცეცხლგამძლე მასალებისთვის ულტრაიისფერ სხივებს მიუთითებს.
- ელექტრო კონექტორები და კომპონენტები (PA, PBT, PA GF) — PA ბოჭკოვანი და ულტრაიისფერი გამოსხივება; PBT და PA მინის ბოჭკოვანი გამოსხივებით „ტესტის“ ველს წარმოადგენს. Fine DataMatrix კოდები უფრო მცირე ულტრაიისფერი ლაქის სასარგებლოდ არგუმენტია.
- კაბელები და გარსები (PE, PVC, TPU) - ბოჭკოვანზე დამაგრებულ PE-ს და TPU-ს, როგორც წესი, სჭირდება დანამატი, ულტრაიისფერი დასხივებით მონიშვნა PE მის გარეშე; PVC მხოლოდ ქიმიური ფილტრაციით.
- შეფუთვა (PET, PP, PE) - PET CO2-სა და ულტრაიისფერ გამოსხივებაზე; PP და PE ბოჭკოზე დამოკიდებულია დანამატზე; ხაზზე მონიშვნა და ციკლის დრო განსაზღვრავს.
- ელექტრონიკა და სარეკლამო ნივთები - გასაღებებიდან ლაქის მოცილება, მუქ კორპუსებზე მსუბუქი ნიშნები, უცნობი შემადგენლობის მასალისგან დამზადებული კალმები და გასაღების რგოლები; ულტრაიისფერი გამოსხივება აქ იმარჯვებს, რადგან ის რეცეპტის მოთხოვნის გარეშე სხვადასხვა მასალაზე მუშაობს.
წინასწარი იმპლემენტაციის ტესტები: სატესტო ბარათი
პლასტმასის ყველაზე დიდი ნარჩენები არა გაუმართავი დანადგარიდან, არამედ გამოტოვებული საცდელი პერიოდებიდან მოდის. შეკვეთაზე გაგზავნამდე ყველა ახალი ნაწილი, ფერი და პარტია ერთსა და იმავე სატესტო ფურცელს გადის:
- მასალის იდენტიფიკაცია - დეტალზე მარკირება (მაგ. ">ABS<", ">PA66-GF30<"), დამმუშავებლის ტექნიკური მონაცემების ფურცელი, ინფორმაცია საღებავის, შემავსებლის, შემაფერხებელი ნივთიერებების და გადამუშავებადი მასალის წილის შესახებ.
- პარამეტრული ბადე — ერთი დეტალისგან შემდგარი ველი, რომელიც ხასიათდება მზარდი სიმძლავრით, კლებადი სიჩქარით და ცვალებადი ფოკუსირებით. თქვენ ეძებთ ყველაზე დაბალ ენერგიას, რომელიც სრულ კონტრასტს ქმნის; ძალიან ბევრი იწვევს ქაფს, დაბალი სიზუსტის მქონე გამოსახულებას და დამახინჯებას.
- კონტრასტი და კიდის შეფასება — მიკროსკოპის ქვეშ: კიდის სიმკვეთრე, სიმბოლოების ამოზნექილობა, თმის ღერისებრი ბზარები. შეამოწმეთ 2D კოდები სკანერით და თუ კლიენტს ხარისხის შეფასება სჭირდება, ვერიფიკატორით.
- გამძლეობის ტესტირება გულისხმობს იზოპროპილის სპირტით გაწმენდას, ქსოვილით გახეხვას და, სამედიცინო ან საწმენდი ნაწილების შემთხვევაში, მომხმარებლის მიერ მოწოდებული პროცესის მიხედვით რეცხვის ან სტერილიზაციის ციკლს. მწარმოებლები არ იძლევიან ცვეთის რიცხობრივ სტანდარტებს, ამიტომ კრიტერიუმები შეთანხმებულია მომხმარებელთან.
- ჩაწერა — მასალა, პარტია, წყარო, სიმძლავრე, სიჩქარე, სიხშირე, ფოკუსი, შედეგი, თარიღი. დაიწყეთ შემდეგი პარტია შენახული პარამეტრებით და შეამოწმეთ განმეორებადობა.
ჯანმრთელობა და უსაფრთხოება: პლასტმასის კვამლი და ლაზერული კლასი
სხივის ქვეშ არსებული ყველა პლასტმასი გამოყოფს კვამლს და აქროლად დაშლის პროდუქტებს - არა მხოლოდ PVC-ს. პლასტმასის ექსტრაქციის სისტემას აქვს სამი ეტაპი - წინასწარი ფილტრი, HEPA ფილტრი და ქიმიური განყოფილება (გააქტიურებული ნახშირი) - ასე აპროექტებს მას BOFA, სხვა კომპანიებთან ერთად, რადგან აქროლადი ნაერთები არა მხოლოდ PVC-ით იწარმოება (Laser Focus World: PET გამოყოფს ბენზოლს). ქლორირებულ პლასტმასს სჭირდება სპეციალური ქიმიური კარტრიჯი და ფილტრის უფრო ხშირი შეცვლა (მარკირების სისტემის მწარმოებელი). 2027 წლის 20 იანვრიდან ძალაში შესული მანქანების რეგულაცია (EU) 2023/1230 მოითხოვს, რომ საშიში ნივთიერებების გამონაბოლქვი შეინარჩუნოს, დაიჭიროს, გამოიტანოს ან გაფილტროს.
მეორე საკითხი ლაზერის კლასს ეხება. CIOP-PIB-ის მიხედვით, PN-EN 60825-1:2014-11 სტანდარტის მიხედვით კლასიფიკაცია ასევე მოიცავს სრულად დახურულ მაღალი სიმძლავრის ლაზერებს 1 კლასში; მაგიდის ზემოთ ღია გალვოს თავი მე-4 კლასშია, სადაც დიფუზური არეკვლაც კი საშიშია. არეკვლა რეალურია მბზინავი და გამჭვირვალე მასალებით, ამიტომ სავალდებულოა ტალღის სიგრძესთან შესაბამისი კორპუსი ან მინები (355 ნმ განსხვავებული ფილტრია 1064 ნმ-ისგან); კორპუსისა და მინების შერჩევა აღწერილია მარკირების მანქანის არჩევის ტექსტში. Roboteus-ის ლაზერული მარკირების მანქანებს შორის თქვენ ნახავთ დახურულ და ღია მანქანებს.
ხშირად დასმული კითხვები
ბოჭკოვანი მარკერი პლასტმასს მონიშნავს?
ეს მასალაზეა დამოკიდებული. ბოჭკოვანი ლაზერის მწარმოებლის თქმით, 1064 ნმ ლაზერული დანამატებით ABS-ს, პოლიამიდს, პოლიკარბონატს, PMMA-ს და პლასტმასს აზიანებს. დანამატების გარეშე PE-სა და PP-ზე ის სუსტ კვალს ან საერთოდ არ ტოვებს, რადგან ეს პოლიმერები 1064 ნმ-ს ცუდად შთანთქავენ (პოლიმერები 2019). შეძენამდე, თავად გამოსცადეთ ნაწილებზე.
პლასტმასის ლაზერული მარკირება მოითხოვს თუ არა მის ამოღებას?
დიახ, ნებისმიერი პლასტმასის შემთხვევაში, რადგან პოლიმერის დაშლა წარმოქმნის კვამლს და აქროლად ნაერთებს. PVC-ის შემთხვევაში, მარკირების სისტემის მწარმოებელი გამონაბოლქვს „ფუნდამენტურ მოთხოვნას“ უწოდებს და ფილტრს უნდა ჰქონდეს ქიმიური განყოფილება, რადგან ქლორი და წყლის ორთქლი წარმოქმნის მარილმჟავას. ასეთი გამონაბოლქვი სისტემის გარეშე, PVC-ის მარკირება საერთოდ შეუძლებელია.
რატომ არ შეიძლება PP და PE მარკირება ბოჭკოვანი ლაზერით?
რადგან ისინი 1064 ნმ-ს ცუდად შთანთქავენ, ბოჭკოვანი სხივი ზედაპირზე ენერგიის გამოყოფის ნაცვლად გადის მასალაში და პოლიპროპილენი არ კარბონიზირდება (პოლიმერები 2019). ხსნარი არის ლაზერული აქტიური დანამატი, რომელიც შეჰყავთ ინექციის დროს ან 355 ნმ ულტრაიისფერი ლაზერი, რომელიც PE-სა და პოლიპროპილენს დანამატების გარეშე ახარისხებს.
რა არის ლაზერული აქტიური დანამატები?
ეს მასტერბეჩები, რომლებიც გრანულატს ინექციის ან ექსტრუზიის დროს ემატება, შთანთქავს ინფრაწითელ გამოსხივებას და იწვევს პოლიმერის ფერის შეცვლას, რომელიც ლაზერებზე ცუდად რეაგირებს. მათი დამატება დასრულებულ ნაწილს არ შეუძლია და არ იძლევა კონტრასტის გარანტიას: Polymers 2019-ის კვლევაში, PP-ში LMA-ს დამატებამ გააუარესა შედეგი, მაშინ როდესაც ნახშირბადის შავმა PP-მ საუკეთესო ფერი აჩვენა.
შესაძლებელია გამჭვირვალე მასალის მარკირება?
კი, მაგრამ არა ბოჭკოვანით — ბოჭკო გამჭვირვალე ობიექტებს არ აღბეჭდავს. CO2 და ულტრაიისფერი გამოსხივება შესაფერისია გამჭვირვალე PET-ისთვის; ულტრაიისფერი გამოსხივება გამჭვირვალე PC-ს „შესანიშნავად“ აღბეჭდავს, თუნდაც მასალის შიგნით, და არ საჭიროებს დანამატებს, რომლებიც ძველი ინფრაწითელი ლაზერებისთვის იყო საჭირო.
წყაროები
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
სარედაქციო შენიშვნა
roboteus.com-ზე საცალო ვაჭრობის სიის ფასები და სახელმძღვანელო ფასები შეიძლება შეიცვალოს; ნაჩვენები თანხები მოცემულია 2026 წლის ოქტომბრის მდგომარეობით და მხოლოდ საცნობაროა. მარკირების შედეგები განსხვავდება კონკრეტული მანქანის, მასალის, საღებავის და პარტიის მიხედვით - მატრიცა არის სატესტო რუკა და არა გარანტია. ეს ტექსტი არ ცვლის მანქანის მწარმოებლის ინსტრუქციებს ან შრომის ჯანმრთელობისა და უსაფრთხოების რეგულაციებს ლაზერებისა და სამუშაო ადგილის ვენტილაციის შესახებ.