
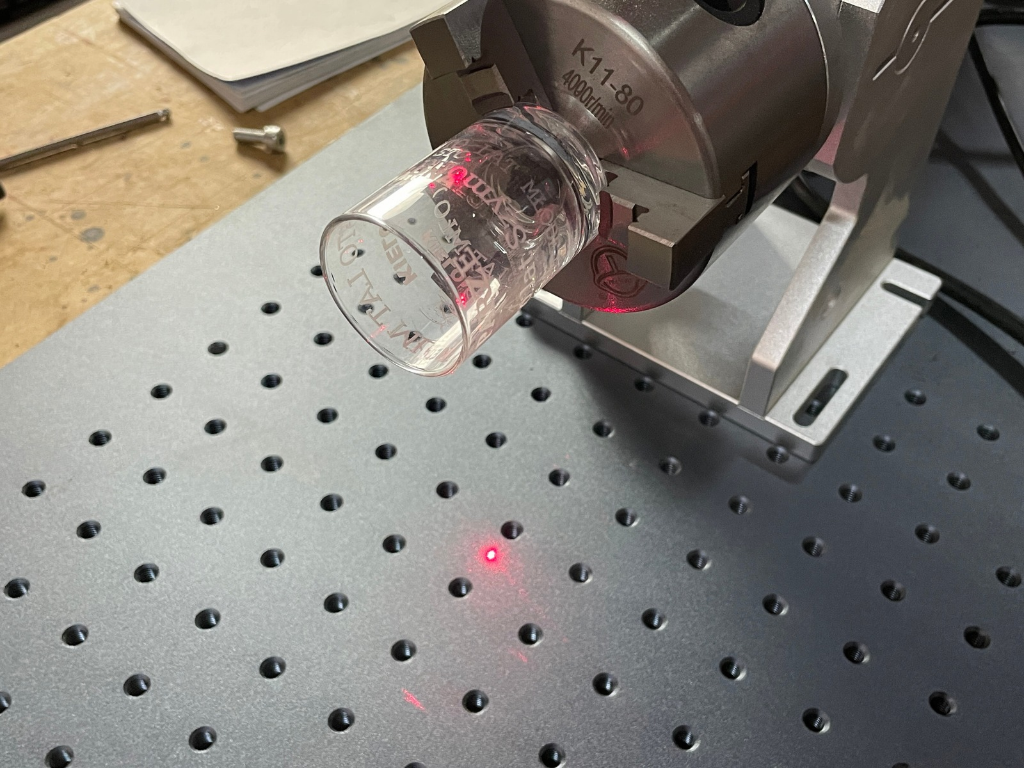
En metales, la elección es sencilla: un láser de fibra de 1064 nm marca la mayoría de las aleaciones, y solo los metales altamente reflectantes (cobre, plata, oro) requieren pruebas. En plásticos, el mismo haz produce una marca negra y contrastante en una pieza y ninguna en la otra, aunque ambas parezcan idénticas. La diferencia radica en el polímero, el tinte y el relleno, no en la configuración de la máquina.
El marcado láser de plásticos requiere, por lo tanto, un orden diferente al del acero: primero el material, luego la longitud de onda, y finalmente la potencia y la velocidad. Este texto organiza esta información en una matriz única: material × longitud de onda (CO2 de 10,6 µm, fibra de 1064 nm, UV de 355 nm) × efecto × si se requiere un aditivo activo para láser. Solo completamos esta matriz con información confirmada por los fabricantes y las publicaciones; los campos restantes están marcados como "requiere pruebas".
Al final, se incluye una hoja de prueba previa a la implementación y una sección sobre humos, ya que la emisión de gases forma parte del proceso de fabricación de plásticos. Los métodos de marcado y la diferencia entre una marca y un grabado se tratan por separado en el texto sobre el marcado permanente de piezas (fuente en polaco) .
Cuatro mecanismos: ¿Qué le hace un láser a un polímero?
Un láser no "graba" la inscripción en el material de una sola manera. Según el fabricante de la máquina láser, el método para modificar el material depende principalmente de la longitud de onda y la duración del pulso, y en la práctica se utilizan cuatro mecanismos.
| Mecanismo | Qué está sucediendo | Aspecto típico | ¿Hay alguna pérdida material? |
|---|---|---|---|
| Cambio de color | Reacción química de un pigmento o polímero. | Letrero oscuro sobre fondo claro o letrero claro sobre fondo oscuro | No – superficie lisa |
| Carbonización | Pirólisis de la matriz; la marca negra representa los productos de carbono (Polímeros 2019). | Negro o marrón oscuro | Mínimo |
| Espumoso | Fusión y gasificación; las burbujas dispersan la luz (Polímeros 2019) | Marca brillante y en relieve sobre plástico oscuro; según el fabricante de la máquina, de 20 a 40 µm. | No, el letrero sobresale |
| Eliminar una capa | Foto del barniz o impresión | Contraste con la capa inferior (claves, paneles) | Sí, solo la capa superior. |
La regla general se basa en los materiales del fabricante del marcado: en materiales claros, el objetivo es una marca oscura (carbonización o cambio de color), mientras que en materiales más oscuros, una marca clara (formación de espuma). El mecanismo que se activa en la pieza depende de si el polímero y su tinte absorben una determinada longitud de onda; este es el punto clave de la selección.
Qué efecto tiene cada longitud de onda sobre el material.
El CO2 (10,6 µm) es absorbido por la mayoría de los materiales orgánicos; el fabricante describe su efecto como el calentamiento y la fusión de la superficie, produciendo una marca convexa o cóncava. Este haz es adecuado para materiales transparentes (funciona sobre vidrio y PET), para eliminar capas y para el embalaje; el contraste de color en plásticos técnicos sólidos es limitado.
Según el fabricante del sistema de marcado, la fibra óptica (1064 nm) calienta principalmente la superficie para crear la marca y no marca objetos transparentes. El fabricante del láser enumera los siguientes materiales compatibles con la fibra óptica: ABS, poliamida, policarbonato, PMMA y plásticos con aditivos láser. Cuando el material absorbe 1064 nm, la fibra óptica es la opción más económica y rápida; el PE y el PP sin aditivo no producen una marca legible.
Según el fabricante, el verde (532 nm) abarca una gama de materiales más amplia que el estándar de 1064 nm; es difícil de encontrar en las tiendas polacas y, aparte de esta declaración general, no hay datos específicos para cada material, por lo que no lo incluimos en la matriz. Para obtener más información, consulte con el fabricante.
Los fotones UV (355 nm) rompen los enlaces moleculares en lugar de fundir el material; este es el marcado en frío, que minimiza el estrés térmico. El fabricante de la máquina de marcado especifica UV para PC, ABS y PA, para plásticos transparentes sin aditivos, para silicona y para PE/PP; también especifica UV para plásticos ignífugos. El punto UV es más pequeño, lo cual es importante para códigos de grano fino en componentes electrónicos.
Material × Longitud de onda × Efecto × Matriz aditiva
A continuación, resumimos la información que respaldan las fuentes. El término "ensayo" significa que las fuentes citadas no ofrecen una conclusión definitiva para esta combinación; el resultado depende del tinte y los aditivos, y requiere realizar pruebas con su propio lote.
| Material | CO2 10,6 µm | Fibra de 1064 nm | UV 355 nm | Efecto típico | Aditivo activo láser |
|---|---|---|---|---|---|
| ABS | intentar | Sí, sin aditivos. | Sí, una mancha negra en lo natural. | cambio de color / carbonización | NO |
| ordenador personal | intentar | Sí | Sí, también el letrero dentro del transparente. | cambio de color, mancha oscura | NO |
| PA6 / PA66 | intentar | Sí | Sí, un letrero brillante sobre un fondo oscuro. | espuma / cambio de color | NO |
| PA con fibra de vidrio | intentar | prueba – con relleno "puede estar marcado de forma diferente" | intentar | Depende del tinte y los aditivos. | depende del partido |
| POM | intentar | Sin fuente del fabricante; no asuma que funciona. | intentar | Depende del tinte y los aditivos. | intentar |
| Educación física | intentar | Absorbe mal, apenas cambia de color. | Sí, con parámetros específicos. | cambio de color | Sí en infrarrojo; no en ultravioleta. |
| PÁGINAS | intentar | Absorbe mal, no se carboniza | Sí, con parámetros específicos. | cambio de color | Sí, con infrarrojos, pero no siempre ayuda. |
| MASCOTA | Sí, transparente | Sí, alta susceptibilidad | Sí, transparente y de color. | cambio de color | NO |
| PMMA | Sí, grabado mate. | Sí | intentar | relieve / cambio de color | NO |
| PD | intentar | Sí, alta susceptibilidad | intentar | carbonización / cambio de color | NO |
| OJEADA | intentar | intentar | intentar | Depende del tinte y los aditivos. | intentar |
| Silicio | intentar | intentar | Sí, muy alto contraste. | cambio de color | no con UV |
| TPU | intentar | normalmente requiere una adición | intentar | cambio de color | Sí, con infrarrojos. |
| PBT | intentar | intentar | intentar | Depende del tinte y los aditivos. | intentar |
| CLORURO DE POLIVINILO | No sin filtración química: cloro → HCl | No sin filtración química: cloro → HCl | Sin fuente; mismo cloro | Marca Gold (CO2) con filtración química únicamente. | — |
Por qué aparece el "sí" en la tabla: fibra en ABS, PA, PC y PMMA — fabricante de láser; ABS, PS, PET bajo IR, baja absorción para PE y PP, aditivos para PE, PP y TPU — Polymers 2019; UV en ABS, PC, PA, PET, silicona, PE y PP, CO2 en PET transparente, relleno de vidrio — fabricante de máquinas de marcado; PVC — fabricante de sistemas de marcado. El fabricante de máquinas de marcado señala que los plásticos de negro de humo "suelen marcarse bien", mientras que los reciclados son más difíciles: el mismo nombre comercial en dos lotes puede dar dos resultados diferentes.
¿Por qué el PE, el PP y los plásticos transparentes requieren luz ultravioleta o aditivos?
El polietileno y el polipropileno son los materiales de embalaje más comunes y también los más difíciles de procesar para las fibras. Un estudio de Czyżewski y colaboradores (Polymers 2019) afirma claramente que el HDPE y el PP absorben mal la radiación de 1064 nm, por lo que apenas cambian de color, y el PP no se carboniza.
Existen dos opciones. La primera consiste en un aditivo activo láser (LMA, masterbatch) que se añade durante la inyección o extrusión, el cual absorbe la radiación infrarroja e inicia el cambio de color. Esta solución está destinada al fabricante del componente, no al agente de marcado: la pieza terminada no puede ser "refinada". El aditivo tampoco es una garantía: en el estudio citado, el LMA en PP redujo el contraste, y el PP pigmentado con negro de humo ofreció el mejor resultado de marcado.
La segunda opción es la luz ultravioleta (UV). El fabricante de la máquina de marcado indica que el PE y el PP "requieren parámetros UV específicos", pero se marcan sin aditivos. Los materiales transparentes, que requerían aditivos químicos con láseres infrarrojos antiguos, no los necesitan con luz UV. Si se marcan piezas de terceros y no se tiene control sobre la fórmula, marcar plásticos con un láser UV es la única opción, independientemente de los aditivos que haya utilizado el fabricante.
Marcado UV en frío: Cuando 355 nm justifica el costo adicional
El fabricante de marcas explica que los plásticos retienen el calor: una fuente térmica puede deformar o hinchar la pieza, por lo que recomiendan la luz ultravioleta para piezas sensibles. Otros fabricantes añaden que los pulsos más cortos (MOPA) limitan la formación de espuma y la fusión; se trata de un método indirecto que no sustituye a otras longitudes de onda.
Roboteus ofrece esta función con el marcador UV RBZ 1515UV : una fuente UV JPT de 5 W (355 nm), un área de trabajo de 150 × 150 mm, una altura de pieza de trabajo de hasta 250 mm, una velocidad del cabezal galvanométrico de hasta 7 m/s, una precisión de hasta 0,01 mm y una vida útil de la fuente de hasta 20.000 horas de funcionamiento según el fabricante. Consumo de energía: máximo 900 W a 230 V; EZCAD 2 incluido, LightBurn opcional. El fabricante describe el proceso como ablación fotoquímica sin daño térmico y enumera plásticos, vidrio, cerámica, electrónica y marcado en movimiento. Precio aproximado en roboteus.com: desde 19.512,00 PLN netos (a partir de octubre de 2026), configurado para el proceso.
El sobreprecio por UV es cuantificable. Según los precios de lista de octubre de 2026, una tienda ofrece un UV de 5 W a 28.455,28 PLN netos, en comparación con 15.121,95 PLN netos para una fibra de 30 W (una diferencia de 13.333,33 PLN); en otras dos tiendas, la diferencia entre un UV de 5 W y una fibra de 30 W es similar; se proporciona un desglose completo en el texto sobre la selección de un marcador. Esta diferencia tiene sentido si sus componentes incluyen PE, PP, plásticos transparentes, silicona o piezas médicas: el fabricante del marcador afirma que la marca UV en materiales médicos es resistente a disolventes, autoclaves y abrasión, y que la tampografía se desvanece después de la esterilización.
Si principalmente marca ABS, PC y PA, además de plásticos y metales, la fibra suele ser suficiente. El fabricante describe el marcador de fibra RBZ 2020 (Raycus 50 W, campo de 200 × 200 mm) como una máquina para metales y plásticos seleccionados. Hemos abordado la selección de potencia, campo y fuente en nuestra guía sobre cómo elegir un marcador láser (fuente en polaco) .
PVC y plásticos clorados: Cloro, HCl y filtración química
El PVC produce una marca legible bajo el láser —el fabricante del sistema de marcado describe en su nota de aplicación una «marca dorada única» hecha de CO2, duradera y resistente a la abrasión—, lo cual es un engaño. La misma nota indica que el marcado láser del PVC libera vapor de cloro, y que este, combinado con vapor de agua, crea ácido clorhídrico, el cual degrada metales y plásticos en el entorno de producción. El fabricante considera la ventilación por extracción «un requisito fundamental» y los filtros para PVC se reemplazan «mensual o trimestralmente».
Laser Focus World añade que los vapores de PVC y PET contienen cloruro de hidrógeno y benceno, y que las partículas pegajosas pueden obstruir los filtros estándar en cuestión de minutos. Por ello, se requiere un sistema de filtración de tres etapas: prefiltro, filtro HEPA y sección química. El fabricante del sistema de marcado afirma que sus extractores ofrecen una eficiencia HEPA del 99,997 % a 0,3 µm, y dispone de un modelo independiente con un inserto químico para PVC.
Regla general: no acepte pedidos de PVC, fundas de cables de vinilo, láminas autoadhesivas de PVC ni materiales similares al cuero de composición desconocida sin un filtro químico. Esta recomendación se aplica al CO2, y los fabricantes de fibra óptica ni siquiera describen el PVC como material de marcado; por lo tanto, aplique las mismas reglas a la fibra.
Partes comunes y qué funciona en ellas
La traducción de la matriz a detalles reales se ve así:
- Carcasas de dispositivos (ABS, PC, PC/ABS) : fibra o UV; marca oscura en la carcasa de la luz. Para materiales reciclados o ignífugos, realizar pruebas en cada lote; el fabricante de la máquina especifica UV para materiales ignífugos.
- Conectores y componentes eléctricos (PA, PBT, PA GF) : PA con fibra y UV; PBT y PA con fibra de vidrio constituyen el campo de prueba. Los códigos DataMatrix finos justifican un punto UV más pequeño.
- Cables y fundas (PE, PVC, TPU) : el PE y el TPU sobre fibra generalmente requieren un aditivo; el marcado UV para PE no lo requiere; el PVC solo requiere filtración química.
- Embalaje (PET, PP, PE) : PET en CO2 y UV; PP y PE en fibra, dependiendo del aditivo; marcado en línea sobre la marcha y tiempo de ciclo determinantes.
- Electrónica y artículos promocionales : eliminación de barniz de llaves, marcas leves en carcasas oscuras, bolígrafos y llaveros fabricados con materiales de composición desconocida; la luz ultravioleta es la mejor opción, ya que funciona en la más amplia gama de materiales sin necesidad de una fórmula específica.
Pruebas previas a la implementación: Tarjeta de prueba
El mayor desperdicio de plásticos no proviene de una máquina defectuosa, sino de pruebas omitidas. Cada pieza, color y lote nuevo pasa por la misma hoja de pruebas antes de ser enviado al pedido:
- Identificación del material : marcado en el detalle (por ejemplo, ">ABS<", ">PA66-GF30<"), ficha técnica del procesador, información sobre el tinte, el relleno, los retardantes y el porcentaje de material reciclado.
- Rejilla de parámetros : un campo de detalle único con potencia creciente, velocidad decreciente y enfoque variable. Se busca la energía mínima que produzca un contraste completo; un exceso de energía genera espuma, subexposición y distorsión.
- Análisis de contraste y bordes —bajo el microscopio—: nitidez de los bordes, convexidad de los caracteres, fisuras finas. Compruebe los códigos 2D con un escáner y, si el cliente requiere una evaluación de calidad, con un verificador.
- Las pruebas de durabilidad incluyen la limpieza con alcohol isopropílico, el frotamiento con un paño y, para piezas médicas o de limpieza, un ciclo de lavado o esterilización según el proceso del cliente. Los fabricantes no proporcionan estándares numéricos de abrasión, por lo que los criterios se acuerdan con el cliente.
- Grabación : material, lote, fuente, potencia, velocidad, frecuencia, enfoque, resultado, fecha. Inicie el siguiente lote con la configuración guardada y compruebe la repetibilidad.
Salud y seguridad: humos plásticos y láser de clase
Todo plástico bajo el haz emite humo y productos de descomposición volátiles, no solo el PVC. El sistema de extracción de plástico tiene tres etapas: un prefiltro, un filtro HEPA y una sección química (carbón activado). Así es como lo diseña BOFA, entre otros, porque los compuestos volátiles no solo los produce el PVC (Laser Focus World: el PET libera benceno). Los plásticos clorados requieren un cartucho químico específico y cambios de filtro más frecuentes (marcando el fabricante del sistema). El Reglamento de Máquinas (UE) 2023/1230, aplicable a partir del 20 de enero de 2027, exige que las emisiones de sustancias peligrosas se retengan, capturen, descarguen o filtren.
El segundo aspecto es la clase de láser. Según CIOP-PIB, la clasificación según PN-EN 60825-1:2014-11 también incluye láseres de alta potencia totalmente cerrados en la Clase 1; un cabezal galvo abierto sobre la mesa es de Clase 4, donde incluso la reflexión difusa es peligrosa. Las reflexiones son reales con materiales brillantes y transparentes, por lo que es obligatorio un casco o cristales adaptados a la longitud de onda (355 nm es un filtro diferente al de 1064 nm); la selección del casco y los cristales se describe en el texto sobre la selección de una máquina de marcado. Encontrará máquinas cerradas y abiertas entre las máquinas de marcado láser de Roboteus .
Preguntas frecuentes
¿Un rotulador de fibra puede marcar el plástico?
Depende del material. Según el fabricante del láser de fibra, la luz de 1064 nm marca el ABS, la poliamida, el policarbonato, el PMMA y los plásticos con aditivos láser. Deja una marca tenue o nula en el PE y el PP sin aditivos, ya que estos polímeros absorben mal la luz de 1064 nm (Polymers 2019). Antes de comprar, realice una prueba en sus propias piezas.
¿Es necesario extraer los materiales para el marcado láser de plásticos?
Sí, con cualquier plástico, ya que la descomposición del polímero produce humo y compuestos volátiles. En el caso del PVC, el fabricante del sistema de marcado considera que la extracción de gases es un requisito fundamental, y el filtro debe contar con una sección química, puesto que el cloro y el vapor de agua generan ácido clorhídrico. Sin dicho sistema de extracción, el PVC no puede marcarse en absoluto.
¿Por qué no se pueden marcar el PP y el PE con un láser de fibra?
Debido a que absorben mal la luz de 1064 nm, el haz de fibra atraviesa el material en lugar de liberar energía en la superficie, y el PP no se carboniza (Polymers 2019). La solución consiste en un aditivo activo para láser introducido durante la inyección o un láser UV de 355 nm, que marca el PE y el PP sin aditivos.
¿Qué son los aditivos activos para láser?
Estos concentrados de color, añadidos al granulado durante la inyección o extrusión, absorben la radiación infrarroja y provocan un cambio de color en el polímero, que presenta una baja sensibilidad a los láseres. No pueden añadirse a la pieza terminada y no garantizan el contraste: en el estudio Polymers 2019, la adición de LMA al PP empeoró el resultado, mientras que el PP con negro de humo mostró el mejor color.
¿Se puede marcar un material transparente?
Sí, pero no con fibra; la fibra no marca objetos transparentes. El CO2 y la luz ultravioleta son adecuados para el PET transparente; la luz ultravioleta marca el PC transparente de forma excelente, incluso en el interior del material, y no requiere los aditivos que necesitaban los láseres infrarrojos más antiguos.
Fuentes
- https://pmc.ncbi.nlm.nih.gov/articles/PMC6835448/
- https://www.laserfocusworld.com/optics/article/16558543/fume-extraction-for-laser-marking-of-plastics
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://eur-lex.europa.eu/eli/reg/2023/1230/oj
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
Nota editorial
Los precios de lista y los precios orientativos en roboteus.com están sujetos a cambios; los importes mostrados corresponden a octubre de 2026 y son solo de referencia. Los resultados del marcado varían según la máquina, el material, el tinte y el lote; la matriz es un mapa de prueba, no una garantía. Este texto no sustituye las instrucciones del fabricante de la máquina ni las normas de seguridad e higiene laboral relativas a los láseres y la ventilación de los puestos de trabajo.