
Laser ou plasma : cette question est généralement posée lorsque l’installation ne peut pas respecter les délais du sous-traitant ou lorsque l’ancien brûleur ne peut pas suivre la qualité. La réponse est généralement : le laser est précis, le plasma est bon marché et pour les tôles épaisses. C’est vrai, mais il n’est pas possible de prendre des décisions pour une production spécifique à partir des seuls slogans.
Ce texte compare les deux technologies dans deux tableaux : procédé (épaisseur, zone affectée thermiquement, jeu, angle de bord, soudabilité, matériaux) et coût (machine, équipement, fonctionnement, alimentation). Chaque numéro a une source : la norme ISO 9013 :2017, les données des fabricants (SSAB, Hypertherm, fabricants de machines de découpe sélectionnés), les publications techniques (RP Photonics, The Fabricator) ou les prix catalogue des magasins en octobre 2026.
À la fin, vous trouverez une règle que Roboteus utilise lors de la sélection d’une machine et cinq scénarios de paris typiques.
Deux technologies en un seul paragraphe
Le plasma coupe avec un arc électrique qui brille entre l’électrode du brûleur et la tôle dans un flux de gaz comprimé : le gaz se transforme en plasma avec une température supérieure à 20 000°C selon SSAB, fait fondre le métal et le souffle hors de l’espace. La tôle fait partie du circuit, le plasma ne coupe donc que les matériaux électriquement conducteurs. Un laser à fibre (le faisceau est créé dans une fibre optique) coupe avec un faisceau focalisé d’une longueur d’onde d’env. 1,07 à 1,08 µm. Le métal fond sur place et le gaz qui l’accompagne – oxygène, azote ou air comprimé – le chasse de la fissure.
Laser ou plasma : tableau comparatif des procédés
L’épaisseur maximale indiquée par le fabricant n’est pas l’épaisseur de production ; là où on donne un maximum, on l’écrit explicitement.
| Critère | Laser à fibre | Plasma CNC | Source |
|---|---|---|---|
| Plage d’épaisseur couverte par la norme | 0,5 à 32 mm | 0,5 à 150 mm | ISO 9013:2017 (portée des processus) |
| Où la méthode est la plus forte | feuilles minces; meilleure qualité, performances et coût inférieur à 6 mm | tôles moyennes et épaisses, structures | Hypertherm (2012), SSAB |
| Zone affectée par la chaleur (ZAT) | 0,2 à 2 mm | 2 à 5 mm | SSAB |
| Écart de réduction | proche du diamètre du faisceau ; pour planches épaisses env. 2 mm | à 65 A de 1,6 mm (tôle de 2 à 3 mm) à 3,7 mm (tôle de 25 mm) | RP Photonique ; Manuel Powermax125 |
| Angle de chant selon ISO 9013 | plages 2 à 4 | air : plage 5 ; haute précision (HPR) : plages 2 à 4 | Kjellberg ; Hypertherm |
| Bord à souder | avec de l’azote sans oxydes; avec l’oxygène, la couche d’oxyde interfère avec le soudage et le revêtement | l’air « nécessite une préparation » ; l’azote dans le bord peut provoquer une porosité dans la soudure | RP Photonique ; Hyperthermie ; Le fabricant |
| Matériaux | acier, acier inoxydable, aluminium; le cuivre et le laiton ont des épaisseurs plus faibles (réflectivité, conductivité thermique) et leurs réflexions, tout comme la galvanisation, peuvent endommager la source | uniquement les métaux conducteurs d’électricité, notamment l’acier inoxydable et l’aluminium | fabricants de machines de découpe ; Roboteus |
| État des surfaces | la peinture et la corrosion sont éliminées avant la découpe | il tolère plus facilement les tôles rouillées ou peintes | SSAB ; Roboteus |
Deux numéros de la table sont les plus importants dans la salle. La zone affectée par la chaleur est plusieurs fois plus petite avec un laser : selon SSAB, 0,2 à 2 mm contre 2 à 5 mm avec un plasma, et la plus grande partie de la chaleur est introduite par le coupage à l’oxygène avec une torche à gaz. Moins de chaleur signifie moins de déformation des détails fins. Un angle de bord de l’ordre de 5 signifie un chanfrein clair – pas important pour un gousset pour une soudure, mais important pour un trou d’épingle ou un détail d’ajustement par pression.
Épaisseur : là où se termine le laser et où commence le plasma
SSAB propose une sélection approximative de la méthode en fonction de l’épaisseur de l’acier (« oxygène » signifie ici un brûleur à gaz, pas un laser à oxygène) :
- moins de 2 mm – laser ;
- moins de 3 mm – plasma ou laser ;
- moins de 10 mm – eau, plasma ou laser ;
- plus de 10 mm – laser, plasma, oxygène ou eau ;
- au-dessus de 30 mm – plasma, oxygène ou eau ;
- au-dessus de 50 mm – oxygène ou eau.
Un laser « supérieur à 10 mm » est un laser de forte puissance. Le fabricant de machines de découpe fournit un maximum de 20 mm d’acier pour une source d’alimentation de 3 kW et de 25 mm pour une source d’alimentation de 6 kW – ce sont des valeurs maximales et non des épaisseurs auxquelles il est rentable de produire. Pour la puissance de 1500 W, nous n’avons pas trouvé le tableau d’épaisseur d’origine du constructeur. Roboteus pour Traceur laser fibre RBFIB 1530 confirme la plage d’épaisseur pour un type spécifique de matériau avant la tarification. Les déclarations indicatives du vendeur pour 1500 W sont résumées dans le guide machine de découpe laser métal : comment choisir la puissance.
Dans le plasma, l’épaisseur est déterminée par la source et non par la trame. Selon Hypertherm, le Powermax45 XP coupe 16 mm d’acier à 500 mm/min et fend 29 mm à 125 mm/min ; Powermax125 38 mm à 457 mm/min et 57 mm respectivement. Roboteus l’exprime ainsi : „L’épaisseur maximale n’est pas déterminée par le traceur lui-même, mais par la puissance de la source de plasma sélectionnée pour la commande.” La différence entre l’épaisseur recommandée, la séparation et l’épaisseur de perforation est indiquée Tableau d’épaisseur de plasma par courant.
Conclusion : sur des tôles jusqu’à quelques millimètres, les deux méthodes fonctionneront, mais le laser gagne avec l’espace et le bord. Dans la plage de plusieurs millimètres, la puissance du laser et la tolérance requise sont déterminantes. Au-dessus de 30 mm, le laser disparaît de la liste SSAB.
Bord et soudabilité : que se passe-t-il après la découpe
La norme ISO 9013 évalue le bord avec une tolérance de perpendiculaire ou d’angle (u) et une rugosité Rz5. Selon Hypertherm, plus la plage est basse, plus l’angle de la surface de coupe est petit. Selon Kjellberg, le laser se situe dans les plages 2 à 4, le plasma à air standard est dans la plage 5. Le plasma de haute précision (HPR) atteint les plages 2 à 4 et est, selon Hypertherm, « prêt à souder ». Le MAXPRO200 industriel et mécanisé est dans la gamme 4 selon le même guide, également „prêt à souder”, et coûte 105 165 PLN net dans l’un des magasins (prix catalogue, en octobre 2026). Les magasins polonais ne fixent pas publiquement le prix des systèmes HPR.
Selon The Fabricator, avec l’azote et le plasma d’air, l’azote pénètre dans le bord de l’acier au carbone et menace de rendre la soudure poreuse, le bord doit donc être poncé ; Le plasma d’oxygène donne un bord favorable aux soudures.
Le laser a le même problème sous une forme différente. La découpe au laser à oxygène est rapide sur l’acier non allié, mais selon RP Photonics, elle laisse une couche d’oxyde qui interfère avec le soudage et le revêtement. L’azote donne un avantage sans oxyde au détriment de la vitesse – ce choix décrit guide sur les gaz pour la découpe laser.
Le coût de la machine et le fonctionnement dans le résumé
Les prix des concurrents sont les prix catalogue nets en vigueur en octobre 2026. Les configurations ne sont pas identiques, le tableau montre donc un ordre de grandeur et non un classement.
| Poste | Laser à fibre | Plasma CNC |
|---|---|---|
| Roboteus | RBFIB 1530 (1500 W, 1500 × 3000 mm) : à partir de 105 610,00 PLN net, prix approximatif, configuration pour le processus | RBP 1515W (1500 × 1500 mm) : à partir de 30 893,00 PLN net, prix approximatif, configuration pour le processus ; RBP 1530 et RBP 1530 PRO : devis pour le procédé |
| Concurrence | magasin A, 1500 W: 77 235,77 PLN ; magasin B, 1,5 kW : 150 000,00 PLN | magasin B : 31 000,00 PLN sans source, 41 000,00 PLN avec Spartus ProCUT 125CNC ; magasin C, avec source 120 A : 69 900,00 PLN |
| Accessoires séparément | Refroidisseur CWFL-1500 : 9 500,00 PLN ; Compresseur THEOR H1520 avec sécheur : 23 252,03 PLN (magasin B) | source Powermax45 SYNC, kit CNC : 13 399,19 PLN (magasin D) |
| Fonctionnement | buses 40,00-42,00 PLN, lunettes de protection 40,00-90,00 PLN (magasin B) | Ensemble Spartus CUT BOX SP125HY : 550,13 PLN (magasin D) ; L’ensemble Powermax45 résiste à 3 à 5 heures d’arc sur la machine (Hypertherm) |
| Gaz | l’oxygène, l’azote ou l’air ; azote 5,0 dans une bouteille de 50 l : 165,00 PLN net (exemple de prix contractuel, UMW Wrocław) | air comprimé; Powermax105 : 217 l/min à 5,9 bar (magasin B) |
| Alimentation | RBFIB 1530 : 380 V, 3 phases | Châssis RBP : 230 V ; source selon modèle (Powermax45 XP également 230 V, 65 et 85 SYNC CE – 380-400 V) |
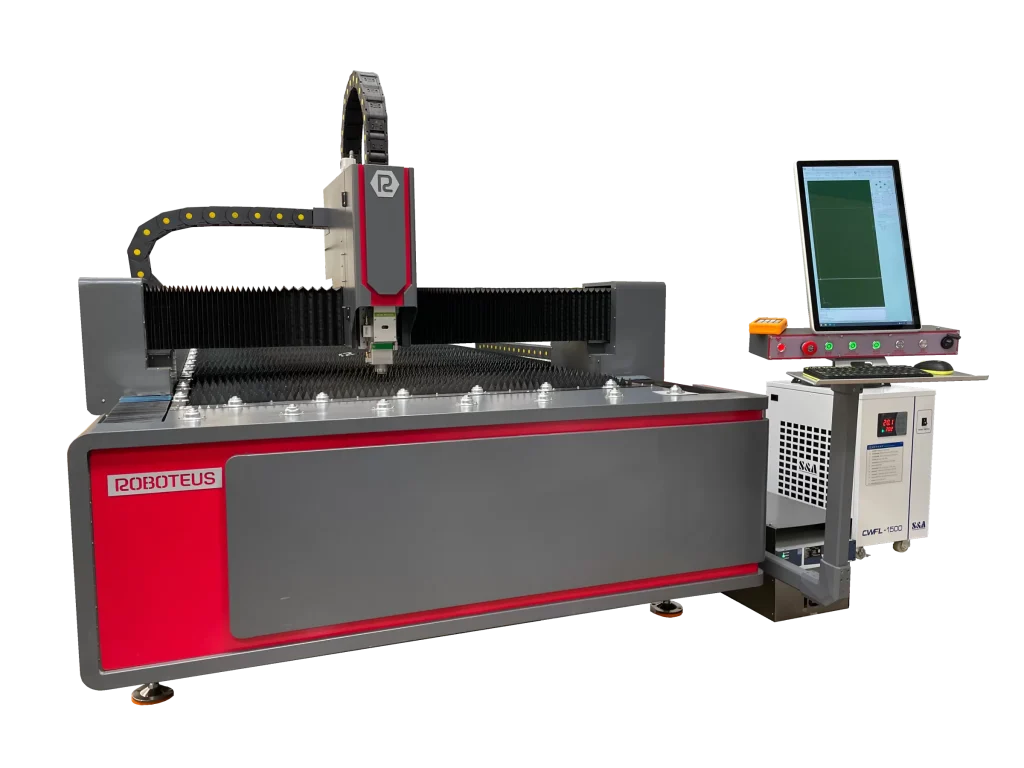
Dans le RBFIB 1530, le refroidisseur S&A CWFL-1500 et deux vannes de gaz automatiques (oxygène, azote/air) figurent dans les spécifications de la machine. Lorsqu’il s’agit de traceurs plasma, rappelez-vous que la source plasma se choisit en fonction de la commande : l’épaisseur de découpe et le prix final en dépendent, donc une comparaison avec un laser n’est juste qu’après avoir ajouté la source.
Le coût de la main d’œuvre est calculé différemment. Selon RP Photonics, l’énergie et le gaz par mètre de découpe représentent une part importante du coût du laser ; les sources de fibres industrielles typiques ont une efficacité supérieure à 30 %, selon Laser Focus World. Le plasma est dominé par les buses et les électrodes, et toute perforation raccourcit leur durée de vie. Le récit complet du métro plasma se trouve dans le texte sur prix du coupage plasma, et le seuil « commander ou acheter » pour un laser – dans l’article sur le prix du service de découpe et de votre propre machine de découpe.
Règle de Roboteus : structures pour le plasma, détails pour les fibres
Lors de la sélection d’une machine, Roboteus applique une règle simple : structures en acier, profilés et éléments destinés à un soudage ultérieur – plasma ; détails précis en tôle fine et qualité de bord reproductible sans traitement supplémentaire – traceur laser à fibre.
La justification découle des tableaux. Dans une structure soudée, la tolérance du joint est déterminée par la soudure et non par l’angle du bord, et les tôles pour les soudures bout à bout sont de toute façon biseautées. Selon Hypertherm, le bord du plasma d’air „nécessite une préparation”, et l’azote présent dans l’air peut provoquer de la porosité dans la soudure, il faut donc également ajouter le temps nécessaire au nettoyage du bord pour les soudures d’angle.
Dans un détail fin, l’inverse est vrai : un espace étroit, une petite HAZ et un bord qui, avec des paramètres bien sélectionnés, ne nécessite généralement pas d’ébavurage, permettent de plier ou d’assembler le détail sans finition. Les économies réalisées sur la finition peuvent compenser une partie de la différence de prix de la machine – calculez-la selon vos propres données.
Cinq scénarios : quel pari choisit quoi
Atelier de serrurerie et structures en acier
Goussets, pieds de colonnes, nervures, trous de boulons en acier plus épais. Choix : plasma CNC au format feuille, par ex. Traceur plasma RBP 1530 avec un champ de 1500 × 3000 mm et une table ventilée, avec une source sélectionnée pour l’épaisseur la plus courante. Vérifiez également la tôle la plus épaisse avec des trous, car vous ne commencerez pas le trou par le bord : selon Hypertherm, le Powermax65 SYNC perce 16 mm, et le Powermax85 SYNC perce 20 mm. Les trous de plasma d’air ont un chanfrein (plage 5 selon ISO 9013), prévoyez donc les trous ajustés pour le perçage ou l’alésage.
Fabricant de coffrets, armoires et couvertures
Acier fin et inox, nombreux trous et découpes, pliage après découpe. Choix : laser à fibre. L’acier inoxydable est coupé à l’azote pour libérer les bords des oxydes avant le soudage ou le polissage (fabricants de machines de découpe de fibres). Nous décrivons comment le gaz modifie le bord de l’acier inoxydable et de l’aluminium dans le texte sur découpe laser de tôle.
Éléments publicitaires et décoratifs
Contour fin, lettres, acier inoxydable et aluminium de faible épaisseur. Choix : laser à fibre, à condition que l’aluminium réfléchisse le faisceau et dissipe rapidement la chaleur (fabricants de machines de découpe de fibre) – l’épaisseur d’un alliage spécifique doit être confirmée par un test.
Atelier de réparation et petites séries
Tôles diverses, souvent rouillées ou peintes, budget et espace limités. Choix : compact Traceur plasma RBP 1515W — champ 1500 × 1500 mm, table de sabre avec bain-marie intégré, châssis alimenté en 230 V. Vérifiez la puissance requise par votre source de plasma sélectionnée.
Fabricant de machines à gamme mixte
Couvertures fines et assiettes épaisses en une seule commande. Choix : à la fois technologies ou fibre pour tôles fines et commande de tôles épaisses. La deuxième machine signifie une deuxième station et un deuxième programme à maîtriser (RBFIB 1530 fonctionne sur les traceurs Cypcut, RBP 1515W et RBP 1530 sur FASTCAM), cela a donc du sens lorsque les deux groupes de détails la chargent constamment.
Eau et oxygène : quand aucun des deux
Selon SSAB, la découpe au jet d’eau coupe presque tous les matériaux sans l’influence de la chaleur (0 mm SWC) et avec des tolérances serrées, mais l’équipement est coûteux, l’opération est coûteuse et la vitesse est faible. La découpe à l’oxygène avec un chalumeau à gaz (à ne pas confondre avec la découpe au laser à oxygène) couvre 3 à 300 mm selon SSAB, avec la plus grande zone affectée thermiquement : 4 à 10 mm. Hypertherm ajoute que l’oxygène ne coupera pas l’acier inoxydable ou l’aluminium. Les ciseaux et la scie sont des méthodes « à froid », idéales pour les coupes droites. Roboteus ne propose pas ces technologies – nous les remplaçons car lorsque les plaques ont une épaisseur supérieure à 50 mm, le choix « laser ou plasma » n’est plus la bonne question.
Santé et sécurité : dangers divers, extraction commune
Selon le CIOP-PIB, le laser de découpe est un appareil de classe 4 selon la norme PN-EN 60825-1:2014-11 : les faisceaux directs, réfléchis et diffusés sont dangereux. Un appareil de forte puissance entièrement fermé peut être de classe 1, ce qui modifie les exigences de la station (plus d’informations dans le texte sur le laser à fibre en pratique). Le plasma est un arc à forts UV – le CIOP-PIB préconise un filtre 11 selon PN-EN 169 (actuellement remplacé par PN-EN ISO 16321) pour des courants de 60-150 A – et un procédé très bruyant, nécessitant une protection auditive.
La fumée est courante. L’acier inoxydable produit des composés de chrome VI, pour lesquels la directive (UE) 2017/2398 fixe une valeur de 0,005 mg/m³. L’extraction ou nappe phréatique n’est donc pas un accessoire ; les différences entre une nappe phréatique et une table ventilée sont abordées dans le texte sur ce qui détermine dans un découpeur plasma CNC.
Questions fréquemment posées
Laser ou plasma pour des tôles jusqu’à 3 mm d’épaisseur ?
Selon SSAB, les deux méthodes fonctionneront en dessous de 3 mm et en dessous de 2 mm – le laser. Le laser donne un trait de scie plus étroit, une zone affectée thermiquement plus petite et un bord qui ne nécessite généralement pas d’usinage, donc pour les pièces en tôle fine, il l’emporte généralement. Le plasma est judicieux lorsque les tôles fines sont en marge de la production et que les tolérances sont lâches.
À quelle épaisseur le plasma présente-t-il un avantage par rapport à un laser ?
Il n’y a pas de limite unique car elle dépend de la puissance du laser et de la source plasma. Selon SSAB, au-dessus de 30 mm, le laser disparaît de la liste des méthodes, et Hypertherm a indiqué que le laser est plus efficace en dessous de 6 mm. Au laser 1500 L’avantage du plasma commence plus tôt qu’avec les machines multi-kilowatts.
Quelle méthode a une zone affectée par la chaleur plus petite ?
Laser. Selon SSAB, la HAZ typique est de 0,2 à 2 mm pour le laser, de 2 à 5 mm pour le plasma et de 4 à 10 mm pour le coupage oxygaz.
Puis-je souder immédiatement après le découpage plasma ?
Après le plasma à l’air, ce n’est généralement pas le cas : Hypertherm marque un tel bord comme „nécessite une préparation” et, selon The Fabricator, l’azote de l’air risque d’entraîner une porosité dans la soudure. Les systèmes alimentés à l’oxygène (MAXPRO200, HPR) produisent un bord « prêt à souder », selon Hypertherm, mais sont nettement plus chers que le plasma à air.
Un laser fibre de 1500 W remplacera-t-il le plasma dans une serrurerie ?
En tôle fine, oui, avec un meilleur bord. En épaisseurs moyennes, 1500 W fonctionne proche de la limite des déclarations indicatives des vendeurs, donc plus lent et avec moins de marge de process, et le plasma est souvent plus pratique. Roboteus confirme la plage d’épaisseurs RBFIB 1530 pour une nuance spécifique avant de proposer un devis. Si les plaques et les formes épaisses dominent, le plasma reste moins cher – comparez les deux catégories: traceurs laser à fibre i Traceurs plasma CNC ou demander un devis (en polonais) pour votre propre matériel.
Sources
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530/
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.evs.ee/en/iso-9013-2017
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax45-xp/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax125/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax65-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax85-sync/
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf
- https://www.kjellberg.de/quality-parameters.html
- https://www.thefabricator.com/thefabricator/article/plasmacutting/you-can-plasma-cut-it-but-can-you-weld-itr
- https://www.rp-photonics.com/laser_cutting.html
- https://www.rp-photonics.com/fiber_lasers.html
- https://www.laserfocusworld.com/lasers-sources/article/16547048/photonic-frontiers-high-efficiency-optical-pumping-going-green-cranks-up-the-laser-power
- https://www.umw.edu.pl/sites/default/files/2025-11/Cennik%20-%20gazy%20techniczne%20i%20medyczne%2C%20dzier%C5%BCawy%20butli_obowi%C4%85zuje%20do%202.11.2026.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/91673/202102050613&BP_8_2020_Owczarek_Szkudlarek.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
Note éditoriale
Les prix catalogue cités dans le texte correspondent à octobre 2026 et sont susceptibles de changer ; vérifiez-les à la source avant de prendre une décision. Les épaisseurs, les jeux et la qualité des bords dépendent de la machine, de la source, du gaz et du type de matériau spécifiques – les valeurs indiquées sont des déclarations du fabricant et des données approximatives, et ne constituent pas une garantie pour vos détails. Le texte ne remplace pas les instructions du fabricant ni les règles de santé et de sécurité concernant le travail avec des lasers de classe 4 et le coupage plasma.