
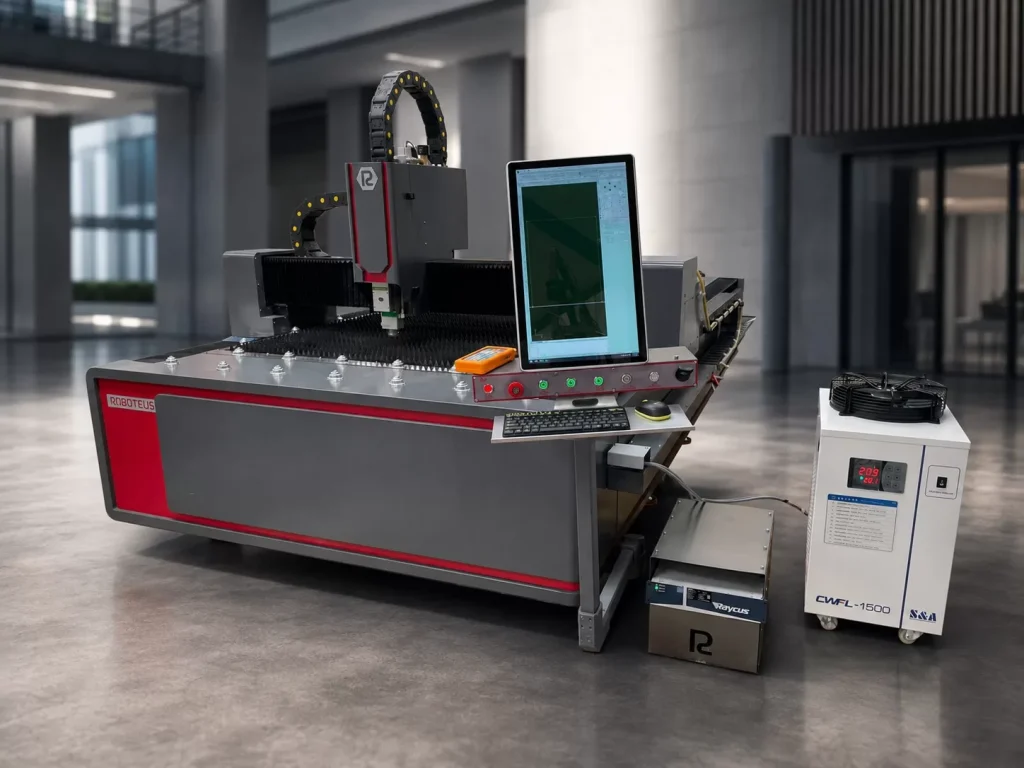
De l’extérieur, la découpe laser de tôles est la même, quel que soit le matériau : même tête, même fichier DXF, même table. Les différences ne sont visibles qu’en bordure. L’acier au carbone coupé à l’oxygène a une couche sombre d’oxydes, l’acier inoxydable coupé à l’azote peut être léger et l’aluminium est problématique car il reflète le faisceau et dissipe rapidement la chaleur.
Ce texte organise la découpe laser du métal par matériau : quel gaz est typique, à quel bord s’attendre, quelles limites l’épaisseur, comment préparer la lime et d’où proviennent les défauts courants. S’applique aux lasers à fibre (le faisceau est créé dans la fibre optique) ; nous écrivons sur la source elle-même dans le texte laser à fibre dans la pratique des plantes.
Nous ne comptons pas les coûts ici. Le calcul de la prestation et de votre propre machine est dans l’article découpe laser : prix de la prestation et votre propre machine de découpe.
Qu’est-ce qui détermine le bord : gaz, matériau et foyer
Le gaz associé chasse le métal en fusion hors de la fracture et son type détermine la chimie du bord. L’oxygène ajoute de la chaleur de réaction, mais laisse des oxydes et une plus grande rugosité (RP Photonics) ; l’azote donne une surface sans oxyde (Air Products), et l’air comprimé est un compromis avec une légère oxydation (selon l’un des fabricants de machines de découpe laser). Le mécanisme du gaz, la pureté de l’azote, les pressions et les coûts d’approvisionnement sont comparés dans le texte azote ou oxygène : découpe laser, bord et coût.
Sur une machine à deux canaux de gaz, le passage de l’oxygène à l’azote ne nécessite pas de commutation de l’alimentation en gaz et les paramètres du processus sont définis selon le tableau de la technologie de contrôle. Traceur laser fibre RBFIB 1530 il dispose de deux vannes de gaz automatiques (oxygène et azote/air) et d’une tête Raytools BM110 avec autofocus, qui met l’accent sur l’épaisseur du matériau.
Découpe laser de tôle selon matière : tableau
| Matériel | Gaz typique | Bord | À quoi faut-il faire attention | 1500 W, environ selon le magasin |
|---|---|---|---|---|
| Acier noir (non allié, par ex. S235) | oxygène ou air | oxydes dans l’oxygène, légère oxydation dans l’air | rouille, peinture, tartre sur feuille (SSAB) | 10-12 mm |
| Acier inoxydable (par exemple 1.4301) | azote | sans oxyde ; brillant avec une pureté N2 de 99,995 % (Air Products) | feuilles avec film : risque de reflets endommageant le laser (fabricant de machine de découpe) ; fumées au chrome VI | 2 à 3 mm |
| Aluminium (par exemple 5754) | air ou azote | légère oxydation à l’air | reflète fortement le faisceau, dissipe rapidement la chaleur (fabricants de machines de découpe de fibres) | 1 à 2 mm |
| Laiton, cuivre | azote pour le laiton (fabricants de machines à couper les fibres) | pas d’oxydes | fortes réflexions, risque de dommages à la source (fabricant de machine de découpe) | — (voir ci-dessous le tableau) |
| Tôle galvanisée | Confirmez votre sélection par un test | en fonction du gaz | reflets (fabricant de machine de découpe), fumées d’oxyde de zinc | pas de déclaration |
Les épaisseurs dans la dernière colonne sont la déclaration d’un des magasins nationaux pour sa machine de découpe de 1500 W ; le magasin précise : « Les épaisseurs de découpe sont approximatives. La gamme dépend de la qualité du métal et de la configuration du processus. Roboteus pour RBFIB 1530 confirme la plage d’épaisseur pour une qualité de matériau spécifique avant la tarification. Nous décrivons comment la puissance de la source se traduit en épaisseur dans le guide sur comment choisir la puissance d’une machine de découpe laser pour le métal.
La spécification RBFIB 1530 répertorie l’acier, l’aluminium et l’acier inoxydable. Coupez le laiton et le cuivre uniquement après confirmation auprès du fabricant de la machine et de la source, car le faisceau réfléchi peut endommager le laser.
Découpe laser de l’acier : état de la tôle, oxydes et fissures
L’acier non allié est le seul matériau pour lequel l’oxygène est le gaz de premier choix. Air Products indique explicitement que la découpe au laser à oxygène ne convient que pour l’acier doux et faiblement allié. La chaleur de réaction aide avec des tôles plus épaisses, c’est pourquoi les épaisseurs déclarées pour l’acier sont nettement plus élevées que pour les autres métaux.
L’inconvénient est l’avantage. La couche d’oxyde peut interférer avec le soudage et le revêtement (RP Photonics), donc lors des détails du revêtement en poudre ou du soudage, vous devez choisir : nettoyer le bord après découpe ou couper sans oxygène. Quel gaz convient à quel usage, le détail est indiqué dans le texte sur la sélection du gaz.
SSAB est attentif à l’état de la tôle : ce qui compte, c’est une surface propre, sans peinture ni rouille, ainsi que la température du matériau. Pour les aciers à dureté et résistance élevées (Hardox, Strenx), SSAB met en garde contre les fissures d’hydrogène retardées après coupage thermique, qui peuvent apparaître seulement après quelques jours.
Découpe de l’inox au laser : chant, feuille et fumées
La découpe laser de l’acier inoxydable est réalisée à l’azote lorsque le bord doit être exempt d’oxydes avant soudage ou polissage (selon les constructeurs de machines de découpe de fibres). Le seuil de pureté de l’azote pour le bord brillant est indiqué dans le tableau ci-dessus.
Avec un acier inoxydable plus épais, comme l’écrivent les fabricants de machines de découpe de fibres, le résultat est principalement déterminé par la pression du gaz et non par l’emplacement du foyer. L’un des fabricants de machines de découpe répertorie les feuilles recouvertes d’un film de protection parmi les matériaux dont les réflexions peuvent endommager le laser. Discutez donc de la méthode de découpe de ces feuilles avec le fournisseur de la machine ou l’entrepreneur.
Un bord sans oxyde est un bon point de départ pour la soudure ; nous écrivons sur le soudage lui-même dans le texte soudage laser de l’acier inoxydable (en polonais). Pensez également aux fumées : les composés du chrome VI ont une valeur limite de 0,005 mg/m³ dans l’UE (Directive (UE) 2017/2398), l’extraction à table n’est donc pas un ajout.
Découpe laser de l’aluminium et des métaux réfléchissants
L’aluminium, le laiton, le cuivre et le zinc réfléchissent fortement le faisceau. Selon Laser Focus World, la lumière réfléchie peut revenir sur la fibre et l’endommager, et l’un des fabricants de machines de découpe considère comme dangereux les reflets des tôles de cuivre, de laiton, d’acier galvanisé et d’acier inoxydable. Cependant, il s’agit d’une question distincte de l’épaisseur de la coupe. Les épaisseurs plus faibles pour l’aluminium, le cuivre et le laiton résultent d’une réflectivité élevée et d’une dissipation thermique rapide (selon les fabricants de machines de découpe de fibres) et de l’absence de chaleur de réaction que l’oxygène ajoute à l’acier (RP Photonics).
Pour l’aluminium, la norme est l’air comprimé à haute pression (selon l’un des fabricants de machines de découpe de fibres) ; un autre fabricant de machines de découpe indique également que l’air est un meilleur choix pour la plupart des aluminiums, sujets à une légère oxydation. La première recommande une mise au point négative pour les tôles fines et moyennes. Il convient de préciser dans la commande la bavure admissible sur le bord inférieur.
La tôle galvanisée réfléchit également la poutre (selon le fabricant de la machine de découpe) et le zinc s’évapore. Selon le CIOP-PIB, les vapeurs d’oxyde de zinc provoquent ce qu’on appelle la fièvre métallique : passagère, mais accompagnée de toux, d’essoufflement et de fièvre. L’extraction et la filtration sont une condition préalable au travail ici.
Qualité des bords : bavure, oxydes, perpendiculaire et ISO 9013
Le bord laser est évalué dans les mêmes catégories qu’après les autres méthodes de découpe thermique. La norme PN-EN ISO 9013 classe la surface de coupe en fonction de la perpendiculaire ou de la tolérance d’angle (u) et de la rugosité Rz5 ; Kjellberg mentionne également le calorifugeage des rainures, la fonte du bord supérieur et les scories. Plus la plage est basse, plus l’angle sur la surface de coupe est petit.
La zone affectée thermiquement (ZAT) du laser est la plus petite parmi les méthodes thermiques : SSAB rapporte 0,2 à 2 mm contre 2 à 5 mm pour le plasma et 4 à 10 mm pour la découpe à l’oxygène avec une torche à gaz (il s’agit d’un processus différent de la découpe laser à l’oxygène). Selon RP Photonics, l’espace de coupe (trait de coupe) est proche du diamètre du faisceau et, pour les plaques épaisses, il est généralement d’environ 2 mm.
Dans la commande, décrivez le bord afin qu’il puisse être vérifié : si les bavures sont autorisées, si le bord doit être sans oxyde, si le client exige une plage spécifique selon PN-EN ISO 9013. L’expression « joli bord » n’est pas un critère d’acceptation.
Préparation et imbrication des fichiers DXF
- Géométrie. Échelle 1:1, millimètres, contours fermés, pas de lignes en double ni de segments lâches. Un double trait indique le deuxième passage de la tête au même endroit.
- Trous et ponts. Plus la tôle est épaisse, plus le plus petit trou doit être grand et plus le pont de matériau doit être étroit. Déterminez les valeurs limites de nuance et d’épaisseur avec l’entrepreneur ou vérifiez-les lors d’un essai.
- Micro-articulations. Les petits détails sont maintenus dans la tôle par des micro-joints afin qu’ils ne tombent pas dans la grille et ne s’accrochent pas à la tête. Ils laissent une trace à nettoyer, alors marquez les endroits où ils ne peuvent pas tomber.
- Nidification. Espacement entre détails, arête commune pour les formes simples, ordre de découpe (trous avant le contour extérieur), sens de meulage pour l’inox rectifié.
- Description. Gravure et marqueurs sur un calque séparé ; pour chaque fichier, l’essence, l’épaisseur, le nombre de pièces et les exigences en matière de bords.
Que déterminer avant de passer commande ou avant de couper à la maison
- Qualité et épaisseur. Pas „d’acier de 3 mm”, mais une nuance spécifique, car la plage d’épaisseur et le choix du gaz en dépendent.
- But du bord. Pour le soudage, le revêtement en poudre, la visualisation ou un traitement ultérieur. C’est lui qui décide entre l’oxygène, l’azote et l’air.
- Bavures et décolorations autorisées. Écrit directement, de préférence avec un échantillon de référence.
- État du film et de la surface. Que la feuille soit recouverte d’un film, qu’elle soit polie ou qu’elle présente de la rouille ou du tartre.
- Tolérances et portée selon PN-EN ISO 9013, si le dessin ou le client l’exige.
- Micro-joints et marquages. Où ils peuvent être et où ils ne peuvent pas être, et si les détails doivent être marqués.
Erreurs typiques et leurs causes
Le guide Raycus pour une coupe sans scories associe la plupart des défauts à plusieurs causes : la focalisation, la pression et la pureté du gaz, l’état des buses et l’alignement du faisceau. Vous trouverez ci-dessous une liste des symptômes les plus souvent visibles en détail.
| Symptôme | Causes courantes | Que vérifier |
|---|---|---|
| Débris sur le bord inférieur | mise au point trop faible ou trop élevée, pression trop faible, vitesse trop élevée ou trop faible (Raycus) | correction de la mise au point et de la pression par petites étapes |
| Décoloration sur l’acier inoxydable | pureté de l’azote, de l’oxygène ou de l’air dans la conduite trop faible (Raycus) | pureté du gaz, étanchéité, soufflage d’installation |
| Coupe inégale, un côté pire | buse bouchée ou ovale, centre du faisceau décalé (Raycus) | état de la buse, alignement |
| Brûlures dans les coins et petits trous | surchauffe locale (Raycus) | séquence de coupe, paramètres de coin |
| Bord rugueux sur acier | rouille, peinture, tartre | état de la feuille (SSAB) |
| Baisse de qualité sans modification des paramètres | verre de protection sale | glass condition; L’un des fabricants de coupeurs installe un capteur d’état du verre dans la tête |
Zasada jest prosta: zmieniaj jeden parametr naraz i notuj wynik. L’autofocus est brillant pour l’opérateur, mais il n’a pas besoin de contrôler les dysfonctions et les problèmes.
Sécurité : qualité laser et fumées
Le laser de la voiture est en fait utilisé par CIOP-PIB pour la classe 4, et le calkowicie zamknięte urządzenie może zostać zaliczone do klasy 1. Les exigences relatives au poste de travail, y compris la protection des yeux lorsque la machine est ouverte, sont décrites dans le texte relatif au laser à fibre. Dymy z nierdzewki i ocynku omówiliśmy wyżej — w obu przypadkach potrzebny jest odciąg. Vous pouvez vérifier les configurations de la machine dans le catalogue Roboteus fiber laser plotters.
Questions fréquemment posées
Dlaczego nierdzewka po cięciu laserem ma przebarwienia?
Nous avons choisi le projet Raycus pour qu’il soit possible de s’en débarrasser en même temps que la puissance de lubrification avec le gaz de przewodzie. Utilisez le gaz et l’installation en cours, et la ligne est prête à être utilisée. Wymagania co do czystości azotu opisujemy w tekście o doborze gazu.
Will a 1500 W laser cut aluminum?
Oui, mais dans une moindre mesure que l’acier : un des magasins nationaux déclare pour sa machine de découpe 1500 À titre indicatif 1–2 mm aluminium vs 10–12 mm en acier. Dla RBFIB 1530 Roboteus potwierdza zakres dla konkretnego gatunku przed wyceną. L’aluminium silnie odbija wiązkę i szybko odprowadza ciepło, dlatego sprzedawcy deklarują dla niższe grubości niż dla stali.
Pourquoi le bord de l’acier est-il sombre après le laser ?
Pour utiliser le laser sur le téléphone, cela a eu un effet positif, vous avez besoin d’un ciepło. S’il gêne la peinture ou le soudage, coupez à l’azote, ou si une légère oxydation est acceptable, à l’air (selon un fabricant de machine de découpe), ou nettoyez le bord après la découpe.
Dois-je ébavurer après la découpe laser de tôles ?
Pas toujours, mais aucune aubaine n’est garantie. Zależy od materiału, gazu, ustawienia ogniska i stanu dyszy. Veuillez préciser le montant autorisé dans votre commande.
Comment préparer un fichier DXF pour la découpe laser ?
Dessin à l’échelle 1:1 en millimètres, contours fermés sans lignes en double, gravure sur un calque séparé. Dołącz gatunek, grubość, liczbę sztuk i wymagania wobec krawędzi, une minime otwory du danej grubości ustal z wykonawcą.
Sources
- https://www.rp-photonics.com/laser_cutting.html
- https://en.raycuslaser.com/view/2156.html
- https://www.airproducts.ca/-/media/files/en/330/330-18-003-us-optimizing-gas-supply-for-industrial-lasers.pdf
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.laserfocusworld.com/industrial-laser-solutions/article/14218987/laser-processing-reflective-materials
- https://www.kjellberg.de/quality-parameters.html
- https://www.evs.ee/en/iso-9013-2017
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/48100/2013031212041&14nr1r2009.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/
Editorial note
Grubości et paramétrage podane w tekście to deklaracje productów i sprzedawców według stanu na październik 2026 ; rzeczywiste wyniki zależą od maszyny, gatunku materiału, gazu i ustawień. Le texte ne remplace pas les instructions du fabricant de la machine ni les règles de santé et de sécurité relatives aux équipements laser de classe 4 et à la protection contre les fumées.