Laser czy plazma — to pytanie pada zwykle wtedy, gdy zakład przestaje mieścić się w terminach podwykonawcy albo gdy stara wypalarka nie nadąża z jakością. Zwykle odpowiedź brzmi hasłami: laser jest precyzyjny, plazma tania i do grubej blachy. To prawda, ale z samych haseł nie da się wyprowadzić decyzji dla konkretnej produkcji.
Ten tekst zestawia obie technologie w dwóch tabelach: procesowej (grubość, strefa wpływu ciepła, szczelina, kąt krawędzi, spawalność, materiały) i kosztowej (maszyna, osprzęt, eksploatacja, zasilanie). Każda liczba ma źródło: normę ISO 9013:2017, dane producentów (SSAB, Hypertherm, wybranych producentów wycinarek), publikacje techniczne (RP Photonics, The Fabricator) albo ceny katalogowe sklepów ze stanem na październik 2026.
Na końcu jest reguła, którą Roboteus stosuje przy doborze maszyny, i pięć scenariuszy typowych zakładów.
Dwie technologie w jednym akapicie
Plazma tnie łukiem elektrycznym, który jarzy się między elektrodą palnika a blachą w strumieniu sprężonego gazu: gaz przechodzi w stan plazmy o temperaturze przekraczającej według SSAB 20 000°C, topi metal i wydmuchuje go ze szczeliny. Blacha jest częścią obwodu, więc plazma tnie wyłącznie materiały przewodzące prąd. Laser fiber, czyli światłowodowy (wiązka powstaje we włóknie optycznym), tnie skupioną wiązką o długości fali ok. 1,07–1,08 µm. Metal topi się w plamce, a gaz towarzyszący — tlen, azot albo sprężone powietrze — wydmuchuje go ze szczeliny.
Laser czy plazma: tabela porównawcza procesu
Maksymalna grubość producenta nie jest grubością produkcyjną; gdzie podajemy maksimum, piszemy to wprost.
| Kryterium | Laser fiber | Plazma CNC | Źródło |
|---|---|---|---|
| Zakres grubości objęty normą | 0,5–32 mm | 0,5–150 mm | ISO 9013:2017 (zakres procesów) |
| Gdzie metoda jest najmocniejsza | cienkie blachy; najlepsza jakość, wydajność i koszt poniżej 6 mm | blachy średnie i grube, konstrukcje | Hypertherm (2012), SSAB |
| Strefa wpływu ciepła (SWC) | 0,2–2 mm | 2–5 mm | SSAB |
| Szczelina cięcia | zbliżona do średnicy wiązki; przy grubych płytach ok. 2 mm | przy 65 A od 1,6 mm (blacha 2–3 mm) do 3,7 mm (blacha 25 mm) | RP Photonics; instrukcja Powermax125 |
| Kąt krawędzi wg ISO 9013 | zakresy 2–4 | powietrzna: zakres 5; wysokodokładna (HPR): zakresy 2–4 | Kjellberg; Hypertherm |
| Krawędź pod spawanie | z azotem bez tlenków; z tlenem warstwa tlenków przeszkadza w spawaniu i powlekaniu | powietrzna „wymaga przygotowania”; azot w krawędzi grozi porowatością spoiny | RP Photonics; Hypertherm; The Fabricator |
| Materiały | stal, nierdzewka, aluminium; miedź i mosiądz mają niższe grubości (refleksyjność, przewodność cieplna), a ich odbicia, podobnie jak przy ocynku, mogą uszkodzić źródło | tylko metale przewodzące prąd, w tym nierdzewka i aluminium | producenci wycinarek; Roboteus |
| Stan powierzchni | farbę i korozję usuwa się przed cięciem | łatwiej znosi blachę zardzewiałą lub pomalowaną | SSAB; Roboteus |
Dwie liczby z tabeli mają największe znaczenie w hali. Strefa wpływu ciepła jest przy laserze kilkukrotnie mniejsza: według SSAB 0,2–2 mm wobec 2–5 mm przy plazmie, a najwięcej ciepła wprowadza cięcie tlenowe palnikiem gazowym. Mniej ciepła to mniejsze odkształcenia cienkiego detalu. Kąt krawędzi w zakresie 5 oznacza wyraźny skos — mało istotny dla blachy węzłowej pod spaw, istotny dla otworu pod sworzeń albo detalu składanego na wcisk.
Grubość: gdzie kończy się laser, a zaczyna plazma
SSAB podaje orientacyjny dobór metody według grubości stali („tlen” to tu palnik gazowy, nie laser z tlenem):
- poniżej 2 mm — laser;
- poniżej 3 mm — plazma lub laser;
- poniżej 10 mm — woda, plazma lub laser;
- powyżej 10 mm — laser, plazma, tlen lub woda;
- powyżej 30 mm — plazma, tlen lub woda;
- powyżej 50 mm — tlen lub woda.
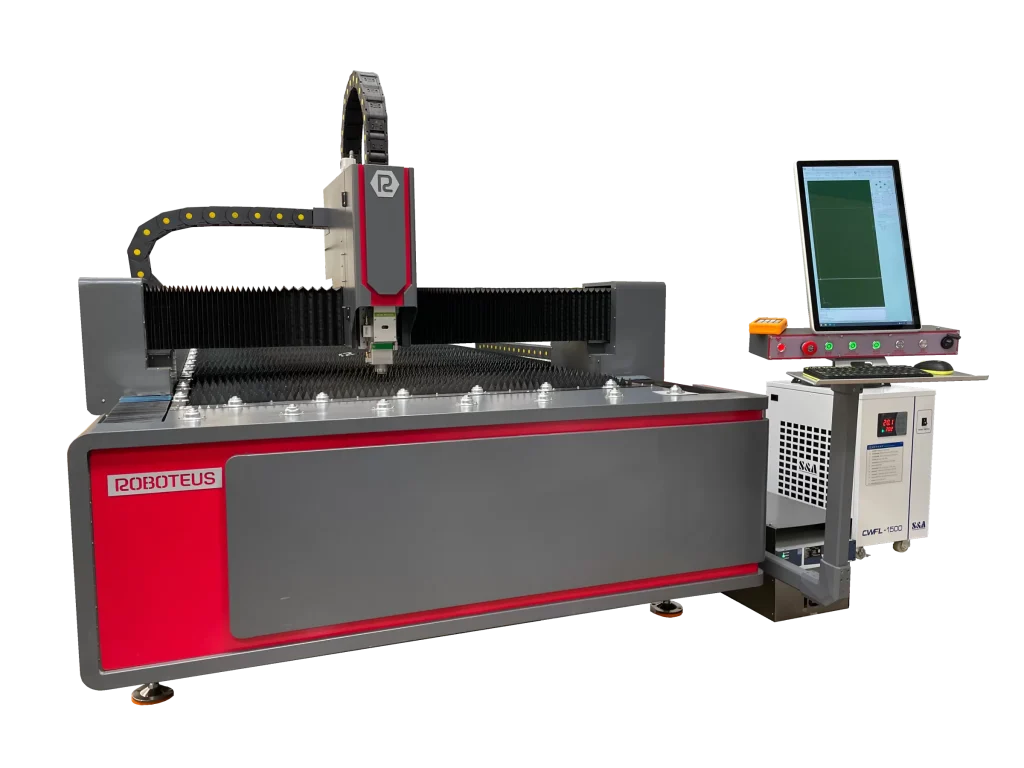
Laser „powyżej 10 mm” to laser dużej mocy. Producent wycinarek podaje dla źródła 3 kW maksymalnie 20 mm stali, dla 6 kW 25 mm — to wartości maksymalne, a nie grubości, na których opłaca się produkować. Dla mocy 1500 W nie znaleźliśmy pierwotnej tabeli grubości producenta. Roboteus dla plotera laserowego fiber RBFIB 1530 potwierdza zakres grubości dla konkretnego gatunku materiału przed wyceną. Orientacyjne deklaracje sprzedawców dla 1500 W zestawiamy w poradniku wycinarka laserowa do metalu: jak dobrać moc.
W plazmie grubość wyznacza źródło, a nie rama. Według Hypertherm Powermax45 XP tnie produkcyjnie 16 mm stali przy 500 mm/min, a rozdziela 29 mm przy 125 mm/min; Powermax125 odpowiednio 38 mm przy 457 mm/min i 57 mm. Roboteus ujmuje to tak: „O maksymalnej grubości decyduje nie sam ploter, tylko moc źródła plazmy dobieranego do zamówienia”. Różnicę między grubością zalecaną, rozdzielającą i przebiciem pokazuje tabela grubości plazmy według prądu.
Wniosek: na blachach do kilku milimetrów obie metody dadzą radę, ale laser wygrywa szczeliną i krawędzią. W zakresie kilkunastu milimetrów decydują moc lasera i wymagana tolerancja. Powyżej 30 mm laser znika z listy SSAB.
Krawędź i spawalność: co dzieje się po cięciu
ISO 9013 ocenia krawędź tolerancją prostopadłości lub kąta (u) i chropowatością Rz5. Według Hypertherm im niższy zakres, tym mniejszy kąt powierzchni cięcia. Laser mieści się według Kjellberga w zakresach 2–4, standardowa plazma powietrzna — w zakresie 5. Plazma wysokodokładna (HPR) dochodzi do zakresów 2–4 i jest według Hypertherm „gotowa do spawania”. Przemysłowy, zmechanizowany MAXPRO200 mieści się według tego samego przewodnika w zakresie 4, również „gotowy do spawania”, i kosztuje w jednym ze sklepów 105 165 zł netto (cena katalogowa, stan na październik 2026). Systemów HPR polskie sklepy nie wyceniają publicznie.
Według The Fabricator przy plazmie azotowej i powietrznej azot wnika w krawędź stali węglowej i grozi porowatością spoiny, więc krawędź trzeba przeszlifować; plazma tlenowa daje krawędź przyjazną spawaniu.
Laser ma ten sam problem w innej postaci. Cięcie laserem z tlenem jest szybkie na stali niestopowej, ale według RP Photonics zostawia warstwę tlenków, która przeszkadza w spawaniu i powlekaniu. Azot daje krawędź bez tlenków kosztem prędkości — ten wybór opisuje poradnik o gazach przy cięciu laserem.
Koszt maszyny i eksploatacji w zestawieniu
Ceny konkurencji to ceny katalogowe netto, stan na październik 2026. Konfiguracje nie są identyczne, więc tabela pokazuje rząd wielkości, a nie ranking.
| Pozycja | Laser fiber | Plazma CNC |
|---|---|---|
| Roboteus | RBFIB 1530 (1500 W, 1500 × 3000 mm): od 105 610,00 PLN netto, cena orientacyjna, konfiguracja pod proces | RBP 1515W (1500 × 1500 mm): od 30 893,00 PLN netto, cena orientacyjna, konfiguracja pod proces; RBP 1530 i RBP 1530 PRO: wycena pod proces |
| Konkurencja | sklep A, 1500 W: 77 235,77 zł; sklep B, 1,5 kW: 150 000,00 zł | sklep B: 31 000,00 zł bez źródła, 41 000,00 zł ze Spartus ProCUT 125CNC; sklep C, ze źródłem 120 A: 69 900,00 zł |
| Osprzęt osobno | chiller CWFL-1500: 9 500,00 zł; kompresor THEOR H1520 z osuszaczem: 23 252,03 zł (sklep B) | źródło Powermax45 SYNC, zestaw CNC: 13 399,19 zł (sklep D) |
| Eksploatacja | dysze 40,00–42,00 zł, szkła ochronne 40,00–90,00 zł (sklep B) | komplet Spartus CUT BOX SP125HY: 550,13 zł (sklep D); komplet Powermax45 wytrzymuje 3–5 h łuku na maszynie (Hypertherm) |
| Gaz | tlen, azot lub powietrze; azot 5.0 w butli 50 l: 165,00 zł netto (przykładowa cena kontraktowa, UMW Wrocław) | sprężone powietrze; Powermax105: 217 l/min przy 5,9 bara (sklep B) |
| Zasilanie | RBFIB 1530: 380 V, 3 fazy | rama RBP: 230 V; źródło zależnie od modelu (Powermax45 XP także 230 V, 65 i 85 SYNC CE — 380–400 V) |
W RBFIB 1530 chiller S&A CWFL-1500 i dwa automatyczne zawory gazowe (tlen, azot/powietrze) są w specyfikacji maszyny. Przy ploterach plazmowych pamiętaj, że źródło plazmy dobiera się do zamówienia: od niego zależą grubość cięcia i cena końcowa, więc porównanie z laserem jest uczciwe dopiero po doliczeniu źródła.
Koszt pracy liczy się inaczej. Według RP Photonics energia i gaz na metr cięcia to istotna część kosztów lasera; typowe przemysłowe źródła fiber mają według Laser Focus World sprawność ponad 30 %. W plazmie dominują dysze i elektrody, a każde przebicie skraca ich życie. Pełny rachunek metra plazmy jest w tekście o koszcie cięcia plazmą, a próg „zlecać czy kupić” dla lasera — w artykule o cenie usługi cięcia a własnej wycinarce.
Reguła Roboteusa: konstrukcje na plazmę, detal na fiber
Przy doborze maszyny Roboteus stosuje prostą regułę: konstrukcje stalowe, kształtowniki i elementy przeznaczone do dalszego spawania — plazma; precyzyjne detale z cienkiej blachy i powtarzalna jakość krawędzi bez dodatkowej obróbki — ploter laserowy fiber.
Uzasadnienie wynika z tabel. W konstrukcji spawanej tolerancję węzła wyznacza spoina, a nie kąt krawędzi, a blachy pod spoiny czołowe i tak się ukosuje. Krawędź z plazmy powietrznej według Hypertherm „wymaga przygotowania”, a azot z powietrza grozi porowatością spoiny, więc czas oczyszczenia krawędzi trzeba doliczyć także przy spoinach pachwinowych.
W cienkim detalu jest odwrotnie: wąska szczelina, mała SWC i krawędź, która przy dobrze dobranych parametrach zwykle nie wymaga gratowania, pozwalają skierować detal do gięcia lub montażu bez wykańczania. Oszczędność na wykańczaniu może zrekompensować część różnicy w cenie maszyny — policz ją na własnych detalach.
Pięć scenariuszy: który zakład co wybiera
Ślusarnia i konstrukcje stalowe
Blachy węzłowe, stopy słupów, żebra, otwory pod śruby w grubszej stali. Wybór: plazma CNC na formacie arkusza, np. ploter plazmowy RBP 1530 z polem 1500 × 3000 mm i stołem wentylowanym, ze źródłem dobranym do najczęstszej grubości. Sprawdź też najgrubszą blachę z otworami, bo otworu nie zaczniesz od krawędzi: według Hypertherm Powermax65 SYNC przebija 16 mm, a Powermax85 SYNC 20 mm. Otwory z plazmy powietrznej mają skos (zakres 5 wg ISO 9013), więc otwory pasowane zaplanuj do wiercenia albo rozwiercania.
Producent obudów, szaf i osłon
Cienka stal i nierdzewka, dużo otworów i wycięć, gięcie po cięciu. Wybór: laser fiber. Nierdzewkę tnie się azotem, żeby krawędź była bez tlenków przed spawaniem lub polerowaniem (producenci wycinarek fiber). Jak gaz zmienia krawędź nierdzewki i aluminium, opisujemy w tekście o laserowym cięciu blachy.
Reklama i elementy dekoracyjne
Drobny kontur, litery, nierdzewka i aluminium o małej grubości. Wybór: laser fiber, z zastrzeżeniem, że aluminium odbija wiązkę i szybko odprowadza ciepło (producenci wycinarek fiber) — grubość dla konkretnego stopu warto potwierdzić próbą.
Warsztat naprawczy i mała seria
Różne blachy, często zardzewiałe lub malowane, ograniczony budżet i miejsce. Wybór: kompaktowy ploter plazmowy RBP 1515W — pole 1500 × 1500 mm, stół szablowy ze zintegrowaną wanną wodną, rama zasilana z 230 V. Sprawdź, jakiego zasilania wymaga wybrane źródło plazmy.
Producent maszyn z mieszanym asortymentem
Cienkie osłony i grube płyty w jednym zamówieniu. Wybór: obie technologie albo fiber do cienkiej blachy i zlecanie grubych płyt. Druga maszyna oznacza drugie stanowisko i drugi program do opanowania (RBFIB 1530 pracuje na Cypcut, plotery RBP 1515W i RBP 1530 na FASTCAM), więc ma sens wtedy, gdy obie grupy detali stale ją obciążają.
Woda i tlen: kiedy żadna z dwóch
Według SSAB cięcie wodą tnie prawie każdy materiał bez wpływu ciepła (SWC 0 mm) i z wąskimi tolerancjami, ale sprzęt jest drogi, eksploatacja kosztowna, a prędkość niska. Cięcie tlenowe palnikiem gazowym (nie mylić z cięciem laserem z tlenem) obejmuje według SSAB 3–300 mm, z największą strefą wpływu ciepła: 4–10 mm. Hypertherm dodaje, że tlenem nie przetnie się nierdzewki ani aluminium. Nożyce i piła to metody „zimne”, dobre do prostych cięć. W ofercie Roboteusa tych technologii nie ma — wymieniamy je, bo przy płytach grubszych niż 50 mm wybór „laser czy plazma” przestaje być właściwym pytaniem.
BHP: różne zagrożenia, wspólny odciąg
Laser do cięcia jest według CIOP-PIB urządzeniem klasy 4 wg PN-EN 60825-1:2014-11: niebezpieczna jest wiązka bezpośrednia, odbita i rozproszona. Całkowicie zamknięte urządzenie dużej mocy może być klasy 1, co zmienia wymagania wobec stanowiska (więcej w tekście o laserze światłowodowym w praktyce). Plazma to łuk z silnym UV — CIOP-PIB zaleca dla prądów 60–150 A filtr 11 wg PN-EN 169 (obecnie zastępowanej przez PN-EN ISO 16321) — i proces bardzo głośny, wymagający ochronników słuchu.
Wspólny jest dym. Przy nierdzewce powstają związki chromu VI, dla których dyrektywa (UE) 2017/2398 ustala wartość 0,005 mg/m³. Odciąg albo stół wodny nie jest więc dodatkiem; różnice między stołem wodnym a wentylowanym omawia tekst o tym, co decyduje w wycinarce plazmowej CNC.
Najczęstsze pytania
Laser czy plazma do blachy o grubości do 3 mm?
Według SSAB poniżej 3 mm sprawdzą się obie metody, a poniżej 2 mm — laser. Laser daje węższą szczelinę, mniejszą strefę wpływu ciepła i krawędź, która zwykle nie wymaga obróbki, więc przy detalach z cienkiej blachy zwykle wygrywa. Plazma ma sens, gdy cienka blacha to margines produkcji, a tolerancja jest luźna.
Od jakiej grubości plazma ma przewagę nad laserem?
Nie ma jednej granicy, bo zależy ona od mocy lasera i źródła plazmy. Według SSAB powyżej 30 mm laser znika z listy metod, a Hypertherm wskazywał, że laser jest najwydajniejszy poniżej 6 mm. Przy laserze 1500 W przewaga plazmy zaczyna się wcześniej niż przy maszynach wielokilowatowych.
Która metoda ma mniejszą strefę wpływu ciepła?
Laser. Według SSAB typowa SWC wynosi przy laserze 0,2–2 mm, przy plazmie 2–5 mm, a przy cięciu tlenowym palnikiem gazowym 4–10 mm.
Czy po cięciu plazmą można od razu spawać?
Po plazmie powietrznej zwykle nie: Hypertherm oznacza taką krawędź jako „wymaga przygotowania”, a według The Fabricator azot z powietrza grozi porowatością spoiny. Systemy zmechanizowane na tlenie (MAXPRO200, HPR) dają według Hypertherm krawędź „gotową do spawania”, ale są wyraźnie droższe od plazmy powietrznej.
Czy laser fiber 1500 W zastąpi plazmę w ślusarni?
W cienkiej blasze tak, z lepszą krawędzią. W średnich grubościach 1500 W pracuje blisko granicy orientacyjnych deklaracji sprzedawców, więc wolniej i z mniejszym zapasem procesu, a plazma często pozostaje praktyczniejsza. Roboteus potwierdza zakres grubości RBFIB 1530 dla konkretnego gatunku przed wyceną. Jeśli dominują grube płyty i kształtowniki, plazma pozostaje tańsza — porównaj obie kategorie: plotery laserowe fiber i plotery plazmowe CNC albo poproś o wycenę pod własny materiał.
Źródła
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530/
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.evs.ee/en/iso-9013-2017
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax45-xp/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax125/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax65-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax85-sync/
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf
- https://www.kjellberg.de/quality-parameters.html
- https://www.thefabricator.com/thefabricator/article/plasmacutting/you-can-plasma-cut-it-but-can-you-weld-itr
- https://www.rp-photonics.com/laser_cutting.html
- https://www.rp-photonics.com/fiber_lasers.html
- https://www.laserfocusworld.com/lasers-sources/article/16547048/photonic-frontiers-high-efficiency-optical-pumping-going-green-cranks-up-the-laser-power
- https://www.umw.edu.pl/sites/default/files/2025-11/Cennik%20-%20gazy%20techniczne%20i%20medyczne%2C%20dzier%C5%BCawy%20butli_obowi%C4%85zuje%20do%202.11.2026.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/91673/202102050613&BP_8_2020_Owczarek_Szkudlarek.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
Uwaga redakcyjna
Ceny katalogowe przytoczone w tekście odpowiadają stanowi na październik 2026 i zmieniają się; przed decyzją sprawdź je u źródła. Grubości, szczeliny i jakość krawędzi zależą od konkretnej maszyny, źródła, gazu i gatunku materiału — podane wartości to deklaracje producentów i dane orientacyjne, nie gwarancja dla Twojego detalu. Tekst nie zastępuje instrukcji producenta ani przepisów BHP dotyczących pracy z laserami klasy 4 i cięcia plazmowego.