
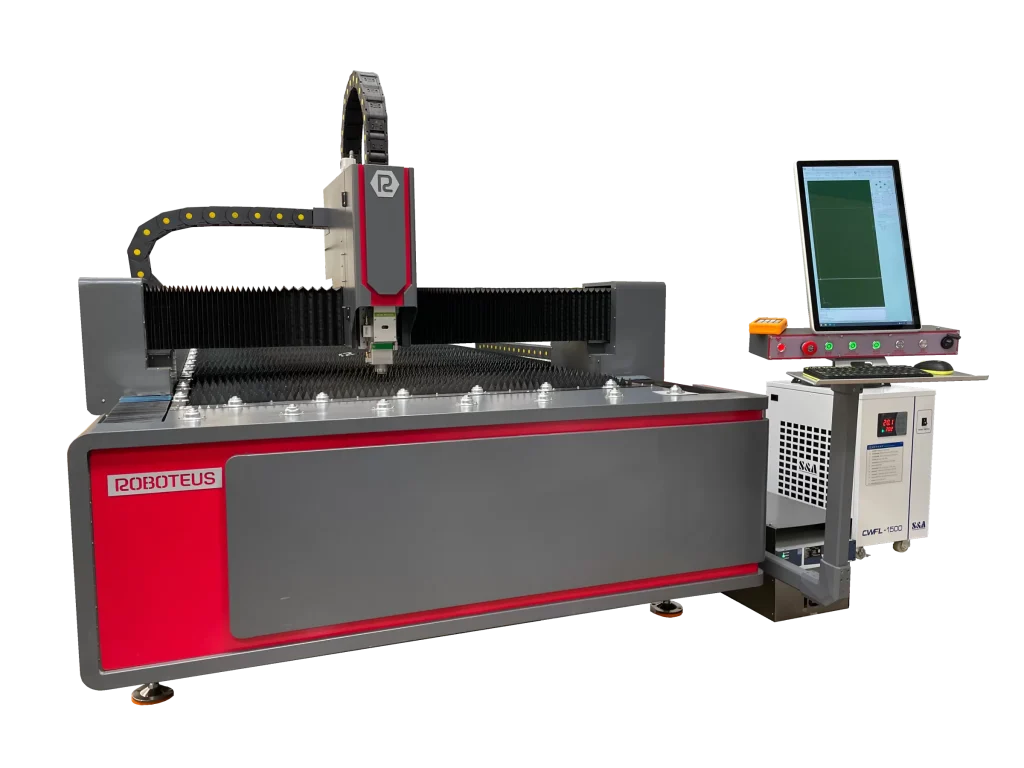
Laser nebo plazma – tato otázka se obvykle ptá, když závod nestíhá termíny subdodavatele nebo když starý hořák nestíhá s kvalitou. Odpověď je obvykle: laser je přesný, plazma je levná a pro silné plechy. To je sice pravda, ale jen ze sloganů nelze vyvozovat rozhodnutí pro konkrétní inscenaci.
Tento text porovnává obě technologie ve dvou tabulkách: proces (tloušťka, tepelně ovlivněná zóna, mezera, úhel břitu, svařitelnost, materiály) a náklady (stroj, zařízení, provoz, napájení). Každé číslo má zdroj: normu ISO 9013:2017, údaje o výrobci (SSAB, Hypertherm, vybraní výrobci řezacích strojů), technické publikace (RP Photonics, The Fabricator) nebo katalogové ceny obchodů od října 2026.
Na konci je pravidlo, které Roboteus používá při výběru stroje a pět typických scénářů sázek.
Dvě technologie v kostce
Plazma řeže elektrickým obloukem, který žhne mezi elektrodou hořáku a plechem v proudu stlačeného plynu: plyn přechází do plazmového stavu s teplotou přesahující 20 000 °C podle SSAB, taví kov a vyfukuje ho z mezery. Plech je součástí obvodu, takže plazma řeže pouze elektricky vodivé materiály. Vláknový laser (svazek je vytvořen v optickém vláknu) řeže fokusovaným paprskem o vlnové délce cca. 1,07–1,08 µm. Kov se v místě roztaví a doprovodný plyn – kyslík, dusík nebo stlačený vzduch – jej vyfoukne z trhliny.
Laser, nebo plazma? Srovnávací tabulka
Maximální tloušťka výrobce není výrobní tloušťka; kde dáváme maximum, píšeme to výslovně.
| Kritérium | Vláknový laser | CNC plazma | Zdroj |
|---|---|---|---|
| Rozsah tloušťky pokrytý normou | 0,5–32 mm | 0,5–150 mm | ISO 9013:2017 (rozsah procesů) |
| Kde je metoda nejsilnější | tenké plechy; nejlepší kvalita, výkon a cena pod 6 mm | střední a silné plechy, struktury | Hypertherm (2012), SSAB |
| Tepelně ovlivněná zóna (HAZ) | 0,2–2 mm | 2–5 mm | SSAB |
| Řezná mezera | blízko průměru paprsku; pro silné desky cca. 2 mm | při 65 A od 1,6 mm (2–3 mm plech) do 3,7 mm (25 mm plech) | RP fotonika; Powermax125 manuál |
| Úhel hrany podle ISO 9013 | rozmezí 2–4 | vzduch: rozsah 5; vysoká přesnost (HPR): rozsahy 2–4 | Kjellberg; Hypertherm |
| Hrana pro svařování | s dusíkem bez oxidů; s kyslíkem vrstva oxidu ruší svařování a povlakování | vzduch „vyžaduje přípravu“; dusík na hraně může způsobit poréznost ve svaru | RP fotonika; Hypertherm; Výrobce |
| Materiály | ocel, nerezová ocel, hliník; měď a mosaz mají menší tloušťky (odrazivost, tepelná vodivost) a jejich odrazy, podobně jako u zinkování, mohou poškodit zdroj | pouze kovy, které vedou elektrický proud, včetně nerezové oceli a hliníku | výrobci řezacích strojů; Roboteus |
| Stav povrchu | barva a koroze jsou odstraněny před řezáním | snáze snáší rezavý nebo lakovaný plech | SSAB; Roboteus |
V sále jsou nejdůležitější dvě čísla z tabulky. Tepelně ovlivněná zóna je u laseru několikanásobně menší: podle SSAB 0,2–2 mm oproti 2–5 mm u plazmy a nejvíce tepla se vnáší řezáním kyslíkem pomocí plynového hořáku. Méně tepla znamená menší deformaci tenkého detailu. Úhel hrany v rozsahu 5 znamená jasné zkosení – není důležité pro styčníkový plech pro svar, ale důležité pro otvor pro čep nebo lisovaný detail.
Tloušťka: kde končí možnosti laseru a začíná plazma
SSAB poskytuje přibližný výběr metody podle tloušťky oceli („kyslík” zde znamená plynový hořák, nikoli kyslíkový laser):
- méně než 2 mm – laser;
- méně než 3 mm – plazma nebo laser;
- méně než 10 mm – voda, plazma nebo laser;
- nad 10 mm – laser, plazma, kyslík nebo voda;
- nad 30 mm – plazma, kyslík nebo voda;
- nad 50 mm – kyslík nebo voda.
Laser „přes 10 mm” je vysoce výkonný laser. Výrobce řezacích strojů poskytuje maximálně 20 mm oceli pro zdroj 3 kW a 25 mm pro zdroj 6 kW – to jsou maximální hodnoty, nikoli tloušťky, při kterých je rentabilní vyrábět. Pro výkon 1500 W jsme nenašli originální tabulku tlouštěk výrobce. Roboteus pro Vláknový laserový plotr RBFIB 1530 potvrzuje rozsah tloušťky pro konkrétní typ materiálu před naceněním. Orientační prohlášení prodejce pro 1500 W jsou shrnuta v průvodci kovový laserový řezací stroj: jak si vybrat výkon.
V plazmě je tloušťka určena zdrojem, nikoli rámem. Podle Hypertherm Powermax45 XP řeže 16 mm oceli rychlostí 500 mm/min a štípe 29 mm rychlostí 125 mm/min; Powermax125 38 mm při 457 mm/min, respektive 57 mm. Roboteus to říká takto: „Maximální tloušťka není určena samotným plotrem, ale výkonem plazmového zdroje vybraného pro zakázku.” Je zobrazen rozdíl mezi doporučenou tloušťkou separace a vpichu Tabulka tloušťky plazmy podle proudu.
Závěr: na plechu do několika milimetrů budou fungovat obě metody, ale laser vítězí s mezerou a hranou. V rozsahu několika milimetrů je rozhodující výkon laseru a požadovaná tolerance. Nad 30 mm laser zmizí ze seznamu SSAB.
Hrana a svařitelnost: co se děje po řezu
ISO 9013 hodnotí hranu s tolerancí kolmosti nebo úhlu (u) a drsností Rz5. Podle Hyperthermu platí, že čím nižší rozsah, tím menší je úhel řezné plochy. Podle Kjellberga je laser v rozsahu 2-4, standardní vzduchová plazma je v rozsahu 5. Vysoce přesná plazma (HPR) dosahuje rozsahů 2-4 a je podle Hypertherm „připravená ke svařování“. Průmyslový, mechanizovaný MAXPRO200 je v řadě 4 podle stejného návodu, také „připravený ke svařování“ a stojí 105 165 PLN netto v jednom z obchodů (katalogová cena k říjnu 2026). Polské obchody neoceňují HPR systémy veřejně.
Podle The Fabricator u dusíku a vzdušné plazmy dusík proniká okrajem uhlíkové oceli a hrozí, že se svar stane porézním, takže okraj musí být obroušen; Kyslíková plazma poskytuje svařovací hrany.
Laser má stejný problém v jiné podobě. Řezání kyslíkovým laserem je rychlé na nelegované oceli, ale podle RP Photonics zanechává oxidovou vrstvu, která narušuje svařování a povlakování. Dusík poskytuje okraj bez oxidů na úkor rychlosti – tato volba popisuje průvodce plyny pro řezání laserem.
Srovnání ceny stroje a provozních nákladů
Konkurenční ceny jsou čisté katalogové ceny k říjnu 2026. Konfigurace nejsou totožné, takže tabulka ukazuje řádovou hodnotu, nikoli pořadí.
| Pozice | Vláknový laser | CNC plazma |
|---|---|---|
| Roboteus | RBFIB 1530 (1500 W, 1500 × 3000 mm): od 105 610,00 PLN netto, přibližná cena, konfigurace pro proces | RBP 1515W (1500 × 1500 mm): od 30 893,00 PLN netto, přibližná cena, konfigurace pro proces; RBP 1530 a RBP 1530 PRO: cenová nabídka pro proces |
| Konkurence | sklad A, 1500 W: 77 235,77 PLN; obchod B, 1,5 kW: 150 000,00 PLN | obchod B: 31 000,00 PLN bez zdroje, 41 000,00 PLN se Spartus ProCUT 125CNC; sklad C, se zdrojem 120 A: 69 900,00 PLN |
| Příslušenství samostatně | chladič CWFL-1500: 9 500,00 PLN; THEOR H1520 kompresor se sušičkou: 23 252,03 PLN (prodejna B) | zdroj Powermax45 SYNC, CNC kit: 13 399,19 PLN (prodejna D) |
| Provoz | trysky 40,00–42,00 PLN, ochranná skla 40,00–90,00 PLN (prodejna B) | Sada Spartus CUT BOX SP125HY: 550,13 PLN (prodejna D); Sada Powermax45 vydrží 3–5 hodin oblouku na stroji (Hypertherm) |
| plyn | kyslík, dusík nebo vzduch; dusík 5,0 v 50 l láhvi: 165,00 PLN netto (příklad smluvní ceny, UMW Wrocław) | stlačený vzduch; Powermax105: 217 l/min při 5,9 baru (prodejna B) |
| Napájení | RBFIB 1530: 380V, 3 fáze | Rám RBP: 230V; zdroj v závislosti na modelu (Powermax45 XP také 230 V, 65 a 85 SYNC CE – 380-400 V) |
V RBFIB 1530 jsou ve specifikacích stroje chladič S&A CWFL-1500 a dva automatické plynové ventily (kyslík, dusík/vzduch). U plazmových plotrů pamatujte, že plazmový zdroj se vybírá podle objednávky: od toho se odvíjí tloušťka řezu a konečná cena, takže srovnání s laserem je spravedlivé až po přidání zdroje.
Cena práce se počítá jinak. Podle RP Photonics tvoří energie a plyn na metr řezání významnou část nákladů na laser; Typické průmyslové zdroje vláken mají podle Laser Focus World účinnost přes 30 %. V plazmě dominují trysky a elektrody a každé proražení zkracuje jejich životnost. Celý popis plazmového metra je v textu o náklady na řezání plazmou, a prahová hodnota „objednat nebo koupit” pro laser – v článku o cenu řezací služby a vlastního řezacího stroje.
Doporučení Roboteus: plazma na konstrukce, vláknový laser na přesné díly
Při výběru stroje Roboteus uplatňuje jednoduché pravidlo: ocelové konstrukce, profily a prvky určené k dalšímu svařování – plazma; precizní detaily z tenkého plechu a opakovatelná kvalita hran bez dodatečného zpracování – vláknový laserový plotr.
Odůvodnění vyplývá z tabulek. U svařované konstrukce je tolerance spoje určena svarem, nikoli úhlem hrany, a plechy pro tupé svary jsou stejně zkoseny. Podle Hyperthermu vzduchová plazmová hrana „vyžaduje přípravu“ a dusík ve vzduchu může způsobit poréznost svaru, takže u koutových svarů je třeba připočítat i čas potřebný k vyčištění hrany.
V tenkém detailu je tomu naopak: úzká mezera, malý HAZ a hrana, která při dobře zvolených parametrech většinou nevyžaduje odjehlování, umožňuje detail ohnout nebo sestavit bez povrchové úpravy. Úspora na konečné úpravě může dorovnat část rozdílu v ceně stroje – spočítejte si to na vlastní detaily.
Pět scénářů: jakou technologii zvolit
Zámečnictví a ocelové konstrukce
Styčníkové desky, patky sloupů, žebra, otvory pro šrouby ze silnější oceli. Volba: CNC plazma na formát listu, např. Plazmový plotr RBP 1530 s polem 1500 × 3000 mm a odvětrávaným stolem, se zdrojem zvoleným pro nejběžnější tl. Zkontrolujte také nejtlustší plech s otvory, protože otvor nezačnete od okraje: podle Hyperthermu Powermax65 SYNC prorazí 16 mm a Powermax85 SYNC 20 mm. Otvory pro vzduchovou plazmu mají zkosení (rozsah 5 podle ISO 9013), proto naplánujte osazené otvory pro vrtání nebo vystružování.
Výrobce skříní, skříní a krytů
Tenká ocel a nerez, mnoho otvorů a výřezů, ohýbání po řezání. Volba: vláknový laser. Nerezová ocel je před svařováním nebo leštěním řezána dusíkem, aby byla hrana zbavena oxidů (výrobci strojů na řezání vláken). Jak plyn mění okraj nerezové oceli a hliníku popisujeme v textu o laserové řezání plechů.
Reklamní a dekorativní prvky
Jemný obrys, písmena, nerezová ocel a hliník o nízké tloušťce. Volba: vláknový laser, za předpokladu, že hliník odráží paprsek a rychle odvádí teplo (výrobci strojů na řezání vláken) – tloušťka pro konkrétní slitinu by měla být potvrzena testem.
Opravna a malosériová výroba
Různé plechy, často rezavé nebo lakované, omezený rozpočet a prostor. Výběr: kompaktní Plazmový plotr RBP 1515W — pole 1500 × 1500 mm, šavlový stůl s integrovanou vodní lázní, rám napájen 230 V. Zkontrolujte, jaký výkon vyžaduje váš vybraný zdroj plazmy.
Výrobce strojů se smíšeným sortimentem
Tenké kryty a silné desky v jedné objednávce. Možnost výběru: obě technologie nebo vlákno pro tenké plechy a objednávání tlustých plechů. Druhý stroj znamená druhou stanici a druhý program na master (RBFIB 1530 funguje na plotrech Cypcut, RBP 1515W a RBP 1530 na FASTCAM), takže to dává smysl, když to obě skupiny detailů neustále zatěžují.
Vodní paprsek a řezání kyslíkem: další možnosti
Podle SSAB řezání vodním paprskem řeže téměř jakýkoli materiál bez vlivu tepla (0 mm SWC) as úzkými tolerancemi, ale zařízení je drahé, provoz je drahý a rychlost je nízká. Kyslíkové řezání plynovým hořákem (nezaměňovat s řezáním kyslíkovým laserem) pokrývá 3–300 mm podle SSAB, s největší tepelně ovlivněnou zónou: 4–10 mm. Hypertherm dodává, že kyslík nerezovou ocel ani hliník neřeže. Nůžky a pila jsou „studené“ metody, dobré pro rovné řezy. Roboteus tyto technologie nenabízí – nahrazujeme je, protože když jsou desky tlustší než 50 mm, volba „laser nebo plazma“ již není správná otázka.
Bezpečnost práce: různá rizika, v obou případech je nutné odsávání
Podle CIOP-PIB je řezací laser zařízením třídy 4 podle PN-EN 60825-1:2014-11: přímé, odražené a rozptýlené paprsky jsou nebezpečné. Zcela uzavřeným zařízením vysokého výkonu může být třída 1, která mění požadavky na stanici (více v textu o vláknový laser v praxi). Plazma je oblouk se silným UV zářením – CIOP-PIB doporučuje filtr 11 podle PN-EN 169 (v současnosti nahrazený PN-EN ISO 16321) pro proudy 60-150 A – a velmi hlučný proces vyžadující ochranu sluchu.
Kouř je běžný. Nerezová ocel produkuje sloučeniny chrómu VI, pro které směrnice (EU) 2017/2398 stanoví hodnotu 0,005 mg/m³. Odsávání nebo hladina podzemní vody proto není příslušenstvím; rozdíly mezi vodní hladinou a větranou hladinou jsou diskutovány v textu o co určuje v CNC plazmové řezačce.
Často kladené otázky
Laser nebo plazma pro plech do tloušťky 3 mm?
Podle SSAB budou obě metody fungovat pod 3 mm a pod 2 mm – laser. Laser poskytuje užší spáru, menší tepelně ovlivněnou zónu a hranu, která obvykle nevyžaduje obrábění, takže u tenkých plechových obrobků obvykle vítězí. Plazma má smysl, když je tenký plech na hranici výroby a tolerance jsou volné.
V jaké tloušťce má plazma výhodu oproti laseru?
Neexistuje jediný limit, protože závisí na výkonu laseru a zdroje plazmy. Podle SSAB nad 30 mm laser zmizí ze seznamu metod a Hypertherm uvedl, že laser je nejúčinnější pod 6 mm. U 1500W laseru začíná výhoda plazmy dříve než u multikilowattových strojů.
Která metoda má menší tepelně ovlivněnou zónu?
Laser. Podle SSAB je typický HAZ 0,2–2 mm pro laser, 2–5 mm pro plazmu a 4–10 mm pro řezání kyslíkem a palivem.
Mohu svařovat ihned po řezání plazmou?
Po vzduchové plazmě obvykle ne: Hypertherm označí takovou hranu jako „vyžaduje přípravu“ a podle The Fabricator hrozí dusíku ze vzduchu poréznost ve svaru. Systémy poháněné kyslíkem (MAXPRO200, HPR) produkují podle Hyperthermu hranu „připravenou na svařování“, ale jsou výrazně dražší než vzduchová plazma.
Nahradí vláknový laser 1500 W plazmu v zámečnictví?
V tenkém plechu ano, s lepší hranou. Ve středních tloušťkách pracuje 1500 W blízko limitu indikativních deklarací prodejců, takže pomaleji a s menší marží procesu a plazma je často praktičtější. Roboteus před cenovou nabídkou potvrzuje rozsah tloušťky RBFIB 1530 pro konkrétní jakost. Pokud dominují tlusté desky a tvary, plazma zůstává levnější – porovnejte obojí kategorie: vláknové laserové plotry i CNC plazmové plotry nebo požádat o cenovou nabídku (polsky) pro svůj vlastní materiál.
Zdroje
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530/
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.evs.ee/en/iso-9013-2017
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax45-xp/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax125/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax65-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax85-sync/
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf
- https://www.kjellberg.de/quality-parameters.html
- https://www.thefabricator.com/thefabricator/article/plasmacutting/you-can-plasma-cut-it-but-can-you-weld-itr
- https://www.rp-photonics.com/laser_cutting.html
- https://www.rp-photonics.com/fiber_lasers.html
- https://www.laserfocusworld.com/lasers-sources/article/16547048/photonic-frontiers-high-efficiency-optical-pumping-going-green-cranks-up-the-laser-power
- https://www.umw.edu.pl/sites/default/files/2025-11/Cennik%20-%20gazy%20techniczne%20i%20medyczne%2C%20dzier%C5%BCawy%20butli_obowi%C4%85zuje%20do%202.11.2026.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/91673/202102050613&BP_8_2020_Owczarek_Szkudlarek.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
Redakční poznámka
Katalogové ceny uvedené v textu odpovídají říjnu 2026 a mohou se změnit; před rozhodnutím si je ověřte u zdroje. Tloušťky, mezery a kvalita hran závisí na konkrétním stroji, zdroji, plynu a typu materiálu – uvedené hodnoty jsou deklarace výrobce a přibližné údaje, nejsou zárukou vašeho detailu. Text nenahrazuje pokyny výrobce ani předpisy BOZP týkající se práce s lasery třídy 4 a řezání plazmou.