
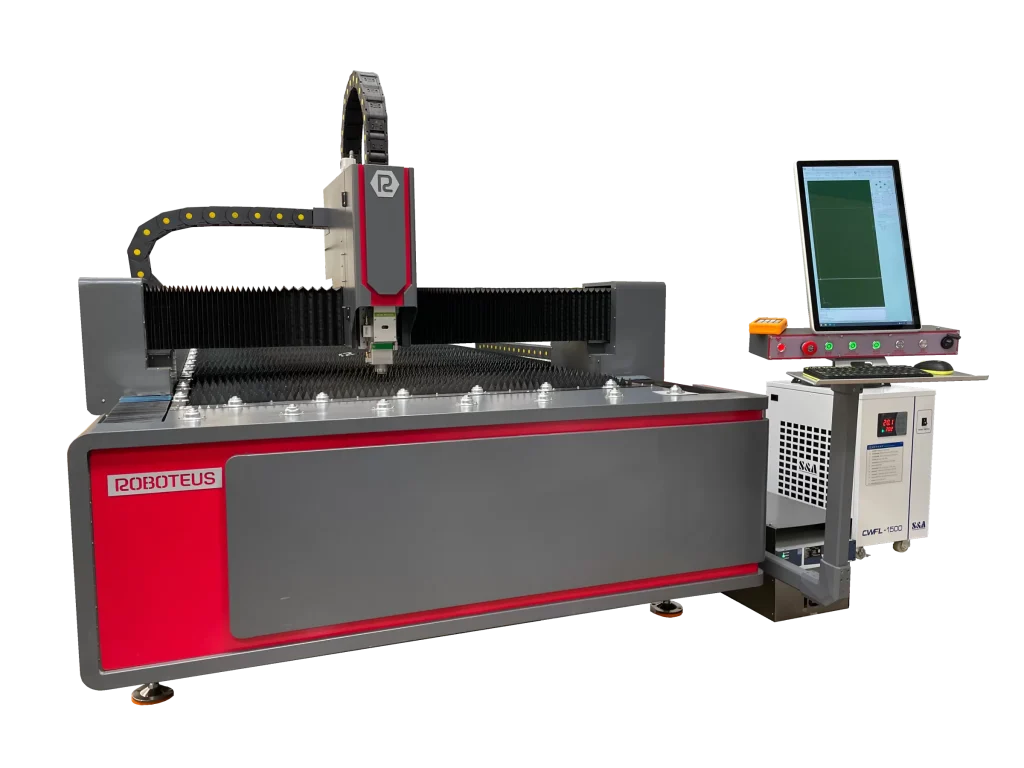
Laser oder Plasma – diese Frage stellt sich meist dann, wenn ein Werk die Liefertermine eines Zulieferers nicht einhalten kann oder eine veraltete Schneidemaschine nicht mehr den Qualitätsanforderungen genügt. Die übliche Antwort ist ein Klischee: Laser ist präzise, Plasma ist günstig und eignet sich für dickes Blech. Das stimmt zwar, doch Klischees allein reichen nicht für eine endgültige Entscheidung in einem konkreten Produktionsfall aus.
Dieser Text vergleicht beide Technologien in zwei Tabellen: einer Prozesstabelle (Dicke, Wärmeeinflusszone, Schnittfuge, Kantenwinkel, Schweißbarkeit, Werkstoffe) und einer Kostentabelle (Maschine, Ausrüstung, Betrieb, Stromversorgung). Alle Angaben basieren auf der Norm ISO 9013:2017, Herstellerangaben (SSAB, Hypertherm, ausgewählte Hersteller von Schneidmaschinen), Fachpublikationen (RP Photonics, The Fabricator) oder Listenpreisen des Einzelhandels (Stand: Oktober 2026).
Abschließend gibt es noch eine Regel, die Roboteus bei der Auswahl eines Automaten anwendet, sowie fünf typische Wettszenarien.
Zwei Technologien in einem Absatz
Plasmaschneiden erfolgt mit einem Lichtbogen, der zwischen der Brennerelektrode und dem Blech in einem komprimierten Gasstrom gezündet wird. Laut SSAB wandelt sich das Gas bei einer Temperatur von über 20.000 °C in Plasma um, wodurch das Metall schmilzt und aus dem Schnittraum geblasen wird. Da das Blech Teil eines Stromkreises ist, schneidet das Plasma nur elektrisch leitfähige Materialien. Ein Faserlaser (dessen Strahl in einer optischen Faser erzeugt wird) schneidet mit einem fokussierten Strahl mit einer Wellenlänge von etwa 1,07–1,08 µm. Das Metall schmilzt an der Schnittstelle, und ein Begleitgas – Sauerstoff, Stickstoff oder Druckluft – bläst es aus dem Schnittraum.
Laser oder Plasma: Vergleichstabelle der Verfahren
Die vom Hersteller angegebene maximale Dicke entspricht nicht der in der Produktion verwendeten Dicke; wo wir eine maximale Dicke angeben, geben wir diese explizit an.
| Kriterium | Faserlaser | CNC-Plasma | Quelle |
|---|---|---|---|
| Dickenbereich, der vom Standard abgedeckt wird | 0,5–32 mm | 0,5–150 mm | ISO 9013:2017 (Prozessumfang) |
| Wo die Methode am wirksamsten ist | Dünne Bleche; beste Qualität, Leistung und Kosten unter 6 mm | mittlere und dicke Platten, Strukturen | Hypertherm (2012), SSAB |
| Wärmeeinflusszone (WEZ) | 0,2–2 mm | 2–5 mm | SSAB |
| Schneidespalt | nahe am Balkendurchmesser; bei dicken Platten ca. 2 mm | bei 65 A von 1,6 mm (2–3 mm Blech) bis 3,7 mm (25 mm Blech) | RP Photonics; Powermax125-Handbuch |
| Kantenwinkel nach ISO 9013 | Bereiche 2–4 | Luftgestützte Messung: Reichweite 5; Hochpräzisionsmessung (HPR): Reichweiten 2–4 | Kjellberg; Hyperthermie |
| Kante zum Schweißen | Bei Stickstoff entstehen keine Oxide; bei Sauerstoff beeinträchtigt die Oxidschicht das Schweißen und Beschichten. | Luft „erfordert Vorbereitung“; Stickstoff am Rand birgt das Risiko von Schweißnahtporosität | RP Photonics; Hypertherm; The Fabricator |
| Materialien | Stahl, Edelstahl, Aluminium; Kupfer und Messing weisen geringere Dicken (Reflexionsvermögen, Wärmeleitfähigkeit) auf, und ihre Reflexionen können, ähnlich wie beim Verzinken, die Quelle beschädigen. | nur leitfähige Metalle, einschließlich Edelstahl und Aluminium | Hersteller von Schneidemaschinen; Roboteus |
| Oberflächenbeschaffenheit | Vor dem Schneiden werden Farbe und Korrosion entfernt. | Rostiges oder lackiertes Blech lässt sich leichter handhaben. | SSAB; Roboteus |
Zwei Werte aus der Tabelle sind in der Werkstatt besonders wichtig. Die Wärmeeinflusszone (WEZ) ist beim Laserschneiden um ein Vielfaches kleiner: Laut SSAB 0,2–2 mm im Vergleich zu 2–5 mm beim Plasmaschneiden. Das Autogenschneiden mit einem Gasbrenner erzeugt die größte Wärmemenge. Weniger Wärme bedeutet weniger Verzug bei dünnen Bauteilen. Ein Kantenwinkel im Bereich von 5° deutet auf eine ausgeprägte Fase hin – für eine Knotenblechverbindung zum Schweißen unbedeutend, aber wichtig für ein Stiftloch oder ein Presspassungsteil.
Dicke: Wo der Laser aufhört und das Plasma beginnt
SSAB bietet eine beispielhafte Auswahl des Verfahrens je nach Stahldicke an (Sauerstoff bedeutet hier einen Gasbrenner, nicht einen Sauerstofflaser):
- unter 2 mm – Laser;
- unter 3 mm – Plasma oder Laser;
- unter 10 mm – Wasser, Plasma oder Laser;
- über 10 mm – Laser, Plasma, Sauerstoff oder Wasser;
- über 30 mm – Plasma, Sauerstoff oder Wasser;
- über 50 mm – Sauerstoff oder Wasser.
Ein Laser mit einer Dicke von über 10 mm gilt als Hochleistungslaser. Der Hersteller der Schneidemaschine gibt eine maximale Stahldicke von 20 mm für eine 3-kW-Quelle und 25 mm für eine 6-kW-Quelle an – dies sind Maximalwerte, keine wirtschaftlich sinnvollen Dicken. Die ursprüngliche Dickentabelle des Herstellers für die 1500-W-Leistung war uns nicht bekannt. Roboteus prüft den Dickenbereich für einen bestimmten Materialtyp, bevor der Preis für den Faserlaserplotter RBFIB 1530 festgelegt wird. Ungefähre Herstellerangaben für 1500 W sind im Leitfaden „Metalllaserschneidmaschine: So wählen Sie die richtige Leistung“ zusammengefasst.
Beim Plasmaschneiden wird die Materialstärke durch die Quelle, nicht durch das Schneidgerät, bestimmt. Laut Hypertherm schneidet das Powermax45 XP 16 mm Stahl bei 500 mm/min und schlitzt 29 mm bei 125 mm/min; das Powermax125 schneidet 38 mm bei 457 mm/min und 57 mm bei 57 mm/min. Roboteus formuliert es so: „Die maximale Materialstärke wird nicht vom Schneidgerät selbst, sondern von der Leistung der für den Auftrag gewählten Plasmaquelle bestimmt.“ Die Unterschiede zwischen empfohlener, Schlitz- und Stanzstärke sind in der Tabelle „Plasma-Materialstärke abhängig vom Strom“ dargestellt.
Fazit: Bei Blechen bis zu wenigen Millimetern Dicke sind beide Verfahren geeignet, der Laser bietet jedoch Vorteile hinsichtlich Schnittfuge und Schnittkante. Im Bereich von etwa zwölf Millimetern sind Laserleistung und die geforderte Toleranz ausschlaggebend. Ab 30 mm Dicke wird der Laser nicht mehr von SSAB empfohlen.
Kante und Schweißbarkeit: Was passiert nach dem Schneiden?
ISO 9013 bewertet eine Schnittkante mit einer Toleranz der Rechtwinkligkeit (u) und einer Rauheit von Rz5. Laut Hypertherm gilt: Je niedriger der Bereich, desto kleiner der Schnittwinkel. Laser liegen im Kjellberg-Bereich von 2–4, Standard-Luftplasma im Bereich von 5. Hochpräzisionsplasma (HPR) erreicht Bereiche von 2–4 und ist laut Hypertherm „schweißfertig“. Das industrielle, mechanisierte MAXPRO200 liegt im Bereich von 4, ist laut derselben Richtlinie ebenfalls „schweißfertig“ und kostet in einem Geschäft 105.165 PLN netto (Listenpreis Stand Oktober 2026). Polnische Händler veröffentlichen keine Preise für HPR-Systeme.
Laut The Fabricator dringt bei Stickstoff- und Luftplasma der Stickstoff in die Kante des Kohlenstoffstahls ein und birgt die Gefahr von Porosität in der Schweißnaht, weshalb die Kante abgeschliffen werden muss; Sauerstoffplasma erzeugt eine schweißfreundliche Kante.
Laser stehen vor demselben Problem, wenn auch in anderer Form. Das Laserschneiden mit Sauerstoff ist bei Kohlenstoffstahl zwar schnell, hinterlässt aber laut RP Photonics eine Oxidschicht, die das Schweißen und Beschichten erschwert. Stickstoff erzeugt eine oxidfreie Schneide, allerdings auf Kosten der Geschwindigkeit – diese Wahl wird im Leitfaden zu Gasen für das Laserschneiden erläutert.
Maschinen- und Betriebskosten im Vergleich
Die Preise der Mitbewerber sind Nettolistenpreise ab Oktober 2026. Da die Konfigurationen nicht identisch sind, zeigt die Tabelle eine Größenordnung und keine Rangfolge.
| Position | Faserlaser | CNC-Plasma |
|---|---|---|
| Roboteus | RBFIB 1530 (1500 W, 1500 × 3000 mm): ab 105.610,00 PLN netto, Richtpreis, prozessspezifische Konfiguration | RBP 1515W (1500 × 1500 mm): ab 30.893,00 PLN netto, Richtpreis, Konfiguration für den Prozess; RBP 1530 und RBP 1530 PRO: Preis für den Prozess |
| Wettbewerb | Filiale A, 1500 W: 77.235,77 PLN; Filiale B, 1,5 kW: 150.000,00 PLN | Werkstatt B: 31.000,00 PLN ohne Quelle, 41.000,00 PLN mit Spartus ProCUT 125CNC; Werkstatt C, mit 120-A-Quelle: 69.900,00 PLN |
| Zubehör separat erhältlich | CWFL-1500-Kühler: 9.500,00 PLN; Kompressor THEOR H1520 mit Trockner: 23.252,03 PLN (Geschäft B) | Powermax45 SYNC-Quelle, CNC-Kit: PLN 13.399,19 (Shop D) |
| Ausbeutung | Düsen 40,00–42,00 PLN, Schutzbrillen 40,00–90,00 PLN (Geschäft B) | Spartus CUT BOX SP125HY Set: PLN 550,13 (Shop D); das Powermax45 Set hält 3–5 Stunden Lichtbogenbetrieb an der Maschine stand (Hypertherm) |
| Gas | Sauerstoff, Stickstoff oder Luft; Stickstoff 5.0 in einer 50-Liter-Flasche: PLN 165.00 netto (Beispielvertragspreis, Rathaus Breslau) | Druckluft; Powermax105: 217 l/min bei 5,9 bar (Werkstatt B) |
| Stromversorgung | RBFIB 1530: 380 V, 3-phasig | RBP-Rahmen: 230 V; Quelle abhängig vom Modell (Powermax45 XP ebenfalls 230 V, 65 und 85 SYNC CE – 380-400 V) |
Die RBFIB 1530 ist mit einem S&A CWFL-1500 Kühler und zwei automatischen Gasventilen (Sauerstoff, Stickstoff/Luft) ausgestattet. Bei der Verwendung von Plasmaschneidern ist zu beachten, dass die Plasmaquelle individuell ausgewählt wird: Sie bestimmt die Schnittstärke und den Endpreis. Ein fairer Vergleich mit einem Laser ist daher erst nach Berücksichtigung der Quelle möglich.
Die Lohnkosten werden unterschiedlich berechnet. Laut RP Photonics machen Energie und Gas pro Meter Schnittlänge einen erheblichen Teil der Laserkosten aus; typische industrielle Faserlaser erreichen laut Laser Focus World einen Wirkungsgrad von über 30 %. Düsen und Elektroden sind die Hauptbestandteile des Plasmaschneidens, und jeder Defekt verkürzt ihre Lebensdauer. Eine detaillierte Kostenaufstellung für einen Meter Plasma finden Sie im Artikel über die Kosten des Plasmaschneidens . Die Entscheidungsschwelle für Laser – ob Sie einen Laser beauftragen oder kaufen – finden Sie im Artikel über die Kosten von Schneiddienstleistungen und Ihrer eigenen Schneidmaschine .
Roboteus' Regel: Plasmastrukturen, Faserdetails
Bei der Auswahl einer Maschine folgt Roboteus einer einfachen Regel: Stahlkonstruktionen, Profile und Elemente, die für das weitere Schweißen vorgesehen sind – Plasma; präzise Teile aus dünnem Blech und wiederholbare Kantenqualität ohne zusätzliche Bearbeitung – Faserlaserplotter.
Die Begründung findet sich in den Tabellen. Bei Schweißkonstruktionen wird die Nahttoleranz durch die Schweißnaht und nicht durch den Kantenwinkel bestimmt, und Bleche für Stumpfschweißungen werden ohnehin angefast. Laut Hypertherm erfordert eine Luftplasma-Kante eine Vorbehandlung, und Stickstoff in der Luft kann zu Porosität in der Schweißnaht führen. Daher muss auch bei Kehlnähten die Zeit für die Kantenreinigung berücksichtigt werden.
Bei dünnen Teilen verhält es sich genau umgekehrt: Eine schmale Schnittfuge, ein geringer Schnittwinkel und eine Kante, die bei optimaler Parameterwahl in der Regel kein Entgraten erfordert, ermöglichen es, das Teil ohne Nachbearbeitung zum Biegen oder Montieren zu schicken. Die Einsparungen bei der Nachbearbeitung können einen Teil des Maschinenpreisunterschieds ausgleichen – berechnen Sie dies anhand Ihrer eigenen Teile.
Fünf Szenarien: Welche Pflanze wählt was?
Schlosser und Stahlkonstruktionen
Knotenbleche, Stützenfüße, Rippen und Bolzenlöcher in dickerem Stahl. Empfehlung: CNC-Plasmaschneiden auf Blechformat, z. B. mit einem RBP 1530 Plasmaschneider mit einem 1500 x 3000 mm großen Schneidfeld und einem belüfteten Tisch. Die Strahlquelle sollte auf die gängigste Blechdicke abgestimmt sein. Beachten Sie außerdem die Dicke des dicksten Blechs mit Bohrungen, da Sie die Bohrung nicht vom Rand aus starten können: Der Hypertherm Powermax65 SYNC dringt 16 mm tief ein, der Powermax85 SYNC 20 mm. Plasmabohrungen haben eine Fase (Bereich 5 nach ISO 9013), daher müssen Sie die Bohrungen gegebenenfalls aufreiben oder aufbohren.
Hersteller von Gehäusen, Schränken und Abdeckungen
Dünner Stahl und Edelstahl, zahlreiche Bohrungen und Ausschnitte sowie Biegen nach dem Schnitt. Die Lösung: Faserlaser. Edelstahl wird mit Stickstoff geschnitten, um vor dem Schweißen oder Polieren eine oxidfreie Schnittkante zu gewährleisten (Hersteller von Faserschneidanlagen). Wie das Gas die Schnittkante von Edelstahl und Aluminium verändert, beschreiben wir im Artikel über das Laserschneiden von Blechen .
Werbe- und Dekorationselemente
Feine Konturen, Beschriftungen, Edelstahl und dünnes Aluminium. Empfehlung: Faserlaser, vorausgesetzt, das Aluminium reflektiert den Strahl und leitet die Wärme schnell ab (Hersteller von Faserlaserschneidanlagen) – die erforderliche Dicke für eine bestimmte Legierung sollte durch Tests ermittelt werden.
Reparaturwerkstatt und Kleinserie
Verschiedene Bleche, oft rostig oder lackiert, begrenztes Budget und wenig Platz. Wahl: Kompakt-Plasmaschneider RBP 1515W – 1500 x 1500 mm Arbeitsfläche, Lichtbogentisch mit integriertem Wassertank, 230-V-Gestell. Bitte prüfen Sie die Leistungsanforderungen Ihrer gewählten Plasmaquelle.
Hersteller von Mischproduktmaschinen
Dünne Abdeckungen und dicke Platten in einem Auftrag. Wahlmöglichkeit: beide Technologien oder Faser für dünne Bleche und Bestellung dicker Platten. Eine zweite Maschine bedeutet eine zweite Station und ein zweites zu erlernendes Programm (RBFIB 1530 läuft mit Cypcut, RBP 1515W und RBP 1530 Plotter mit FASTCAM), daher ist sie sinnvoll, wenn beide Teilegruppen ständige Bearbeitung benötigen.
Wasser und Sauerstoff: Wenn keines der beiden
Laut SSAB schneidet Wasserstrahlschneiden nahezu jedes Material ohne Hitze (SWC 0 mm) und mit engen Toleranzen. Die Ausrüstung ist jedoch teuer, der Betrieb kostspielig und die Geschwindigkeit gering. Sauerstoffschneiden mit einem Gasbrenner (nicht zu verwechseln mit Laserschneiden mit Sauerstoff) deckt laut SSAB Materialstärken von 3–300 mm ab, wobei die größte Wärmeeinflusszone 4–10 mm misst. Hypertherm ergänzt, dass Sauerstoffschneiden nicht für Edelstahl oder Aluminium geeignet ist. Scheren und Sägen sind „kalte“ Verfahren, die sich gut für gerade Schnitte eignen. Roboteus bietet diese Technologien nicht an – wir führen sie dennoch auf, da bei Platten mit einer Dicke von über 50 mm die Frage „Laser oder Plasma?“ nicht mehr relevant ist.
Arbeitsschutz und Sicherheit: verschiedene Gefahren, häufige Extraktionsprozesse
Laut CIOP-PIB ist ein Schneidlaser gemäß PN-EN 60825-1:2014-11 ein Gerät der Klasse 4: Direkte, reflektierte und gestreute Laserstrahlen sind gefährlich. Ein vollständig gekapseltes Hochleistungsgerät kann der Klasse 1 zugeordnet werden, was die Anforderungen an den Arbeitsplatz verändert (mehr dazu im Abschnitt über Faserlaser in der Praxis ). Plasma ist ein Lichtbogen mit starker UV-Strahlung – CIOP-PIB empfiehlt Filter 11 gemäß PN-EN 169 (jetzt ersetzt durch PN-EN ISO 16321) für Ströme von 60–150 A – und ein sehr lauter Prozess, der Gehörschutz erfordert.
Gemeinsamer Faktor ist Rauch. Edelstahl erzeugt Chrom-VI-Verbindungen, für die die Richtlinie (EU) 2017/2398 einen Grenzwert von 0,005 mg/m³ festlegt. Ein Absaug- oder Wassertisch ist daher keine optionale Ergänzung; die Unterschiede zwischen einem Wassertisch und einem belüfteten Tisch werden im Abschnitt über die Bestimmungsfaktoren bei CNC-Plasmaschneidanlagen erläutert.
Häufig gestellte Fragen
Laser- oder Plasmaschneiden für Bleche bis zu 3 mm Dicke?
Laut SSAB eignen sich beide Verfahren für Materialstärken unter 3 mm, Laserschneiden zusätzlich für Stärken unter 2 mm. Laserschneiden erzeugt eine schmalere Schnittfuge, eine kleinere Wärmeeinflusszone und eine Kante, die in der Regel keiner Nachbearbeitung bedarf. Daher ist es bei dünnen Blechteilen meist die bessere Wahl. Plasmaschneiden ist sinnvoll, wenn dünne Bleche eine wichtige Fertigungstoleranz darstellen und die Toleranzen großzügig bemessen sind.
Ab welcher Schichtdicke hat Plasma gegenüber Laser einen Vorteil?
Es gibt keine allgemeingültige Grenze, da diese von der Laserleistung und der Plasmaquelle abhängt. Laut SSAB werden Laser oberhalb von 30 mm nicht mehr als geeignete Verfahren angesehen, während Hypertherm angibt, dass Laser unterhalb von 6 mm am effizientesten sind. Mit einem 1500-W-Laser macht sich der Vorteil des Plasmas bereits früher bemerkbar als bei Geräten mit mehreren Kilowatt Leistung.
Welche Methode erzeugt eine kleinere Wärmeeinflusszone?
Laser. Laut SSAB beträgt die typische Wärmeeinflusszone (WEZ) 0,2–2 mm beim Laserschneiden, 2–5 mm beim Plasmaschneiden und 4–10 mm beim Autogenschneiden.
Kann ich direkt nach dem Plasmaschneiden schweißen?
Luftplasma erzeugt in der Regel keine schweißfertige Kante: Hypertherm kennzeichnet eine solche Kante als „vorbereitungsbedürftig“, und laut „The Fabricator“ kann der Stickstoff in der Luft zu Porosität in der Schweißnaht führen. Mechanisierte Sauerstoffsysteme (MAXPRO200, HPR) erzeugen laut Hypertherm eine „schweißfertige“ Kante, sind aber deutlich teurer als Luftplasma.
Wird ein 1500-W-Faserlaser den Plasmalaser in einer Schlüsseldienstwerkstatt ersetzen?
Bei dünnem Blech erzielt man mit dem Plasmaschneiden eine bessere Schnittkante. Bei mittleren Blechdicken arbeitet das 1500-Watt-Gerät nahe an der Leistungsgrenze der Herstellerangaben, ist daher langsamer und bietet weniger Prozessspielraum. Plasmaschneiden ist hier oft die praktischere Lösung. Roboteus prüft den Dickenbereich gemäß RBFIB 1530 für die jeweilige Materialgüte, bevor ein Angebot erstellt wird. Sind überwiegend dicke Platten und Profile zu bearbeiten, ist Plasmaschneiden weiterhin günstiger. Vergleichen Sie daher beide Kategorien: Faserlaser-Plotter und CNC-Plasma-Plotter , oder fordern Sie ein Angebot für Ihr Material an.
Quellen
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/
- https://roboteus.com/pl/maszyny/laser-plotery-fiber/
- https://roboteus.com/pl/maszyny/plotery-plasma/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530/
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.evs.ee/en/iso-9013-2017
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax45-xp/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax125/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax65-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax85-sync/
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf
- https://www.kjellberg.de/quality-parameters.html
- https://www.thefabricator.com/thefabricator/article/plasmacutting/you-can-plasma-cut-it-but-can-you-weld-itr
- https://www.rp-photonics.com/laser_cutting.html
- https://www.rp-photonics.com/fiber_lasers.html
- https://www.laserfocusworld.com/lasers-sources/article/16547048/photonic-frontiers-high-efficiency-optical-pumping-going-green-cranks-up-the-laser-power
- https://www.umw.edu.pl/sites/default/files/2025-11/Cennik%20-%20gazy%20techniczne%20i%20medyczne%2C%20dzier%C5%BCawy%20butli_obowi%C4%85zuje%20do%202.11.2026.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/91673/202102050613&BP_8_2020_Owczarek_Szkudlarek.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
Anmerkung der Redaktion
Die im Text genannten Listenpreise sind Stand Oktober 2026 und können sich ändern. Bitte überprüfen Sie die Preise vor Ihrer Entscheidung beim jeweiligen Anbieter. Dicke, Spaltmaße und Kantenqualität variieren je nach Maschine, Quelle, Gasart und Material. Die angegebenen Werte sind Herstellerangaben und Richtwerte und stellen keine Garantie für Ihr Bauteil dar. Dieser Text ersetzt nicht die Herstelleranweisungen oder die Arbeitsschutzbestimmungen für das Arbeiten mit Lasern der Klasse 4 und Plasmaschneidanlagen.