
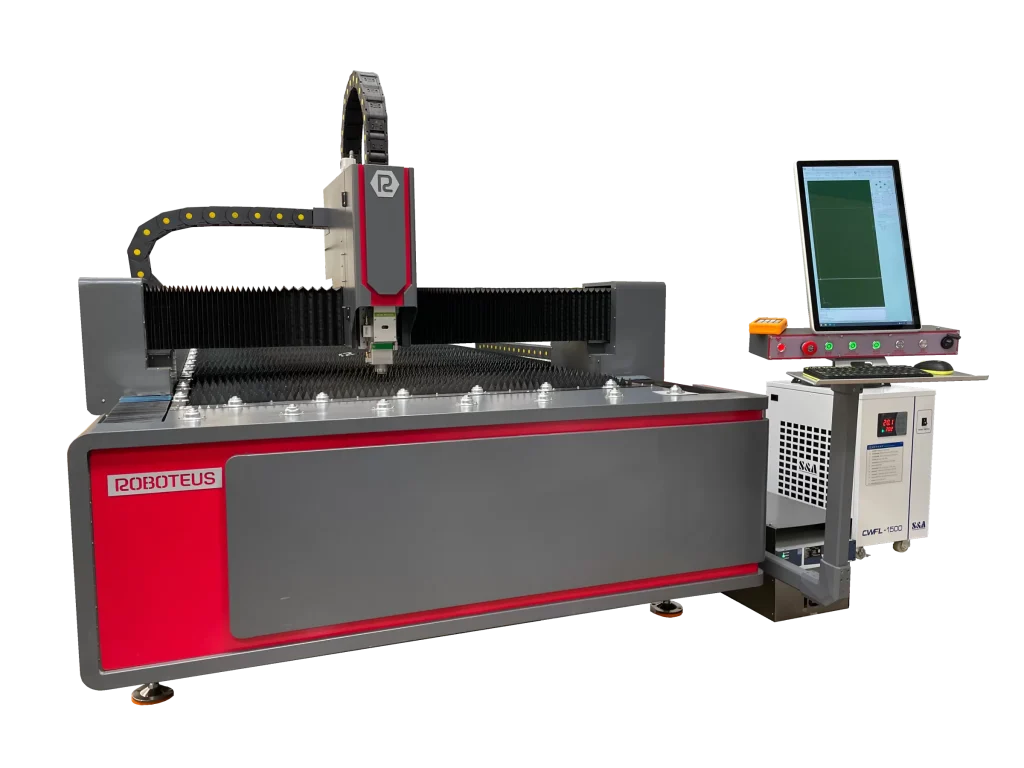
Laser alebo plazma – táto otázka sa zvyčajne pýta, keď závod nestíha dodržať termíny subdodávateľa alebo keď starý horák nestíha držať krok s kvalitou. Odpoveď je zvyčajne: laser je presný, plazma je lacná a na hrubý plech. To je síce pravda, ale rozhodnutia pre konkrétnu produkciu nie je možné vyvodzovať len zo sloganov.
Tento text porovnáva obe technológie v dvoch tabuľkách: proces (hrúbka, tepelne ovplyvnená zóna, medzera, uhol hrany, zvariteľnosť, materiály) a náklady (stroj, zariadenie, prevádzka, napájanie). Každé číslo má zdroj: normu ISO 9013:2017, údaje výrobcu (SSAB, Hypertherm, vybraní výrobcovia rezacích strojov), technické publikácie (RP Photonics, The Fabricator) alebo katalógové ceny predajní od októbra 2026.
Na konci je pravidlo, ktoré Roboteus používa pri výbere automatu a päť typických scenárov stávok.
Dve technológie v skratke
Plazma reže elektrickým oblúkom, ktorý žiari medzi elektródou horáka a plechom v prúde stlačeného plynu: plyn prejde do plazmového stavu s teplotou presahujúcou 20 000 °C podľa SSAB, roztaví kov a vyfúkne ho z medzery. Plech je súčasťou obvodu, takže plazma reže len elektricky vodivé materiály. Vláknový laser (lúč je vytvorený v optickom vlákne) reže fokusovaným lúčom s vlnovou dĺžkou cca. 1,07 až 1,08 um. Kov sa v mieste roztaví a sprievodný plyn – kyslík, dusík alebo stlačený vzduch – ho vyfúkne z trhliny.
Laser alebo plazma? Porovnávacia tabuľka
Maximálna hrúbka výrobcu nie je výrobná hrúbka; kde dávame maximum, píšeme to vyslovene.
| Kritérium | Vláknový laser | CNC plazma | Zdroj |
|---|---|---|---|
| Rozsah hrúbok, na ktoré sa vzťahuje norma | 0,5-32 mm | 0,5–150 mm | ISO 9013:2017 (rozsah procesov) |
| Kde je metóda najsilnejšia | tenké plechy; najlepšia kvalita, výkon a cena pod 6 mm | stredné a hrubé plechy, štruktúry | Hypertherm (2012), SSAB |
| Tepelne ovplyvnená zóna (HAZ) | 0,2–2 mm | 2-5 mm | SSAB |
| Rezná medzera | blízko priemeru lúča; pre hrubé dosky cca. 2 mm | pri 65 A od 1,6 mm (2–3 mm plech) do 3,7 mm (25 mm plech) | RP fotonika; Powermax125 manuál |
| Uhol hrany podľa ISO 9013 | rozsahy 2–4 | vzduch: rozsah 5; vysoká presnosť (HPR): rozsahy 2–4 | Kjellberg; Hypertherm |
| Hrana na zváranie | s dusíkom bez oxidov; s kyslíkom, vrstva oxidu interferuje so zváraním a povlakom | vzduch „vyžaduje prípravu“; dusík na okraji môže spôsobiť pórovitosť zvaru | RP fotonika; Hypertherm; Výrobca |
| Materiály | oceľ, nehrdzavejúca oceľ, hliník; meď a mosadz majú menšie hrúbky (odrazivosť, tepelná vodivosť) a ich odrazy, podobne ako pri zinkovaní, môžu poškodiť zdroj | iba kovy, ktoré vedú elektrický prúd, vrátane nehrdzavejúcej ocele a hliníka | výrobcovia rezacích strojov; Roboteus |
| Stav povrchu | pred rezaním sa odstráni farba a korózia | ľahšie znáša hrdzavý alebo lakovaný plech | SSAB; Roboteus |
V sále sú najdôležitejšie dve čísla z tabuľky. Tepelne ovplyvnená zóna je pri laseri niekoľkonásobne menšia: podľa SSAB 0,2–2 mm v porovnaní s 2–5 mm pri plazme a najviac tepla sa vnáša rezaním kyslíkom pomocou plynového horáka. Menej tepla znamená menšiu deformáciu tenkého detailu. Uhol hrany v rozsahu 5 znamená jasné skosenie – nie dôležité pre styčníkový plech pre zvar, ale dôležité pre otvor pre kolík alebo prelisovaný detail.
Hrúbka: kde sa končia možnosti lasera a začína plazma
SSAB poskytuje približný výber metódy podľa hrúbky ocele („kyslík” tu znamená plynový horák, nie kyslíkový laser):
- menej ako 2 mm – laser;
- menej ako 3 mm – plazma alebo laser;
- menej ako 10 mm – voda, plazma alebo laser;
- nad 10 mm – laser, plazma, kyslík alebo voda;
- nad 30 mm – plazma, kyslík alebo voda;
- nad 50 mm – kyslík alebo voda.
Laser „nad 10 mm” je vysokovýkonný laser. Výrobca rezacích strojov poskytuje maximálne 20 mm ocele pre 3 kW zdroj a 25 mm pre 6 kW zdroj – to sú maximálne hodnoty, nie hrúbky, pri ktorých je rentabilné vyrábať. Pre výkon 1500 W sme nenašli originálnu tabuľku hrúbok výrobcu. Roboteus pre Vláknový laserový ploter RBFIB 1530 pred nacenením potvrdí rozsah hrúbok pre konkrétny typ materiálu. Orientačné vyhlásenia predajcu pre 1500 W sú zhrnuté v príručke kovový laserový rezací stroj: ako si vybrať výkon.
V plazme je hrúbka určená zdrojom, nie rámom. Podľa Hypertherm Powermax45 XP reže 16 mm ocele rýchlosťou 500 mm/min a delí 29 mm rýchlosťou 125 mm/min; Powermax125 38 mm pri 457 mm/min, respektíve 57 mm. Roboteus to hovorí takto: „Maximálnu hrúbku neurčuje samotný ploter, ale výkon plazmového zdroja vybraného pre zákazku.” Je zobrazený rozdiel medzi odporúčanou hrúbkou separácie a vpichu Tabuľka hrúbky plazmy podľa prúdu.
Záver: na plechoch do niekoľkých milimetrov budú fungovať obe metódy, ale laser vyhráva s medzerou a okrajom. V rozsahu niekoľkých milimetrov je rozhodujúci výkon lasera a požadovaná tolerancia. Nad 30 mm laser zmizne zo zoznamu SSAB.
Hrana a zvariteľnosť: čo sa deje po reze
ISO 9013 hodnotí hranu s toleranciou kolmosti alebo uhla (u) a drsnosťou Rz5. Podľa Hyperthermu platí, že čím nižší rozsah, tým menší uhol reznej plochy. Podľa Kjellberga je laser v rozsahu 2-4, štandardná vzduchová plazma je v rozsahu 5. Vysoko presná plazma (HPR) dosahuje rozsahy 2-4 a je podľa Hypertherm „pripravená na zváranie“. Priemyselný, mechanizovaný MAXPRO200 je v rade 4 podľa toho istého návodu, tiež „pripravený na zváranie“ a stojí 105 165 PLN netto v jednom z obchodov (cenníková cena z októbra 2026). Poľské obchody neoceňujú HPR systémy verejne.
Podľa The Fabricator dusík a vzdušná plazma preniká cez okraj uhlíkovej ocele a hrozí, že zvar bude porézny, takže okraj musí byť brúsený; Kyslíková plazma poskytuje okraj vhodný pre zváranie.
Laser má rovnaký problém v inej forme. Rezanie kyslíkovým laserom je rýchle na nelegovanej oceli, ale podľa RP Photonics zanecháva oxidovú vrstvu, ktorá narúša zváranie a povlakovanie. Dusík dáva okraj bez oxidov na úkor rýchlosti – táto voľba popisuje návod na plyny na rezanie laserom.
Porovnanie ceny stroja a prevádzkových nákladov
Ceny konkurentov sú čisté katalógové ceny z októbra 2026. Konfigurácie nie sú identické, takže tabuľka zobrazuje poradie, nie poradie.
| pozícia | Vláknový laser | CNC plazma |
|---|---|---|
| Roboteus | RBFIB 1530 (1500 W, 1500 × 3000 mm): od 105 610,00 PLN netto, približná cena, konfigurácia pre proces | RBP 1515W (1500 × 1500 mm): od 30 893,00 PLN netto, približná cena, konfigurácia pre proces; RBP 1530 a RBP 1530 PRO: cenová ponuka pre proces |
| konkurencia | sklad A, 1500 W: 77 235,77 PLN; predajňa B, 1,5 kW: 150 000,00 PLN | obchod B: 31 000,00 PLN bez zdroja, 41 000,00 PLN so Spartus ProCUT 125CNC; predajňa C, so zdrojom 120 A: 69 900,00 PLN |
| Príslušenstvo samostatne | chladič CWFL-1500: 9 500,00 PLN; Kompresor THEOR H1520 so sušičkou: 23 252,03 PLN (obchod B) | zdroj Powermax45 SYNC, CNC súprava: 13 399,19 PLN (obchod D) |
| Prevádzka | trysky 40,00–42,00 PLN, ochranné sklá 40,00–90,00 PLN (predajňa B) | Súprava Spartus CUT BOX SP125HY: 550,13 PLN (obchod D); Sada Powermax45 vydrží 3–5 hodín oblúka na stroji (Hypertherm) |
| Plyn | kyslík, dusík alebo vzduch; dusík 5,0 v 50 l fľaši: 165,00 PLN netto (príklad zmluvnej ceny, UMW Wrocław) | stlačený vzduch; Powermax105: 217 l/min pri 5,9 baroch (obchod B) |
| Napájanie | RBFIB 1530: 380V, 3 fázy | RBP rám: 230V; zdroj v závislosti od modelu (Powermax45 XP aj 230 V, 65 a 85 SYNC CE – 380-400 V) |
V RBFIB 1530 sú v špecifikáciách stroja chladič S&A CWFL-1500 a dva automatické plynové ventily (kyslík, dusík/vzduch). Pri plazmových plotroch nezabúdajte, že plazmový zdroj sa vyberá podľa objednávky: od toho sa odvíja hrúbka rezu a konečná cena, takže porovnanie s laserom je fér až po pridaní zdroja.
Cena práce sa počíta inak. Podľa RP Photonics je energia a plyn na meter rezu významnou súčasťou nákladov na laser; Typické priemyselné zdroje vlákien majú podľa Laser Focus World účinnosť vyššiu ako 30 %. Plazme dominujú dýzy a elektródy a každé prepichnutie skracuje ich životnosť. Celý popis plazmového metra je v texte o náklady na rezanie plazmou, a prah „objednať alebo kúpiť” pre laser – v článku o cenu strihacej služby a vlastného strihacieho stroja.
Odporúčanie Roboteus: plazma na konštrukcie, vláknový laser na presné diely
Roboteus pri výbere stroja uplatňuje jednoduché pravidlo: oceľové konštrukcie, profily a prvky určené na ďalšie zváranie – plazma; precízne detaily z tenkého plechu a opakovateľná kvalita hrán bez dodatočného opracovania – vláknový laserový ploter.
Odôvodnenie vyplýva z tabuliek. Pri zváranej konštrukcii je tolerancia spoja určená zvarom, nie uhlom hrany, a plechy pre tupé zvary sú aj tak skosené. Podľa Hyperthermu okraj vzduchovej plazmy „vyžaduje prípravu“ a dusík vo vzduchu môže spôsobiť pórovitosť zvaru, takže pri kútových zvaroch treba pripočítať aj čas potrebný na čistenie okraja.
V tenkom detaile je opak pravdou: úzka medzera, malý HAZ a hrana, ktorá pri dobre zvolených parametroch väčšinou nevyžaduje odhrotovanie, umožňujú ohýbanie alebo montáž detailu bez povrchovej úpravy. Úspora na konečnej úprave môže tvoriť určitý rozdiel v cene stroja – vypočítajte si to na vlastných detailoch.
Päť scenárov: akú technológiu zvoliť
Zámočníctvo a oceľové konštrukcie
Styčníkové dosky, stĺpové pätky, rebrá, otvory pre skrutky z hrubšej ocele. Možnosť výberu: CNC plazma na hárkový formát, napr. Plazmový ploter RBP 1530 s poľom 1500 × 3000 mm a odvetrávaným stolom, so zdrojom zvoleným pre najbežnejšiu hrúbku. Skontrolujte aj najhrubší plech s otvormi, pretože otvor nezačnete od okraja: podľa Hyperthermu Powermax65 SYNC prepichne 16 mm, Powermax85 SYNC 20 mm. Otvory vzduchovej plazmy majú skosenie (rozsah 5 podľa ISO 9013), preto naplánujte osadené otvory na vŕtanie alebo vystružovanie.
Výrobca krytov, skríň a krytov
Tenká oceľ a nehrdzavejúca oceľ, veľa otvorov a výrezov, ohýbanie po rezaní. Možnosť výberu: vláknový laser. Nehrdzavejúca oceľ je rezaná dusíkom, aby bola hrana pred zváraním alebo leštením zbavená oxidov (výrobcovia strojov na rezanie vlákien). Ako plyn mení okraj nehrdzavejúcej ocele a hliníka, popisujeme v texte o laserové rezanie plechu.
Reklamné a dekoratívne prvky
Jemná kontúra, písmená, nehrdzavejúca oceľ a hliník nízkej hrúbky. Voľba: vláknový laser, za predpokladu, že hliník odráža lúč a rýchlo odvádza teplo (výrobcovia strojov na rezanie vlákien) – hrúbka pre konkrétnu zliatinu by mala byť potvrdená testom.
Opravovňa a malosériovka
Rôzne plechy, často hrdzavé alebo lakované, obmedzený rozpočet a priestor. Výber: kompaktný Plazmový ploter RBP 1515W — pole 1500 × 1500 mm, šabľový stôl s integrovaným vodným kúpeľom, rám napájaný 230 V. Skontrolujte, aký výkon vyžaduje váš vybraný zdroj plazmy.
Výrobca strojov so zmiešaným sortimentom
Tenké kryty a hrubé dosky v jednej objednávke. Možnosť výberu: obe technológie alebo vlákno pre tenké plechy a objednávanie hrubých plechov. Druhý stroj znamená druhú stanicu a druhý program na zvládnutie (RBFIB 1530 funguje na plotroch Cypcut, RBP 1515W a RBP 1530 na FASTCAM), takže má zmysel, keď ho obe skupiny detailov neustále zaťažujú.
Vodný lúč a rezanie kyslíkom: ďalšie možnosti
Podľa SSAB rezanie vodným lúčom reže takmer akýkoľvek materiál bez vplyvu tepla (0 mm SWC) as úzkymi toleranciami, ale zariadenie je drahé, prevádzka je drahá a rýchlosť je nízka. Kyslíkové rezanie plynovým horákom (nezamieňať s rezaním kyslíkovým laserom) pokrýva 3–300 mm podľa SSAB, s najväčšou tepelne ovplyvnenou zónou: 4–10 mm. Hypertherm dodáva, že kyslík nerezovú oceľ ani hliník neporeže. Nožnice a pílka sú „studené“ metódy, dobré na rovné rezy. Roboteus tieto technológie neponúka – nahrádzame ich, pretože keď sú platne hrubšie ako 50 mm, výber „laser alebo plazma” už nie je správna otázka.
Bezpečnosť práce: rôzne riziká, v oboch prípadoch je potrebné odsávanie
Podľa CIOP-PIB je rezací laser zariadením triedy 4 podľa PN-EN 60825-1:2014-11: priame, odrazené a rozptýlené lúče sú nebezpečné. Úplne uzavretým zariadením vysokého výkonu môže byť trieda 1, čím sa menia požiadavky na stanicu (viac v texte o vláknový laser v praxi). Plazma je oblúk so silným UV – CIOP-PIB odporúča filter 11 podľa PN-EN 169 (v súčasnosti nahradený PN-EN ISO 16321) pre prúdy 60-150 A – a veľmi hlučný proces vyžadujúci ochranu sluchu.
Dym je bežný. Nerezová oceľ produkuje zlúčeniny chrómu VI, pre ktoré smernica (EÚ) 2017/2398 stanovuje hodnotu 0,005 mg/m³. Extrakcia alebo vodná plocha preto nie je príslušenstvom; o rozdieloch medzi vodnou hladinou a vetranou sa hovorí v texte o čo určuje v CNC plazmovej rezačke.
Často kladené otázky
Laser alebo plazma pre plech do hrúbky 3 mm?
Podľa SSAB budú obe metódy fungovať pod 3 mm a pod 2 mm – laser. Laser poskytuje užšiu štrbinu, menšiu tepelne ovplyvnenú zónu a hranu, ktorá zvyčajne nevyžaduje opracovanie, takže pre tenké plechové obrobky zvyčajne vyhráva. Plazma má zmysel, keď je tenký plech na hranici výroby a tolerancie sú voľné.
Pri akej hrúbke má plazma výhodu oproti laseru?
Neexistuje jediný limit, pretože závisí od výkonu lasera a zdroja plazmy. Podľa SSAB nad 30 mm laser zmizne zo zoznamu metód a Hypertherm uviedol, že laser je najúčinnejší pod 6 mm. Pri 1500 W laseri začína výhoda plazmy skôr ako pri multikilowattových strojoch.
Ktorá metóda má menšiu tepelne ovplyvnenú zónu?
Laser. Podľa SSAB je typický HAZ 0,2-2 mm pre laser, 2-5 mm pre plazmu a 4-10 mm pre kyslíkovo-palivové rezanie.
Môžem zvárať ihneď po plazmovom rezaní?
Po vzduchovej plazme zvyčajne nie: Hypertherm označuje takúto hranu ako „vyžaduje prípravu“ a podľa The Fabricator dusík zo vzduchu ohrozuje pórovitosť zvaru. Systémy poháňané kyslíkom (MAXPRO200, HPR) vytvárajú podľa Hyperthermu okraj „pripravený na zváranie“, sú však podstatne drahšie ako vzduchová plazma.
Nahradí 1500 W vláknový laser plazmu v zámočníckej dielni?
V tenkom plechu áno, s lepším okrajom. V stredných hrúbkach pracuje 1500 W blízko limitu orientačných deklarácií predajcov, takže pomalšie a s menšou procesnou maržou a plazma je často praktickejšia. Roboteus pred uvedením cenovej ponuky potvrdzuje rozsah hrúbok RBFIB 1530 pre konkrétnu triedu. Ak dominujú hrubé platne a tvary, plazma zostáva lacnejšia – porovnajte oboje kategórie: vláknové laserové plotre i CNC plazmové plotre alebo požiadať o cenovú ponuku (po poľsky) pre vlastný materiál.
Zdroje
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530/
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.evs.ee/en/iso-9013-2017
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax45-xp/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax125/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax65-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax85-sync/
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf
- https://www.kjellberg.de/quality-parameters.html
- https://www.thefabricator.com/thefabricator/article/plasmacutting/you-can-plasma-cut-it-but-can-you-weld-itr
- https://www.rp-photonics.com/laser_cutting.html
- https://www.rp-photonics.com/fiber_lasers.html
- https://www.laserfocusworld.com/lasers-sources/article/16547048/photonic-frontiers-high-efficiency-optical-pumping-going-green-cranks-up-the-laser-power
- https://www.umw.edu.pl/sites/default/files/2025-11/Cennik%20-%20gazy%20techniczne%20i%20medyczne%2C%20dzier%C5%BCawy%20butli_obowi%C4%85zuje%20do%202.11.2026.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/91673/202102050613&BP_8_2020_Owczarek_Szkudlarek.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
Redakčná poznámka
Katalógové ceny uvedené v texte zodpovedajú októbru 2026 a môžu sa zmeniť; pred rozhodnutím si ich overte od zdroja. Hrúbky, medzery a kvalita hrán závisia od konkrétneho stroja, zdroja, plynu a typu materiálu – uvedené hodnoty sú deklarácie výrobcu a približné údaje, nie sú zárukou vášho detailu. Text nenahrádza pokyny výrobcu ani predpisy BOZP týkajúce sa práce s lasermi triedy 4 a plazmového rezania.