
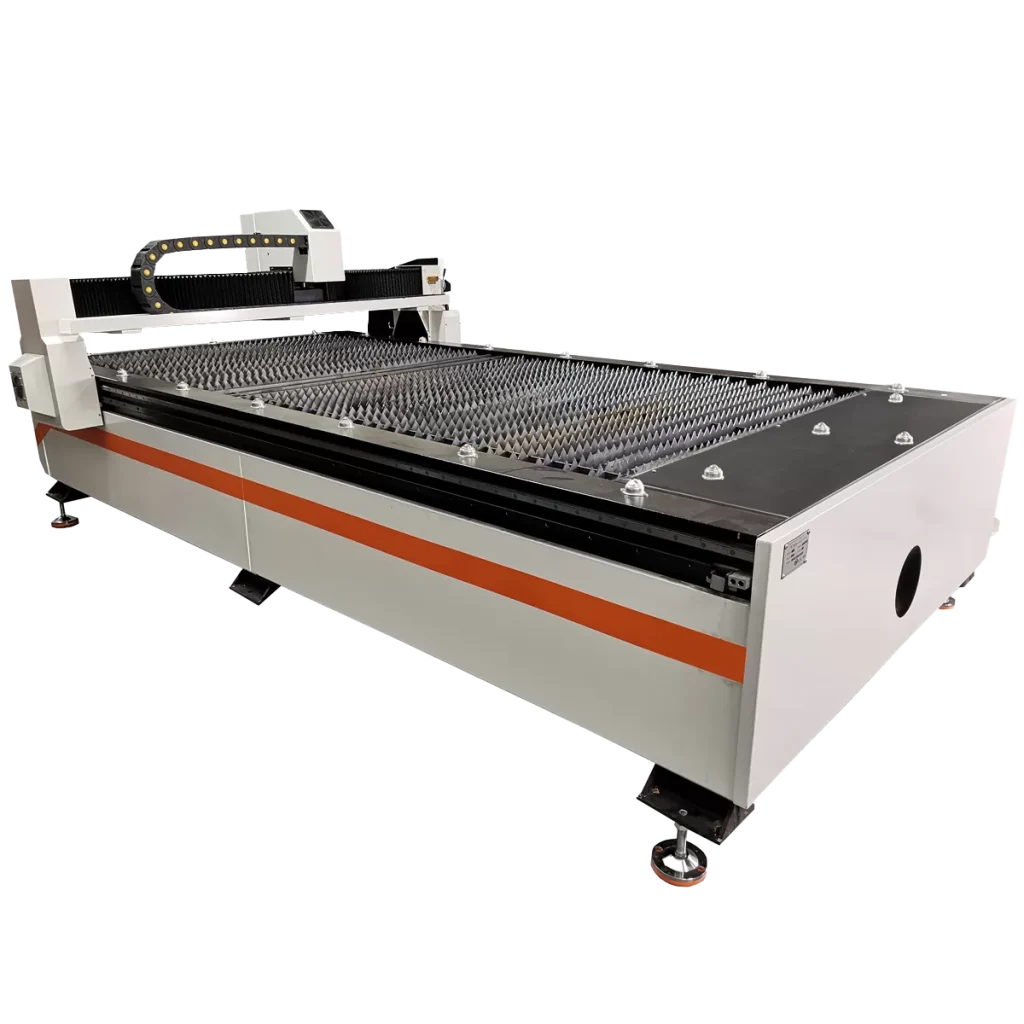
Le découpage au plasma est généralement choisi car il est moins cher à l’achat que le laser et peut traiter de l’acier plus épais. Lorsqu’on leur demande quelle épaisseur le plasma coupe, les magasins répondent avec un chiffre maximum. C’est une source de déception fréquente : ce chiffre tend à correspondre à l’épaisseur de séparation à laquelle le bord ne convient qu’à un traitement ultérieur.
Ce texte explique ce qui se passe dans la torche, la différence entre le plasma air et le plasma de haute précision, et comment lire le tableau des épaisseurs du fabricant : recommandée, séparation et passage. Viennent ensuite la qualité des bords, les matériaux, les erreurs courantes avec les symptômes, ainsi que la santé et la sécurité. Les chiffres proviennent des cartes et manuels Hypertherm, des publications SSAB et The Fabricator et du CIOP-PIB.
La physique est la même dans une découpeuse manuelle et un traceur CNC, mais ce sont deux appareils différents. La sélection d’un onduleur manuel est décrite dans l’article découpeur plasma : manuel ou table CNC, et la construction d’une machine à portail – texte sur ce qui détermine dans un découpeur plasma CNC.
Comment fonctionne le coupage plasma : arc, gaz, buse et électrode
Selon Przegląd Spawalnictwa, l’arc brille entre une électrode non consommable (cathode) et le matériau à couper (anode). Le gaz plasmagène circule à travers la torche, l’arc l’ionise et le flux de plasma atteint 10 000-30 000 K et une vitesse proche de la vitesse du son. Selon SSAB, l’acier est fondu dans ce flux, oxydé par un plasma d’air et d’oxygène et expulsé de la fissure. Selon The Fabricator, la concentration d’énergie est déterminée par le petit diamètre de la buse combiné au tourbillon du gaz – c’est ce qui distingue le plasma d’un arc régulier.
Hypertherm décrit la torche comme un ensemble de pièces consommables :
- électrode fournit du courant et constitue le point de départ de l’arc ; son insert d’émission est constitué d’un métal à très haut point de fusion, par ex. le hafnium ou le tungstène ;
- anneau tourbillonnant centre l’arc et le rétrécit, ce qui entraîne une coupe plus rapide et une plus grande épaisseur ;
- buse façonne, dirige et rétrécit l’arc ;
- couverture protège la buse contre les projections.
Le matériau fait partie du circuit, le plasma ne coupe donc que les métaux conducteurs de l’électricité. La consommation de ces pièces est le principal poste de coût par mètre de coupe – nous calculerons le calcul dans le texte sur prix du coupage plasma.
Plasma aérien et plasma de haute précision
Sources Powermax découpées à l’air comprimé : c’est la norme dans les ateliers et sur la plupart des tables CNC. Les systèmes très précis fonctionnent avec de l’oxygène et d’autres gaz. Selon The Fabricator, le plasma d’oxygène produit moins de biseau, moins de rugosité, une zone affectée thermiquement plus fine et un bord favorable à la soudure. L’azote provenant de l’azote et du plasma d’air présente un risque de porosité des soudures – nous développons ce sujet dans une comparaison laser ou plasma pour couper l’acier.
| Classe | Exemple (Hypertherm) | Angle de chant selon ISO 9013 | Bord à souder |
|---|---|---|---|
| Plasma aérien | Puissancemax45–125 | plage 5 | „nécessite une préparation” |
| Plasma industriel | MAXPRO200 | plage 4 | „prêt à souder” |
| Plasma de haute précision | HPR, XPR | plages 2 à 4 ; XPR300 gamme 2 sur acier fin | „prêt à souder” |
Les désignations d’angle et de soudabilité proviennent du guide Hypertherm (2012) et du site Web XPR300. Les prix des sources de classes individuelles sont indiqués dans le texte sur ce qui détermine dans un découpeur plasma CNC. Pour un atelier de serrurerie, le choix se résume généralement au plasma d’air, et la différence de bord doit ensuite être prise en compte dans le temps de meulage avant le soudage. Le traceur plasma RBP 1530 PRO dispose d’un connecteur universel pour les unités Hypertherm et Spartus.
Quelle plage d’épaisseur donne le coupage plasma : tableau selon courant
Hypertherm fournit quatre valeurs d’épaisseur d’acier pour chaque source. L’épaisseur de production recommandée est de 500 mm/min. Le deuxième point est la coupe à 250 mm/min. Le tronçonnage est une épaisseur pouvant être découpée à la main à 125 mm/min, avec un bord usinable. Pierce désigne l’épaisseur que la source perce manuellement ou avec un contrôle automatique de la hauteur de la torche.
| Source | Actuel | Recommandé (500 mm/min) | Découpe (250 mm/min) | Séparation (125 mm/min) | Crevaison |
|---|---|---|---|---|---|
| Powermax45XP | 10–45 A | 16mm | 22mm | 29mm | 12mm |
| SYNCHRONISATION Powermax65 | 20–65 A | 20mm | 25mm | 32mm | 16mm |
| Synchronisation Powermax85 | 25–85 A | 25mm | 32mm | 38mm | 20mm |
| Powermax105 SYNCHRONISATION | 30–105 A | 32mm | 38mm | 50mm | 22mm |
| Puissancemax125 | 30–125 A | 38 mm (457 mm/min) | 44mm | 57mm | 25mm |
Comment l’utiliser : La source est sélectionnée de manière à ce que l’épaisseur la plus courante figure dans la colonne „recommandée”, et non dans la colonne „séparation”. Exemple tiré du tableau : pour une tôle de 20 mm, Powermax65 SYNC a une épaisseur recommandée de 20 mm, mais ne pénètre que 16 mm. Le contour extérieur peut alors partir du bord de la tôle, mais pas du trou à l’intérieur de la pièce. Pour les trous dans la tôle de 20 mm, vous avez besoin d’une source plus puissante – Powermax85 SYNC perce 20 mm.
Les déclarations de magasin doivent être lues avec la même prudence. L’un des magasins nationaux indique pour la source Spartus ProCUT 125CNC „épaisseur de coupe maximale 55 mm” sans indiquer de quel point il s’agit ; un autre magasin fait la distinction entre la séparation et la découpe de qualité pour les onduleurs manuels, par ex. Idéal Tecno Plasma 45 : 18 et 14 mm.
La limite supérieure est fixée par les systèmes industriels. La norme ISO 9013 :2017 couvre le coupage au plasma dans la plage de 0,5 à 150 mm, et Hypertherm spécifie le coupage de l’acier inoxydable jusqu’à 160 mm pour le HPR800XD. Dans les traceurs Roboteus, la règle est simple : « L’épaisseur maximale n’est pas déterminée par le traceur lui-même, mais par la puissance de la source de plasma sélectionnée pour la commande. Le même cadre, par ex. Traceur plasma RBP 1530 avec champ 1500 × 3000 mm, peut fonctionner avec différentes sources, et le prix dépend aussi de la source – RBP 1530 a un devis pour le processus. Offre complète : Traceurs plasma CNC Roboteus.
Percée ou départ du bord
Une crevaison est le moment le plus dur pour le brûleur. Selon le manuel du Powermax45, la hauteur de perçage est généralement 2,5 fois la hauteur de coupe ; sur une carte 45 A pour acier elle est de 1,5 mm en travail et de 3,8 mm en poinçonnage. Le délai de perforation augmente avec l’épaisseur de 0,0 s à 0,9 s à 9,5 mm, et à partir de 15,9 mm le manuel recommande de commencer par le bord.
Le perçage raccourcit la durée de vie des pièces par rapport au démarrage depuis le bord (manuel Powermax45). Nous calculons dans le texte comment cela se traduit par le coût du métro prix du coupage plasma.
La hauteur pendant la coupe est maintenue par THC, c’est-à-dire contrôle de la hauteur de la torche en fonction de la tension de l’arc (manuel Powermax45). Les traceurs RBP 1515W et RBP 1530 ont du THC intégré, et le RBP 1530 PRO – THC PROMA 50:1 et le système de torche sans collision OHMIC ; Nous décrivons comment évaluer le THC lors de l’achat dans le texte sur un découpeur plasma CNC.
Bord après plasma : angle, laitier, HAZ et espace
La norme PN-EN ISO 9013 évalue le bord, entre autres : tolérance de perpendiculaire ou d’angle (u) et rugosité Rz5 ; plus la plage est basse, plus l’angle de la surface de coupe est petit (Hypertherm).
Le biseau est une caractéristique du processus et non un défaut de la machine. Le manuel du Powermax45 le dit clairement : le bord le plus perpendiculaire se trouve du côté droit par rapport au sens de déplacement de la torche, et celui de gauche a toujours une certaine inclinaison. Par conséquent, la direction de contournement du contour est définie dans CAM de sorte que le détail se trouve du côté du bord le plus droit.
Le même manuel indique qu’avec le plasma d’air, une certaine quantité de scories apparaîtra toujours. Selon The Fabricator, la haute qualité est un biseau idéalement compris entre 0 et 1°.
La vitesse affecte le bord plus que prévu. Lors du test Welding Review, des échantillons S355J2 de 20 mm d’épaisseur découpés au plasma d’oxygène présentaient une rugosité comprise dans la plage de 1 et une tolérance de circularité comprise dans la plage de 3. À une vitesse de 450 mm/min, la perpendiculaire est tombée à la plage 4. C’est le résultat d’un système industriel avec de l’oxygène comme gaz plasma ; pour le plasma à air Powermax, Hypertherm fournit un angle de l’ordre de 5.
La zone affectée thermiquement pour le plasma est de 2 à 5 mm selon SSAB. L’écart est indiqué dans le manuel du Powermax125 pour l’acier et les paramètres « Meilleure qualité » :
| Actuel | L’écart | Plage d’épaisseur |
|---|---|---|
| 45 A | 1,3 à 1,6 mm | 0,5 à 6 mm |
| 65 A | 1,6 à 3,7 mm | 2 à 25 mm |
| 125 A | 2,2 à 4,1 mm | 6 à 40 mm |
L’écart est saisi dans CAM à titre de compensation, sinon le contour extérieur sera plus petit et les trous seront plus grands de la moitié de leur largeur de chaque côté. Pour les aciers résistants à l’usure et à haute résistance, SSAB met en garde contre la fissuration retardée par l’hydrogène après le coupage thermique, qui peut apparaître après plusieurs jours ; le chauffage les empêche.
Quels métaux le plasma coupe-t-il et quels métaux il ne coupe pas
Le plasma coupe l’acier noir, la tôle galvanisée, l’aluminium et l’acier inoxydable ; Il ne coupe pas le plexiglas, le contreplaqué, le caoutchouc ou le cuir (Roboteus). Un traceur laser CO2 est utilisé pour les matériaux non métalliques – nous le décrivons dans le texte sur À quoi sert un traceur laser CO2 ? (en polonais). Selon Hypertherm, l’oxycoupage avec un chalumeau à gaz ne peut pas couper l’acier inoxydable ou l’aluminium, mais le coupage au plasma le peut.
La capacité de pénétration sur l’inox et l’aluminium est inférieure à celle sur l’acier : selon Hypertherm, le XPR300 perce 50 mm d’acier (avec ajout d’argon), mais 38 mm d’inox et d’aluminium. Avec l’acier inoxydable, la nappe phréatique donne, selon Hypertherm, une métallurgie de meilleure pointe. Le problème de la galvanisation, ce sont les vapeurs d’oxyde de zinc qui, selon le CIOP-PIB, provoquent la fièvre des métaux.
Erreurs courantes et leurs symptômes à la limite
| Symptôme | Cause probable | Que faire | Source |
|---|---|---|---|
| Grosse pente, speedway difficile en bas | vitesse trop élevée | ralentir | Le fabricant |
| Bord supérieur arrondi, SWC plus large | vitesse trop faible | accélérer | Le fabricant |
| L’écart est étroit en bas, large en haut | Tension d’arc trop élevée ou vitesse trop élevée | baisser la tension, ralentir | SSAB |
| L’écart est très large en bas | tension trop basse | faire monter la tension | SSAB |
| Angle négatif ou positif | brûleur trop bas ou trop haut | corriger la hauteur de coupe | Manuel Powermax45 |
| Le bord s’aggrave après quelques heures | pièces usées | ralentissez légèrement; remplacer l’électrode de cuivre lorsque la fosse est de 1 mm, l’électrode d’argent lorsque la fosse est de 2 mm | SSAB, Hypertherm |
| Usure rapide des buses | perçage de tôles trop épaisses, mauvaise hauteur de perçage | en partant du bord, percer à une hauteur de 2,5 × la hauteur de coupe | Manuel Powermax45 |
Santé et sécurité : filtre, audition et fumées
L’arc plasma émet de forts UV. CIOP-PIB, basé sur la norme PN-EN 169 (actuellement remplacée par la norme PN-EN ISO 16321), spécifie les filtres suivants pour le coupage plasma : 60-150 A – grade 11, 150-250 A – 12, 250-400 A – 13. Le découpage au plasma est très bruyant et nécessite une protection auditive.
La fumée de l’acier inoxydable contient des composés de chrome VI. Directive (UE) 2017/2398 leur donne de la valeur 0,005 mg/m³; à 17.01.2025 une valeur temporaire était valable pour le soudage et le coupage plasma 0,025 mg/m³ Selon Hypertherm, la nappe phréatique permet un très bon contrôle des fumées ; les exigences d’échappement pour une table ventilée sont abordées dans le texte sur un découpeur plasma CNC.
Questions fréquemment posées
Quelle est l’épaisseur maximale que le plasma coupe ?
Cela dépend de la source et de ce que signifie « coupures ». Selon Hypertherm Powermax45 XP est l’épaisseur recommandée 16 mm et séparation 29 mm et Powermax125 — 38 i 57 mm. La norme ISO 9013:2017 couvre le coupage plasma jusqu’à 150 mm, mais de telles épaisseurs nécessitent des systèmes industriels.
Le coupage plasma est-il adapté à l’acier inoxydable et à l’aluminium ?
Oui, car les deux métaux conduisent l’électricité. Cependant, la perforation est plus difficile que sur l’acier : selon Hypertherm, le XPR300 pénètre 50 mm d’acier et 38 mm d’acier inoxydable et d’aluminium. Avec l’inox, la nappe phréatique améliore la métallurgie des bords.
Pourquoi le bord après le plasma est-il incliné ?
Selon le manuel du Powermax45, le bord le plus perpendiculaire se trouve du côté droit par rapport à la direction de mouvement de la torche, et celui de gauche présente toujours une certaine inclinaison. Le biseau augmente lorsque la vitesse est trop élevée ou que la hauteur de la torche est mal réglée. Le plasma aérien est dans la plage 5 selon la norme ISO 9013, haute précision dans les plages 2 à 4.
Quel gaz est utilisé pour le coupage plasma ?
Dans les ateliers et sur la plupart des tables CNC – air comprimé. Les systèmes industriels coupent l’acier avec de l’oxygène, ce qui, selon The Fabricator, produit un biseau plus petit et un bord favorable à la soudure. L’azote et le plasma d’air présentent un risque de pénétration de l’azote dans le bord et de rendre la soudure poreuse.
Quels sont les avantages et les inconvénients du coupage plasma ?
Avantages : prix de la machine inférieur à celui d’un laser, large gamme d’épaisseurs, découpe de l’inox et de l’aluminium, tolérance aux surfaces de tôle moins bonnes. Inconvénients : espacement et zone affectée par la chaleur plus larges qu’avec un laser, biseau des bords, scories, bruit, UV et fumée, ainsi que des consommables qui s’usent pendant les heures d’arc.
Sources
- https://roboteus.com/pl/maszyny/plotery-plazmowe/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530-pro/
- https://pspaw.pl/pspaw/article/download/648/655/1288
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.thefabricator.com/thefabricator/article/plasmacutting/you-can-plasma-cut-it-but-can-you-weld-itr
- https://www.weldersupply.com/Content/files/ProductPDFs/Hypertherm/HyperthermConsumablecareg.pdf
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax45-xp/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax65-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax85-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax105-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax125/
- https://www.hypertherm.com/hypertherm/xpr/xpr300
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf
- https://www.hypertherm.com/resources/more-resources/blogs/fume-control/
- https://www.evs.ee/en/iso-9013-2017
- https://www.ciop.pl/CIOPPortalWAR/file/91673/202102050613&BP_8_2020_Owczarek_Szkudlarek.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/48100/2013031212041&14nr1r2009.pdf
- https://multimedia.3m.com/mws/media/2409178O/comparison-of-en-iso-16321-2022-standards-with-en-166-2001-and-other-related-standards.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
Note éditoriale
Les prix catalogue des équipements de coupage plasma auxquels nous faisons référence sont exacts en date d’octobre 2026 et peuvent changer. Les épaisseurs, les écarts et la qualité des bords dépendent de la source de plasma, de la torche, du gaz, de l’état des consommables et de la qualité du matériau – les valeursindiquées sont les données des fabricants pour leurs appareils. Le texte ne remplace pas les instructions du fabricant ni les règles de santé et de sécurité concernant le coupage plasma.