
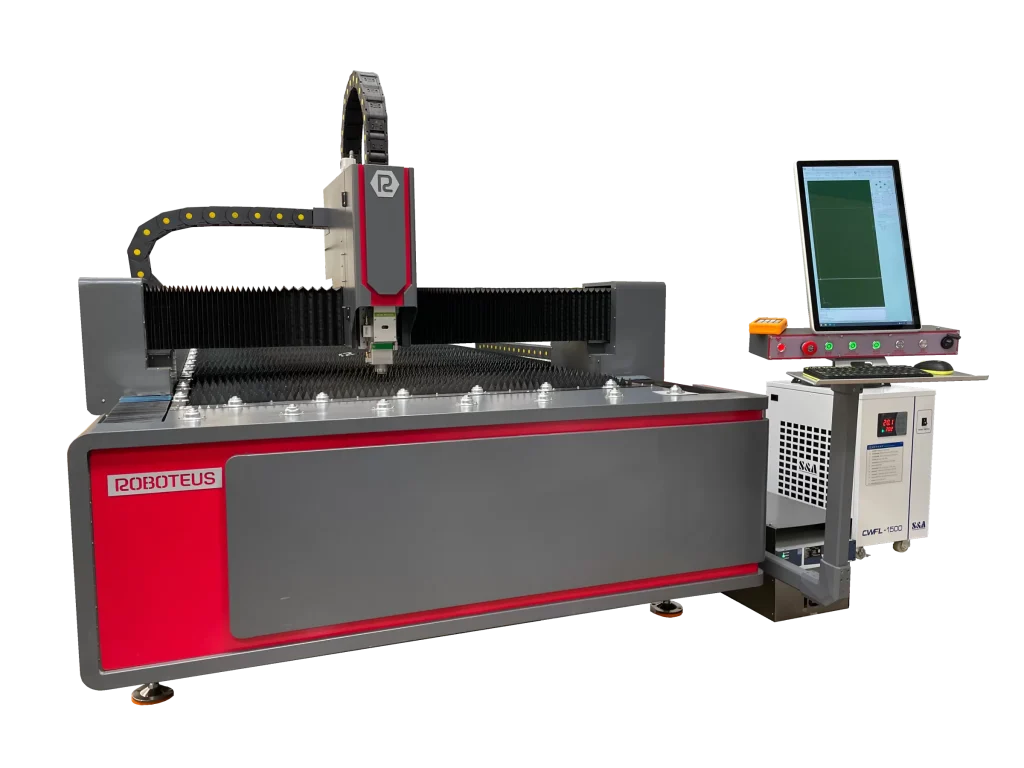
Láser o plasma: esta pregunta suele plantearse cuando la planta no puede cumplir los plazos del subcontratista o cuando el antiguo quemador no puede mantener la calidad. La respuesta suele ser: el láser es preciso, el plasma es barato y para chapas gruesas. Esto es cierto, pero no es posible derivar decisiones para una producción específica sólo a partir de eslóganes.
Este texto compara ambas tecnologías en dos tablas: proceso (espesor, zona afectada por el calor, hueco, ángulo del borde, soldabilidad, materiales) y costo (máquina, equipo, operación, suministro de energía). Cada número tiene una fuente: la norma ISO 9013:2017, datos del fabricante (SSAB, Hypertherm, fabricantes seleccionados de máquinas de corte), publicaciones técnicas (RP Photonics, The Fabricator) o precios de catálogo de tiendas a octubre de 2026.
Al final hay una regla que utiliza Roboteus al seleccionar una máquina y cinco escenarios típicos de apuestas.
Dos tecnologías en un párrafo
El plasma corta con un arco eléctrico que brilla entre el electrodo del quemador y la chapa en una corriente de gas comprimido: el gas se transforma en estado de plasma con una temperatura superior según SSAB 20 000°C, funde el metal y lo expulsa de la grieta. La chapa forma parte del circuito, por lo que el plasma sólo corta materiales conductores de electricidad. Un láser de fibra (el haz se crea en una fibra óptica) corta con un haz enfocado con una longitud de onda de aprox. 1,07–1,08 µm. El metal se funde en el lugar y el gas que lo acompaña (oxígeno, nitrógeno o aire comprimido) lo expulsa de la grieta.
Láser o plasma: tabla comparativa de procesos
El espesor máximo del fabricante no es el espesor de producción; donde damos un máximo, lo escribimos explícitamente.
| Criterio | Láser de fibra | plasma CNC | Fuente |
|---|---|---|---|
| Rango de espesores cubiertos por la norma | 0,5–32 mm | 0,5–150 mm | ISO 9013:2017 (alcance de los procesos) |
| Donde el método es más fuerte | láminas delgadas; La mejor calidad, rendimiento y costo inferior a 6 mm. | láminas, estructuras medianas y gruesas | Hypertherm (2012), SSAB |
| Zona afectada por el calor (ZAT) | 0,2–2 mm | 2-5 milímetros | SSAB |
| Cortar la brecha | cerca del diámetro del haz; para tableros gruesos aprox. 2 milímetros | a 65 A desde 1,6 mm (chapa de 2–3 mm) hasta 3,7 mm (chapa de 25 mm) | Fotónica RP; manual powermax125 |
| Ángulo de borde según ISO 9013 | rangos 2–4 | aire: rango 5; alta precisión (HPR): rangos 2–4 | Kjellberg; hipertermo |
| Borde para soldar | con nitrógeno sin óxidos; Con oxígeno, la capa de óxido interfiere con la soldadura y el recubrimiento. | el aire „requiere preparación”; El nitrógeno en el borde puede causar porosidad en la soldadura. | Fotónica RP; hipertermo; El fabricante |
| Materiales | acero, acero inoxidable, aluminio; El cobre y el latón tienen espesores más bajos (reflectividad, conductividad térmica) y sus reflejos, al igual que el galvanizado, pueden dañar la fuente. | Sólo metales que conducen electricidad, incluidos el acero inoxidable y el aluminio. | fabricantes de máquinas cortadoras; roboteo |
| Condición de la superficie | La pintura y la corrosión se eliminan antes de cortar. | Tolera más fácilmente las chapas oxidadas o pintadas. | SSAB; roboteo |
Dos números de la mesa son los más importantes en la sala. La zona afectada por el calor es varias veces menor con un láser: según SSAB, de 0,2 a 2 mm en comparación con 2 a 5 mm con un plasma, y la mayor parte del calor se introduce mediante corte con oxígeno con un soplete de gas. Menos calor significa menos deformación del detalle fino. Un ángulo de borde en el rango de 5 significa un chaflán claro; no es importante para una placa de refuerzo para una soldadura, pero sí para un orificio de pasador o un detalle de ajuste a presión.
Espesor: Donde termina el láser y comienza el plasma.
SSAB ofrece una selección aproximada del método según el espesor del acero („oxígeno” aquí significa un quemador de gas, no un láser de oxígeno):
- menos de 2 mm – láser;
- menos de 3 mm: plasma o láser;
- menos de 10 mm: agua, plasma o láser;
- más de 10 mm: láser, plasma, oxígeno o agua;
- por encima de 30 mm: plasma, oxígeno o agua;
- por encima de 50 mm: oxígeno o agua.
Un láser de „más de 10 mm” es un láser de alta potencia. El fabricante de máquinas cortadoras proporciona un máximo de 20 mm de acero para una fuente de energía de 3 kW y 25 mm para una fuente de energía de 6 kW; estos son valores máximos, no espesores con los que es rentable producir. Para la potencia de 1500 W no encontramos la tabla de espesores original del fabricante. Roboteo para Trazador láser de fibra RBFIB 1530 confirma el rango de espesor para un tipo específico de material antes de fijar el precio. Las declaraciones indicativas del vendedor para 1500 W se resumen en la guía máquina de corte por láser de metal: cómo elegir la potencia.
En plasma, el espesor lo determina la fuente, no el marco. Según Hypertherm, la Powermax45 XP corta 16 mm de acero a 500 mm/min y divide 29 mm a 125 mm/min; Powermax125 38 mm a 457 mm/min y 57 mm respectivamente. Roboteus lo expresa de esta manera: „El espesor máximo no lo determina el propio trazador, sino la potencia de la fuente de plasma seleccionada para el pedido”. Se muestra la diferencia entre el espesor recomendado, de separación y de punción. Tabla de espesor de plasma por corriente..
Conclusión: en chapas de hasta unos pocos milímetros ambos métodos funcionan, pero el láser gana en la ranura y el borde. En el rango de varios milímetros, la potencia del láser y la tolerancia requerida son decisivas. Por encima de 30 mm, el láser desaparece de la lista SSAB.
Filo y soldabilidad: qué pasa después del corte
ISO 9013 evalúa el borde con perpendicularidad o tolerancia de ángulo (u) y rugosidad Rz5. Según Hypertherm, cuanto menor sea el rango, menor será el ángulo de la superficie de corte. Según Kjellberg, el láser se encuentra en el rango 2-4, el plasma de aire estándar en el rango 5. El plasma de alta precisión (HPR) alcanza los rangos 2 a 4 y, según Hypertherm, está „listo para soldar”. MAXPRO industrial mecanizado200 cae dentro de la misma guía 4, también „listo para soldar”, y cuesta en una de las tiendas 105 165 PLN neto (precio de lista a partir de octubre) 2026). Las tiendas polacas no fijan públicamente el precio de los sistemas HPR.
Según The Fabricator, con nitrógeno y plasma de aire, el nitrógeno penetra el borde del acero al carbono y amenaza con volver porosa la soldadura, por lo que se debe lijar el borde; El plasma de oxígeno proporciona un borde favorable para la soldadura.
El láser tiene el mismo problema en una forma diferente. El corte con láser de oxígeno es rápido en acero sin alear, pero según RP Photonics deja una capa de óxido que interfiere con la soldadura y el recubrimiento. El nitrógeno proporciona una ventaja libre de óxido a expensas de la velocidad: esta elección describe guía sobre gases para corte por láser.
El costo de la máquina y la operación en el resumen.
Los precios de la competencia son precios de lista netos a octubre de 2026. Las configuraciones no son idénticas, por lo que la tabla muestra el orden de magnitud, no la clasificación.
| Posición | Láser de fibra | plasma CNC |
|---|---|---|
| roboteo | RBFIB 1530 (1500 W, 1500 × 3000 mm): desde 105 610,00 PLN neto, precio aproximado, configuración del proceso. | RBP 1515W (1500 × 1500 mm): desde 30 893,00 PLN neto, precio aproximado, configuración del proceso; RBP 1530 y RBP 1530 PRO: cotización del proceso |
| Competencia | tienda A, 1500 W: 77 235,77 PLN; tienda B, 1,5 kilovatios: 150 000,00 PLN | tienda B: 31 000,00 PLN sin fuente, 41 000,00 PLN con Spartus ProCUT 125CNC; tienda C, con fuente 120 A: 69 900,00 PLN |
| Accesorios por separado | enfriador CWFL1500: 9 500,00 PLN; Compresor THEOR H1520 con deshumidificador: 23 252,03 PLN (tienda B) | fuente de potencia máxima45 SINCRONIZACIÓN, kit CNC: 13 399,19 PLN (tienda D) |
| Operación | boquillas 40,00–42,00 PLN, gafas protectoras 40,00–90,00 PLN (tienda B) | Juego Spartus CUT BOX SP125HY: 550,13 PLN (tienda D); El conjunto Powermax45 soporta de 3 a 5 horas de arco en la máquina (Hypertherm) |
| gasolina | oxígeno, nitrógeno o aire; nitrógeno 5,0 en botella de 50 l: 165,00 PLN netos (ejemplo de precio de contrato, UMW Wrocław) | aire comprimido; Powermax105: 217 l/min a 5,9 bar (tienda B) |
| Fuente de alimentación | RBFIB 1530: 380 V, 3 fases | Bastidor RBP: 230V; fuente según modelo (Powermax45 XP también 230 V, 65 y 85 SYNC CE – 380-400 V) |
En la RBFIB 1530, la enfriadora S&A CWFL-1500 y dos válvulas automáticas de gas (oxígeno, nitrógeno/aire) están en las especificaciones de la máquina. En el caso de los plotters de plasma, recuerda que la fuente de plasma se selecciona en función del pedido: de ello depende el espesor de corte y el precio final, por lo que una comparación con un láser sólo es justa después de añadir la fuente.
El costo de la mano de obra se calcula de manera diferente. Según RP Photonics, la energía y el gas por metro de corte suponen una parte importante del coste del láser; Las fuentes de fibra industriales típicas tienen una eficiencia superior al 30%, según Laser Focus World. En el plasma predominan las boquillas y los electrodos, y cualquier pinchazo acorta su vida. La descripción completa del metro de plasma se encuentra en el texto sobre costo de corte por plasmay el umbral de „pedir o comprar” para un láser, en el artículo sobre el precio del servicio de corte y tu propia máquina de corte.
Regla robótica: estructuras para plasma, detalles para fibra.
Al seleccionar una máquina, Roboteus aplica una regla simple: estructuras, perfiles y elementos de acero destinados a una posterior soldadura: plasma; Detalles precisos de chapa fina y calidad de cantos repetible sin procesamiento adicional: trazador láser de fibra.
La justificación se desprende de las tablas. En una estructura soldada, la tolerancia de la unión está determinada por la soldadura, no por el ángulo del borde, y las láminas para soldaduras a tope están biseladas de todos modos. Según Hypertherm, el borde de plasma de aire „requiere preparación” y el nitrógeno en el aire puede causar porosidad en la soldadura, por lo que el tiempo necesario para limpiar el borde también debe agregarse para las soldaduras en ángulo.
En un detalle fino ocurre lo contrario: una ranura estrecha, una HAZ pequeña y un borde que, con parámetros bien seleccionados, no suele requerir desbarbado, permiten doblar o ensamblar el detalle sin refinar. Los ahorros en acabado pueden compensar parte de la diferencia en el precio de la máquina; calcúlelo según sus propios datos.
Cinco escenarios: qué apuesta elige qué
Cerrajería y estructuras de acero.
Placas de refuerzo, pies de columna, nervaduras y orificios para pernos en acero más grueso. Elección: Plasma CNC en formato de hoja, p.e. Plotter de plasma RBP 1530 con un campo de 1500×3000 mm y mesa ventilada, con fuente seleccionada para los espesores más habituales. Compruebe también la chapa de metal más gruesa con agujeros, porque no comenzará el agujero desde el borde: según Hypertherm, Powermax65 SYNC perfora 16 mm y Powermax85 SYNC perfora 20 mm. Los orificios de plasma de aire tienen un chaflán (rango 5 según ISO 9013), por lo tanto, planifique los orificios instalados para taladrar o escariar.
Fabricante de cerramientos, armarios y tapas.
Acero fino y acero inoxidable, muchos agujeros y recortes, doblado después del corte. Elección: láser de fibra. El acero inoxidable se corta con nitrógeno para dejar el borde libre de óxidos antes de soldarlo o pulir (fabricantes de máquinas cortadoras de fibra). Describimos cómo el gas cambia el borde del acero inoxidable y el aluminio en el texto sobre corte por láser de chapa metálica.
Elementos publicitarios y decorativos.
Contorno fino, letras, acero inoxidable y aluminio de bajo espesor. Elección: láser de fibra, siempre que el aluminio refleje el haz y disipe rápidamente el calor (fabricantes de máquinas cortadoras de fibra); el espesor de una aleación específica debe confirmarse mediante una prueba.
Taller de reparación y pequeñas series.
Chapas diversas, muchas veces oxidadas o pintadas, presupuesto y espacio limitados. Elección: compacto Plotter de plasma RBP 1515W — campo 1500 × 1500 mm, mesa de sable con baño María integrado, bastidor alimentado por 230 V. Compruebe qué potencia requiere la fuente de plasma seleccionada.
Fabricante de máquinas de gama mixta.
Tapas finas y placas gruesas en un solo pedido. Elección: ambas tecnologías o fibra para chapa fina y pedido de chapa gruesa. La segunda máquina significa una segunda estación y un segundo programa a dominar (RBFIB 1530 funciona en Cypcut, RBP 1515W y RBP 1530 en FASTCAM), por lo que tiene sentido cuando ambos grupos de detalles la cargan constantemente.
Agua y oxígeno: cuando ninguno de los dos
Según SSAB, el corte por chorro de agua corta casi cualquier material sin la influencia del calor (0 mm SWC) y con tolerancias estrictas, pero el equipo es caro, la operación es costosa y la velocidad es baja. El corte con oxígeno con soplete de gas (que no debe confundirse con el corte con láser de oxígeno) cubre de 3 a 300 mm según SSAB, con la zona más grande afectada por el calor: de 4 a 10 mm. Hypertherm añade que el oxígeno no cortará el acero inoxidable ni el aluminio. Las tijeras y la sierra son métodos „fríos”, buenos para cortes rectos. Roboteus no ofrece estas tecnologías; las estamos reemplazando porque cuando las placas tienen un espesor superior a 50 mm, la elección entre „láser o plasma” ya no es la pregunta correcta.
Salud y seguridad: peligros diversos, extracción común
Según CIOP-PIB, el láser de corte es un dispositivo de clase 4 según PN-EN 60825-1:2014-11: los rayos directos, reflejados y dispersos son peligrosos. Un dispositivo de alta potencia completamente cerrado puede ser de clase 1, lo que cambia los requisitos de la estación (más información en el texto sobre láser de fibra en la práctica). El plasma es un arco con fuertes rayos UV (CIOP-PIB recomienda un filtro 11 según PN-EN 169 (actualmente reemplazado por PN-EN ISO 16321) para corrientes de 60-150 A) y un proceso muy ruidoso que requiere protección auditiva.
El humo es común. El acero inoxidable produce compuestos de cromo VI, para los que la Directiva (UE) 2017/2398 fija un valor de 0,005 mg/m³. La extracción o nivel freático no es, por tanto, un accesorio; Las diferencias entre una mesa freática y una mesa ventilada se analizan en el texto sobre Lo que determina en una cortadora de plasma CNC..
Preguntas frecuentes
¿Láser o plasma para chapas de hasta 3 mm de espesor?
Según SSAB, ambos métodos funcionarán por debajo de 3 mm y por debajo de 2 mm: el láser. El láser proporciona una ranura más estrecha, una zona afectada por el calor más pequeña y un borde que normalmente no requiere mecanizado, por lo que para piezas de chapa fina suele ganar. El plasma tiene sentido cuando las chapas finas están al margen de la producción y las tolerancias son bajas.
¿A qué espesor el plasma tiene ventaja sobre el láser?
No existe un límite único porque depende de la potencia del láser y de la fuente de plasma. Según SSAB, por encima de 30 mm el láser desaparece de la lista de métodos, y Hypertherm indicó que el láser es más eficiente por debajo de 6 mm. en el láser 1500 Las ventajas del plasma comienzan antes que con las máquinas de varios kilovatios.
¿Qué método tiene una zona afectada por el calor más pequeña?
Láser. Según SSAB, la HAZ típica es de 0,2 a 2 mm para el corte con láser, de 2 a 5 mm para el plasma y de 4 a 10 mm para el corte con gas oxicombustible.
¿Puedo soldar inmediatamente después del corte por plasma?
Después del plasma de aire, por lo general no: Hypertherm marca un borde como „requiere preparación” y, según The Fabricator, el nitrógeno del aire corre el riesgo de que se produzca porosidad en la soldadura. Los sistemas impulsados por oxígeno (MAXPRO200, HPR) producen un borde „listo para soldar”, según Hypertherm, pero son significativamente más caros que el plasma de aire.
¿Un láser de fibra de 1500 W sustituirá al plasma en una cerrajería?
En chapa fina, eso sí, con mejor filo. En espesores medios, 1500 W funciona cerca del límite de las declaraciones indicativas de los vendedores, por lo que es más lento y con menos margen de proceso, y el plasma suele ser más práctico. Roboteus confirma el rango de espesor del RBFIB 1530 para un grado específico antes de cotizar. Si predominan las placas gruesas y las formas, el plasma sigue siendo más barato: compare ambos categorías: trazadores láser de fibra i Trazadores de plasma CNC o pedir una cotización (en polaco) para tu propio material.
Fuentes
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530/
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.evs.ee/en/iso-9013-2017
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax45-xp/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax125/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax65-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax85-sync/
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf
- https://www.kjellberg.de/quality-parameters.html
- https://www.thefabricator.com/thefabricator/article/plasmacutting/you-can-plasma-cut-it-but-can-you-weld-itr
- https://www.rp-photonics.com/laser_cutting.html
- https://www.rp-photonics.com/fiber_lasers.html
- https://www.laserfocusworld.com/lasers-sources/article/16547048/photonic-frontiers-high-efficiency-optical-pumping-going-green-cranks-up-the-laser-power
- https://www.umw.edu.pl/sites/default/files/2025-11/Cennik%20-%20gazy%20techniczne%20i%20medyczne%2C%20dzier%C5%BCawy%20butli_obowi%C4%85zuje%20do%202.11.2026.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/91673/202102050613&BP_8_2020_Owczarek_Szkudlarek.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
Nota editorial
Los precios de catálogo cotizados en el texto corresponden a octubre de 2026 y están sujetos a cambios; compruébalos de la fuente antes de tomar una decisión. Los espesores, los espacios y la calidad de los bordes dependen de la máquina, la fuente, el gas y el tipo de material específicos; los valores proporcionados son declaraciones del fabricante y datos aproximados, no una garantía para sus detalles. El texto no sustituye las instrucciones del fabricante ni las normas de seguridad y salud relativas al trabajo con láseres de clase 4 y corte por plasma.