
El coste del corte por plasma realizado por un subcontratista es fácil de comprobar: las listas de precios indican PLN por metro lineal o por hora de máquina. Es más difícil contar el mismo metro en tu propia mesa. Una calculadora de costos de plasma típica tiene campos para boquillas, electrodos, electricidad, aire y operador, pero usted mismo debe ingresar los valores. Esta publicación los completa con un ejemplo donde cada número es un dato del fabricante o de la tienda, o una suposición marcada explícitamente.
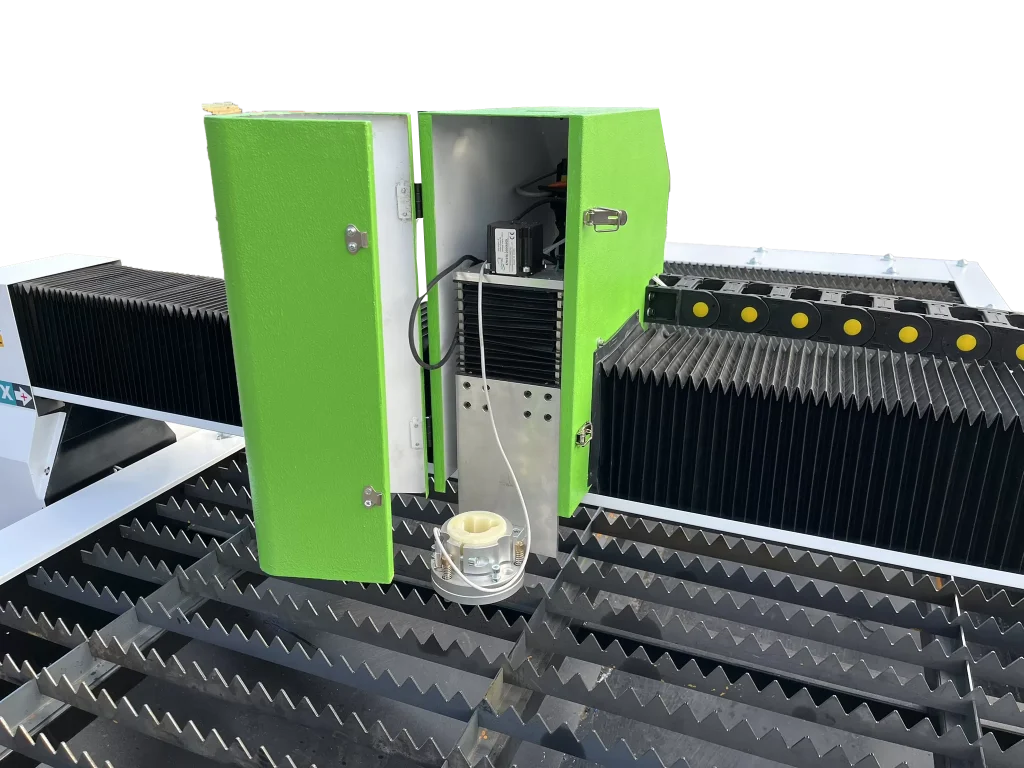
Estamos hablando de un trazador de plasma CNC, es decir, una mesa con una puerta, una antorcha mecanizada y un control de altura de la antorcha (THC). Una cortadora de plasma manual es un dispositivo diferente y tiene un funcionamiento diferente. Las diferencias entre ambos tipos de dispositivos se describen en el texto. máquina de corte manual o mesa CNC.
1. ¿En qué consiste un medidor de corte?
El coste de un metro de corte en tu propia máquina se compone de siete conceptos:
- consumibles del quemador: boquilla, electrodo y, con menos frecuencia, anillo giratorio, tapa y cubierta,
- energía eléctrica consumida por la fuente de plasma, accionamientos y control,
- aire comprimido, es decir, compresor, secador y filtros,
- tiempo del operador,
- tabla y fuente de amortización,
- reemplazos y tiempo de inactividad,
- Procesamiento post-corte y recortes.
En el artículo sobre el coste real del corte, Hypertherm sugiere una solución sencilla. El costo de los materiales es el precio de un juego multiplicado por el número de juegos utilizados en un mes. El costo de los reemplazos es el número de reemplazos multiplicado por el tiempo de reemplazo multiplicado por la tasa de mano de obra más el margen de beneficio. El costo de la producción perdida son las horas de inactividad multiplicadas por el valor de la producción por hora. Además, existen recortes y correcciones resultantes de un mal filo.
La calculadora Kinetic calcula dos valores: „coste por salida” y „coste por hora”, y toma el número medio de salidas „según la experiencia”. Calculamos el coste de una hora de arco y lo dividimos por el número de metros que cortará la antorcha en esa hora. En el caso del plasma, este denominador determina el resultado con más frecuencia que el precio de la boquilla.
2. Boquillas y electrodos de plasma: precios y vida útil
Precios de catálogo en una de las tiendas nacionales (en adelante: tienda A), a octubre de 2026, neto:
| Posición | Embalaje | Precio neto |
|---|---|---|
| Boquilla de corte Böhler Welding 1,10 mm, 50–70 A (mango SP 70) | 10 uds. | 161,25 PLN |
| Electrodo de soldadura Böhler (mango SP 70) | 5 uds. | 141,90 PLN |
| Spartus CUT BOX para soporte SP125HY (boquilla 105 A) | conjunto | 550,13 PLN |
| Spartus CUT BOX para mango SP100 / PT100 (boquilla 80-120 A) | conjunto | 780,40 PLN |
Los juegos CUT BOX son conjuntos de piezas para mangos específicos y no los convertimos directamente en piezas. Las piezas de Böhler se ajustan a la antorcha SP 70, no a la antorcha Hypertherm; No encontramos repuestos originales Hypertherm con precios en zlotys polacos en las tiendas polacas.
La vida útil del conjunto se indica en el manual de Powermax45, es decir, para piezas originales Hypertherm: aproximadamente de 3 a 5 horas de arco cuando se corta a máquina. En las instrucciones también se enumeran los factores de los que depende: espesor de la chapa, longitud media de corte, perforación o desde el borde, altura de perforación y calidad del aire (aceite, humedad). En una máquina, el electrodo se desgasta primero y, al cortar manualmente, la boquilla se desgasta primero.
Cuándo reemplazar el electrodo, consulte la Guía de consumibles de Hypertherm. El electrodo de cobre se cambia a una profundidad de hundimiento de 1 mm, el electrodo de plata a 2 mm. No facilitamos el número de pinchazos por set porque los datos del fabricante no lo confirman para sistemas mecanizados. La mejor fuente para este número es el registro de intercambio de su propia máquina.
3. Cuánto cuesta un pinchazo: daños y vida útil del conjunto
El manual de Powermax45 establece claramente que perforar acorta la vida útil de los materiales en comparación con comenzar desde el borde. En una tarjeta de 45 A y acero con chapa de 9,5 mm, el retardo de rotura es de 0,9 s. Para hojas más gruesas, las instrucciones recomiendan comenzar desde el borde.
Para el billete, esto significa que una pieza con muchos agujeros cuesta más que una pieza con la misma circunferencia y un mismo contorno. Cada arranque supone un desgaste adicional de la boquilla y del electrodo y unos momentos sin alimentación. Por eso Kinetic calcula el coste por arranque por separado, no sólo por metro.
El THC mantiene la altura de la antorcha en función del voltaje del arco y, al golpear una hoja de metal o un detalle elevado con la boquilla, generalmente se reemplaza el conjunto antes de tiempo. Los trazadores de plasma Roboteus tienen THC y un soporte para antorcha anticolisiones; más información en el texto sobre cómo elegir una mesa, THC y fuente.
4. Actual: cuánto consume la fuente de plasma
El consumo de energía depende de la fuente de plasma, no de la mesa en sí. Ejemplos de tarjetas:
- Hypertherm Powermax45 XP: con una potencia de salida de 6,5 kW, consume 33 A de una red monofásica de 230 V o 10 A de una red trifásica de 400 V; eficiencia 88% (tarjeta del fabricante),
- Hypertherm Powermax105: corriente de entrada 28 A a 400 V y potencia de salida 16,8 kW (tarjeta en otra tienda, en adelante: tienda B).
La potencia en kilovatios que aparece en las tarjetas es la potencia del arco. El consumo de la red es mayor por las pérdidas en la fuente, es decir, aproximadamente la potencia de salida dividida por la eficiencia.
La mesa también consume electricidad, pero no mucha en comparación con la fuente; RBP 1515W, RBP 1530 y RBP 1530 PRO funcionan con 230 V. La fuente de plasma se selecciona según el pedido y determina el espesor de corte, el precio del juego y si es necesaria una conexión de 400 V.
La fórmula es simple: la energía extraída de la red durante un arco multiplica las horas de arco por la tarifa de facturación. Los datos de la tarjeta se refieren a la corriente total, por lo que a una corriente más baja dan una estimación con margen.
5. Aire comprimido: cantidad y calidad
El plasma de aire utiliza mucho aire. Según las instrucciones, el antiguo Powermax45 necesita 151 l/min con el arco encendido, las fuentes más grandes necesitan significativamente más – una lista para varios modelos está en el texto sobre elegir un cortador de plasma.
El compresor se selecciona según el caudal y la presión especificados en la tarjeta de origen. La calidad del aire también es importante. El manual de Powermax45 enumera el aceite y la humedad como factores que acortan la vida útil de los consumibles. El secador y los filtros cuestan una vez, y el aire húmedo cuesta cada vez que se reemplaza el electrodo.
La energía del compresor que funciona durante el arco se incluye en el cálculo. Hay un extractor de aire en la mesa ventilada. RBP 1530 dispone de caja ventilada con ventilador incluido y RBP 1515W dispone de baño maría.
6. Operador, depreciación y tiempo de inactividad
Con el plasma, el elemento más importante suele ser el tiempo humano, no la boquilla. Al operador se le paga por todo el turno y el arco ilumina solo una parte del mismo.
El resto es cargar chapa, retirar piezas, pasadas, pinchazos, reposición de material y programación. La proporción del tiempo de arco en el tiempo de funcionamiento de la máquina es el supuesto más importante en el cálculo.
La depreciación se calcula a partir del precio de la máquina en origen. Plotter de plasma RBP 1515W tiene un precio orientativo de 30 893,00 PLN net (configuración del proceso). RBP 1530 y RBP 1530 PRO tienen un precio por proceso. Para escala: la tienda A tiene un kit CNC Hypertherm Powermax en el catálogo45 SINCRONIZACIÓN 13 399,19 PLN neto y fuente de la tienda B: Spartus ProCUT 125CNC un 10 500,00 PLN neto (a partir de octubre 2026).
El tiempo de inactividad se calcula utilizando el método Hypertherm desde el punto 1: el tiempo de reemplazo del material multiplicado por la tasa más la producción que no existía en ese momento.
7. Costo de corte por plasma paso a paso: ejemplo con suposiciones
A continuación se muestra un ejemplo de cálculo. La columna „De” muestra qué valores provienen de las tarjetas del fabricante o de la tienda y cuáles aceptamos solo para mostrar el método.
| Parámetro | Valor | ¿De dónde? |
|---|---|---|
| Fuente y material | 45 A, acero negro 6,4 mm | aceptamos |
| Velocidad de corte | 1500 mm/min, es decir 90 m por hora de arco | Tarjeta de corte del manual Powermax45 (generación anterior; adoptamos para 45 XP) |
| Juego de boquilla y electrodo. | 44,51 PLN netos | Estimación de los precios de Böhler para el mango SP 70 (boquilla 50–70 A) en la tienda A, piezas de un quemador distinto del Hypertherm: 161,25 PLN / 10 + 141,90 PLN / 5 |
| Vida útil del conjunto | 3 horas de arco | Asumimos el límite inferior de la horquilla Hypertherm para piezas originales. |
| Consumo de fuentes de la red durante el arco. | estimado 7,4 kW | supongamos: potencia de salida 6,5 kW / eficiencia 88% (tarjeta Powermax45 XP) |
| Compresor y mesa | 1,5 kilovatios + 0,5 kilovatios | aceptamos |
| Precio de la energía | 1,00 PLN neto por kWh | aceptamos |
| Operador | 50 PLN/hora | aceptamos |
| Reparto del arco durante el funcionamiento de la máquina | 50% | aceptamos |
| Mesa con una fuente | 45 000 PLN neto | aceptamos |
| Periodo de amortización | aceptamos 5 años después 1 600 h de trabajo, es decir 4 000 arco h | instalación, con 50% de arco |
| Ingrediente | Cálculo | PLN por hora de arco |
|---|---|---|
| Boquilla y electrodo | 44,51 PLN / 3 h, estimación | 14,84 |
| Energía | estimado 9,4 kWh × 1,00 PLN | 9,40 |
| Operador | 50 PLN / 0,5 | 100,00 |
| Depreciación | 45 000 PLN/ 4 000 h, respeto | 11,25 |
| Juntos (respeto) | 135,49 |
Suponiendo 90 m de corte por hora de arco, dividimos 135,49 PLN entre 90 m y obtenemos un estimado de 1,51 PLN netos por metro. Solo las boquillas y los electrodos se estiman en 0,16 PLN por metro, y la factura sin el operador en 0,39 PLN.
La vida útil de 3 horas es el límite inferior de la horquilla Hypertherm para piezas originales; para reemplazos, mídalo en el registro de reemplazos. En el caso de piezas con muchos pinchazos, la proporción de piezas en el coste aumenta.
Cómo responde el resultado a un cambio en un supuesto (el resto permanece sin cambios):
| Variante | PLN por hora de arco | PLN por metro | Personaje |
|---|---|---|---|
| Base: 6,4 mm, juego de 3 h, 50 % de arco | 135,49 | 1,51 | respeto |
| Serie 5 h (menos pinchazos, empieza desde el borde) | 129,55 | 1,44 | respeto |
| Chapa de 9,5 mm, 810 mm/min según las instrucciones, es decir 48,6 m/h | 135,49 | 2,79 | respeto |
| Arco sólo el 30% del tiempo de trabajo (operador y amortización por menos horas de arco) | 209,66 | 2,33 | respeto |
Conclusión de la tabla: una mayor vida útil del conjunto cambia el resultado en unos céntimos. El espesor de la chapa, y con ello la velocidad y la organización del trabajo en la mesa, lo hacen variar en varias decenas de céntimos hasta más de un zloty por metro.
Lo que no está incluido en el ejemplo: sala, calefacción, programación y anidamiento, desbarbado, faltantes y margen de beneficio.
El manual de Powermax45 señala que con el plasma de aire siempre queda algo de escoria y el borde antes de soldar, según Hypertherm, „requiere preparación”; el pulido es un elemento separado del costo de la pieza. Más sobre el borde en el texto sobre cómo funciona el corte por plasma.
8. Su propia lista de precios de máquinas y servicios
Listas de precios de servicios de corte por plasma, a octubre de 2026:
| Empresa | Lo que está en juego | Comentarios |
|---|---|---|
| AluPro | 150,00 PLN netos por hora de la máquina con el operador | mínimo 150 PLN, colocación de la hoja sobre la mesa 25 PLN, plasma hasta 110 A, máx. Acero S235 15mm |
| B.S.G. | aproximadamente entre 8 y 15 PLN/m | borde recto en chapa de 10 mm |
| kb.pl (agregador, ilustrativo; actualización 07.01.2026) | acero 6 mm 6,50-11,00 PLN/m; 10 mm 11,50-13,80 PLN/m | „la lista de precios es orientativa” |
No compare estas tasas directamente con el resultado del ejemplo. El precio del servicio incluye sala, programación, tramitación de pedidos, transporte interno, riesgo de desabastecimiento y beneficio, es decir, todo lo que no esté incluido en el ejemplo. La comparación sólo tiene sentido cuando agrega estos elementos y la cantidad real de medidores por mes a su propia factura.
El uso de la máquina es decisivo. Una mesa que corta varias horas al mes tiene un coste de amortización por metro elevado y suele resultar más barato subcontratar el corte. Una mesa que funciona todos los días reparte el coste fijo en tantos metros que el operador y la velocidad son los factores principales.
Describimos la misma lógica de umbral para el láser en el texto. corte por láser – precio del servicio y su propia máquina de corte. La compra se puede repartir en el tiempo: ver arrendamiento y financiación de máquinas (en polaco).
9. Cómo reducir el coste del metro
Varias prácticas reducen el coste sin cambiar la máquina:
- Comienza desde el borde donde puedas. La perforación acorta la vida útil del conjunto, por lo que entrar desde el borde de la lámina ahorra boquillas.
- Corriente correcta. Una boquilla seleccionada para la corriente de corte funciona durante más tiempo, y muy poca corriente en chapas gruesas significa baja velocidad y alto coste por metro.
- THC efectivo y altura de elevación adecuada. Menos colisiones significan menos reemplazos prematuros y un ángulo de borde más uniforme.
- Aire seco y limpio. El desecante y filtros antes de la fuente son más baratos que los electrodos desgastados por la humedad.
- Anidamiento con un borde común. Los detalles rectangulares cortados con un corte común dan menos metros y menos arranques por hoja.
- Registro de intercambio. El registro de las horas de arco y el número de arranques en cada reemplazo después de algunas semanas proporciona la vida útil del equipo.
Si desea calcular esta factura para un detalle y origen concreto, prepare un archivo DXF, la calidad y espesor de la chapa y el número anual de piezas, y luego pedir una cotización (en polaco). Una descripción general de las máquinas está disponible en el sitio web. Trazadores de plasma CNC.
Preguntas frecuentes
¿Cuánto cuesta un metro de corte por plasma?
En kb.pl subcontratistas (actualización 07.01.2026) se proporciona únicamente con fines ilustrativos 6,50–11,00 PLN/m para acero 6 mmm yo 11,50–13,80 PLN/m por 10 mm y B.S.G. (a partir de octubre 2026) indicativamente 8–15 PLN/m para una regla en chapa de metal 10 mm. En nuestra propia máquina de nuestro ejemplo, con las suposiciones adoptadas, el coste estimado fue de 1,51 PLN netos por metro para 6,4 mm, excluyendo la sala, la programación y los gastos generales.
¿Con qué frecuencia se deben reemplazar las boquillas y electrodos de plasma?
El manual de Hypertherm Powermax45 indica aproximadamente de 3 a 5 horas de arco por juego para corte a máquina y de 1 a 2 horas para corte manual; los factores incluyen, entre otros: punción, altura de punción y calidad del aire. El electrodo de cobre se cambia a una profundidad de hundimiento de 1 mm, el electrodo de plata a 2 mm. En una mesa CNC, el electrodo suele ser el primero en desgastarse.
¿Cuántos pinchazos puede sobrevivir un electrodo en un plasma?
No proporcionamos un número porque no hemos encontrado datos confirmados del fabricante para sistemas mecanizados; Sólo se sabe que perforar acorta la vida útil en comparación con comenzar desde el borde. El número más confiable lo dará el registro de intercambio.
¿Cuánta electricidad y aire usa el plasma?
Depende de la fuente. Powermax45 XP con una potencia de salida de 6,5 kW consume 33 A de la red de 230 V (eficiencia 88%), y Powermax105, según la tarjeta de una de las tiendas nacionales, consume 28 A a 400 V y una potencia de salida de 16,8 kW; El consumo de red es superior a la potencia del arco. Powermax105 necesita 217 l/min a 5,9 bar y Spartus ProCUT 125CNC 250 l/min a 5,5 bar.
¿Cuánto cuesta una boquilla de plasma?
En una de las tiendas nacionales (neto, a octubre de 2026), las boquillas Böhler Welding para el soporte SP 70 cuestan 161,25 PLN por 10 unidades y los electrodos 141,90 PLN por 5 unidades; Juego Spartus CUT BOX para el soporte SP125HY – 550,13 PLN. La boquilla está adaptada a la antorcha y a la corriente de corte, y está incluida en el coste por metro junto con el electrodo.
Fuentes
- https://www.weldersupply.com/Content/files/ProductPDFs/Hypertherm/HyperthermConsumablecareg.pdf
- https://web.archive.org/web/20220929213535/https://www.hypertherm.com/en-US/learn/articles/true-cost-of-cutting-metal/
- https://kineticusa.com/PrimecutHelp/plasma_calculator.html
- https://alupro.pl/products-page/uslugi-slusarskie/ciecie-plazmowe-cnc/
- https://b-s-g.pl/ciecie-plazma-szybkie-ciecie-stali/
- https://kb.pl/cenniki/uslugi/cennik-plazmowego-ciecia-stali/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/
Nota editorial
Los precios del catálogo y las listas de precios de servicios se proporcionan a partir de octubre de 2026 y pueden cambiar. Los números en el ejemplo de cálculo son suposiciones ilustrativas y la vida útil del material, la velocidad y el consumo de energía dependen de la fuente de plasma, la antorcha, el material y la configuración específicos. El texto no reemplaza las instrucciones del fabricante ni las normas de salud y seguridad relativas al corte por plasma (protección ocular, auditiva y respiratoria).