
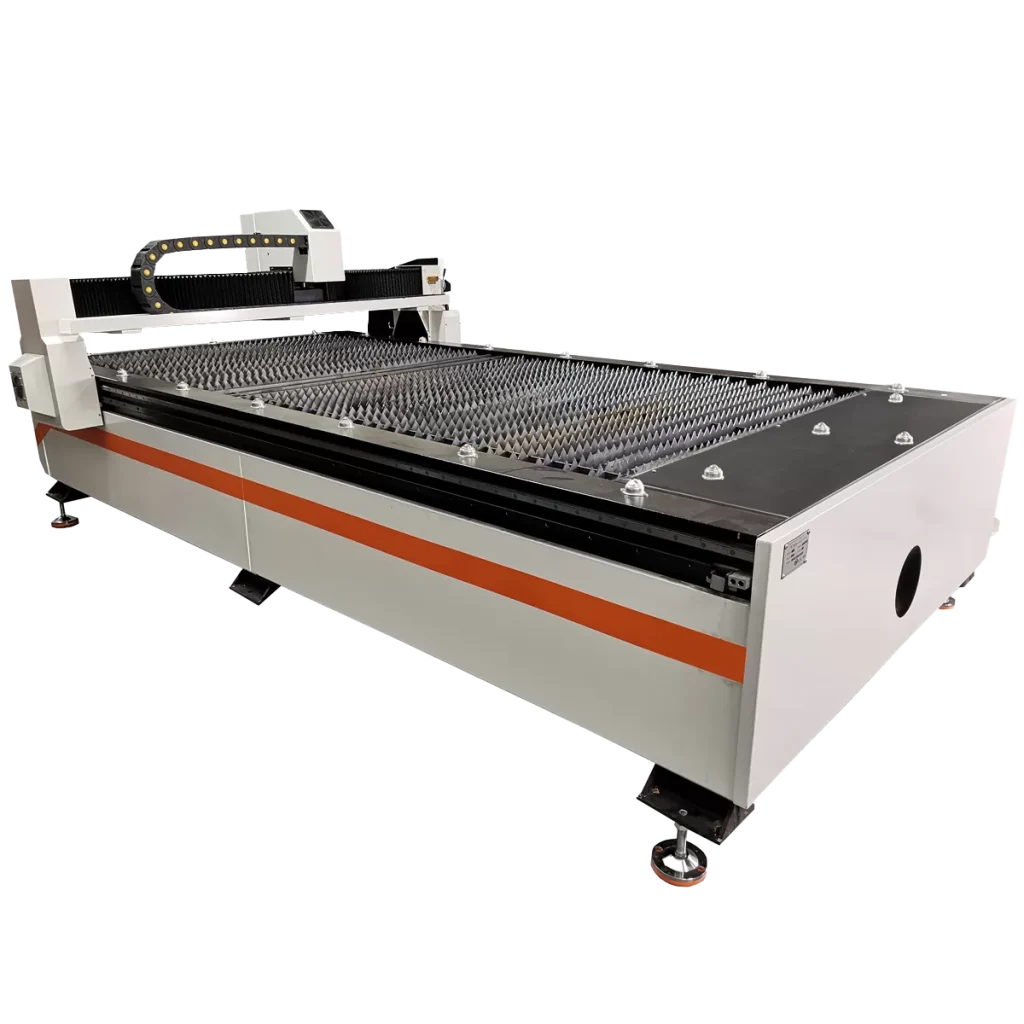
Generalmente se elige el corte por plasma porque es más económico que el láser y puede manejar acero más grueso. Cuando se les pregunta qué espesor corta el plasma, los talleres responden con un número máximo. Esta es una fuente común de decepción: este número tiende a ser el espesor de separación en el que el borde sólo es adecuado para su posterior procesamiento.
Este texto explica qué sucede en la antorcha, la diferencia entre plasma de aire y plasma de alta precisión y cómo leer la tabla de espesores del fabricante: recomendado, separación y penetración. Los siguientes son la calidad de los bordes, los materiales, los errores comunes con los síntomas y la salud y seguridad. Los números provienen de tarjetas y manuales de Hypertherm, publicaciones de SSAB y The Fabricator y CIOP-PIB.
La física es la misma en una cortadora manual y en un trazador CNC, pero son dos dispositivos diferentes. La selección de un inversor manual se describe en el artículo. Cortadora de plasma: manual o de mesa CNC.y la construcción de una máquina portal – texto sobre Lo que determina en una cortadora de plasma CNC..
Cómo funciona el corte por plasma: arco, gas, boquilla y electrodo
Según Przegląd Spawalnictwa, el arco brilla entre un electrodo no consumible (cátodo) y el material a cortar (ánodo). El gas formador de plasma fluye a través del soplete, el arco lo ioniza y produce una corriente de plasma. 10 000–30 000 K y una velocidad cercana a la velocidad del sonido. Según SSAB, en esta corriente se funde acero, se oxida con aire y plasma de oxígeno y se expulsa de la grieta. Según The Fabricator, la concentración de energía está determinada por el pequeño diámetro de la boquilla combinado con la rotación del gas; esto es lo que distingue al plasma de un arco regular.
Hypertherm describe la antorcha como un conjunto de piezas consumibles:
- electrodo suministra corriente y es el punto de partida del arco; su inserto de emisión está hecho de un metal con un punto de fusión muy alto, p. hafnio o tungsteno;
- anillo de remolino centra el arco y lo estrecha, lo que resulta en un corte más rápido y mayor espesor;
- boquilla da forma, dirige y estrecha el arco;
- cubrir protege la boquilla contra salpicaduras.
El material forma parte del circuito, por lo que el plasma sólo corta los metales que conducen la electricidad. El consumo de estas piezas es el principal coste por metro de corte; calcularemos el cálculo en el texto sobre costo de corte por plasma.
Plasma de aire y plasma de alta precisión.
Las fuentes Powermax cortan con aire comprimido: esto es estándar en talleres y en la mayoría de mesas CNC. Los sistemas de alta precisión funcionan con oxígeno y otros gases. Según The Fabricator, el plasma de oxígeno produce menos bisel, menos rugosidad, una zona afectada por el calor más delgada y un borde fácil de soldar. El nitrógeno procedente del plasma de nitrógeno y aire supone un riesgo de porosidad de la soldadura: desarrollamos este tema en una comparación láser o plasma para cortar acero.
| clase | Ejemplo (hipertermo) | Ángulo de borde según ISO 9013 | Borde para soldar |
|---|---|---|---|
| plasma de aire | Potencia máxima45–125 | rango 5 | „requiere preparación” |
| plasma industrial | MAXPRO200 | rango 4 | „listo para soldar” |
| Plasma de alta precisión | HPR, XPR | rangos 2 a 4; XPR300 gama 2 sobre acero fino | „listo para soldar” |
Las designaciones de ángulo y soldabilidad provienen de la guía Hypertherm (2012) y del sitio web XPR300. Los precios de las fuentes de clases individuales se enumeran en el texto sobre Lo que determina en una cortadora de plasma CNC.. En un taller de cerrajería, la elección suele ser el plasma de aire, y la diferencia de filo debe tenerse en cuenta en el tiempo de rectificado antes de soldar. El plotter de plasma RBP 1530 PRO tiene un conector universal para unidades Hypertherm y Spartus.
Qué rango de espesores da el corte por plasma: tabla según la actualidad
Hypertherm proporciona cuatro valores de espesor de acero para cada fuente. Se recomienda un espesor de producción de 500 mm/min. El segundo punto es cortar a 250 mm/min. El tronzado es un espesor que se puede cortar a mano a 125 mm/min, con un borde mecanizable. Perforación significa el espesor que la fuente perfora manualmente o con control automático de altura de la antorcha.
| Fuente | Actual | Recomendado (500 mm/min) | Corte (250 mm/min) | Separando (125 mm/min) | pinchazo |
|---|---|---|---|---|---|
| Powermax45XP | 10–45 A | 16mm | 22mm | 29mm | 12mm |
| SINCRONIZACIÓN Powermax65 | 20–65 A | 20mm | 25mm | 32mm | 16mm |
| SINCRONIZACIÓN Powermax85 | 25–85 A | 25mm | 32mm | 38mm | 20mm |
| SINCRONIZACIÓN Powermax105 | 30–105 A | 32mm | 38mm | 50mm | 22mm |
| potenciamax125 | 30–125 A | 38 mm (457 mm/min) | 44mm | 57mm | 25mm |
Cómo usarlo: La fuente se selecciona de manera que el espesor más común caiga en la columna „recomendado”, no en la columna „separadora”. Ejemplo de la tabla: para chapa de 20 mm, Powermax65 SYNC tiene un espesor recomendado de 20 mm, pero solo penetra 16 mm. El contorno exterior puede comenzar entonces desde el borde de la chapa, pero no desde el agujero interior de la pieza de trabajo. Para agujeros en chapa de 20 mm, necesita una fuente más potente: Powermax85 SYNC perforadores de 20 mm.
Las declaraciones de las tiendas deben leerse con la misma precaución. Una de las tiendas nacionales afirma para la fuente Spartus ProCUT 125CNC „grosor máximo de corte 55 mm” sin indicar de qué punto se trata; otro taller distingue entre separación y corte de calidad para inversores manuales, p. Ideal Tecno Plasma 45: 18 y 14 mm.
El límite superior lo establecen los sistemas industriales. ISO 9013:2017 cubre el corte por plasma en el rango de 0,5 a 150 mm, y Hypertherm especifica el corte de acero inoxidable hasta 160 mm para el HPR800XD. En los trazadores Roboteus, la regla es simple: „El espesor máximo no lo determina el propio trazador, sino la potencia de la fuente de plasma seleccionada para el pedido”. El mismo marco, p. Plotter de plasma RBP 1530 con un campo de 1500 × 3000 mm, puede funcionar con varias fuentes y el precio también depende de la fuente: el precio de RBP 1530 depende del proceso. Oferta completa: Trazadores de plasma CNC Roboteus.
Avance o comenzar desde el borde
Un pinchazo es el momento más duro para el quemador. Según el manual de Powermax45, la altura de perforación suele ser 2,5 veces la altura de corte; en una tarjeta de 45 A para acero es de 1,5 mm en trabajo y 3,8 mm en punzonado. El retraso de la punción aumenta con el espesor de 0,0 sa 0,9 s a 9,5 mm, y a partir de 15,9 mm el manual recomienda comenzar desde el borde.
La perforación acorta la vida útil de la pieza en comparación con comenzar desde el borde (manual de Powermax45). Calculamos en el texto cómo se traduce esto en el coste del metro. costo de corte por plasma.
La altura durante el corte se mantiene mediante THC, es decir, control de la altura de la antorcha en función del voltaje del arco (manual Powermax45). Los trazadores RBP 1515W y RBP 1530 llevan THC incorporado, y el RBP 1530 PRO – THC PROMA 50:1 y el sistema de antorcha sin colisión OHMIC; En el texto sobre una cortadora de plasma CNC describimos cómo evaluar el THC al comprar.
Borde después del plasma: ángulo, escoria, HAZ y espacio
La norma PN-EN ISO 9013 evalúa el borde, entre otros: perpendicularidad o tolerancia angular (u) y rugosidad Rz5; cuanto menor sea el rango, menor será el ángulo de la superficie de corte (Hypertherm).
El bisel es una característica del proceso, no un defecto de la máquina. El manual de Powermax45 lo dice claramente: el borde más perpendicular está en el lado derecho respecto a la dirección de movimiento de la antorcha, y el izquierdo siempre tiene algo de inclinación. Por lo tanto, en CAM se ajusta la dirección de elusión del contorno de modo que el detalle quede en el lado del borde más recto.
El mismo manual señala que con el plasma de aire siempre aparecerá una determinada cantidad de escoria. Según The Fabricator, alta calidad es un bisel que idealmente se encuentra entre 0 y 1°.
La velocidad afecta al filo más de lo esperado. En la prueba de Revisión de Soldadura, muestras de S355J2 de 20 mm de espesor cortadas con plasma de oxígeno tenían una rugosidad dentro del rango de 1 y una tolerancia de perpendicularidad dentro del rango de 3. A una velocidad de 450 mm/min, la perpendicularidad cayó al rango 4. Este es el resultado de un sistema industrial con oxígeno como gas de plasma; Para el plasma de aire Powermax, Hypertherm proporciona un ángulo en el rango de 5.
La zona afectada por el calor para el plasma es de 2 a 5 mm según SSAB. La brecha se proporciona en el manual de Powermax125 para acero y la configuración de „Mejor calidad”:
| Actual | la brecha | Rango de espesor |
|---|---|---|
| 45 A | 1,3–1,6 mm | 0,5 a 6 mm |
| 65 A | 1,6–3,7 mm | 2–25 milímetros |
| 125 A | 2,2–4,1 milímetros | 6–40 mm |
El hueco se introduce en CAM como compensación; de lo contrario, el contorno exterior será más pequeño y los agujeros serán más grandes en la mitad de su ancho en cada lado. Para los aceros resistentes al desgaste y de alta resistencia, SSAB advierte contra el agrietamiento retardado por hidrógeno después del corte térmico, que puede aparecer después de varios días; la calefacción los previene.
Qué metales corta el plasma y qué metales no
Corte por plasma acero negro, chapa galvanizada, aluminio y acero inoxidable; No corta plexiglás, madera contrachapada, caucho o cuero (Roboteus). Para materiales no metálicos se utiliza un trazador láser de CO2; lo describimos en el texto sobre ¿Para qué sirve un trazador láser de CO2? (en polaco). Según Hypertherm, el oxicorte con soplete de gas no puede cortar acero inoxidable o aluminio, pero el corte por plasma sí.
La capacidad de penetración en acero inoxidable y aluminio es menor que en acero: según Hypertherm, XPR300 perfora 50 mm de acero (con la adición de argón), pero 38 mm de acero inoxidable y aluminio. En el caso del acero inoxidable, el nivel freático proporciona, según Hypertherm, una mejor metalurgia de los bordes. El problema de la galvanización son los vapores de óxido de zinc que, según el CIOP-PIB, provocan la fiebre del metal.
Errores comunes y sus síntomas al borde.
| Síntoma | Causa probable | que hacer | Fuente |
|---|---|---|---|
| Gran pendiente, pista difícil al final. | velocidad demasiado alta | ralentizar | El fabricante |
| Borde superior redondeado, SWC más ancho | velocidad demasiado baja | acelerar | El fabricante |
| La brecha es estrecha abajo, ancha arriba | Tensión del arco demasiado alta o velocidad demasiado alta | bajar la tensión, disminuir la velocidad | SSAB |
| La brecha es muy amplia en la parte inferior. | voltaje demasiado bajo | aumentar la tensión | SSAB |
| Ángulo negativo o positivo | Quemador demasiado bajo o demasiado alto. | corregir la altura de corte | manual powermax45 |
| El borde empeora después de unas horas. | piezas desgastadas | reduzca un poco la velocidad; reemplace el electrodo de cobre cuando la fosa sea de 1 mm, el electrodo de plata cuando la fosa sea de 2 mm | SSAB, Hypertherm |
| Desgaste rápido de la boquilla | perforación de chapa demasiado gruesa, altura de perforación incorrecta | comenzando desde el borde, perforando a una altura de 2,5 × la altura de corte | manual powermax45 |
Salud y seguridad: filtro, audición y humos
El arco de plasma emite fuertes rayos UV. CIOP-PIB, basado en PN-EN 169 (actualmente reemplazado por PN-EN ISO 16321), especifica los siguientes filtros para corte por plasma: 60-150 A – grado 11, 150-250 A – 12, 250-400 A – 13. El corte por plasma es muy ruidoso y requiere protección auditiva.
El humo del acero inoxidable contiene compuestos de cromo VI. Directiva (UE) 2017/2398 establece valor para ellos 0,005 mg/m³; a 17.01.2025 un valor temporal era válido para soldadura y corte por plasma 0,025 mg/m³ Según Hypertherm, el nivel freático proporciona un muy buen control del humo; Los requisitos de escape para una mesa ventilada se analizan en el texto sobre una cortadora de plasma CNC.
Preguntas frecuentes
¿Cuál es el espesor máximo que corta el plasma?
Depende de la fuente y de lo que significa „cortes”. Según Hypertherm Powermax45 XP es el espesor recomendado 16 mm y separando 29 mm y potencia máx.125 — 38 i 57 mm. La norma ISO 9013:2017 cubre el corte por plasma hasta 150 mm, pero dichos espesores requieren sistemas industriales.
¿El corte por plasma es adecuado para acero inoxidable y aluminio?
Sí, porque ambos metales conducen electricidad. Sin embargo, la perforación es más difícil que en el acero: según Hypertherm, XPR300 penetra 50 mm de acero y 38 mm de acero inoxidable y aluminio. Con el acero inoxidable, el nivel freático mejora la metalurgia de los bordes.
¿Por qué el borde después del plasma está inclinado?
Según el manual de Powermax45, el borde más perpendicular está en el lado derecho con respecto a la dirección de movimiento de la antorcha, y el izquierdo siempre tiene algo de inclinación. El bisel aumenta cuando la velocidad es demasiado alta o la altura de la antorcha está configurada incorrectamente. El plasma de aire está en el rango 5 según ISO 9013, alta precisión en los rangos 2–4.
¿Qué gas se utiliza para el corte por plasma?
En talleres y en la mayoría de mesas CNC: aire comprimido. Los sistemas industriales cortan acero con oxígeno, lo que, según The Fabricator, produce un bisel más pequeño y un borde fácil de soldar. El nitrógeno y el plasma de aire presentan el riesgo de que el nitrógeno penetre en el borde y haga que la soldadura sea porosa.
¿Cuáles son las ventajas y desventajas del corte por plasma?
Ventajas: precio más bajo de la máquina que con láser, amplia gama de espesores, corte de acero inoxidable y aluminio, tolerancia a superficies más pobres de chapa. Desventajas: espacio más amplio y zona afectada por el calor que con un láser, biselado de bordes, escoria, ruido, rayos UV y humo, así como consumibles que se desgastan durante las horas de arco.
Fuentes
- https://roboteus.com/pl/maszyny/plotery-plazmowe/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530-pro/
- https://pspaw.pl/pspaw/article/download/648/655/1288
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.thefabricator.com/thefabricator/article/plasmacutting/you-can-plasma-cut-it-but-can-you-weld-itr
- https://www.weldersupply.com/Content/files/ProductPDFs/Hypertherm/HyperthermConsumablecareg.pdf
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax45-xp/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax65-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax85-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax105-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax125/
- https://www.hypertherm.com/hypertherm/xpr/xpr300
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf
- https://www.hypertherm.com/resources/more-resources/blogs/fume-control/
- https://www.evs.ee/en/iso-9013-2017
- https://www.ciop.pl/CIOPPortalWAR/file/91673/202102050613&BP_8_2020_Owczarek_Szkudlarek.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/48100/2013031212041&14nr1r2009.pdf
- https://multimedia.3m.com/mws/media/2409178O/comparison-of-en-iso-16321-2022-standards-with-en-166-2001-and-other-related-standards.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
Nota editorial
Los precios de lista de los equipos de corte por plasma a los que nos referimos son exactos a octubre de 2026 y pueden cambiar. Los espesores, los espacios y la calidad de los bordes dependen de la fuente de plasma, la antorcha, el gas, el estado de los consumibles y la calidad del material; los valores indicados son datos de los fabricantes de sus dispositivos. El texto no reemplaza las instrucciones del fabricante ni las normas de salud y seguridad relacionadas con el corte por plasma.