
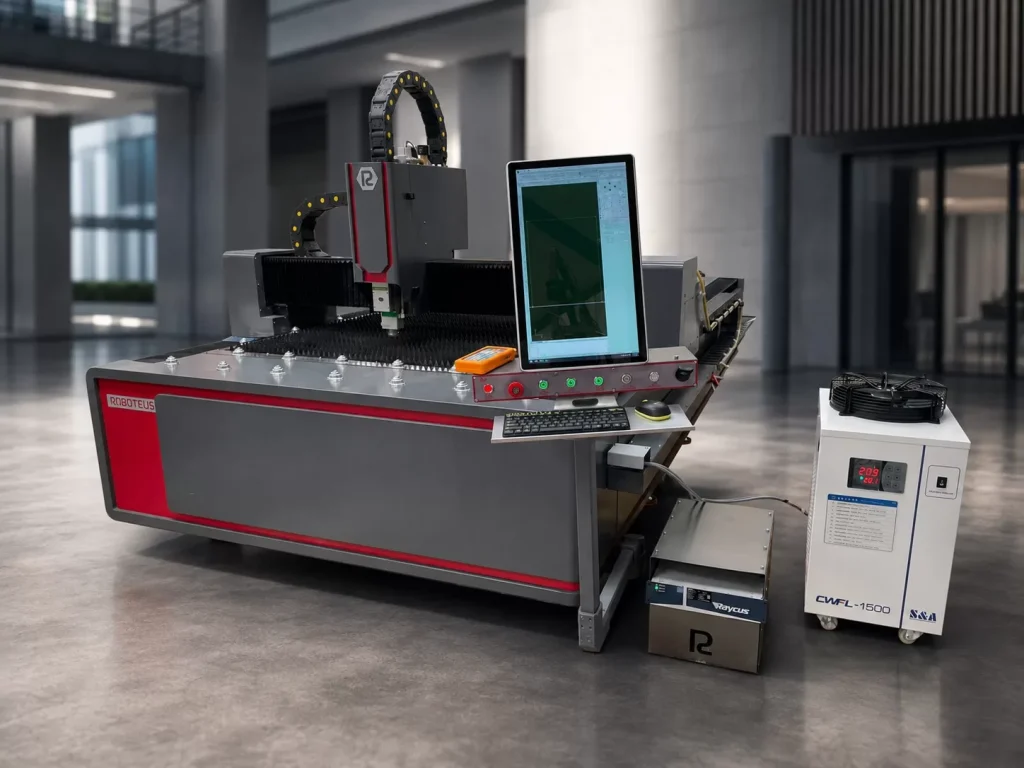
El corte de chapa por láser tiene el mismo aspecto desde fuera, independientemente del material: el mismo cabezal, el mismo archivo DXF, la misma mesa. Las diferencias sólo son visibles en el borde. El acero al carbono cortado con oxígeno tiene una capa oscura de óxidos, el acero inoxidable cortado con nitrógeno puede ser ligero y el aluminio es problemático porque refleja el haz y disipa rápidamente el calor.
Este texto organiza el corte por láser de metales por material: qué gas es típico, qué filo esperar, qué limita el espesor, cómo preparar la lima y de dónde provienen los defectos comunes. Se aplica a láseres de fibra (el haz se crea en la fibra óptica); escribimos sobre la fuente misma en el texto láser de fibra en la práctica de la planta.
Aquí no contamos los costos. El cálculo del servicio y tu propia máquina está en el artículo. Corte por láser: precio del servicio y máquina de corte propia.
Qué determina el borde: gas, material y foco.
El gas asociado expulsa el metal fundido de la fractura y su tipo determina la química del borde. El oxígeno añade el calor de reacción, pero deja óxidos y mayor rugosidad (RP Photonics); el nitrógeno proporciona una superficie libre de óxido (Air Products) y el aire comprimido es un compromiso con una ligera oxidación (según uno de los fabricantes de máquinas de corte por láser). En el texto se comparan el mecanismo del gas, la pureza del nitrógeno, las presiones y los costes de suministro. Nitrógeno u oxígeno: corte por láser, ventaja y coste..
En una máquina con dos canales de gas, la transición de oxígeno a nitrógeno no requiere cambiar el suministro de gas y los parámetros del proceso se configuran de acuerdo con la tabla de tecnología de control. Trazador láser de fibra RBFIB 1530 Tiene dos válvulas automáticas de gas (oxígeno y nitrógeno/aire) y un cabezal Raytools BM110 con enfoque automático, que fija el foco en el espesor del material.
Corte por láser de chapa según material: tabla
| Materiales | Gas típico | Borde | Que tener en cuenta | 1500 W, aproximadamente según la tienda. |
|---|---|---|---|---|
| Acero negro (sin alear, p. ej. S235) | oxígeno o aire | óxidos en oxígeno, ligera oxidación en el aire | óxido, pintura, incrustaciones en chapa (SSAB) | 10-12 milímetros |
| Acero inoxidable (p. ej. 1.4301) | nitrógeno | libre de óxido; brillante con pureza de N2 del 99,995% (Air Products) | hojas con lámina: riesgo de que los reflejos dañen el láser (fabricante de la máquina de corte); humos con cromo VI | 2-3 milímetros |
| Aluminio (por ejemplo, 5754) | aire o nitrógeno | ligera oxidación en el aire | refleja fuertemente el haz, disipa rápidamente el calor (fabricantes de máquinas cortadoras de fibra) | 1-2 milímetros |
| Latón, cobre | nitrógeno para latón (fabricantes de máquinas cortadoras de fibra) | sin óxidos | reflejos fuertes, riesgo de daños en la fuente (fabricante de la máquina de corte) | — (ver debajo de la tabla) |
| Chapa galvanizada | Confirma tu selección con una prueba | dependiendo del gas | reflejos (fabricante de máquinas de corte), humos de óxido de zinc | sin declaración |
Los espesores de la última columna son la declaración de una de las tiendas nacionales para su máquina cortadora de 1500 W; la tienda estipula: „Los espesores de corte son aproximados. El rango depende del grado del metal y de la configuración del proceso”. Roboteus para RBFIB 1530 confirma el rango de espesor para un grado de material específico antes de fijar el precio. Describimos cómo la energía de la fuente se traduce en espesor en la guía sobre cómo elegir la potencia de una máquina de corte por láser para metal.
La especificación RBFIB 1530 enumera acero, aluminio y acero inoxidable. Corte latón y cobre sólo después de confirmar con el fabricante de la máquina y la fuente, porque el haz reflejado puede dañar el láser.
Corte por láser de acero: estado de la chapa, óxidos y grietas.
El acero no aleado es el único material para el cual el oxígeno es el gas de primera elección. Air Products afirma explícitamente que el corte por láser de oxígeno solo es adecuado para acero dulce y de baja aleación. El calor de reacción ayuda en el caso de chapas más gruesas, por lo que los espesores declarados para el acero son claramente mayores que para otros metales.
La desventaja es la ventaja. La capa de óxido puede interferir con la soldadura y el recubrimiento (RP Photonics), por lo que al detallar el recubrimiento en polvo o la soldadura, hay que elegir: limpiar el borde después del corte o cortar sin oxígeno. En el texto sobre selección de gas se detalla qué gas es adecuado y para qué finalidad.
SSAB presta atención al estado de la chapa: lo que importa es una superficie limpia, sin pintura ni óxido, así como la temperatura del material. Para aceros con alta dureza y resistencia (Hardox, Strenx), SSAB advierte contra grietas retardadas por hidrógeno después del corte térmico, que pueden aparecer solo después de unos días.
Corte de acero inoxidable con láser: borde, lámina y humos
El corte por láser del acero inoxidable se realiza con nitrógeno cuando el borde debe estar libre de óxidos antes de soldarlo o pulirlo (según los fabricantes de máquinas cortadoras de fibra). El umbral de pureza del nitrógeno para el borde brillante se proporciona en la tabla anterior.
En el caso de acero inoxidable más grueso, como escriben los fabricantes de máquinas cortadoras de fibras, el resultado está determinado principalmente por la presión del gas, no por la ubicación del foco. Uno de los fabricantes de máquinas cortadoras enumera las láminas con lámina protectora entre los materiales cuyos reflejos pueden dañar el láser, por lo tanto, analice el método de corte de dichas láminas con el proveedor o contratista de la máquina.
Un borde libre de óxido es un buen punto de partida para la soldadura; escribimos sobre la soldadura en sí en el texto. soldadura láser de acero inoxidable (en polaco). Recuerde también lo de los humos: los compuestos de cromo VI tienen un valor límite de 0,005 mg/m³ en la UE (Directiva (UE) 2017/2398), por lo que la extracción en la mesa no es una adición.
Corte por láser de aluminio y metales reflectantes.
El aluminio, el latón, el cobre y el zinc reflejan fuertemente el haz. Según Laser Focus World, la luz reflejada puede regresar a la fibra y dañarla, y uno de los fabricantes de máquinas cortadoras considera peligrosos los reflejos de láminas de cobre, latón, galvanizado y acero inoxidable con láminas. Sin embargo, este es un asunto aparte del grosor del corte. Los espesores más bajos para el aluminio, el cobre y el latón son el resultado de una alta reflectividad y una rápida disipación del calor (según los fabricantes de máquinas cortadoras de fibra) y de la falta de calor de reacción, que el oxígeno añade al acero (RP Photonics).
Para el aluminio, el estándar es el aire comprimido a alta presión (según uno de los fabricantes de máquinas cortadoras de fibra); Otro fabricante de máquinas cortadoras también indica que el aire es una mejor opción para la mayoría del aluminio, sujeto a una ligera oxidación. El primero recomienda el enfoque negativo para chapas finas y medianas. Vale la pena indicar en el pedido la rebaba permitida en el borde inferior.
La chapa galvanizada también refleja el haz (según el fabricante de la máquina de corte) y el zinc se evapora. Según el CIOP-PIB, los vapores de óxido de zinc provocan la llamada fiebre metálica: transitoria, pero con tos, dificultad para respirar y fiebre. La extracción y la filtración son un requisito previo para trabajar aquí.
Calidad de canto: rebaba, óxidos, perpendicularidad e ISO 9013
El corte por láser se evalúa en las mismas categorías que otros métodos de corte térmico. La norma PN-EN ISO 9013 clasifica la superficie de corte según la perpendicularidad o tolerancia del ángulo (u) y la rugosidad Rz5; Kjellberg también menciona el revestimiento de las ranuras, la fusión del borde superior y la escoria. Cuanto menor sea el rango, menor será el ángulo en la superficie de corte.
La zona afectada por el calor (HAZ) del láser es la más pequeña entre los métodos térmicos: SSAB informa de 0,2 a 2 mm en comparación con 2 a 5 mm para el plasma y 4 a 10 mm para el corte con oxígeno con un soplete de gas (este es un proceso diferente al corte con láser con oxígeno). Según RP Photonics, el espacio de corte (entalladura) está cerca del diámetro del haz y, para placas gruesas, suele ser de aproximadamente 2 mm.
En el pedido describir el borde para poder comprobarlo: si se permiten rebabas, si el borde debe estar libre de óxido, si el cliente requiere un rango específico según PN-EN ISO 9013. La frase „buena ventaja” no es un criterio de aceptación.
Preparación y anidamiento de archivos DXF
- Geometría. Escala 1:1, milímetros, contornos cerrados, sin líneas duplicadas ni segmentos sueltos. Una línea doble indica el segundo paso de la cabeza por el mismo lugar.
- Agujeros y puentes. Cuanto más gruesa sea la chapa, más grande debe ser el orificio más pequeño y más estrecho el puente de material. Determine los valores límite de calidad y espesor con el contratista o verifíquelos mediante una prueba.
- Microarticulaciones. Los pequeños detalles se sujetan en la lámina con microjuntas para que no caigan en la rejilla y no se enganchen en la cabeza. Dejan un rastro para limpiar, así que marque dónde no pueden caerse.
- Anidación. Espaciado entre detalles, borde común para formas simples, orden de corte (agujeros antes del contorno externo), dirección de rectificado para acero inoxidable rectificado.
- Descripción. Grabado y rotuladores en una capa separada; para cada lima, la especie, espesor, número de piezas y requisitos de canto.
Qué determinar antes de realizar un pedido o antes de cortar en casa
- Grado y espesor. No „acero de 3 mm”, sino un grado específico, porque de ello dependen el rango de espesor y la selección de gas.
- Propósito del borde. Para soldar, recubrimiento en polvo, visualización o procesamiento posterior. Éste decide entre oxígeno, nitrógeno y aire.
- Se permiten rebabas y decoloración. Escrito directamente, preferiblemente con una muestra de referencia.
- Estado de la lámina y la superficie. Si la lámina tiene lámina, está pulida o puede tener óxido o escamas.
- Tolerancias y alcance según PN-EN ISO 9013, si así lo requiere el dibujo o el cliente.
- Microuniones y marcas. Dónde pueden estar y dónde no, y si se deben marcar los detalles.
Errores típicos y sus causas.
La guía Raycus para un corte sin escoria asocia la mayoría de los defectos con varias causas: enfoque, presión y pureza del gas, condición de la boquilla y alineación del haz. A continuación se muestra una lista detallada de los síntomas que suelen ser visibles.
| Síntoma | Causas comunes | Que comprobar |
|---|---|---|
| Restos en el borde inferior | enfoque demasiado bajo o demasiado alto, presión demasiado baja, velocidad demasiado alta o demasiado baja (Raycus) | Corrección del enfoque y la presión en pequeños pasos. |
| Decoloración en acero inoxidable. | Pureza del nitrógeno, oxígeno o aire en la línea demasiado baja (Raycus) | pureza del gas, estanqueidad, paso de instalación |
| Corte desigual, un lado peor | Boquilla obstruida u ovalada, centro del haz desplazado (Raycus) | condición de la boquilla, alineación |
| Quemaduras en esquinas y pequeños agujeros. | sobrecalentamiento local (Raycus) | secuencia de corte, parámetros de esquina |
| Borde rugoso en acero | óxido, pintura, escala | estado de hoja (SSAB) |
| Caída de calidad sin cambiar parámetros. | vidrio protector sucio | condición del vidrio; Uno de los fabricantes de cortadoras instala un sensor de condición del vidrio en el cabezal. |
El principio es simple: cambie un parámetro a la vez y observe el resultado. El enfoque automático del cabezal libera al operador de tener que ajustar manualmente la lente, pero no reemplaza el control de la boquilla y el cristal protector.
Seguridad: Grado láser y humos.
Según CIOP-PIB, un láser de corte es un dispositivo de clase 4, y un dispositivo completamente cerrado puede clasificarse como de clase 1. Los requisitos para el puesto de trabajo, incluida la protección ocular cuando la máquina está abierta, se describen en el texto sobre el láser de fibra. Los vapores de acero inoxidable y acero galvanizado se han comentado anteriormente; en ambos casos, es necesaria la extracción. Puedes consultar las configuraciones de la máquina en el catálogo. Trazadores láser de fibra Roboteus.
Preguntas frecuentes
¿Por qué el acero inoxidable se decolora después del corte con láser?
Según la guía Raycus, la mayoría de las veces se debe a una pureza demasiado baja del nitrógeno, el oxígeno o el aire en la línea de gas. Comprobar la pureza del gas y la estanqueidad de la instalación, y soplar la línea antes de cortarla. Los requisitos de pureza del nitrógeno se describen en el texto sobre selección de gases.
¿Un láser de 1500 W cortará aluminio?
Sí, pero en menor medida que el acero: una de las tiendas nacionales declara aproximadamente 1-2 mm de aluminio frente a 10-12 mm de acero para su máquina cortadora de 1500 W. Para RBFIB 1530, Roboteus confirma el rango para una especie específica antes de fijar el precio. El aluminio refleja fuertemente la viga y disipa el calor rápidamente, por lo que los vendedores declaran espesores más bajos que los del acero.
¿Por qué el borde del acero queda oscuro después del láser?
Se trata de una capa de óxidos tras el corte con láser con oxígeno, es decir, el resultado de una reacción que aporta calor adicional. Si interfiere con la pintura o la soldadura, corte con nitrógeno, o si se acepta una ligera oxidación, con aire (según un fabricante de máquinas cortadoras), o limpie el borde después del corte.
¿Necesito desbarbar después de cortar chapa con láser?
No siempre, pero no se garantiza ningún beneficio inesperado. Depende del material, gas, ajuste de enfoque y condición de la boquilla. Por favor especifique la cantidad permitida en su pedido.
¿Cómo preparar un archivo DXF para corte por láser?
Dibujo a escala 1:1 en milímetros, contornos cerrados sin líneas duplicadas, grabado en una capa separada. Incluya el grado, espesor, número de piezas y requisitos de borde, y acuerde las aberturas mínimas para un espesor determinado con el contratista.
Fuentes
- https://www.rp-photonics.com/laser_cutting.html
- https://en.raycuslaser.com/view/2156.html
- https://www.airproducts.ca/-/media/files/en/330/330-18-003-us-optimizing-gas-supply-for-industrial-lasers.pdf
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.laserfocusworld.com/industrial-laser-solutions/article/14218987/laser-processing-reflective-materials
- https://www.kjellberg.de/quality-parameters.html
- https://www.evs.ee/en/iso-9013-2017
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/48100/2013031212041&14nr1r2009.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/
Nota editorial
Los espesores y parámetros indicados en el texto son declaraciones de fabricantes y vendedores a octubre de 2026; Los resultados reales dependen de la máquina, el grado del material, el gas y la configuración. El texto no reemplaza las instrucciones del fabricante de la máquina ni las normas de salud y seguridad para equipos láser de clase 4 y protección contra humos.