
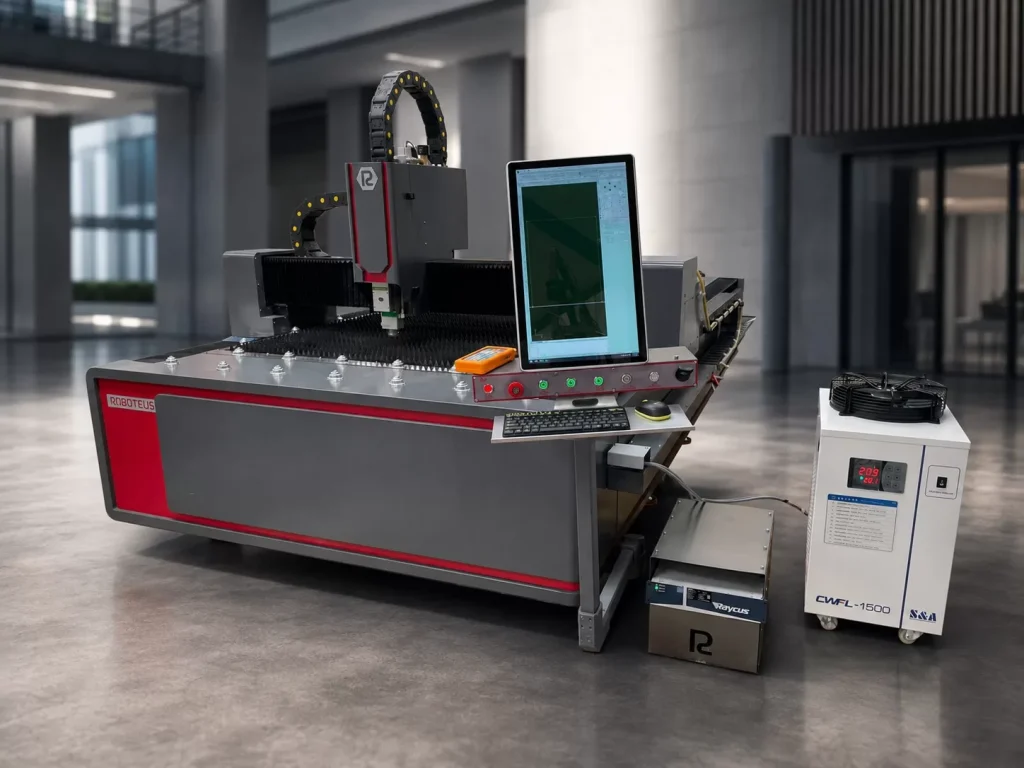
Laserové řezání plechu vypadá zvenčí stejně, bez ohledu na materiál: stejná hlava, stejný pilník DXF, stejný stůl. Rozdíly jsou viditelné pouze na okraji. Uhlíková ocel řezaná kyslíkem má tmavou vrstvu oxidů, nerezová ocel řezaná dusíkem může být světlá a hliník je problematický, protože odráží paprsek a rychle odvádí teplo.
Tento text organizuje řezání kovu laserem podle materiálu: jaký plyn je typický, jakou hranu očekávat, co omezuje tloušťku, jak připravit pilník a odkud pocházejí běžné vady. Platí pro vláknové lasery (svazek vzniká v optickém vláknu); o samotném zdroji píšeme v textu vláknový laser v rostlinné praxi.
Zde nepočítáme náklady. Výpočet služby a vlastního stroje je v článku řezání laserem: cena služby a vlastního řezacího stroje.
Co určuje hranu: plyn, materiál a ohnisko
Přidružený plyn vyfukuje roztavený kov z lomu a jeho typ určuje chemii hrany. Kyslík dodává reakční teplo, ale zanechává oxidy a větší drsnost (RP Photonics); dusík poskytuje povrch bez oxidů (Air Products), stlačený vzduch je kompromisem s mírnou oxidací (podle jednoho z výrobců laserových řezacích strojů). V textu je porovnán plynový mechanismus, čistota dusíku, tlaky a náklady na dodávku dusík nebo kyslík: řezání laserem, hrana a cena.
Na stroji se dvěma plynovými kanály nevyžaduje přechod z kyslíku na dusík přepínání přívodu plynu a parametry procesu se nastavují podle tabulky řídicí technologie. Vláknový laserový plotr RBFIB 1530 má dva automatické plynové ventily (kyslík a dusík/vzduch) a hlavu Raytools BM110 s automatickým ostřením, které nastaví ostření na tloušťku materiálu.
Laserové řezání plechu dle materiálu: tabulka
| Materiál | Typický plyn | Edge | Na co si dát pozor | 1500 W, přibližně dle prodejny |
|---|---|---|---|---|
| Černá ocel (nelegovaná, např. S235) | kyslík nebo vzduch | oxidy v kyslíku, mírná oxidace na vzduchu | rez, barva, měřítko na listu (SSAB) | 10–12 mm |
| Nerezová ocel (např. 1.4301) | dusík | bez oxidů; světlý s čistotou N2 od 99,995 % (Air Products) | archy s fólií: nebezpečí odrazů poškozujících laser (výrobce řezacího stroje); výpary s chromem VI | 2–3 mm |
| Hliník (např. 5754) | vzduch nebo dusík | mírná oxidace na vzduchu | silně odráží paprsek, rychle odvádí teplo (výrobci strojů na řezání vláken) | 1–2 mm |
| Mosaz, měď | dusík pro mosaz (výrobci strojů na řezání vláken) | žádné oxidy | silné odrazy, nebezpečí poškození zdroje (výrobce řezacího stroje) | — (viz tabulka níže) |
| Pozinkovaný plech | Svůj výběr potvrďte testem | v závislosti na plynu | odrazy (výrobce řezacího stroje), výpary oxidu zinečnatého | žádné prohlášení |
Tloušťky v posledním sloupci jsou deklarací jednoho z tuzemských obchodů pro jeho 1500 W řezací stroj; obchod stanoví: „Tloušťky řezu jsou přibližné. Rozsah závisí na kvalitě kovu a nastavení procesu.” Roboteus pro RBFIB 1530 před stanovením ceny potvrzuje rozsah tloušťky pro konkrétní jakost materiálu. Popisujeme, jak se výkon zdroje převádí do tloušťky v průvodci jak zvolit výkon laserového řezacího stroje na kov.
Specifikace RBFIB 1530 uvádí ocel, hliník a nerezovou ocel. Mosaz a měď řežte až po potvrzení výrobcem stroje a zdroje, protože odražený paprsek může poškodit laser.
Řezání oceli laserem: stav plechu, oxidy a praskliny
Nelegovaná ocel je jediným materiálem, pro který je kyslík jako plyn první volby. Air Products výslovně uvádí, že řezání kyslíkovým laserem je vhodné pouze pro měkkou a nízkolegovanou ocel. Reakční teplo pomáhá u silnějších plechů, proto jsou deklarované tloušťky oceli zřetelně vyšší než u jiných kovů.
Nevýhodou je okraj. Oxidová vrstva může rušit svařování a lakování (RP Photonics), takže při detailování práškového lakování nebo svařování si musíte vybrat: očistěte hranu po řezání nebo řežte bez kyslíku. Jaký plyn je vhodný pro jaký účel detailu je uvedeno v textu o výběru plynu.
SSAB dbá na stav plechu: důležitý je čistý povrch bez barvy a rzi a také teplota materiálu. U ocelí s vysokou tvrdostí a pevností (Hardox, Strenx) varuje SSAB před opožděnými vodíkovými trhlinami po tepelném řezání, které se mohou objevit až po několika dnech.
Řezání nerezové oceli laserem: hrana, fólie a výpary
Laserové řezání nerezové oceli se provádí dusíkem, když má být hrana před svařováním nebo leštěním zbavena oxidů (podle výrobce strojů na řezání vláken). Práh čistoty dusíku pro jasný okraj je uveden v tabulce výše.
U silnější nerezové oceli, jak píší výrobci strojů na řezání vláken, je výsledek dán především tlakem plynu, nikoliv umístěním ohniska. Jeden z výrobců řezacích strojů uvádí mezi materiály, jejichž odrazy mohou poškodit laser, plechy s ochrannou fólií, proto se o způsobu řezání takových plechů poraďte s dodavatelem nebo zhotovitelem stroje.
Okraj bez oxidu je dobrým výchozím bodem pro svar; o samotném svařování píšeme v textu laserové svařování nerezové oceli. Pamatujte také na výpary: sloučeniny chrómu VI mají v EU limitní hodnotu 0,005 mg/m³ (směrnice (EU) 2017/2398), takže extrakce u stolu není dodatkem.
Laserové řezání hliníku a reflexních kovů
Hliník, mosaz, měď a zinek paprsek silně odrážejí. Podle Laser Focus World se odražené světlo může vrátit k vláknu a poškodit ho a jeden z výrobců řezacích strojů uvádí jako nebezpečné odrazy od měděných, mosazných, pozinkovaných a nerezových plechů s fólií. To je však samostatná záležitost od tloušťky řezu. Nižší tloušťky hliníku, mědi a mosazi vyplývají z vysoké odrazivosti a rychlého odvodu tepla (podle výrobců strojů na řezání vláken) a z nedostatku reakčního tepla, které kyslík dodává oceli (RP Photonics).
U hliníku je standardem vysokotlaký stlačený vzduch (podle jednoho z výrobců strojů na řezání vláken); jiný výrobce řezacích strojů také uvádí vzduch jako lepší volbu pro většinu hliníku, který podléhá mírné oxidaci. První doporučuje negativní ostření pro tenké a střední plechy. Přípustné otřepy na spodní hraně se vyplatí specifikovat v objednávce.
Pozinkovaný plech také odráží paprsek (podle výrobce řezačky) a zinek se odpařuje. Podle CIOP-PIB způsobují výpary oxidu zinečnatého tzv. kovovou horečku: přechodnou, ale s kašlem, dušností a horečkou. Odsávání a filtrace jsou předpokladem pro práci zde.
Kvalita hran: otřepy, oxidy, kolmost a ISO 9013
Laserová hrana se posuzuje ve stejných kategoriích jako u jiných metod tepelného řezání. Norma PN-EN ISO 9013 klasifikuje řeznou plochu podle tolerance kolmosti nebo úhlu (u) a drsnosti Rz5; Kjellberg také uvádí zaostávání rýh, natavení horního okraje a strusky. Čím nižší je rozsah, tím menší je úhel na řezné ploše.
Tepelně ovlivněná zóna (HAZ) laseru je nejmenší mezi termálními metodami: SSAB uvádí 0,2–2 mm oproti 2–5 mm u plazmy a 4–10 mm u kyslíkového řezání plynovým hořákem (jedná se o jiný proces než laserové řezání kyslíkem). Podle RP Photonics je řezná mezera (řez) blízká průměru paprsku a pro tlusté plechy je typicky přibližně 2 mm.
V objednávce popište hranu, aby ji bylo možné zkontrolovat: zda je povoleno otřepy, zda má být hrana bez oxidů, zda zákazník požaduje konkrétní rozsah dle PN-EN ISO 9013. Fráze „pěkná hrana“ není kritériem přijetí.
Příprava a vnoření souborů DXF
- Geometrie. Měřítko 1:1, milimetry, uzavřené obrysy, žádné duplicitní čáry nebo volné segmenty. Dvojitá čára označuje druhý průchod hlavou na stejném místě.
- Díry a mosty. Čím silnější je plech, tím větší musí být nejmenší otvor a nejužší materiálový můstek. Stanovte mezní hodnoty pro jakost a tloušťku s dodavatelem nebo je zkontrolujte zkouškou.
- Mikroklouby. Drobné detaily jsou v plechu uchyceny mikrospáry, aby nespadly do roštu a nezachytily se o hlavu. Zanechávají stopu k úklidu, takže označte místa, kde nemohou vypadnout.
- Hnízdění. Rozestupy mezi detaily, společná hrana pro jednoduché tvary, pořadí řezání (otvory před vnějším obrysem), směr broušení u broušené nerezové oceli.
- Popis. Gravírování a značky na samostatné vrstvě; pro každý soubor druh, tloušťka, počet kusů a požadavky na hrany.
Co určit před zadáním objednávky nebo před řezáním doma
- Třída a tloušťka. Ne „3 mm ocel”, ale konkrétní jakost, protože na ní závisí rozsah tloušťky a výběr plynu.
- Účel okraje. Pro svařování, práškové lakování, prohlížení nebo další zpracování. To se rozhoduje mezi kyslíkem, dusíkem a vzduchem.
- Otřepy a změna barvy povoleny. Napsáno přímo, nejlépe s referenčním vzorkem.
- Stav fólie a povrchu. Ať už má plech fólii, je leštěný, nebo může mít rez nebo šupiny.
- Tolerance a rozsah podle PN-EN ISO 9013, vyžaduje-li to výkres nebo objednatel.
- Mikrospoje a značení. Kde mohou být a kde nemohou být a zda mají být označeny podrobnosti.
Typické chyby a jejich příčiny
Průvodce řezáním bez otřepů spojuje většinu defektů s několika příčinami: ohniskem, tlakem a čistotou plynu, stavem trysky a vyrovnáním paprsku. Níže je uveden seznam příznaků, které jsou nejčastěji podrobně viditelné.
| Symptom | Běžné příčiny | Co zkontrolovat |
|---|---|---|
| Nečistoty na spodním okraji | zaostření příliš nízké nebo příliš vysoké, tlak příliš nízký, rychlost příliš vysoká nebo příliš nízká (Raycus) | korekce zaostření a tlaku v malých krocích |
| Odbarvení na nerezové oceli | čistota dusíku, příliš nízký kyslík nebo vzduch v potrubí (Raycus) | čistota plynu, těsnost, profukování instalace |
| Nerovnoměrný řez, jedna strana horší | tryska ucpaná nebo oválná, střed paprsku posunutý (Raycus) | stav trysky, vyrovnání |
| Popáleniny v rozích a malé dírky | lokální přehřátí (Raycus) | sekvence řezání, parametry rohů |
| Hrubá hrana na oceli | rez, barva, měřítko | stav listu (SSAB) |
| Pokles kvality bez změny parametrů | špinavé ochranné sklo | stav skla; Jeden z výrobců fréz instaluje do hlavy snímač stavu skla |
Princip je jednoduchý: změňte jeden parametr po druhém a poznamenejte si výsledek. Autofocus hlavy zbaví obsluhu ručního nastavování objektivu, ale nenahrazuje ovládání trysky a ochranného skla.
Bezpečnost: Laser a výpary
Podle CIOP-PIB je řezací laser zařízení třídy 4 a zcela uzavřené zařízení lze klasifikovat jako třídu 1. Požadavky na pracoviště, včetně ochrany zraku při otevřeném stroji, jsou popsány v textu o vláknovém laseru. Výpary z nerezové oceli a pozinkované oceli byly diskutovány výše – v obou případech je potřeba odsávání. Konfigurace stroje si můžete zkontrolovat v katalogu Vláknové laserové plotry Roboteus.
Často kladené otázky
Proč nerezová ocel po řezání laserem změní barvu?
Podle průvodce Raycus nejčastěji kvůli příliš nízké čistotě dusíku nebo kyslíku nebo vzduchu v plynovém potrubí. Zkontrolujte čistotu plynu a těsnost instalace a před řezáním profoukněte vedení. Požadavky na čistotu dusíku jsou popsány v textu o výběru plynu.
Bude 1500W laser řezat hliník?
Ano, ale v menší míře než ocel: jeden z tuzemských obchodů deklaruje u svého řezacího stroje 1500 W přibližně 1-2 mm hliníku oproti 10-12 mm oceli. U RBFIB 1530 společnost Roboteus před stanovením ceny potvrzuje rozsah pro konkrétní druh. Hliník silně odráží paprsek a rychle odvádí teplo, proto u něj prodejci deklarují nižší tloušťky než u oceli.
Proč je okraj oceli po laseru tmavý?
Jedná se o vrstvu oxidů po laserovém řezání kyslíkem, tedy výsledek reakce, která poskytuje dodatečné teplo. Pokud překáží lakování nebo svařování, řežte dusíkem, nebo je-li přijatelná mírná oxidace, vzduchem (podle jednoho výrobce řezacího stroje), nebo očistěte hranu po řezání.
Musím po řezání plechu laserem odstranit otřepy?
Ne vždy, ale žádný neočekávaný výsledek není zaručen. Závisí na materiálu, plynu, nastavení zaostření a stavu trysky. V objednávce prosím uveďte přípustnou částku.
Jak připravit DXF soubor pro řezání laserem?
Kresba v měřítku 1:1 v milimetrech, uzavřené kontury bez duplicitních čar, rytina na samostatné vrstvě. Uveďte třídu, tloušťku, počet kusů a požadavky na hrany a dohodněte se se zhotovitelem minimální otvory pro danou tloušťku.
Zdroje
- https://www.rp-photonics.com/laser_cutting.html
- https://en.raycuslaser.com/view/2156.html
- https://www.airproducts.ca/-/media/files/en/330/330-18-003-us-optimizing-gas-supply-for-industrial-lasers.pdf
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.laserfocusworld.com/industrial-laser-solutions/article/14218987/laser-processing-reflective-materials
- https://www.kjellberg.de/quality-parameters.html
- https://www.evs.ee/en/iso-9013-2017
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/48100/2013031212041&14nr1r2009.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/
Redakční poznámka
Tloušťky a parametry uvedené v textu jsou deklarace výrobců a prodejců k říjnu 2026; skutečné výsledky závisí na stroji, jakosti materiálu, plynu a nastavení. Text nenahrazuje pokyny výrobce stroje ani zdravotní a bezpečnostní předpisy pro laserová zařízení třídy 4 a ochranu proti výparům.