
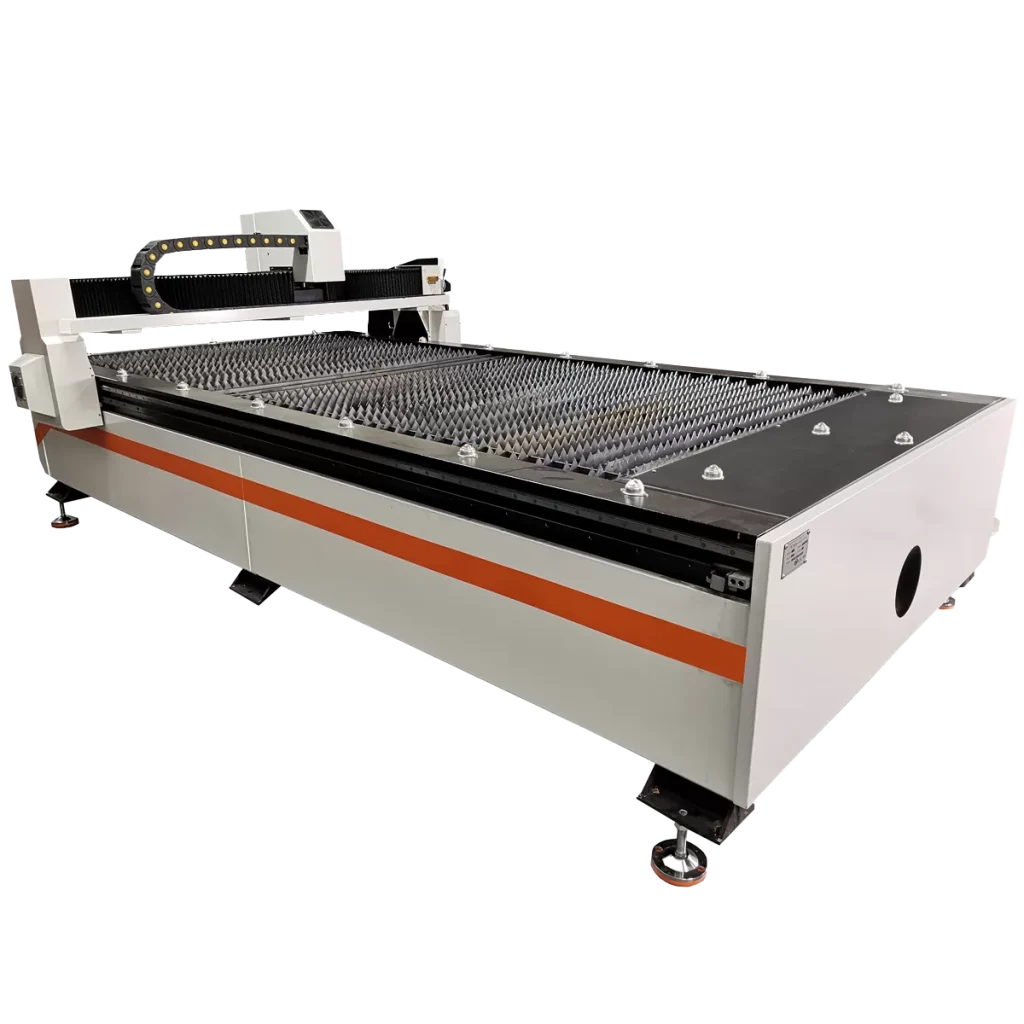
Řezání plazmou se obvykle volí proto, že je levnější na nákup než laser a zvládne i silnější ocel. Na otázku, jakou tloušťku plazma řeže, obchody odpovídají jedním maximálním číslem. To je častý zdroj zklamání: toto číslo bývá separační tloušťka, při které je okraj vhodný pouze pro další zpracování.
Tento text vysvětluje, co se děje v hořáku, rozdíl mezi vzduchovou plazmou a vysoce přesnou plazmou a jak číst tabulku tloušťky výrobce: doporučená, separační a průlomová. Další jsou kvalita hran, materiály, běžné chyby s příznaky a zdraví a bezpečnost. Čísla pocházejí z karet a příruček Hypertherm, publikací SSAB a The Fabricator a CIOP-PIB.
Fyzika je stejná v ruční řezačce a CNC plotru, ale jsou to dvě různá zařízení. Výběr ručního měniče je popsán v článku plazmová řezačka: ruční nebo CNC stůl, a stavba portálového stroje – text o co určuje v CNC plazmové řezačce.
Jak funguje řezání plazmou: oblouk, plyn, tryska a elektroda
Podle Przegląd Spawalnictwa oblouk žhne mezi nespotřebovatelnou elektrodou (katodou) a řezaným materiálem (anodou). Plazmatvorný plyn proudí hořákem, oblouk jej ionizuje a proud plazmy dosahuje 10 000-30 000 K a rychlosti blízké rychlosti zvuku. Podle SSAB se ocel v tomto proudu taví, oxiduje vzduchem a kyslíkovou plazmou a vyfukuje z trhliny. Podle The Fabricator je koncentrace energie určena malým průměrem trysky v kombinaci s vířením plynu – to je to, co odlišuje plazmu od běžného oblouku.
Hypertherm popisuje svítilnu jako sadu spotřebních dílů:
- elektroda dodává proud a je počátečním bodem oblouku; jeho emisní vložka je vyrobena z kovu s velmi vysokým bodem tavení, např. hafnium nebo wolfram;
- krouživým pohybem vycentruje oblouk a zužuje jej, což má za následek rychlejší řezání a větší tloušťku;
- tryska tvaruje, usměrňuje a zužuje oblouk;
- kryt chrání trysku proti rozstřiku.
Materiál je součástí obvodu, takže plazma řeže pouze kovy, které vedou elektrický proud. Spotřeba těchto dílů je hlavní nákladovou položkou na metr řezu – kalkulaci spočítáme v textu o náklady na řezání plazmou.
Vzduchová a vysoce přesná plazma
Zdroje Powermax řezané stlačeným vzduchem: to je standardní v dílnách a na většině CNC stolů. Vysoce přesné systémy pracují s kyslíkem a jinými plyny. Podle The Fabricator vytváří kyslíková plazma méně zkosení, menší drsnost, tenčí tepelně ovlivněnou zónu a hranu, která je šetrná ke svařování. Dusík z dusíkové a vzdušné plazmy představuje riziko poréznosti svaru – toto téma rozvíjíme ve srovnání laserem nebo plazmou pro řezání oceli.
| třídy | Příklad (Hypertherm) | Úhel hrany podle ISO 9013 | Hrana pro svařování |
|---|---|---|---|
| Vzduchová plazma | Výkon max 45–125 | rozsah 5 | „vyžaduje přípravu” |
| Průmyslová plazma | MAXPRO200 | rozsah 4 | „připraveno ke svařování” |
| Vysoce přesná plazma | HPR, XPR | rozsahy 2–4; XPR300 řada 2 na tenké oceli | „připraveno ke svařování” |
Označení úhlu a svařitelnosti pochází z průvodce Hypertherm (2012) a webových stránek XPR300. Ceny zdrojů jednotlivých tříd jsou uvedeny v textu o co určuje v CNC plazmové řezačce. Pro zámečnickou dílnu se obvykle volí vzduchová plazma a rozdíl v ostří je pak třeba zohlednit v době broušení před svařováním. Plazmový plotr RBP 1530 PRO má univerzální konektor pro jednotky Hypertherm a Spartus.
Jaké tloušťky zvládne plazma: tabulka podle proudu
Hypertherm poskytuje čtyři hodnoty tloušťky oceli pro každý zdroj. Doporučená je výrobní tloušťka při 500 mm/min. Druhým bodem je řezání rychlostí 250 mm/min. Upichování je tloušťka, kterou lze řezat ručně rychlostí 125 mm/min, s obrobitelnou hranou. Pierce znamená tloušťku, kterou zdroj prorazí ručně nebo s automatickým ovládáním výšky hořáku.
| Zdroj | Aktuální | Doporučeno (500 mm/min) | Řezání (250 mm/min) | Oddělování (125 mm/min) | Propíchnutí |
|---|---|---|---|---|---|
| Výkon max 45 XP | 10–45 A | 16 mm | 22 mm | 29 mm | 12 mm |
| Powermax65 SYNC | 20–65 A | 20 mm | 25 mm | 32 mm | 16 mm |
| Powermax85 SYNC | 25–85 A | 25 mm | 32 mm | 38 mm | 20 mm |
| Powermax105 SYNC | 30–105 A | 32 mm | 38 mm | 50 mm | 22 mm |
| Výkon max 125 | 30–125 A | 38 mm (457 mm/min) | 44 mm | 57 mm | 25 mm |
Jak to použít: Zdroj je vybrán tak, aby nejběžnější tloušťka spadala do sloupce „doporučená“, nikoli „oddělovací“. Příklad z tabulky: pro plech 20 mm má Powermax65 SYNC doporučenou tloušťku 20 mm, ale proniká pouze 16 mm. Vnější obrys pak může začínat od okraje plechu, ale ne od otvoru uvnitř obrobku. Pro otvory do 20mm plechu potřebujete výkonnější zdroj – děrovače Powermax85 SYNC 20mm.
Prohlášení o prodejně je třeba číst se stejnou opatrností. Jeden z tuzemských obchodů uvádí u zdroje Spartus ProCUT 125CNC „max. řezná tloušťka 55 mm” bez udání, o který bod se jedná; jiný obchod rozlišuje separaci a kvalitní řezání u ručních střídačů, kupř. Ideální Tecno Plasma 45: 18 a 14 mm.
Horní hranici stanovují průmyslové systémy. ISO 9013:2017 pokrývá řezání plazmou v rozsahu 0,5–150 mm a Hypertherm specifikuje řezání nerezové oceli do 160 mm pro HPR800XD. V plotrech Roboteus je pravidlo jednoduché: „Maximální tloušťka není určena plotrem samotným, ale výkonem plazmového zdroje vybraného pro zakázku.” Stejný rám, např. Plazmový plotr RBP 1530 s polem 1500 × 3000 mm, umí pracovat s různými zdroji a cena se odvíjí i od zdroje – RBP 1530 se naceňuje dle procesu. Kompletní nabídka: CNC plazmové plotry Roboteus.
Propíchnutí materiálu, nebo začátek řezu od hrany
Proražení je pro hořák nejtěžší okamžik. Podle manuálu Powermax45 je výška propíchnutí typicky 2,5× výška řezu; na 45 A kartě pro ocel je pracovní 1,5 mm a při děrování 3,8 mm. Zpoždění vpichu se zvyšuje s tloušťkou od 0,0 s do 0,9 s při 9,5 mm a od 15,9 mm manuál doporučuje začít od okraje.
Propichování zkracuje životnost dílu ve srovnání se startem od okraje (manuál Powermax45). V textu vypočítáme, jak se to promítne do nákladů na metro náklady na řezání plazmou.
Výška při řezání je udržována pomocí THC, tedy řízení výšky hořáku na základě napětí oblouku (manuál Powermax45). Plotry RBP 1515W a RBP 1530 mají vestavěné THC a RBP 1530 PRO – THC PROMA 50:1 a systém nekolizního hořáku OHMIC; Jak posoudit THC při nákupu popisujeme v textu o CNC plazmové řezačce.
Hrana po řezání plazmou: úhel, struska, tepelně ovlivněná oblast a řezná spára
PN-EN ISO 9013 posuzuje hranu mimo jiné: kolmost nebo úhlovou toleranci (u) a drsnost Rz5; čím nižší je rozsah, tím menší je úhel řezné plochy (Hypertherm).
Úkos je vlastnost procesu, nikoli závada stroje. Návod k Powermax45 to říká jasně: nejkolmější hrana je na pravé straně vzhledem ke směru pohybu svítilny a levá má vždy nějaký sklon. Proto je v CAM nastaven směr obcházení obrysu tak, aby detail ležel na straně rovnější hrany.
Stejný manuál uvádí, že u vzduchové plazmy se vždy objeví určité množství strusky. Podle The Fabricator je vysoká kvalita úkos, který je ideálně mezi 0 a 1°.
Rychlost ovlivňuje hranu více, než se očekávalo. V testu Welding Review měly vzorky S355J2 o tloušťce 20 mm řezané kyslíkovou plazmou drsnost v rozsahu 1 a toleranci kolmosti v rozsahu 3. Při rychlosti 450 mm/min klesla kolmost na rozsah 4. Toto je výsledek průmyslového systému s kyslíkem jako plazmovým plynem; pro vzduchovou plazmu Powermax poskytuje Hypertherm úhel v rozsahu 5.
Tepelně ovlivněná zóna pro plazmu je podle SSAB 2–5 mm. Mezera je uvedena v příručce Powermax125 pro ocel a nastavení „Nejlepší kvalita”:
| Aktuální | Mezera | Rozsah tloušťky |
|---|---|---|
| 45 A | 1,3–1,6 mm | 0,5–6 mm |
| 65 A | 1,6–3,7 mm | 2–25 mm |
| 125 A | 2,2–4,1 mm | 6–40 mm |
Mezera se v CAM zadává jako kompenzace, jinak bude vnější obrys menší a otvory budou větší o polovinu své šířky na každé straně. U ocelí odolných proti opotřebení a vysokopevnostních ocelí SSAB varuje před opožděným vodíkovým praskáním po tepelném řezání, které se může objevit po několika dnech; zahřívání jim brání.
Které kovy lze řezat plazmou
Plazmové řezání černé oceli, pozinkovaného plechu, hliníku a nerezové oceli; Neprořeže plexisklo, překližku, gumu ani kůži (Roboteus). Pro nekovové materiály se používá CO2 laserový plotr – popisujeme v textu o K čemu je CO2 laserový plotr vhodný?. Podle Hyperthermu kyslíko-palivové řezání plynovým hořákem nemůže řezat nerezovou ocel nebo hliník, ale plazmové řezání ano.
Průbojnost u nerezové oceli a hliníku je nižší než u oceli: podle Hyperthermu XPR300 prorazí 50 mm oceli (s přídavkem argonu), ale 38 mm nerezové oceli a hliníku. U nerezové oceli poskytuje hladina spodní vody podle Hyperthermu lepší metalurgii hran. Problémem galvanizace jsou výpary oxidu zinečnatého, které podle CIOP-PIB způsobují kovovou horečku.
Typické chyby a jejich projevy na hraně
| Symptom | Pravděpodobná příčina | co dělat | Zdroj |
|---|---|---|---|
| Velký svah, dole obtížná plochá dráha | příliš vysoká rychlost | zpomalit | Výrobce |
| Zaoblený horní okraj, širší SWC | příliš nízká rychlost | zrychlit | Výrobce |
| Mezera je dole úzká, nahoře široká | Napětí oblouku je příliš vysoké nebo rychlost příliš vysoká | snižte napětí, zpomalte | SSAB |
| Mezera je dole velmi široká | napětí příliš nízké | zvýšit napětí | SSAB |
| Negativní nebo pozitivní úhel | hořák příliš nízký nebo příliš vysoký | upravte výšku sečení | Powermax45 manuál |
| Okraj se po několika hodinách zhorší | opotřebované díly | mírně zpomalit; vyměňte měděnou elektrodu, když je důlek 1 mm, stříbrnou elektrodu, když je důlek 2 mm | SSAB, Hypertherm |
| Rychlé opotřebení trysky | děrování příliš silného plechu, špatná výška děrování | začněte od okraje, propichujte ve výšce 2,5 × výška řezu | Powermax45 manuál |
Bezpečnost práce: ochranný filtr, ochrana sluchu a odsávání zplodin
Plazmový oblouk vyzařuje silné UV záření. CIOP-PIB, založený na PN-EN 169 (v současnosti nahrazený PN-EN ISO 16321), specifikuje následující filtry pro plazmové řezání: 60-150 A – třída 11, 150-250 A – 12, 250-400 A – 13. Plazmové řezání je velmi hlasité a vyžaduje ochranu sluchu.
Kouř z nerezové oceli obsahuje sloučeniny chrómu VI. směrnice (EU) 2017/2398 vytváří pro ně hodnotu 0,005 mg/m³; do 17.01.2025 pro svařování a řezání plazmou platila dočasná hodnota 0,025 mg/m³ Podle Hypertherm poskytuje hladina spodní vody velmi dobrou kontrolu kouře; požadavky na odsávání ventilovaného stolu jsou diskutovány v textu o CNC plazmové řezačce.
Často kladené otázky
Jaká je maximální tloušťka, kterou plazma řeže?
Záleží na zdroji a co znamená „řezy”. Podle Hypertherm Powermax45 XP je doporučená tloušťka 16 mm a oddělování 29 mm a Powermax125 — 38 i 57 mm. Norma ISO 9013:2017 pokrývá plazmové řezání až do 150 mm, ale takové tloušťky vyžadují průmyslové systémy.
Je plazmové řezání vhodné pro nerezovou ocel a hliník?
Ano, protože oba kovy vedou elektřinu. Propíchnutí je však obtížnější než u oceli: podle Hypertherm pronikne XPR300 50 mm oceli a 38 mm nerezové oceli a hliníku. U nerezové oceli zlepšuje vodní hladina metalurgii hran.
Proč je hrana po plazmě šikmá?
Podle návodu Powermax45 je nejkolmější hrana na pravé straně vzhledem ke směru pohybu svítilny a levá má vždy nějaký sklon. Úkos se zvyšuje, když je rychlost příliš vysoká nebo je nesprávně nastavena výška hořáku. Vzduchová plazma je v rozsahu 5 dle ISO 9013, vysoká přesnost v rozsahu 2–4.
Jaký plyn se používá k řezání plazmou?
V dílnách a na většině CNC stolů – stlačený vzduch. Průmyslové systémy řežou ocel kyslíkem, což podle The Fabricator vytváří menší úkos a hranu šetrnou ke svařování. Dusíková a vzduchová plazma představují riziko, že dusík pronikne přes hranu a učiní svar porézním.
Jaké jsou výhody a nevýhody řezání plazmou?
Výhody: nižší cena stroje než u laseru, velký rozsah tlouštěk, řezání nerezu a hliníku, tolerance k horším povrchům plechu. Nevýhody: širší mezera a tepelně ovlivněná zóna než u laseru, zkosení hran, struska, hluk, UV a kouř, stejně jako spotřební materiál, který se opotřebovává během obloukových hodin.
Zdroje
- https://roboteus.com/pl/maszyny/plotery-plazmowe/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530-pro/
- https://pspaw.pl/pspaw/article/download/648/655/1288
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.thefabricator.com/thefabricator/article/plasmacutting/you-can-plasma-cut-it-but-can-you-weld-itr
- https://www.weldersupply.com/Content/files/ProductPDFs/Hypertherm/HyperthermConsumablecareg.pdf
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax45-xp/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax65-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax85-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax105-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax125/
- https://www.hypertherm.com/hypertherm/xpr/xpr300
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf
- https://www.hypertherm.com/resources/more-resources/blogs/fume-control/
- https://www.evs.ee/en/iso-9013-2017
- https://www.ciop.pl/CIOPPortalWAR/file/91673/202102050613&BP_8_2020_Owczarek_Szkudlarek.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/48100/2013031212041&14nr1r2009.pdf
- https://multimedia.3m.com/mws/media/2409178O/comparison-of-en-iso-16321-2022-standards-with-en-166-2001-and-other-related-standards.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
Redakční poznámka
Katalogové ceny zařízení pro plazmové řezání, na které odkazujeme, jsou přesné k říjnu 2026 a mohou se změnit. Tloušťky, mezery a kvalita hran závisí na zdroji plazmy, hořáku, plynu, stavu spotřebního materiálu a jakosti materiálu – uvedené hodnoty jsou údaje výrobců pro jejich zařízení. Text nenahrazuje pokyny výrobce ani zdravotní a bezpečnostní předpisy týkající se plazmového řezání.