
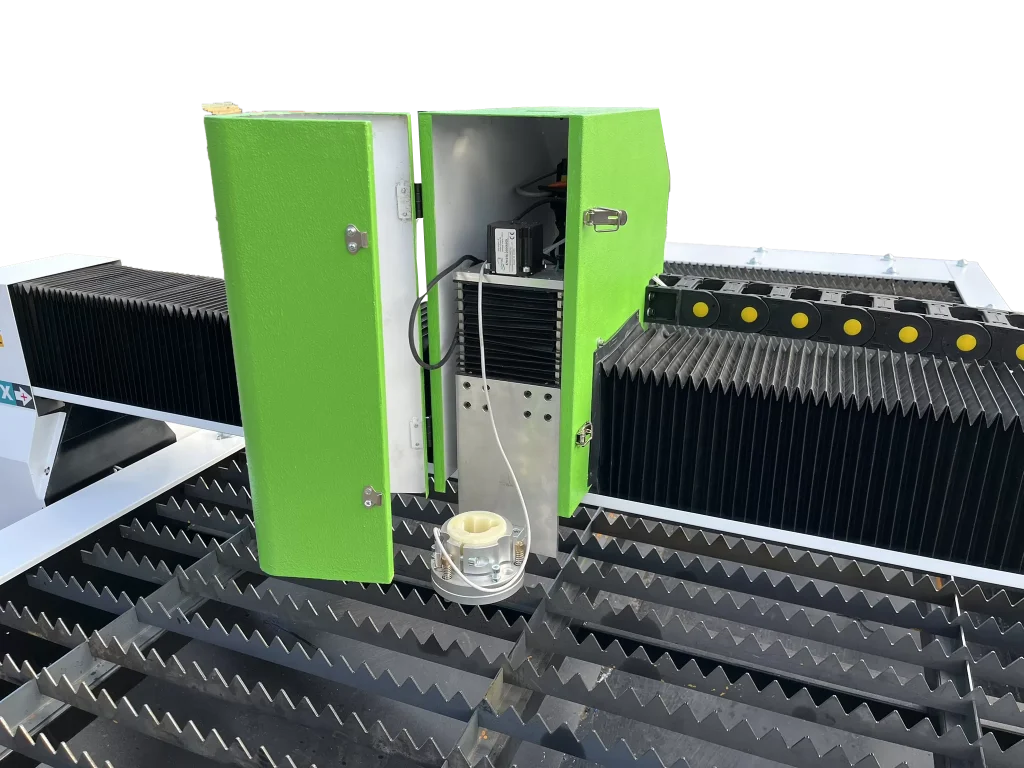
Náklady na plazmové řezání od subdodavatele lze snadno zkontrolovat: ceníky uvádějí PLN za běžný metr nebo za hodinu stroje. Spočítat stejný metr na vlastním stole je obtížnější. Typická kalkulačka nákladů na plazmu má pole pro trysky, elektrody, elektřinu, vzduch a operátora, ale hodnoty musíte zadat sami. Tento příspěvek je doplňuje příkladem, kde každé číslo je buď údajem výrobce nebo obchodu, nebo výslovně označeným předpokladem.
Řeč je o CNC plazmovém plotru, tedy stole s bránou, strojním hořákem a řízením výšky hořáku (THC). Ruční plazmová řezačka je jiné zařízení a má jinou činnost. Rozdíly mezi oběma typy zařízení jsou popsány v textu ruční řezací stroj nebo CNC stůl.
1. Co tvoří náklady na metr řezu
Cena metru řezání na vašem vlastním stroji se skládá ze sedmi položek:
- spotřební materiál hořáku: tryska, elektroda a méně často vířivý kroužek, uzávěr a kryt,
- elektrická energie spotřebovaná plazmovým zdrojem, pohony a řízením,
- stlačený vzduch, tedy kompresor, sušení a filtry,
- čas operátora,
- tabulkové a zdrojové amortizace,
- výměny a prostoje,
- pořezové zpracování a zbytky.
Hypertherm v článku o skutečných nákladech na řezání navrhuje jednoduché uspořádání. Cena materiálu je cena sady krát počet sad použitých za měsíc. Náklady na výměny jsou počet výměn krát doba výměny krát mzda plus přirážka. Náklady na ztrátu výroby jsou počet hodin prostojů krát hodnota výroby za hodinu. Kromě toho dochází ke zmetku a opravám vyplývajícím ze špatné hrany.
Kinetic kalkulačka vypočítá dvě hodnoty: „náklady na spuštění” a „náklady na hodinu” a vezme průměrný počet spuštění „ze zkušenosti”. Vypočítáme náklady na obloukovou hodinu a vydělíme je počtem metrů, které hořák za tuto hodinu uřízne. U plazmy tento jmenovatel určuje výsledek častěji než cena trysky.
2. Trysky a elektrody pro plazmu: ceny a životnost
Katalogové ceny v jedné z tuzemských prodejen (dále jen prodejna A), od října 2026, netto:
| Pozice | Balení | Čistá cena |
|---|---|---|
| Böhler Welding řezací tryska 1,10 mm, 50–70 A (rukojeť SP 70) | 10 ks. | 161,25 PLN |
| Svařovací elektroda Böhler (rukojeť SP 70) | 5 ks. | 141,90 PLN |
| Spartus CUT BOX pro držák SP125HY (tryska 105 A) | nastavit | 550,13 PLN |
| Spartus CUT BOX pro rukojeť SP100 / PT100 (tryska 80-120 A) | nastavit | 780,40 PLN |
Sady CUT BOX jsou sady dílů pro konkrétní madla a nepřevádíme je přímo na kusy. Díly Böhler se hodí pro hořák SP 70, nikoli pro hořák Hypertherm; V polských obchodech jsme nenašli originální díly Hypertherm s cenami v polských zlotých.
Životnost sestavy je uvedena v návodu Powermax45, t.j. pro originální díly Hypertherm: cca 3–5 obloukových hodin při strojním řezání. V návodu jsou uvedeny i faktory, na kterých závisí: tloušťka plechu, průměrná délka řezu, proražení nebo začátek od okraje, výška proražení a kvalita vzduchu (olej, vlhkost). Na stroji se nejdříve opotřebuje elektroda a při ručním řezání se nejdříve opotřebuje tryska.
Kdy vyměnit elektrodu, viz Průvodce spotřebním materiálem Hypertherm. Měděná elektroda se vyměňuje při hloubce jamky 1 mm, stříbrná elektroda při 2 mm. Počet vpichů na sadu neuvádíme, protože údaje výrobce to u mechanizovaných systémů nepotvrzují. Nejlepším zdrojem tohoto čísla je swap log z vašeho vlastního počítače.
3. Kolik stojí vpich: počet startů a životnost sady
Návod Powermax45 jasně říká, že piercing zkracuje životnost materiálů oproti startu od okraje. Na kartě pro 45 A a ocel s 9,5mm plechem je průrazné zpoždění 0,9s. U silnějších plechů návod doporučuje začít od kraje.
Pro účet to znamená, že detail s mnoha otvory stojí více než detail se stejným obvodem a jedním obrysem. Každý start znamená dodatečné opotřebení trysky a elektrody a několik okamžiků bez posuvu. Proto Kinetic počítá náklady na start samostatně, nejen na metr.
THC udržuje výšku hořáku na základě napětí oblouku a zásah trysky do plechu nebo vyvýšeného detailu obvykle vede k předčasné výměně sady. Plazmové plotry Roboteus mají THC a bezkolizní držák hořáku – více v textu o jak vybrat tabulku, THC a zdroj.
4. Elektrická energie: kolik spotřebuje zdroj plazmy
Spotřeba energie závisí na zdroji plazmy, nikoli na samotném stole. Příklady karet:
- Hypertherm Powermax45 XP: s výstupním výkonem 6,5 kW odebírá 33 A z jednofázové sítě 230 V nebo 10 A z třífázové sítě 400 V; účinnost 88% (karta výrobce),
- Hypertherm Powermax105: vstupní proud 28 A při 400 V a výstupní výkon 16,8 kW (karta v jiné prodejně, dále: prodejna B).
Výkon v kilowattech na kartách je výkon oblouku. Odběr ze sítě je vyšší o ztráty zdroje, tedy přibližně výstupní výkon dělený účinností.
Stůl také spotřebovává elektřinu, ale ne moc ve srovnání se zdrojem; RBP 1515W, RBP 1530 a RBP 1530 PRO jsou napájeny 230 V. Plazmový zdroj se vybírá podle objednávky a určuje tloušťku řezu, cenu sady a zda je potřeba připojení 400 V.
Vzorec je jednoduchý: výkon odebraný ze sítě během oblouku krát obloukové hodiny krát fakturovaná sazba. Údaje z karty se vztahují k plnému proudu, takže při nižším proudu dávají odhad s rezervou.
5. Stlačený vzduch: množství a kvalita
Vzduchová plazma spotřebuje hodně vzduchu. Starší Powermax45 potřebuje podle návodu 151 l/min se zapáleným obloukem, větší zdroje výrazně více – seznam u více modelů je v textu o výběr plazmové řezačky.
Kompresor se volí podle průtoku a tlaku specifikovaného na zdrojové kartě. Důležitá je také kvalita vzduchu. Příručka Powermax45 uvádí olej a vlhkost jako faktory, které zkracují životnost spotřebního materiálu. Sušička a filtry stojí jednou a mokrý vzduch stojí každou výměnu elektrody.
Energie kompresoru pracujícího během oblouku je zahrnuta do výpočtu. U odvětrávacího stolu je odtahový ventilátor. RBP 1530 má odvětrávaný box s ventilátorem a RBP 1515W má vodní lázeň.
6. Obsluha, odpisy a prostoje
U plazmy je největší položkou obvykle lidský čas, nikoli tryska. Obsluha je placena za celou směnu a oblouk osvětlí jen její část.
Zbytek je nakládání plechu, odebírání dílů, průchody, průrazy, výměna materiálu a programování. Podíl doby oblouku na době provozu stroje je nejdůležitějším předpokladem výpočtu.
Odpisy se počítají z ceny stroje se zdrojem. Plazmový plotr RBP 1515W má přibližnou cenu 30 893,00 PLN netto (konfigurace pro proces). RBP 1530 a RBP 1530 PRO jsou ceny za proces. Pro měřítko: obchod A má v katalogu CNC sadu Hypertherm Powermax45 SYNC za 13 399,19 PLN netto a obchod B má Spartus ProCUT 125CNC za netto 10 500,00 PLN (stav k říjnu 2026).
Prostoje se počítají metodou Hypertherm z bodu 1: doba výměny materiálu krát sazba plus výroba, která v té době chyběla.
7. Náklady na řezání plazmou krok za krokem: modelový příklad
Níže je uveden příklad výpočtu. Sloupec „Od” ukazuje, které hodnoty pocházejí z karet výrobce nebo obchodu a které přijímáme pouze pro zobrazení metody.
| Parametr | Hodnota | odkud? |
|---|---|---|
| Zdroj a materiál | 45 A, černá ocel 6,4 mm | přijímáme |
| Rychlost řezání | 1500 mm/min, tj. 90 m za obloukovou hodinu | řezací karta z manuálu Powermax45 (předchozí generace; přijímáme pro 45 XP) |
| Sada trysek a elektrod | 44,51 PLN čistého | odhad od Böhler ceny za rukojeť SP 70 (tryska 50–70 A) v prodejně A, díly hořáku jiné než Hypertherm: 161,25 / 10 PLN + 141,90 / 5 PLN |
| Životnost sestavy | 3 obloukové hodiny | u originálních dílů předpokládáme spodní hranici vidlice Hypertherm |
| Spotřeba zdroje ze sítě během oblouku | odhadovaný výkon 7,4 kW | předpokládejme: výstupní výkon 6,5 kW / účinnost 88 % (karta Powermax45 XP) |
| Kompresor a stůl | 1,5 kW + 0,5 kW | přijímáme |
| Cena energie | 1,00 PLN netto za kWh | přijímáme |
| Operátor | 50 PLN/hod | přijímáme |
| Podíl oblouku při provozu stroje | 50% | přijímáme |
| Tabulka se zdrojem | 45 000 PLN čistého | přijímáme |
| Doba odepisování | předpokládáme 5 let po 1 600 hodinách práce, tj. 4 000 obloukových hodin | instalace, s 50% obloukem |
| Složka | Výpočet | PLN za obloukovou hodinu |
|---|---|---|
| Tryska a elektroda | 44,51 PLN / 3 h, odhad | 14,84 |
| Energie | odhadem 9,4 kWh × 1,00 PLN | 9,40 |
| Operátor | 50 PLN / 0,5 | 100,00 |
| Odpisy | 45 000 PLN / 4 000 h, odhad | 11,25 |
| Společně (respekt) | 135,49 |
Za předpokladu 90 m řezání za obloukovou hodinu vydělíme 135,49 PLN 90 m a získáme odhadovanou částku 1,51 PLN čistého na metr. Samotné trysky a elektrody se odhadují na 0,16 PLN za metr a účet bez obsluhy se odhaduje na 0,39 PLN.
Životnost 3 hodiny je spodní hranice vidlice Hypertherm na originální díly; u výměn to změřte v deníku výměny. V případě detailů s mnoha průrazy se zvyšuje podíl dílů na nákladech.
Jak výsledek reaguje na změnu jednoho předpokladu (zbytek zůstává nezměněn):
| Varianta | PLN za obloukovou hodinu | PLN za metr | Charakter |
|---|---|---|---|
| Základna: 6,4 mm, sada 3 h, 50% oblouk | 135,49 | 1,51 | respekt |
| Nastavte 5 h (méně vpichů, začíná od okraje) | 129,55 | 1,44 | respekt |
| 9,5mm plech, 810mm/min dle návodu, tedy 48,6m/h | 135,49 | 2,79 | respekt |
| Oblouk pouze 30 % pracovní doby (obsluha a amortizace za méně obloukových hodin) | 209,66 | 2,33 | respekt |
Závěr z tabulky: delší životnost sady mění výsledek o pár centů. Tloušťka plechu, potažmo rychlost a organizace práce u stolu ji mění o několik desítek centů přes zlotý za metr.
Co není v příkladu zahrnuto: hala, vytápění, programování a hnízdění, odstraňování otřepů, manka a zisková přirážka.
Manuál Powermax45 uvádí, že u vzduchové plazmy vždy nějaká struska zůstane a hrana před svařováním podle Hyperthermu „vyžaduje přípravu“ – broušení je samostatnou položkou v ceně dílu. Více o hraně v textu o jak funguje plazmové řezání.
8. Vlastní stroj a ceník externí služby
Ceníky služeb plazmového řezání od října 2026:
| Společnost | Sázky | Komentáře |
|---|---|---|
| AluPro | 150,00 PLN čistého za hodinu provozu stroje s obsluhou | minimálně 150 PLN, položení plechu na stůl 25 PLN, plazma do 110 A, max. Ocel S235 15 mm |
| B.S.G. | přibližně 8–15 PLN/m | rovná hrana z 10 mm plechu |
| kb.pl (agregátor, ilustrativní; aktualizace 07.01.2026) | ocel 6 mm PLN 6,50–11,00/m; 10 mm PLN 11,50–13,80/m | „ceník je orientační” |
Neporovnávejte tyto míry přímo s výsledkem příkladu. V ceně služby je hala, programování, zpracování objednávek, interní doprava, riziko manka a zisk, tedy vše, co není zahrnuto v příkladu. Srovnání má smysl pouze tehdy, když si tyto položky a skutečný počet metrů za měsíc přičtete k vlastnímu vyúčtování.
Rozhodující je použití stroje. Stůl, který řeže několik hodin měsíčně, má vysoké amortizační náklady na metr a je obvykle levnější zadávat řezání externě. Denně fungující stůl rozloží fixní náklady na tolik metrů, že hlavními faktory jsou operátor a rychlost.
V textu popisujeme stejnou prahovou logiku pro laser řezání laserem – cena služby a vlastního řezacího stroje. Nákup lze rozložit v čase: viz leasing a financování strojů (polsky).
9. Jak snížit cenu za metr řezu
Několik postupů snižuje náklady bez výměny stroje:
- Začněte od okraje, kdekoli můžete. Propíchnutí zkracuje životnost soupravy, takže vstup od okraje plechu šetří trysky.
- Správný proud. Tryska vybraná pro řezný proud pracuje déle a příliš malý proud na tlustém plechu znamená nízkou rychlost a vysoké náklady na metr.
- Efektivní THC a správná výška zdvihu. Méně kolizí znamená méně předčasných výměn a rovnoměrnější úhel hrany.
- Suchý a čistý vzduch. Vysoušedlo a filtry před zdrojem jsou levnější než elektrody opotřebované vlhkostí.
- Vnoření se společným okrajem. Obdélníkové detaily řezané běžným řezem dávají méně metrů a méně startů na list.
- Výměnný protokol. Záznam hodin oblouku a počet startů při každé výměně po několika týdnech dává soupravě vlastní životnost.
Pokud chcete tento účet spočítat pro konkrétní detail a zdroj, připravte si DXF soubor, jakost a tloušťku plechu a roční počet kusů a poté požádat o cenovou nabídku (polsky). Přehled strojů je k dispozici na webu CNC plazmové plotry.
Často kladené otázky
Kolik stojí metr řezání plazmou?
Pro subdodavatele uvádí kb.pl (aktualizace 07.01.2026) přibližnou cenu 6,50-11,00 PLN/m pro ocel 6 mm a 11,50-13,80 PLN/m pro 10 mm a B.S.G. (stav k říjnu 2026) přibližně 8-15 PLN/m za rovnou hranu z 10 mm plechu. Na našem vlastním stroji v našem příkladu, s převzatými předpoklady, byly odhadované náklady 1,51 PLN čistého na metr pro 6,4 mm, bez haly, programování a režijních nákladů.
Jak často byste měli měnit plazmové trysky a elektrody?
Hypertherm Powermax45 manuál uvádí přibližně 3-5 hodin oblouku na sadu pro strojní řezání a 1-2 hodiny pro ruční řezání; faktory zahrnují mimo jiné: vpich, výška vpichu a kvalita vzduchu. Měděná elektroda se vyměňuje při hloubce jamky 1 mm, stříbrná elektroda při 2 mm. Na CNC stole se elektroda obvykle opotřebuje jako první.
Kolik vpichů může elektroda přežít v plazmě?
Neuvádíme číslo, protože jsme nenašli potvrzená data výrobce mechanizovaných systémů; jen se ví, že děrování zkracuje životnost oproti startu od okraje. Nejspolehlivější číslo bude dáno protokolem výměny.
Kolik elektřiny a vzduchu spotřebuje plazma?
Záleží na zdroji. Powermax45 XP s výstupním výkonem 6,5 kW odebírá ze sítě 230 V 33 A (účinnost 88 %) a Powermax105 podle karty v jedné z tuzemských prodejen odebírá 28 A při 400 V a výstupním výkonu 16,8 kW; spotřeba sítě je vyšší než výkon oblouku. Powermax105 potřebuje 217 l/min při 5,9 baru a Spartus ProCUT 125CNC 250 l/min při 5,5 baru.
Kolik stojí plazmová tryska?
V jedné z tuzemských prodejen (netto, od října 2026) stály trysky Böhler Welding pro držák SP 70 161,25 PLN za 10 ks a elektrody 141,90 PLN za 5 ks; Sada Spartus CUT BOX pro držák SP125HY – 550,13 PLN. Tryska je přizpůsobena hořáku a řeznému proudu a je zahrnuta v ceně za metr společně s elektrodou.
Zdroje
- https://www.weldersupply.com/Content/files/ProductPDFs/Hypertherm/HyperthermConsumablecareg.pdf
- https://web.archive.org/web/20220929213535/https://www.hypertherm.com/en-US/learn/articles/true-cost-of-cutting-metal/
- https://kineticusa.com/PrimecutHelp/plasma_calculator.html
- https://alupro.pl/products-page/uslugi-slusarskie/ciecie-plazmowe-cnc/
- https://b-s-g.pl/ciecie-plazma-szybkie-ciecie-stali/
- https://kb.pl/cenniki/uslugi/cennik-plazmowego-ciecia-stali/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/
Redakční poznámka
Katalogové ceny a ceníky služeb jsou poskytovány od října 2026 a mohou se měnit. Čísla v příkladu výpočtu jsou ilustrativní předpoklady a životnost materiálu, rychlost a spotřeba energie závisí na konkrétním zdroji plazmy, hořáku, materiálu a nastavení. Text nenahrazuje pokyny výrobce ani zdravotní a bezpečnostní předpisy týkající se řezání plazmou (ochrana očí, sluchu a dýchacích cest).