
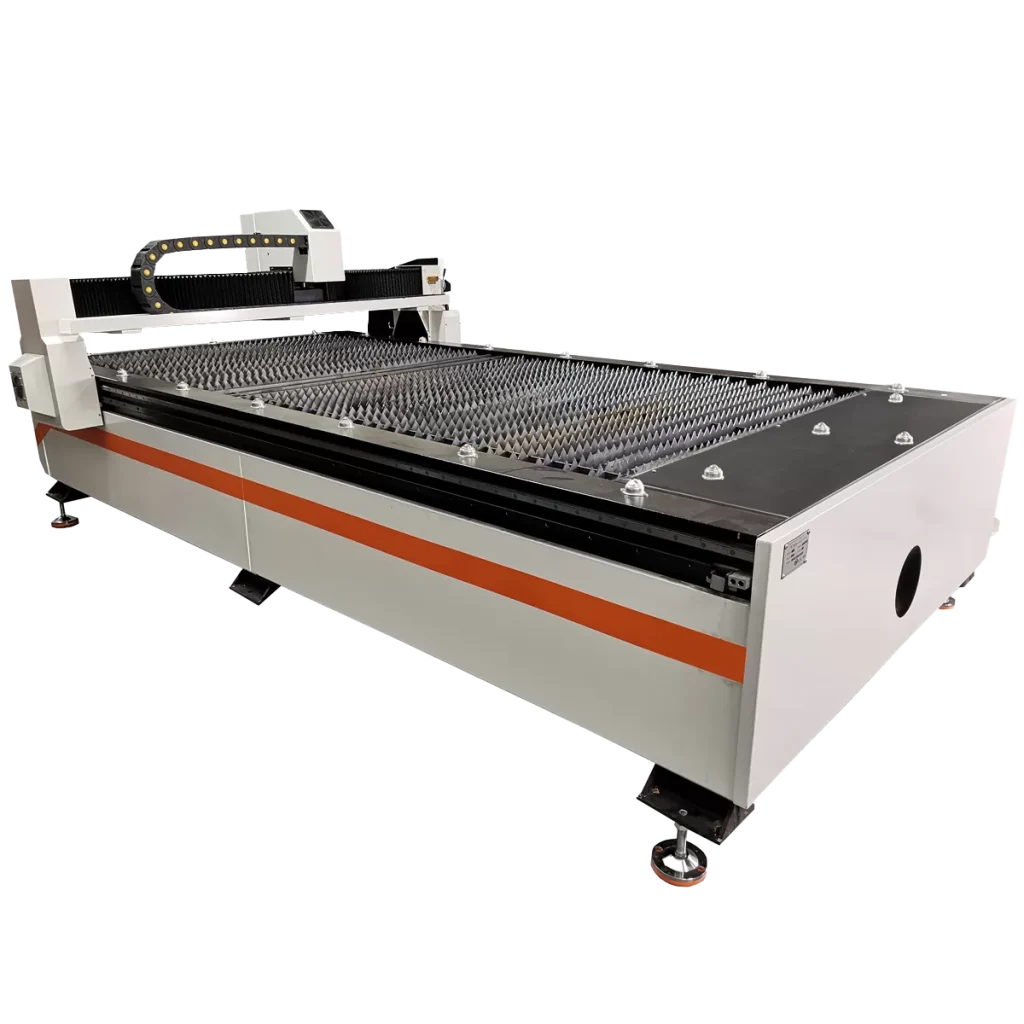
Plazmové rezanie sa zvyčajne volí preto, lebo je lacnejšie na nákup ako laserové a zvládne aj hrubšiu oceľ. Na otázku, akú hrúbku plazma reže, obchody odpovedajú jedným maximálnym číslom. Toto je častý zdroj sklamania: toto číslo býva hrúbka separácie, pri ktorej je okraj vhodný len na ďalšie spracovanie.
Tento text vysvetľuje, čo sa deje v horáku, rozdiel medzi vzduchovou plazmou a vysoko presnou plazmou a ako čítať tabuľku hrúbok výrobcu: odporúčaná, separačná a prelomová. Ďalej sú to kvalita hrán, materiály, bežné chyby s príznakmi a zdravie a bezpečnosť. Čísla pochádzajú z kariet a príručiek Hypertherm, publikácií SSAB a The Fabricator a CIOP-PIB.
Fyzika je rovnaká v ručnej rezačke a CNC plotri, ale sú to dve rôzne zariadenia. Výber ručného meniča je popísaný v článku plazmová rezačka: ručná alebo CNC stôl, a stavba portálového stroja – text o čo určuje v CNC plazmovej rezačke.
Ako funguje rezanie plazmou: oblúk, plyn, dýza a elektróda
Podľa Przegląd Spawalnictwa oblúk žiari medzi nespotrebovateľnou elektródou (katódou) a rezaným materiálom (anódou). Plazmotvorný plyn prúdi cez horák, oblúk ho ionizuje a prúd plazmy dosahuje 10 000-30 000 K a rýchlosť blízku rýchlosti zvuku. Podľa SSAB sa oceľ v tomto prúde taví, oxiduje vzduchom a kyslíkovou plazmou a vyfukuje z trhliny. Podľa The Fabricator je koncentrácia energie určená malým priemerom dýzy v kombinácii s vírením plynu – to je to, čo odlišuje plazmu od bežného oblúka.
Hypertherm popisuje horák ako súbor spotrebných dielov:
- elektróda dodáva prúd a je počiatočným bodom oblúka; jeho emisná vložka je vyrobená z kovu s veľmi vysokým bodom tavenia, napr. hafnium alebo volfrám;
- vírivý krúžok vycentruje oblúk a zužuje ho, čo má za následok rýchlejšie rezanie a väčšiu hrúbku;
- tryska tvaruje, usmerňuje a zužuje oblúk;
- kryt chráni trysku pred rozstrekom.
Materiál je súčasťou obvodu, takže plazma reže len kovy, ktoré vedú elektrinu. Spotreba týchto dielov je hlavnou nákladovou položkou na meter rezu – kalkuláciu vypočítame v texte o náklady na rezanie plazmou.
Vzduchová a vysoko presná plazma
Zdroje Powermax rezané stlačeným vzduchom: to je štandard v dielňach a na väčšine CNC stolov. Vysoko presné systémy pracujú s kyslíkom a inými plynmi. Podľa The Fabricator vytvára kyslíková plazma menej skosenia, menšiu drsnosť, tenšiu tepelne ovplyvnenú zónu a okraj vhodný pre zváranie. Dusík z dusíka a vzduchovej plazmy predstavuje riziko pórovitosti zvaru – túto tému rozvíjame v porovnaní laserom alebo plazmou na rezanie ocele.
| triedy | Príklad (Hypertherm) | Uhol hrany podľa ISO 9013 | Hrana na zváranie |
|---|---|---|---|
| Vzduchová plazma | Výkon max 45–125 | rozsah 5 | „vyžaduje prípravu” |
| Priemyselná plazma | MAXPRO200 | rozsah 4 | „pripravený na zváranie” |
| Vysoko presná plazma | HPR, XPR | rozsahy 2–4; XPR300 rad 2 na tenkej oceli | „pripravený na zváranie” |
Označenia uhla a zvariteľnosti sú zo sprievodcu Hypertherm (2012) a webovej stránky XPR300. Ceny zdrojov jednotlivých tried sú uvedené v texte o čo určuje v CNC plazmovej rezačke. Pre zámočnícku dielňu sa zvyčajne volí vzduchová plazma a rozdiel v hrane sa potom musí zohľadniť v čase brúsenia pred zváraním. Plazmový ploter RBP 1530 PRO má univerzálny konektor pre jednotky Hypertherm a Spartus.
Aké hrúbky zvládne plazma: tabuľka podľa prúdu
Hypertherm poskytuje štyri hodnoty hrúbky ocele pre každý zdroj. Odporúčaná je výrobná hrúbka pri 500 mm/min. Druhým bodom je rezanie rýchlosťou 250 mm/min. Upichovanie je hrúbka, ktorú je možné rezať ručne rýchlosťou 125 mm/min, s opracovateľnou hranou. Pierce znamená hrúbku, ktorú zdroj prepichne manuálne alebo s automatickým ovládaním výšky horáka.
| Zdroj | Aktuálne | Odporúčané (500 mm/min) | Rezanie (250 mm/min) | Separácia (125 mm/min) | Prepichnutie |
|---|---|---|---|---|---|
| Výkon max 45 XP | 10–45 A | 16 mm | 22 mm | 29 mm | 12 mm |
| Powermax65 SYNC | 20–65 A | 20 mm | 25 mm | 32 mm | 16 mm |
| Powermax85 SYNC | 25–85 A | 25 mm | 32 mm | 38 mm | 20 mm |
| Powermax105 SYNC | 30–105 A | 32 mm | 38 mm | 50 mm | 22 mm |
| Výkon max 125 | 30–125 A | 38 mm (457 mm/min) | 44 mm | 57 mm | 25 mm |
Spôsob použitia: Zdroj je vybraný tak, aby najbežnejšia hrúbka spadala do stĺpca „odporúčané“, nie do stĺpca „oddeľujúce“. Príklad z tabuľky: pre 20 mm plech má Powermax65 SYNC odporúčanú hrúbku 20 mm, ale prenikne len 16 mm. Vonkajší obrys potom môže začínať od okraja plechu, ale nie od otvoru vo vnútri obrobku. Na otvory do 20mm plechu potrebujete výkonnejší zdroj – dierovače Powermax85 SYNC 20mm.
S rovnakou opatrnosťou je potrebné čítať aj vyhlásenia o predajni. Jedna z tuzemských predajní uvádza pri zdroji Spartus ProCUT 125CNC „max. hrúbka rezu 55 mm” bez uvedenia, o ktorý bod ide; iná predajňa rozlišuje separáciu a kvalitné rezanie pri ručných striedačoch, napr. Ideálne Tecno Plasma 45: 18 a 14 mm.
Horná hranica je stanovená priemyselnými systémami. ISO 9013:2017 pokrýva rezanie plazmou v rozsahu 0,5–150 mm a Hypertherm špecifikuje rezanie nehrdzavejúcej ocele do 160 mm pre HPR800XD. V plotroch Roboteus je pravidlo jednoduché: „Maximálnu hrúbku neurčuje ploter samotný, ale výkon plazmového zdroja zvoleného pre zákazku.” Rovnaký rám, napr. Plazmový ploter RBP 1530 s poľom 1500 × 3000 mm, dokáže pracovať s rôznymi zdrojmi a cena závisí aj od zdroja – 1530 RBP sa naceňuje podľa procesu. Kompletná ponuka: CNC plazmové plotre Roboteus.
Prepichnutie materiálu alebo začiatok rezu od hrany
Prepichnutie je pre horáka najťažším momentom. Podľa príručky Powermax45 je výška prepichnutia zvyčajne 2,5× výška rezu; na 45 A karte pre oceľ je 1,5 mm pracovný a 3,8 mm pri dierovaní. Oneskorenie prepichnutia sa zvyšuje s hrúbkou od 0,0 s do 0,9 s pri 9,5 mm a od 15,9 mm sa v príručke odporúča začať od okraja.
Prepichovanie skracuje životnosť dielu v porovnaní so štartom od okraja (manuál Powermax45). V texte vypočítame, ako sa to premietne do nákladov na metro náklady na rezanie plazmou.
Výška pri rezaní je udržiavaná pomocou THC, teda riadením výšky horáka na základe napätia oblúka (manuál Powermax45). Plotre RBP 1515W a RBP 1530 majú zabudované THC a RBP 1530 PRO – THC PROMA 50:1 a systém bezkolízneho horáka OHMIC; Ako posúdiť THC pri nákupe popisujeme v texte o CNC plazmovej rezačke.
Hrana po rezaní plazmou: uhol, troska, tepelne ovplyvnená oblasť a rezná škára
PN-EN ISO 9013 posudzuje hranu okrem iného: kolmosť alebo toleranciu uhla (u) a drsnosť Rz5; čím nižší rozsah, tým menší uhol reznej plochy (Hypertherm).
Úkos je vlastnosť procesu, nie chyba stroja. Návod Powermax45 hovorí jasne: najkolmejšia hrana je na pravej strane vzhľadom na smer pohybu baterky a ľavá má vždy nejaký sklon. Preto je smer obchádzania obrysu nastavený v CAM tak, aby detail ležal na strane rovnejšej hrany.
V tej istej príručke sa uvádza, že pri vzduchovej plazme sa vždy objaví určité množstvo trosky. Podľa The Fabricator je vysoká kvalita skosenie, ktoré je ideálne medzi 0 a 1°.
Rýchlosť ovplyvňuje hranu viac, ako sa očakávalo. V teste Welding Review mali vzorky S355J2 s hrúbkou 20 mm rezané kyslíkovou plazmou drsnosť v rozsahu 1 a toleranciu kolmosti v rozsahu 3. Pri rýchlosti 450 mm/min klesla kolmosť na rozsah 4. Je to výsledok priemyselného systému s kyslíkom ako plazmovým plynom; pre vzduchovú plazmu Powermax poskytuje Hypertherm uhol v rozsahu 5.
Tepelne ovplyvnená zóna pre plazmu je podľa SSAB 2–5 mm. Medzera je uvedená v príručke Powermax125 pre oceľ a nastavenia „Najlepšia kvalita”:
| Aktuálne | Medzera | Rozsah hrúbky |
|---|---|---|
| 45 A | 1,3–1,6 mm | 0,5–6 mm |
| 65 A | 1,6 – 3,7 mm | 2-25 mm |
| 125 A | 2,2–4,1 mm | 6-40 mm |
Medzera sa v CAM zadáva ako kompenzácia, inak bude vonkajší obrys menší a otvory budú väčšie o polovicu svojej šírky na každej strane. Pri oteruvzdorných a vysokopevnostných oceliach SSAB varuje pred oneskoreným vodíkovým praskaním po tepelnom rezaní, ktoré sa môže objaviť po niekoľkých dňoch; zahrievanie im bráni.
Ktoré kovy možno rezať plazmou
Plazmové rezy čiernej ocele, pozinkovaného plechu, hliníka a nehrdzavejúcej ocele; Neprereže plexisklo, preglejku, gumu ani kožu (Roboteus). Na nekovové materiály sa používa CO2 laserový ploter – popisujeme ho v texte o Na čo je CO2 laserový ploter vhodný?. Podľa Hyperthermu kyslíkovo-palivové rezanie pomocou plynového horáka nemôže rezať nehrdzavejúcu oceľ alebo hliník, ale rezanie plazmou áno.
Priepustnosť na nerezovej oceli a hliníku je nižšia ako na oceli: podľa Hypertherm XPR300 prepichne 50 mm ocele (s prídavkom argónu), ale 38 mm nerezovej ocele a hliníka. Pri nehrdzavejúcej oceli poskytuje hladina podzemnej vody podľa Hyperthermu lepšiu metalurgiu hrán. Problémom galvanizácie sú výpary oxidu zinočnatého, ktoré podľa CIOP-PIB spôsobujú kovovú horúčku.
Typické chyby a ich prejavy na hrane
| Symptóm | Pravdepodobná príčina | Čo robiť | Zdroj |
|---|---|---|---|
| Veľký svah, ťažká rýchlostná dráha dole | príliš vysoká rýchlosť | spomaliť | Výrobca |
| Zaoblený horný okraj, širší SWC | príliš nízka rýchlosť | urýchliť | Výrobca |
| Medzera je dole úzka, hore široká | Napätie oblúka je príliš vysoké alebo rýchlosť príliš vysoká | znížte napätie, spomaľte | SSAB |
| V spodnej časti je medzera veľmi široká | príliš nízke napätie | zvýšiť napätie | SSAB |
| Negatívny alebo pozitívny uhol | horák príliš nízky alebo príliš vysoký | upravte výšku kosenia | Powermax45 manuál |
| Okraj sa po niekoľkých hodinách zhorší | opotrebované časti | mierne spomaliť; vymeňte medenú elektródu, keď je jamka 1 mm, striebornú elektródu, keď je jamka 2 mm | SSAB, Hypertherm |
| Rýchle opotrebovanie trysky | prepichnutie príliš hrubého plechu, nesprávna výška prepichnutia | začnite od okraja, prepichnite vo výške 2,5 × výška rezu | Powermax45 manuál |
Bezpečnosť práce: ochranný filter, ochrana sluchu a odsávanie splodín
Plazmový oblúk vyžaruje silné UV žiarenie. CIOP-PIB, založený na PN-EN 169 (v súčasnosti nahradený PN-EN ISO 16321), špecifikuje tieto filtre pre plazmové rezanie: 60-150 A – trieda 11, 150-250 A – 12, 250-400 A – 13. Plazmové rezanie je veľmi hlasné a vyžaduje ochranu sluchu.
Dym z nehrdzavejúcej ocele obsahuje zlúčeniny chrómu VI. smernica (EÚ) 2017/2398 vytvára pre ne hodnotu 0,005 mg/m³; do 17.01.2025 pre zváranie a plazmové rezanie platila dočasná hodnota 0,025 mg/m³ Podľa Hypertherm poskytuje vodná hladina veľmi dobrú reguláciu dymu; požiadavky na odsávanie pre vetraný stôl sú popísané v texte o CNC plazmovej rezačke.
Často kladené otázky
Aká je maximálna hrúbka, ktorú plazma reže?
Závisí od zdroja a od toho, čo znamená „reže”. Podľa Hypertherm Powermax45 XP je odporúčaná hrúbka 16 mm a oddeľovanie 29 mm a Powermax125 — 38 i 57 mm. Norma ISO 9013:2017 pokrýva plazmové rezanie do 150 mm, ale takéto hrúbky vyžadujú priemyselné systémy.
Je plazmové rezanie vhodné pre nehrdzavejúcu oceľ a hliník?
Áno, pretože oba kovy vedú elektrinu. Prepichnutie je však ťažšie ako pri oceli: podľa Hypertherm XPR300 prenikne 50 mm ocele a 38 mm nehrdzavejúcej ocele a hliníka. Pri nehrdzavejúcej oceli zlepšuje vodná hladina metalurgiu hrán.
Prečo je okraj po plazme šikmý?
Podľa návodu Powermax45 je najkolmejšia hrana na pravej strane vo vzťahu k smeru pohybu baterky a ľavá má vždy nejaký sklon. Úkos sa zvyšuje, keď je rýchlosť príliš vysoká alebo je nesprávne nastavená výška horáka. Vzduchová plazma je v rozsahu 5 podľa ISO 9013, vysoká presnosť v rozsahu 2–4.
Aký plyn sa používa na rezanie plazmou?
V dielňach a na väčšine CNC stolov – stlačený vzduch. Priemyselné systémy rezajú oceľ kyslíkom, čo podľa The Fabricator vytvára menšie skosenie a hranu vhodnú pre zváranie. Dusíková a vzduchová plazma predstavujú riziko, že dusík prenikne cez hranu a zvar sa stane poréznym.
Aké sú výhody a nevýhody rezania plazmou?
Výhody: nižšia cena stroja ako pri lasere, veľký rozsah hrúbok, rezanie nerezu a hliníka, tolerancia na horšie povrchy plechu. Nevýhody: širšia medzera a tepelne ovplyvnená zóna ako pri lasere, skosenie hrán, odpad, hluk, UV a dym, ako aj spotrebný materiál, ktorý sa opotrebováva počas oblúkových hodín.
Zdroje
- https://roboteus.com/pl/maszyny/plotery-plazmowe/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530-pro/
- https://pspaw.pl/pspaw/article/download/648/655/1288
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.thefabricator.com/thefabricator/article/plasmacutting/you-can-plasma-cut-it-but-can-you-weld-itr
- https://www.weldersupply.com/Content/files/ProductPDFs/Hypertherm/HyperthermConsumablecareg.pdf
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax45-xp/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax65-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax85-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax105-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax125/
- https://www.hypertherm.com/hypertherm/xpr/xpr300
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf
- https://www.hypertherm.com/resources/more-resources/blogs/fume-control/
- https://www.evs.ee/en/iso-9013-2017
- https://www.ciop.pl/CIOPPortalWAR/file/91673/202102050613&BP_8_2020_Owczarek_Szkudlarek.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/48100/2013031212041&14nr1r2009.pdf
- https://multimedia.3m.com/mws/media/2409178O/comparison-of-en-iso-16321-2022-standards-with-en-166-2001-and-other-related-standards.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
Redakčná poznámka
Katalógové ceny zariadení na plazmové rezanie, na ktoré odkazujeme, sú presné od októbra 2026 a môžu sa zmeniť. Hrúbky, medzery a kvalita hrán závisia od zdroja plazmy, horáka, plynu, stavu spotrebného materiálu a kvality materiálu – uvedené hodnoty sú údajmi výrobcov pre ich zariadenia. Text nenahrádza pokyny výrobcu ani zdravotné a bezpečnostné predpisy týkajúce sa plazmového rezania.