
Laserové rezanie plechu vyzerá zvonku rovnako, bez ohľadu na materiál: rovnaká hlava, rovnaký DXF pilník, rovnaký stôl. Rozdiely sú viditeľné len na okraji. Uhlíková oceľ rezaná kyslíkom má tmavú vrstvu oxidov, nerezová oceľ rezaná dusíkom môže byť svetlá a hliník je problematický, pretože odráža lúč a rýchlo odvádza teplo.
Tento text organizuje rezanie kovu laserom podľa materiálu: aký plyn je typický, akú hranu očakávať, čo obmedzuje hrúbku, ako pripraviť pilník a odkiaľ pochádzajú bežné chyby. Platí pre vláknové lasery (lúč je vytvorený v optickom vlákne); o samotnom zdroji píšeme v texte vláknový laser v rastlinnej praxi.
Tu nepočítame náklady. Výpočet služby a vlastného stroja je v článku rezanie laserom: cena služby a vlastného rezacieho stroja.
Čo určuje okraj: plyn, materiál a ohnisko
Pridružený plyn vyfukuje roztavený kov z lomu a jeho typ určuje chémiu hrany. Kyslík dodáva reakčné teplo, ale zanecháva oxidy a väčšiu drsnosť (RP Photonics); dusík poskytuje povrch bez oxidov (Air Products) a stlačený vzduch je kompromisom s miernou oxidáciou (podľa jedného z výrobcov laserových rezacích strojov). V texte sa porovnáva plynový mechanizmus, čistota dusíka, tlaky a náklady na dodávku dusík alebo kyslík: rezanie laserom, hrana a cena.
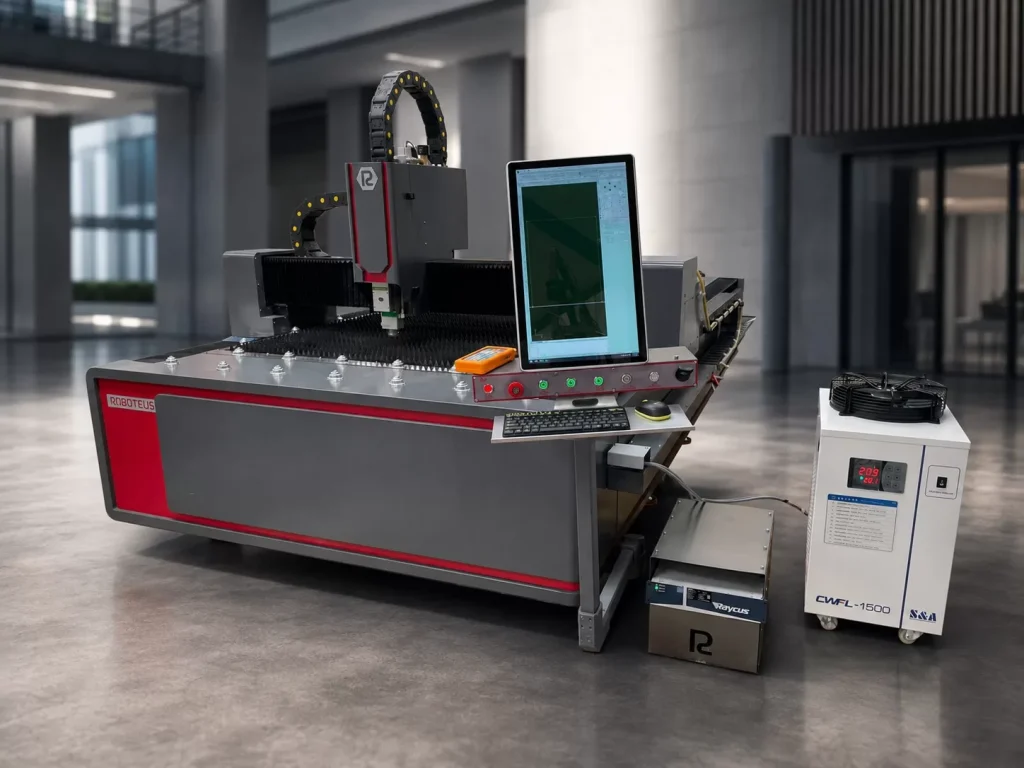
Na stroji s dvoma plynovými kanálmi si prechod z kyslíka na dusík nevyžaduje prepínanie prívodu plynu a parametre procesu sú nastavené podľa tabuľky riadiacej technológie. Vláknový laserový ploter RBFIB 1530 má dva automatické plynové ventily (kyslík a dusík/vzduch) a hlavu Raytools BM110 s automatickým zaostrovaním, ktorá nastavuje zaostrenie podľa hrúbky materiálu.
Laserové rezanie plechu podľa materiálu: tabuľka
| Materiál | Typický plyn | Edge | Na čo si dať pozor | 1500 W, approximately according to the store |
|---|---|---|---|---|
| Black steel (unalloyed, e.g. S235) | kyslík alebo vzduch | oxides in oxygen, slight oxidation in air | rust, paint, scale on sheet (SSAB) | 10-12 mm |
| Stainless steel (e.g. 1.4301) | dusíka | bez oxidu; svetlý s čistotou N2 od 99,995 % (Air Products) | listy s fóliou: riziko odrazov poškodzujúcich laser (výrobca rezacieho stroja); výpary s chrómom VI | 2-3 mm |
| Hliník (napr. 5754) | vzduch alebo dusík | mierna oxidácia na vzduchu | silne odráža lúč, rýchlo odvádza teplo (výrobcovia strojov na rezanie vlákien) | 1-2 mm |
| Mosadz, meď | dusík pre mosadz (výrobcovia strojov na rezanie vlákien) | žiadne oxidy | silné odrazy, riziko poškodenia zdroja (výrobca rezacieho stroja) | — (see below the table) |
| Pozinkovaný plech | Confirm your selection with a test | v závislosti od plynu | odrazy (výrobca rezacieho stroja), výpary oxidu zinočnatého | žiadne vyhlásenie |
Hrúbky v poslednom stĺpci sú deklaráciou jedného z domácich obchodov pre jeho 1500 W rezací stroj; v predajni je uvedené: „Hrúbky rezu sú približné. Rozsah závisí od kvality kovu a nastavenia procesu. Roboteus pre RBFIB 1530 pred stanovením ceny potvrdzuje rozsah hrúbok pre konkrétnu triedu materiálu. Opisujeme, ako sa výkon zdroja premieta do hrúbky v príručke ako si vybrať výkon laserového rezacieho stroja na kov.
Špecifikácia RBFIB 1530 uvádza oceľ, hliník a nehrdzavejúcu oceľ. Mosadz a meď rezajte až po potvrdení u výrobcu stroja a zdroja, pretože odrazený lúč môže poškodiť laser.
Laserové rezanie ocele: stav plechu, oxidy a praskliny
Nelegovaná oceľ je jediným materiálom, pre ktorý je plynom prvej voľby kyslík. Air Products výslovne uvádza, že rezanie kyslíkovým laserom je vhodné len pre mäkkú a nízkolegovanú oceľ. Reakčné teplo pomáha pri hrubších plechoch, preto sú deklarované hrúbky ocele zreteľne vyššie ako pri iných kovoch.
Nevýhodou je okraj. Oxidová vrstva môže prekážať pri zváraní a lakovaní (RP Photonics), takže pri detailovaní práškového lakovania alebo zvárania si musíte vybrať: očistiť hranu po rezaní alebo rezať bez kyslíka. Ktorý plyn je vhodný na aký účel detail je uvedený v texte o výbere plynu.
SSAB dbá na stav plechu: dôležitý je čistý povrch bez farby a hrdze, ako aj teplota materiálu. Pri oceliach s vysokou tvrdosťou a pevnosťou (Hardox, Strenx) varuje SSAB pred oneskorenými vodíkovými trhlinami po tepelnom rezaní, ktoré sa môžu objaviť až po niekoľkých dňoch.
Rezanie nerezovej ocele laserom: hrana, fólia a výpary
Laserové rezanie nehrdzavejúcej ocele sa vykonáva dusíkom, keď má byť okraj pred zváraním alebo leštením zbavený oxidov (podľa výrobcov strojov na rezanie vlákien). Prahová hodnota čistoty dusíka pre jasný okraj je uvedená v tabuľke vyššie.
Pri hrubšom nereze, ako píšu výrobcovia strojov na rezanie vlákien, je výsledok určený najmä tlakom plynu, nie umiestnením ohniska. Jeden z výrobcov rezacích strojov uvádza medzi materiálmi plechy s ochrannou fóliou, ktorých odrazy môžu poškodiť laser, preto spôsob rezania takýchto plechov prekonzultujte s dodávateľom alebo dodávateľom stroja.
Okraj bez oxidu je dobrým východiskovým bodom pre zvar; o samotnom zváraní píšeme v texte laserové zváranie nehrdzavejúcej ocele. Pamätajte tiež na výpary: zlúčeniny chrómu VI majú v EÚ limitnú hodnotu 0,005 mg/m³ (smernica (EÚ) 2017/2398), takže extrakcia podľa tabuľky nie je dodatkom.
Laserové rezanie hliníka a reflexných kovov
Hliník, mosadz, meď a zinok silne odrážajú lúč. Podľa Laser Focus World sa odrazené svetlo môže vrátiť do vlákna a poškodiť ho a jeden z výrobcov rezacích strojov uvádza odrazy od medených, mosadzných, pozinkovaných a nerezových plechov s fóliou ako nebezpečné. To je však samostatná záležitosť od hrúbky rezu. Menšie hrúbky hliníka, medi a mosadze vyplývajú z vysokej odrazivosti a rýchleho odvodu tepla (podľa výrobcov strojov na rezanie vlákien) a z nedostatku reakčného tepla, ktoré kyslík dodáva oceli (RP Photonics).
Pre hliník je štandardom vysokotlakový stlačený vzduch (podľa jedného z výrobcov strojov na rezanie vlákien); iný výrobca rezacích strojov tiež uvádza vzduch ako lepšiu voľbu pre väčšinu hliníka, ktorý podlieha miernej oxidácii. Prvý z nich odporúča negatívne zaostrovanie pre tenké a stredné plechy. V objednávke sa oplatí špecifikovať prípustný otrep na spodnom okraji.
Pozinkovaný plech tiež odráža lúč (podľa výrobcu rezacieho stroja) a zinok sa odparuje. Podľa CIOP-PIB spôsobujú výpary oxidu zinočnatého takzvanú kovovú horúčku: prechodnú, ale s kašľom, dýchavičnosťou a horúčkou. Predpokladom práce je tu odsávanie a filtrácia.
Kvalita hrán: otrepy, oxidy, kolmosť a ISO 9013
Laserová hrana sa posudzuje v rovnakých kategóriách ako po iných metódach tepelného rezania. Norma PN-EN ISO 9013 klasifikuje reznú plochu podľa tolerancie kolmosti alebo uhla (u) a drsnosti Rz5; Kjellberg spomína aj zaostávanie rýh, natavovanie horného okraja a trosky. Čím nižší je rozsah, tým menší je uhol na reznej ploche.
Tepelne ovplyvnená zóna (HAZ) lasera je najmenšia spomedzi tepelných metód: SSAB uvádza 0,2–2 mm v porovnaní s 2–5 mm pre plazmové rezanie a 4–10 mm pre kyslíkové rezanie plynovým horákom (ide o iný proces ako laserové rezanie s kyslíkom). Podľa RP Photonics je rezná medzera (rez) blízka priemeru lúča a pre hrubé platne je to zvyčajne približne 2 mm.
V objednávke popíšte hranu, aby sa dala skontrolovať: či je povolený otrep, či má byť hrana bez oxidov, či zákazník požaduje konkrétny rozsah podľa PN-EN ISO 9013. Fráza „pekná hrana“ nie je akceptačným kritériom.
Príprava a vnorenie súboru DXF
- Geometria. Mierka 1:1, milimetre, uzavreté kontúry, žiadne duplicitné čiary alebo voľné segmenty. Dvojitá čiara označuje druhý prechod hlavy na rovnakom mieste.
- Diery a mostíky. Čím je plech hrubší, tým väčší musí byť najmenší otvor a najužší materiálový mostík. Stanovte hraničné hodnoty pre akosť a hrúbku s dodávateľom alebo ich skontrolujte skúškou.
- Mikro-kĺby. Drobné detaily sú v plechu držané mikrospojkami, aby nezapadli do roštu a nezachytili sa o hlavu. Zanechávajú stopu na vyčistenie, takže si označte miesta, kde nemôžu vypadnúť.
- Hniezdenie. Rozostup medzi detailmi, spoločná hrana pre jednoduché tvary, poradie rezu (otvory pred vonkajším obrysom), smer brúsenia pre brúsenú nehrdzavejúcu oceľ.
- Popis. Gravírovanie a značky na samostatnej vrstve; pre každý súbor druh, hrúbka, počet kusov a požiadavky na hrany.
Čo určiť pred zadaním objednávky alebo pred rezaním doma
- Trieda a hrúbka. Nie „3 mm oceľ”, ale špecifická kvalita, pretože od toho závisí rozsah hrúbky a výber plynu.
- Účel okraja. Na zváranie, práškové lakovanie, prezeranie alebo ďalšie spracovanie. Ten sa rozhoduje medzi kyslíkom, dusíkom a vzduchom.
- Otrepy a zmena farby sú povolené. Písané priamo, najlepšie s referenčnou vzorkou.
- Stav fólie a povrchu. Či má plech fóliu, je leštený, môže mať hrdzu či šupiny.
- Tolerancie a rozsah podľa PN-EN ISO 9013, ak to vyžaduje výkres alebo klient.
- Mikro-kĺby a označenia. Kde môžu byť a kde nemôžu byť a či majú byť vyznačené podrobnosti.
Typické chyby a ich príčiny
Sprievodca rezaním bez škvŕn Raycus spája väčšinu defektov s niekoľkými príčinami: zaostrenie, tlak a čistota plynu, stav trysky a zarovnanie lúča. Nižšie je uvedený zoznam príznakov, ktoré sú najčastejšie viditeľné podrobne.
| Symptóm | Bežné príčiny | Čo skontrolovať |
|---|---|---|
| Nečistoty na spodnom okraji | zaostrenie príliš nízke alebo príliš vysoké, tlak príliš nízky, rýchlosť príliš vysoká alebo príliš nízka (Raycus) | korekcia zaostrenia a tlaku v malých krokoch |
| Odfarbenie na nerezovej oceli | čistota dusíka, príliš nízky kyslík alebo vzduch v potrubí (Raycus) | čistota plynu, tesnosť, prefukovanie inštalácie |
| Nerovnomerný rez, jedna strana horšia | tryska upchatá alebo oválna, stred lúča posunutý (Raycus) | stav trysky, zarovnanie |
| Popáleniny v rohoch a malých dierach | lokálne prehriatie (Raycus) | poradie rezu, parametre rohov |
| Hrubý okraj na oceli | hrdza, farba, šupina | stav listu (SSAB) |
| Pokles kvality bez zmeny parametrov | špinavé ochranné sklo | stav skla; Jeden z výrobcov rezačiek inštaluje do hlavy snímač stavu skla |
Princíp je jednoduchý: zmeňte jeden parameter po druhom a poznačte si výsledok. Autofocus hlavy odbremení obsluhu od manuálneho nastavovania objektívu, no nenahrádza ovládanie trysky a ochranného skla.
Bezpečnosť: Laser a výpary
Podľa CIOP-PIB je rezací laser zariadením triedy 4 a úplne uzavreté zariadenie možno zaradiť do triedy 1. Požiadavky na pracovisko vrátane ochrany zraku pri otvorenom stroji sú popísané v texte o vláknovom laseri. Výpary z nehrdzavejúcej ocele a pozinkovanej ocele boli diskutované vyššie – v oboch prípadoch je potrebné odsávanie. Konfiguráciu stroja si môžete pozrieť v katalógu Vláknové laserové plotre Roboteus.
Často kladené otázky
Prečo nerezová oceľ po rezaní laserom zafarbí?
Podľa sprievodcu Raycus najčastejšie kvôli príliš nízkej čistote dusíka alebo kyslíka alebo vzduchu v plynovom potrubí. Skontrolujte čistotu plynu a tesnosť inštalácie a pred rezaním prefúknite vedenie. Požiadavky na čistotu dusíka sú popísané v texte o výbere plynu.
Bude 1500 W laser rezať hliník?
Áno, ale v menšej miere ako oceľ: jeden z domácich obchodov deklaruje pri 1500 W rezačke približne 1-2 mm hliníka oproti 10-12 mm ocele. Pre RBFIB 1530 spoločnosť Roboteus pred stanovením ceny potvrdzuje rozsah pre konkrétny druh. Hliník silne odráža lúč a rýchlo odvádza teplo, preto u neho predajcovia deklarujú nižšie hrúbky ako pri oceli.
Prečo je okraj ocele po laseri tmavý?
Ide o vrstvu oxidov po laserovom rezaní kyslíkom, t.j. výsledok reakcie, ktorá poskytuje dodatočné teplo. Ak prekáža pri lakovaní alebo zváraní, režte dusíkom, alebo ak je prijateľná mierna oxidácia, vzduchom (podľa jedného výrobcu rezacieho stroja), alebo po rezaní očistite hranu.
Musím po rezaní plechu laserom odhrotovať?
Nie vždy, ale nie je zaručený žiadny neočakávaný príjem. Závisí od materiálu, plynu, nastavenia zaostrenia a stavu trysky. V objednávke prosím uveďte prípustné množstvo.
Ako pripraviť DXF súbor na rezanie laserom?
Kresba v mierke 1:1 v milimetroch, uzavreté kontúry bez duplicitných čiar, gravírovanie na samostatnej vrstve. Uveďte triedu, hrúbku, počet kusov a požiadavky na hrany a dohodnite si s dodávateľom minimálne otvory pre danú hrúbku.
Zdroje
- https://www.rp-photonics.com/laser_cutting.html
- https://en.raycuslaser.com/view/2156.html
- https://www.airproducts.ca/-/media/files/en/330/330-18-003-us-optimizing-gas-supply-for-industrial-lasers.pdf
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.laserfocusworld.com/industrial-laser-solutions/article/14218987/laser-processing-reflective-materials
- https://www.kjellberg.de/quality-parameters.html
- https://www.evs.ee/en/iso-9013-2017
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/48100/2013031212041&14nr1r2009.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/
Redakčná poznámka
Hrúbky a parametre uvedené v texte sú deklaráciami výrobcov a predajcov k októbru 2026; skutočné výsledky závisia od stroja, druhu materiálu, plynu a nastavení. Text nenahrádza pokyny výrobcu stroja ani zdravotné a bezpečnostné predpisy pre laserové zariadenia triedy 4 a ochranu pred výparmi.