
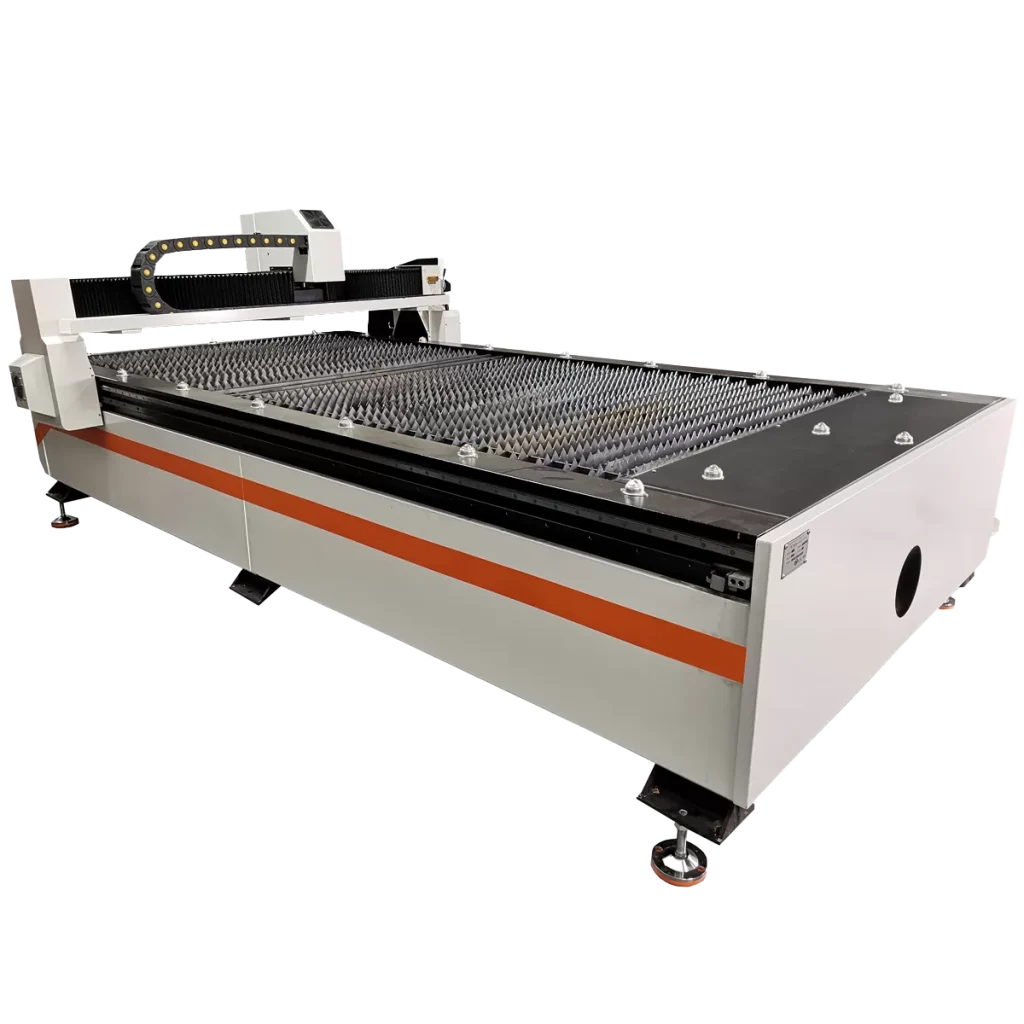
Plasmaschneiden wird üblicherweise gewählt, weil es günstiger in der Anschaffung ist als Laserschneiden und dickere Stahlbleche bearbeiten kann. Fragt man nach der maximalen Schnittstärke, nennen Händler oft nur einen einzigen Wert. Das führt häufig zu Enttäuschung: Diese Stärke kann zu einer Trennkante führen, die nur für die Weiterverarbeitung geeignet ist.
Dieser Text erklärt die Vorgänge im Inneren des Brenners, den Unterschied zwischen Luftplasma und Hochpräzisionsplasma sowie die korrekte Interpretation der Dickenangaben des Herstellers (empfohlene, Trenn- und Durchstoßdicke). Auch die Schnittkantenqualität, Materialien, häufige Fehler mit ihren Symptomen sowie Informationen zu Gesundheit und Sicherheit werden behandelt. Die Angaben stammen aus Datenblättern und Handbüchern von Hypertherm, Publikationen von SSAB und The Fabricator sowie dem Zentralinstitut für Arbeitsschutz – Nationales Forschungsinstitut (CIOP-PIB).
Die physikalischen Prinzipien sind bei einem manuellen Schneidgerät und einem CNC-Plotter dieselben, dennoch handelt es sich um zwei unterschiedliche Geräte. Die Auswahl eines manuellen Inverters wird im Artikel „Plasmaschneider: manuell oder CNC-Tisch “ beschrieben, der Aufbau einer Portalmaschine im Abschnitt über die Bestimmungskriterien eines CNC-Plasmaschneiders .
So funktioniert das Plasmaschneiden: Lichtbogen, Gas, Düse und Elektrode
Laut Przegląd Spawalnictwa brennt der Lichtbogen zwischen einer nicht abschmelzenden Elektrode (Kathode) und dem zu schneidenden Material (Anode). Plasmagas strömt durch den Brenner, ionisiert den Lichtbogen, und der Plasmastrahl erreicht Temperaturen von 10.000–30.000 K und eine Geschwindigkeit nahe der Schallgeschwindigkeit. Laut SSAB schmilzt Stahl in diesem Strahl; in Luft- und Sauerstoffplasma wird er zusätzlich oxidiert und aus dem Spalt ausgestoßen. Laut The Fabricator wird die Energie durch den kleinen Düsendurchmesser in Kombination mit der Gasverwirbelung konzentriert – dies unterscheidet Plasma von einem herkömmlichen Lichtbogen.
Hypertherm beschreibt die Taschenlampe als eine Reihe von Verbrauchsteilen:
- Die Elektrode liefert den Strom und ist der Ausgangspunkt des Lichtbogens; ihr Emissionseinsatz besteht aus einem Metall mit sehr hohem Schmelzpunkt, z. B. Hafnium oder Wolfram;
- Der Wirbelring zentriert den Bogen und verengt ihn, was zu schnellerem Schneiden und größerer Dicke führt;
- Die Düse formt, lenkt und verengt den Lichtbogen;
- Die Abdeckung schützt die Düse vor Spritzern.
Das Material ist Teil des Stromkreises, daher schneidet Plasma nur leitfähige Metalle. Der Verbrauch dieser Teile ist der Hauptkostenfaktor pro Meter Schnittlänge – die Berechnung wird im Abschnitt über die Kosten des Plasmaschneidens detailliert erläutert.
Luftplasma und Hochpräzisionsplasma
Powermax-Anlagen schneiden mit Druckluft: Dies ist Standard in Werkstätten und auf den meisten CNC-Maschinen. Hochpräzisionssysteme arbeiten mit Sauerstoff und anderen Gasen. Laut „The Fabricator“ erzeugt Sauerstoffplasma eine kleinere Fase, weniger Rauheit, eine dünnere Wärmeeinflusszone und eine schweißfreundliche Schneidkante. Stickstoff aus Stickstoff- und Luftplasma kann zu Schweißnahtporosität führen – wir gehen in unserem Vergleich von Laser- und Plasmaschneiden für Stahl genauer darauf ein.
| Klasse | Beispiel (Hyperthermie) | Kantenwinkel nach ISO 9013 | Kante zum Schweißen |
|---|---|---|---|
| Luftplasma | Powermax45–125 | Bereich 5 | "erfordert Vorbereitung" |
| Industrieplasma | MAXPRO200 | Bereich 4 | "schweißbereit" |
| Hochpräzisionsplasma | HPR, XPR | Bereiche 2–4; XPR300 Bereich 2 auf dünnem Stahl | "schweißbereit" |
Die Angaben zu Winkel und Schweißbarkeit stammen aus dem Hypertherm-Leitfaden (2012) und von der XPR300-Website. Die Preise der einzelnen Leistungsklassen sind im Text zur Leistungsbestimmung eines CNC-Plasmaschneiders zusammengefasst. Bei der Metallbearbeitung ist Luftplasma meist die erste Wahl, wobei die unterschiedliche Schnittkantenlänge bei der Vorschleifzeit berücksichtigt werden muss. Der Plasmaschneider RBP 1530 PRO verfügt über einen Universalanschluss für Hypertherm- und Spartus-Generatoren.
Welchen Dickenbereich bietet das Plasmaschneiden: Tabelle nach Stromstärke
Hypertherm bietet für jede Quelle vier Stahldickenwerte an. Der empfohlene Wert ist die Produktionsdicke bei 500 mm/min. Der zweite Wert ist die Schnittdicke bei 250 mm/min. Der Trennwert ist die Dicke, die manuell mit 125 mm/min geschnitten werden kann und dabei eine bearbeitbare Schnittkante hinterlässt. Der Durchstoßwert ist die Dicke, die die Quelle manuell oder mit automatischer Brennerhöhensteuerung durchdringt.
| Quelle | Aktuell | Empfohlen (500 mm/min) | Schnittgeschwindigkeit (250 mm/min) | Trennung (125 mm/min) | Punktion |
|---|---|---|---|---|---|
| Powermax45 XP | 10-45 A | 16 mm | 22 mm | 29 mm | 12 mm |
| Powermax65 SYNC | 20–65 A | 20 mm | 25 mm | 32 mm | 16 mm |
| Powermax85 SYNC | 25–85 A | 25 mm | 32 mm | 38 mm | 20 mm |
| Powermax105 SYNC | 30–105 A | 32 mm | 38 mm | 50 mm | 22 mm |
| Powermax125 | 30–125 A | 38 mm (457 mm/min) | 44 mm | 57 mm | 25 mm |
Anwendung: Wählen Sie die Stromquelle so, dass die gängigste Blechdicke in der Spalte „Empfohlen“ und nicht in der Spalte „Durchstanzung“ liegt. Beispiel aus der Tabelle: Für 20 mm Blech empfiehlt die Powermax65 SYNC eine Blechdicke von 20 mm, durchsticht aber nur 16 mm. Die Außenkontur kann dann vom Blechrand aus gebohrt werden, nicht jedoch die Bohrung im Inneren des Werkstücks. Für Bohrungen in 20 mm Blech ist daher eine leistungsstärkere Stromquelle erforderlich – die Powermax85 SYNC durchsticht 20 mm.
Die Angaben der Händler sollten mit der gleichen Vorsicht gelesen werden. Ein Händler gibt für die Spartus ProCUT 125CNC-Anlage eine „maximale Schnittstärke von 55 mm“ an, ohne den genauen Punkt zu spezifizieren; ein anderer Händler unterscheidet zwischen Trennschnitten und Qualitätsschnitten bei manuellen Inverter-Schneidanlagen, z. B. der Ideal Tecno Plasma 45: 18 bzw. 14 mm.
Industrielle Systeme setzen die Obergrenze. ISO 9013:2017 deckt das Plasmaschneiden im Bereich von 0,5–150 mm ab, während Hypertherm für die HPR800XD das Schneiden von Edelstahl bis zu 160 mm angibt. Bei Roboteus-Fräsmaschinen gilt eine einfache Regel: „Die maximale Dicke wird nicht von der Fräsmaschine selbst, sondern von der Leistung der für den Auftrag gewählten Plasmaquelle bestimmt.“ Derselbe Rahmen, beispielsweise die Plasmafräse RBP 1530 mit einem Arbeitsbereich von 1500 x 3000 mm, kann mit verschiedenen Quellen betrieben werden, und der Preis richtet sich nach der Quelle – die RBP 1530 wird prozessbezogen berechnet. Vollständiges Angebot: Roboteus CNC-Plasmafräsen .
Durchdringend oder vom Rand ausgehend
Der Durchstoß ist der kritischste Moment für den Brenner. Laut Handbuch des Powermax45 beträgt die Durchstoßhöhe typischerweise das 2,5-fache der Schnitthöhe; auf der 45A-Karte für Stahl sind es 1,5 mm (0,06 Zoll) Schnitthöhe und 3,8 mm (1,5 Zoll) Durchstoßhöhe. Die Durchstoßverzögerung erhöht sich mit der Materialstärke, von 0,0 s auf 0,9 s bei 9,5 mm (3,7 Zoll), und ab 15,9 mm (0,6 Zoll) empfiehlt das Handbuch, mit dem Schneiden an der Kante zu beginnen.
Das Durchstechen verkürzt die Lebensdauer des Werkstücks im Vergleich zum Schneiden vom Rand (Powermax45-Handbuch). Die Auswirkungen auf die Kosten pro Meter werden wir im Abschnitt über die Kosten des Plasmaschneidens berechnen.
Die Schnitthöhe wird durch die Brennerhöhenregelung (THC) auf Basis der Lichtbogenspannung konstant gehalten (Powermax45-Handbuch). Die Fräsen RBP 1515W und RBP 1530 verfügen über eine integrierte THC, die RBP 1530 PRO über eine PROMA 50:1 THC und ein kollisionsfreies OHMIC-Brennersystem. Wie Sie die THC beim Kauf einer CNC-Plasmaschneidmaschine bewerten, beschreiben wir im Abschnitt über CNC-Plasmaschneidmaschinen.
Plasmakante: Winkel, Schlacke, SWC und Spalt
PN-EN ISO 9013 bewertet die Schneide unter anderem anhand der Rechtwinkligkeits- bzw. Winkeltoleranz (u) und der Rauheit Rz5; je niedriger der Bereich, desto kleiner der Schnittflächenwinkel (Hypertherm).
Die Schrägstellung ist prozessbedingt und kein Maschinenfehler. Im Handbuch der Powermax45 ist eindeutig angegeben: Die rechtwinkligste Kante befindet sich rechts von der Brennerrichtung, die linke Seite weist stets eine Schrägstellung auf. Daher wird die Konturumgehungsrichtung im CAM-System so eingestellt, dass das Werkstück auf der Seite mit der geraderen Kante liegt.
In der gleichen Anleitung wird darauf hingewiesen, dass beim Luftplasma-Schweißen stets etwas Schlacke entsteht. Laut „The Fabricator“ liegt eine hohe Qualität idealerweise bei einer Fase zwischen 0° und 1°.
Die Schnittgeschwindigkeit beeinflusst die Schnittkante stärker als erwartet. Eine Studie von Przegląd Spawalnictwa ergab, dass 20 mm dicke S355J2-Proben, die mit Sauerstoffplasma geschnitten wurden, eine Rauheitstoleranz von 1 und eine Rechtwinkligkeitstoleranz von 3 aufwiesen. Bei einer Schnittgeschwindigkeit von 450 mm/min sank die Rechtwinkligkeit auf 4. Dies ist auf ein industrielles System zurückzuführen, das Sauerstoff als Plasmagas verwendet; für Luftplasma, wie beispielsweise Powermax, gibt Hypertherm einen Winkel von 5 an.
Die Wärmeeinflusszone für Plasma beträgt laut SSAB 2–5 mm. Die Schnittfuge ist im Powermax125-Handbuch für Stahl und die Einstellung „Beste Qualität“ angegeben:
| Aktuell | Slot | Dickenbereich |
|---|---|---|
| 45 A | 1,3–1,6 mm | 0,5–6 mm |
| 65 A | 1,6–3,7 mm | 2–25 mm |
| 125 A | 2,2–4,1 mm | 6–40 mm |
Die Schnittfuge wird als Kompensation in das CAM eingegeben; andernfalls wäre die Außenkontur kleiner und die Bohrungen auf jeder Seite um die Hälfte ihrer Breite größer. SSAB warnt bei verschleißfesten und hochfesten Stählen vor verzögerten Wasserstoffrissen nach dem thermischen Schneiden, die nach einigen Tagen auftreten können; Vorwärmen beugt dem vor.
Welche Metalle können mit Plasma geschnitten werden und welche nicht?
Plasma schneidet Baustahl, verzinktes Blech, Aluminium und Edelstahl; Plexiglas, Sperrholz, Gummi und Leder lassen sich damit nicht schneiden (Roboteus). Für nichtmetallische Werkstoffe kommt ein CO₂-Laserschneider zum Einsatz – wie das funktioniert, beschreiben wir im Artikel über die Einsatzmöglichkeiten eines CO₂-Laserschneiders . Laut Hypertherm kann man mit einem Autogenschneidbrenner weder Edelstahl noch Aluminium schneiden, mit Plasma hingegen schon.
Bei Edelstahl und Aluminium ist die Durchdringungskapazität geringer als bei Stahl: Hypertherm gibt an, dass das XPR300 (unter Argonzusatz) 50 mm Stahl durchdringt, bei Edelstahl und Aluminium jedoch nur 38 mm. Hypertherm behauptet, dass der Grundwasserspiegel bei Edelstahl eine bessere Kantenmetallurgie ermöglicht. Das Problem bei verzinktem Stahl sind Zinkoxiddämpfe, die laut CIOP-PIB zu Metallrauch führen.
Häufige Fehler und ihre Symptome am Netzwerkrand
| Symptom | Wahrscheinliche Ursache | Was zu tun | Quelle |
|---|---|---|---|
| Steiles Gefälle, schwieriger Schlackenboden am Grund | zu hohe Geschwindigkeit | freigeben | Der Hersteller |
| Abgerundete Oberkante, breitere SWC | zu niedrige Geschwindigkeit | beschleunigen | Der Hersteller |
| Der Spalt ist unten schmal und oben breit. | zu hohe Lichtbogenspannung oder zu hohe Geschwindigkeit | die Spannung reduzieren, langsamer machen | SSAB |
| Der Spalt ist unten sehr breit. | zu niedrige Spannung | die Spannung erhöhen | SSAB |
| Negativer oder positiver Winkel | Brenner zu niedrig oder zu hoch | Schnitthöhe einstellen | Powermax45 Handbuch |
| Edge verschlimmert sich nach ein paar Stunden. | verschlissene Teile | Langsamer vorgehen; die Kupferelektrode austauschen, wenn die Vertiefung 1 mm tief ist, die Silberelektrode, wenn die Vertiefung 2 mm tief ist. | SSAB, Hypertherm |
| Schneller Düsenverschleiß | Piercing in zu dickem Blech, falsche Piercinghöhe | Beginnen Sie am Rand und stechen Sie in einer Höhe von 2,5× der Schnitthöhe ein. | Powermax45 Handbuch |
Gesundheit und Sicherheit: Filter, Gehörschutz und Dämpfe
Der Plasmabogen emittiert starke UV-Strahlung. CIOP-PIB, basierend auf PN-EN 169 (derzeit ersetzt durch PN-EN ISO 16321), spezifiziert folgende Filter für das Plasmaschneiden: 60–150 A – Schutzklasse 11, 150–250 A – Schutzklasse 12, 250–400 A – Schutzklasse 13. Plasmaschneiden ist sehr laut und erfordert Gehörschutz.
Rauch von Edelstahl enthält Chrom-VI-Verbindungen. Die Richtlinie (EU) 2017/2398 legt einen Grenzwert von 0,005 mg/m³ für diese Verbindungen fest; bis zum 17. Januar 2025 galt für Schweißen und Plasmaschneiden ein vorläufiger Grenzwert von 0,025 mg/m³. Hypertherm gibt an, dass ein Wassertisch eine sehr gute Rauchkontrolle gewährleistet; die Anforderungen an die Absaugung für einen belüfteten Tisch werden im Abschnitt über CNC-Plasmaschneiden erläutert.
Häufig gestellte Fragen
Was ist die maximale Dicke, die mit Plasma geschnitten werden kann?
Das hängt von der Quelle und der genauen Definition von „Schnitten“ ab. Hypertherm gibt für den Powermax45 XP eine empfohlene Schnittstärke von 16 mm (0,64 Zoll) und 29 mm (1,11 Zoll) an, während der Powermax125 38 mm und 57 mm (1,59 Zoll) ermöglicht. Die Norm ISO 9013:2017 deckt Plasmaschneiden bis zu 150 mm (6,99 Zoll) ab, solche Dicken erfordern jedoch industrielle Anlagen.
Ist Plasmaschneiden für Edelstahl und Aluminium geeignet?
Ja, da beide Metalle elektrisch leitfähig sind. Das Eindringen ist jedoch schwieriger als bei Stahl: Hypertherm gibt an, dass das XPR300 50 mm Stahl und 38 mm Edelstahl und Aluminium durchdringen kann. Bei Edelstahl verbessert der Grundwasserspiegel die Schnittkantenmetallurgie.
Warum ist die Plasmakante abgeschrägt?
Laut Handbuch des Powermax45 befindet sich die rechtwinkligste Kante rechts von der Brennerrichtung, während die linke Seite stets eine leichte Schrägstellung aufweist. Diese Schrägstellung verstärkt sich bei zu hoher Geschwindigkeit oder falscher Brennerhöheneinstellung. Luftplasma liegt im ISO-9013-Bereich 5, hohe Präzision im Bereich von 2–4.
Welches Gas wird beim Plasmaschneiden verwendet?
In Werkstätten und an den meisten CNC-Bearbeitungszentren wird Druckluft verwendet. Industrielle Anlagen schneiden Stahl mit Sauerstoff, was laut „The Fabricator“ eine kleinere Fase und eine schweißfreundliche Schneide erzeugt. Stickstoff- und Luftplasmen bergen das Risiko des Eindringens von Stickstoff in die Schneide und von Porosität in der Schweißnaht.
Was sind die Vor- und Nachteile des Plasmaschneidens?
Vorteile: Günstigerer Maschinenpreis als bei Lasern, großer Dickenbereich, Schneiden von Edelstahl und Aluminium, Toleranz gegenüber raueren Blechoberflächen. Nachteile: Breitere Schnittfuge und größere Wärmeeinflusszone als bei Lasern, abgeschrägte Kanten, Schlacke, Lärm, UV-Strahlung und Rauchentwicklung sowie Verschleiß der Verbrauchsmaterialien während des Betriebs.
Quellen
- https://roboteus.com/pl/maszyny/plotery-plasma/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1530-pro/
- https://pspaw.pl/pspaw/article/download/648/655/1288
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.thefabricator.com/thefabricator/article/plasmacutting/you-can-plasma-cut-it-but-can-you-weld-itr
- https://www.weldersupply.com/Content/files/ProductPDFs/Hypertherm/HyperthermConsumablecareg.pdf
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax45-xp/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax65-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax85-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax105-sync/
- https://www.hypertherm.com/en-US/hypertherm/powermax/powermax125/
- https://www.hypertherm.com/hypertherm/xpr/xpr300
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf
- https://www.hypertherm.com/resources/more-resources/blogs/fume-control/
- https://www.evs.ee/en/iso-9013-2017
- https://www.ciop.pl/CIOPPortalWAR/file/91673/202102050613&BP_8_2020_Owczarek_Szkudlarek.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/48100/2013031212041&14nr1r2009.pdf
- https://multimedia.3m.com/mws/media/2409178O/comparison-of-en-iso-16321-2022-standards-with-en-166-2001-and-other-related-standards.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
Anmerkung der Redaktion
Die hier genannten Listenpreise für Plasmaschneidanlagen entsprechen dem Stand Oktober 2026 und können sich ändern. Materialstärken, Schnittfugen und Schnittqualität variieren je nach Plasmaquelle, Brenner, Gas, Zustand der Verschleißteile und Materialgüte – die angegebenen Werte entsprechen den Herstellerangaben. Dieser Text ersetzt weder die Herstelleranweisungen noch die geltenden Gesundheits- und Sicherheitsvorschriften für das Plasmaschneiden.