
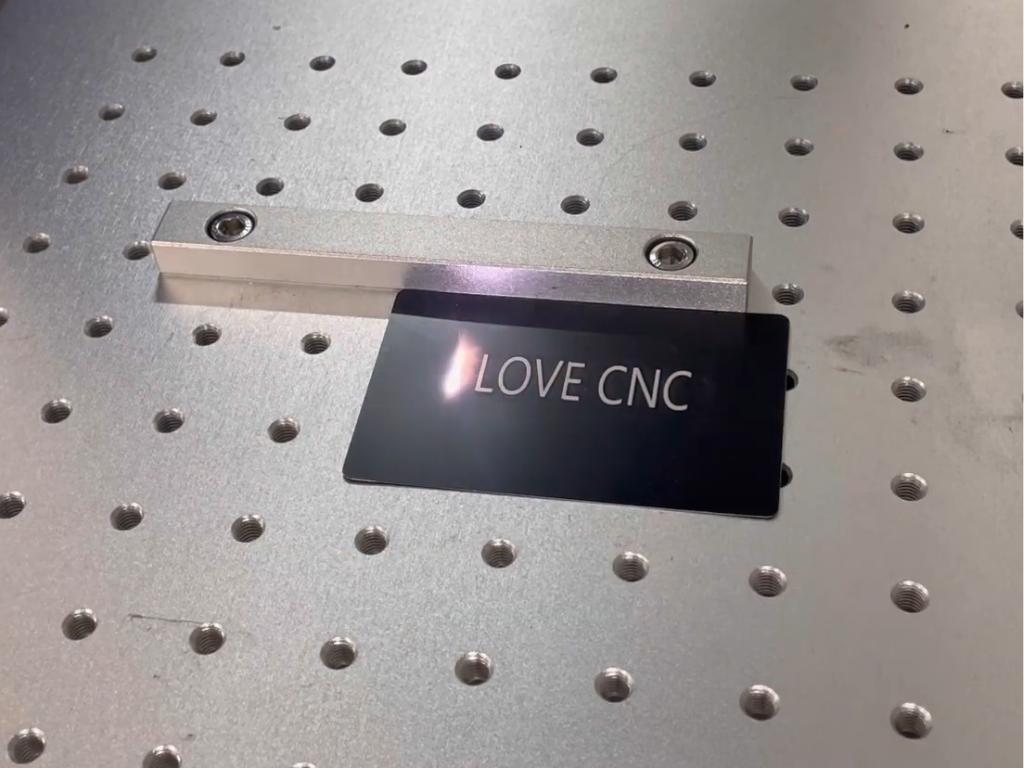
Um número de série em uma carcaça, um DataMatrix em um instrumento cirúrgico, um logotipo em uma placa de identificação: todos esses elementos podem ser aplicados com tinta, adesivo, agulha ou luz. A marcação a laser é a escolha ideal quando a marca precisa resistir à lavagem, solventes, autoclave ou vinte anos em uma máquina, e quando a peça não pode ser tocada. No entanto, não se trata de um único método, mas sim de um conjunto de vários processos completamente diferentes.
Este texto organiza as informações em duas tabelas. A primeira mostra o que acontece fisicamente com o material durante a marcação a laser — desde o recozimento do aço até a coloração do titânio — e em quais processos ocorre perda de material e em quais não. A segunda compara o laser com o microponto, o cortador, a impressora jato de tinta e a etiqueta, utilizando as mesmas colunas: consumíveis, durabilidade, tempo, custo, contato com a peça e adequação para codificação.
Por fim, há uma lista de situações em que o laser não é a ferramenta mais adequada. Os números são baseados em publicações de fabricantes de laser e nas diretrizes da GS1.
Marcação a laser versus gravação: qual a diferença?
Na linguagem cotidiana, "gravar" e "marcar" são frequentemente sinônimos. Em tecnologia, a diferença é gritante. Gravar é a remoção de material: um feixe vaporiza metal ou plástico, deixando um recesso. Marcar é a alteração da aparência de uma superfície, seja sem recesso ou com um recesso insignificante — por meio de oxidação, descoloração, formação de espuma ou remoção de uma fina camada.
Essa diferença determina se a marca altera as dimensões e a rugosidade da peça, se ela resistirá à pintura e quanto tempo levará para desaparecer. Portanto, neste artigo, estamos falando sobre marcação e abordaremos a gravação profunda em metal separadamente no texto sobre intensidade, profundidade e durabilidade da gravação em metal (fonte em polonês) .
Atualmente, a fonte de marcação industrial em metais é quase sempre um laser de fibra, também conhecido como laser de fibra (o feixe é formado em uma fibra de vidro dopada), com um comprimento de onda de 1064 nm. Plásticos, vidro e materiais orgânicos também podem ser marcados com laser de CO2 (10,6 µm) e laser UV (355 nm). De acordo com os fabricantes de máquinas de marcação, o laser UV rompe as ligações químicas em vez de derreter o material, daí o termo "marcação a frio"; os lasers de fibra e de CO2 atuam principalmente por meio do calor.
Marcação a laser em metal e plástico: seis métodos em uma tabela.
Os seis processos abaixo diferem no que fazem à superfície. A escolha depende do material, do contraste desejado e do que acontecerá com a peça posteriormente.
| Método | O que acontece com o material? | Materiais | Efeito | Perda material | Fonte de laser |
|---|---|---|---|---|---|
| Recozimento | A superfície é aquecida até o ponto de fusão, formando uma camada de óxido. | Aço inoxidável, aço, titânio (apenas estes, de acordo com o fabricante do laser) | Marca preta, marrom escura ou cinza | Nenhum; segundo ele, o óxido geralmente fica abaixo de 300 nm. | Fibra, varredura mais lenta (JPT), foco deslocado (fabricante do laser) |
| Ablação da casca | Removendo uma fina camada superficial, expondo o substrato. | Alumínio anodizado, metais pintados, revestidos e cromados. | Contraste entre revestimento e substrato | Apenas o revestimento | Fibra; também CO2 no ânodo |
| Carbonização | Pirólise local, produtos de carbono escuro no material | Plásticos leves (PC, ABS, PA), madeira, couro, papel | Sinal escuro em fundo claro | Nenhuma ou insignificante | Fibra, CO2 (sob luz UV, a mancha escura é causada por uma mudança fotoquímica de cor) |
| Espumante | Fusão parcial e gaseificação, bolhas dispersam a luz. | Materiais escuros | Um sinal brilhante e ligeiramente convexo | Nenhuma; elevação de 20 a 40 µm, de acordo com o fabricante da máquina. | Fibra (MOPA reduz a formação de espuma) |
| Remover uma camada | Evaporação da camada superior de laminado, folha ou verniz de duas camadas | Gravação em laminados, folhas, papel multicamadas e materiais de duas cores. | Cor da camada de suporte | Camada superior | CO2, fibra |
| Cor (MOPA) | Espessura controlada do óxido, cor resultante da interferência da película fina | Aço inoxidável, titânio | Dourado, marrom, roxo, azul e outros | Falta | MOPA de fibra com tempo de pulso ajustável |
O preto e a cor são a mesma camada de óxido com espessura variável: segundo a JPT, a cor muda a cada dezenas de nanômetros e, de acordo com os fabricantes de máquinas de marcação, cores reproduzíveis exigem uma fonte MOPA com duração de pulso ajustável. Os parâmetros de recozimento e a fonte MOPA são descritos no texto sobre gravação em metal mencionado acima.
Três métodos intermediários funcionam em plásticos. O efeito obtido depende do polímero, do corante e do comprimento de onda, e não da potência: o polietileno e o polipropileno, segundo o fabricante da marcação, reagem mal a 1064 nm e requerem aditivos ou UV. A seleção de um comprimento de onda para um material específico é discutida no artigo sobre marcação a laser de plásticos .
Durabilidade da marcação: abrasão, produtos químicos, temperatura e o que fazer após a marcação.
A durabilidade da marcação a laser não é um número único: depende do método descrito na tabela acima e das tensões às quais a peça será submetida. Nenhuma das fontes citadas aqui fornece um ciclo de abrasão específico, portanto, também não o forneceremos.
Abrasão. A marca de recozimento fica incorporada na camada de óxido, portanto, desaparecerá com ela ao ser lixada; segundo o fabricante da máquina a laser, a gravação em baixo-relevo é "extremamente resistente a fatores externos". Se a peça for lixada ou jateada após a marcação, a marca não resistirá sem danos — sendo necessário realizar uma marcação posterior ou uma gravação em profundidade.
Química e temperatura. De acordo com o fabricante da marcação, as marcações UV em materiais médicos são resistentes a solventes, autoclaves e abrasão, enquanto a impressão por tampografia pode desbotar ou descascar após a esterilização. A JPT lista a esterilização a vapor a 134 °C como um teste de exposição para uma marcação recozida em aço. A passivação é uma exceção: de acordo com um relatório técnico de um fabricante de lasers, o ácido nítrico "infelizmente também remove as marcações a laser", e outro fabricante teve uma experiência semelhante; a sequência de operações para os códigos é descrita no texto sobre marcação em metal, cujo link está abaixo.
Pintura, galvanização, revestimentos. Uma marca plana não é mais visível sob a tinta; um código sob uma fina camada de conversão pode ser legível, mas isso deve ser verificado com um verificador, não a olho nu. Uma regra prática: determine a sequência de operações com antecedência e marque após o tratamento final da superfície e, se isso não for possível, escolha o método com defeito.
Resistência aos raios UV e às condições externas. Uma marca incorporada em uma estrutura de óxido ou plástico não desbota como a tinta, pois não possui pigmento para se degradar. De acordo com o fabricante da marcação, as etiquetas descascam, desbotam e borram quando expostas ao calor e a produtos químicos; a GS1 acrescenta que elas não são adequadas para produtos esterilizados a quente.
Seis técnicas de marcação lado a lado: laser, microponto, corte, jato de tinta e etiqueta.
O laser é normalmente associado apenas à fresagem. No entanto, no ambiente de trabalho, ele também compete com a marcação por micropuncionamento, a impressão a jato de tinta (CIJ) e a impressão de etiquetas ou tampografia. As avaliações de qualidade são baseadas no white paper do fabricante do laser (2020), nos materiais do fabricante da marcação e nas diretrizes da GS1; a comparação é apresentada em duas tabelas com as mesmas linhas.
| Técnica | Consumíveis | Durabilidade | Hora da arte |
|---|---|---|---|
| Laser de fibra (1064 nm) | Nenhuma; eletricidade, vidro de proteção periódico e filtros de exaustão. | Durável | Muito curto – DataMatrix inteiro em menos de 1 segundo |
| Laser de CO2 (10,6 µm) | Tubo com vida útil limitada, óptica, preparação do metal (CerMark e similares) | Durável em materiais orgânicos e revestimentos; em metal nu, somente através de preparação. | Pouco plástico, madeira, vidro; mais metal com preparação. |
| Microponto (marcação por pontos) | Ponta de prova (agulha) | Muito durável; resiste a processos pós-revestimento. | Tempo longo – 3 a 8 segundos por caractere |
| Gravador mecânico (cortador) | Fresas, com refrigeração opcional | Durável, profundo | Longo, cresce em profundidade |
| Jato de tinta / CIJ | Tinta, solvente, filtros, descarte | Perecível; "pode se desgastar com o tempo" | Muito curto, marcando em movimento |
| Impressão de etiquetas/tampografia | Etiquetas, fitas adesivas, blocos de notas, tintas, solventes, filmes | Limitado; os rótulos descolam e desbotam, o tampão desbota após a esterilização. | De aplicação rápida, mas inclui impressão e colagem. |
| Técnica | Custo unitário | Entre em contato para mais detalhes. | Documentação (códigos 2D) |
|---|---|---|---|
| Laser de fibra (1064 nm) | Baixo após depreciação; alto custo de aquisição (aquisição $$$$, operação $) | Sem contato, o detalhe não precisa ser fixado rigidamente. | DPM tipo A de acordo com GS1 (módulos combinados), verificação de acordo com ISO/IEC TR 29158 |
| Laser de CO2 (10,6 µm) | Baixo teor de matéria orgânica; o preparo aumenta o custo do metal. | Sem contato | Códigos em etiquetas, laminados, plásticos e vidro; não em metal exposto. |
| Microponto (marcação por pontos) | Baixo custo de aquisição, custo operacional $$$ | Contato e força; a peça deve ser fixada; ruído | DPM tipo B (módulos desconectados); GS1 permite, mas com um módulo mínimo maior do que para laser. |
| Gravador mecânico (cortador) | Médio; tempo de ferramenta e máquina | Contato, forças de corte, fixação | Os códigos 2D são difíceis – a largura da ferramenta é limitada pelo módulo; ou melhor, pelas inscrições e escalas. |
| Jato de tinta / CIJ | Baixo custo de aquisição, custos operacionais (despesas recorrentes, geralmente mensais) | Sem contato | Códigos impressos, avaliados de acordo com a norma ISO/IEC 15415; a legibilidade depende do substrato e do tempo. |
| Impressão de etiquetas/tampografia | Baixo custo unitário, mas custo constante de materiais e alteração de padrões = novas chapas. | Colar ou pressionar o tampão | O rótulo indica o símbolo "ideal" da GS1, mas não para esterilização por calor. |
Vale a pena lembrar de dois pontos. O primeiro é o tempo: menos de um segundo por caractere, em comparação com vários segundos por caractere, segundo o fabricante da impressora, o que implica em uma organização diferente das estações na série. O segundo é a estrutura de custos: de acordo com o fabricante do sistema de marcação, um laser custa de duas a três vezes mais para adquirir do que uma impressora jato de tinta, mas os custos operacionais mais baixos resultam em um custo total menor; o fabricante estima o retorno do investimento para a tecnologia de fibra em comparação com a CIJ em dezoito a trinta e seis meses. Essas são estimativas do fabricante do laser — calcule-as para o seu próprio volume de trabalho.
Quando o laser não é a melhor opção
A tabela acima é favorável ao laser, portanto, aqui estão as exceções.
- Inscrições descartáveis e de grande formato em embalagens a granel ou paletes: a impressão a jato de tinta ou etiquetas são mais baratas e suficientemente duráveis para resistir a várias semanas da vida útil da caixa.
- Materiais insensíveis a 1064 nm incluem polietileno e polipropileno puros, sem aditivos, vidro e plásticos transparentes (a fibra passa através deles) e metal puro sob CO2. Isso pode ser contornado com UV, aditivos ativos para laser ou um preparo específico, mas isso aumenta o custo da máquina ou do processo.
- Marcações profundas e resistentes à carga (números em peças forjadas, marcas em peças soldadas e jateadas): uma fresa de microponto ou uma fresa de corte produz profundidade mais rapidamente do que múltiplas passagens de laser, e o documento técnico enfatiza que o jateamento por pontos resiste a processos de revestimento posterior.
- Alteração da cor da placa a pedido do cliente: a impressão CIJ permite escolher a cor da tinta; o laser imprime a cor resultante do material (em PVC, apenas a placa dourada).
- Marcação ocasional em uma pequena oficina: o custo de aquisição e os requisitos de saúde e segurança de um laser Classe 4 não são diluídos em um número suficiente de horas – nesse caso, terceirizar o serviço é mais razoável; o cálculo do limite está no texto sobre a terceirização da gravação a laser (fonte em polonês) .
Ainda existem PVC e outros materiais clorados: um laser pode marcá-los, mas, de acordo com o fabricante do sistema de marcação, eles liberam cloro que, ao se combinar com o vapor de água, cria ácido clorídrico; um sistema de exaustão com filtro químico é um "requisito fundamental", e os filtros são substituídos com mais frequência do que para outros materiais.
Códigos, números e normas: o que uma marcação permanente deve atender
Para a maioria das empresas, a marcação a laser permanente significa, na prática, um código DataMatrix ou um número de série que precisa ser lido por um scanner, e não por um humano. Existem normas: a ISO/IEC 16022 define o DataMatrix, a ISO/IEC 15415 avalia a qualidade dos símbolos impressos e a ISO/IEC TR 29158 avalia a qualidade dos símbolos marcados diretamente (DPM). A GS1 acredita que a norma 15415, por si só, é insuficiente para avaliar os códigos DPM.
A GS1 distingue dois tipos de marcações diretas: Tipo A com módulos conectados (laser, corrosão) e Tipo B com módulos destacáveis (microponto). Para pequenos dispositivos médicos marcados a laser, as diretrizes da GS1 especificam um tamanho mínimo de módulo de 0,100 mm e, para um microponto, 0,200 mm — assim, o laser consegue inserir um código legível em um espaço menor. Para dispositivos médicos reutilizáveis, o MDR exige um suporte UDI no próprio dispositivo, permanente após cada reprocessamento.
Um verificador de código não é o mesmo que um leitor: o leitor informa que o código foi lido hoje, o verificador informa qual classe e margem ele possui. Contraste, tamanho do módulo em relação ao ponto e legibilidade pós-processamento são discutidos no artigo sobre máquinas de marcação de metal e códigos DataMatrix .
Que máquina é usada para marcação a laser de peças?
Para metais, metais revestidos e peças plásticas, um marcador de fibra estacionário com cabeçote galvanométrico — um par de espelhos que guiam o feixe pela área de trabalho sem que a mesa se mova — é suficiente. Um exemplo é o marcador de fibra RBZ 2020 com fonte Raycus de 50 W e campo de 200 x 200 mm; de acordo com o site do fabricante, suas aplicações incluem códigos de barras, códigos QR, números de série e logotipos em metais e plásticos selecionados, bem como placas de identificação. As especificações completas podem ser encontradas na página do produto.
Para materiais sensíveis ao calor, vidro e eletrônicos, um laser UV, que opera em 355 nm e marca sem derreter, é mais apropriado. O marcador UV RBZ 1515UV tem um preço sugerido de PLN 19.512,00 (configuração específica para o processo). Ambos os modelos, juntamente com um eixo rotativo opcional para peças cilíndricas, podem ser encontrados na categoria de marcadores a laser da Roboteus . O preço do RBZ 2020 é determinado pela precificação específica do processo, já que o material, o tipo de marcação e a classe de código necessária alteram a configuração mais do que a potência.
Uma observação importante sobre segurança: um cabeçote galvanométrico aberto é um laser de Classe 4, enquanto a mesma máquina em uma caixa totalmente fechada com intertravamentos pode ser um produto de Classe 1 de acordo com a norma PN-EN 60825-1. O feixe de 1064 nm é invisível, portanto, óculos de proteção adequados ao comprimento de onda e uma capela de exaustão não são um mero detalhe; a seleção da caixa, dos óculos e da capela de exaustão é descrita no texto sobre como escolher um marcador a laser (fonte em polonês) .
Perguntas frequentes
Qual a diferença entre marcação a laser e gravação a laser?
A gravação remove material e deixa um recesso; a marcação altera a aparência da superfície com pouca ou nenhuma perda — por recozimento, descoloração, formação de espuma ou remoção do revestimento. A gravação resiste à pintura e ao lixamento em profundidades menores que a sua própria profundidade; uma marca plana não resiste, mas não altera as dimensões ou a rugosidade da peça.
A marcação a laser é permanente?
Sim, se o método for escolhido com base no que a peça sofrerá posteriormente. De acordo com a JPT, uma marcação por recozimento em aço pode suportar esterilização a vapor, enquanto marcações UV em plásticos podem suportar solventes e autoclave. No entanto, elas não resistem à retificação ou — segundo o fabricante do laser — à passivação com ácido nítrico, portanto, a sequência de operações deve ser definida antes da marcação.
Como funciona a marcação a laser colorida?
A cor em aço inoxidável e titânio é uma camada de óxido de espessura controlada: a cor deriva da interferência da luz dentro da fina camada e, de acordo com a JPT, varia em dezenas de nanômetros. Cores reproduzíveis exigem uma fonte MOPA com duração de pulso ajustável. Os parâmetros e limitações são descritos no texto sobre gravação a laser em metal (fonte em polonês) .
O laser de CO2 marca metal?
O metal nu reflete um feixe de 10,6 µm – de acordo com o fabricante da máquina de marcação, marcar metal com um laser de CO2 é quase impossível e requer uma preparação cerâmica, enquanto a fibra é adequada para marcação em série de aço ou alumínio; como funciona e quanto custa evitar a preparação é descrito no texto sobre gravação a laser em metal (fonte em polonês) .
Laser ou microponto para números de série em aço?
O laser é uma opção viável quando o tempo é essencial e os códigos são pequenos: segundo o fabricante da marcação, um DataMatrix completo é criado em menos de um segundo, enquanto a marcação de micropontos leva alguns segundos. Já o microponto, quando a marcação precisa ser profunda e resistente a revestimentos ou jateamento, é muito durável, de acordo com o fabricante do laser, porém lento e exige que a peça seja fixada com segurança.
A marcação a laser requer extração?
Sim. Os metais produzem poeira de óxido, os plásticos produzem vapores e o PVC, segundo o fabricante do sistema de marcação, produz cloro que, em contato com a umidade, forma ácido clorídrico. Um sistema de exaustão com filtro HEPA e seção química protege o operador, os componentes ópticos e a própria máquina.
Fontes
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/
- https://jpt-laser.com/applications/laser-annealing-marking/
- https://ref.gs1.org/guidelines/datamatrix/
- https://webgate.ec.europa.eu/udi-helpdesk/en/udi-carrier/direct-marking.html
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
Nota editorial
As declarações dos fabricantes citadas no texto são provenientes de suas publicações e estão sujeitas a alterações; verifique os preços de tabela na fonte antes de tomar uma decisão. O efeito, a durabilidade e a duração da marcação dependem da máquina específica, do material, do revestimento e dos parâmetros — antes da implementação, realize testes em seus próprios componentes. Este texto não substitui as instruções do fabricante nem as normas de saúde e segurança ocupacional relativas ao trabalho com lasers, em particular a Classe 4.