
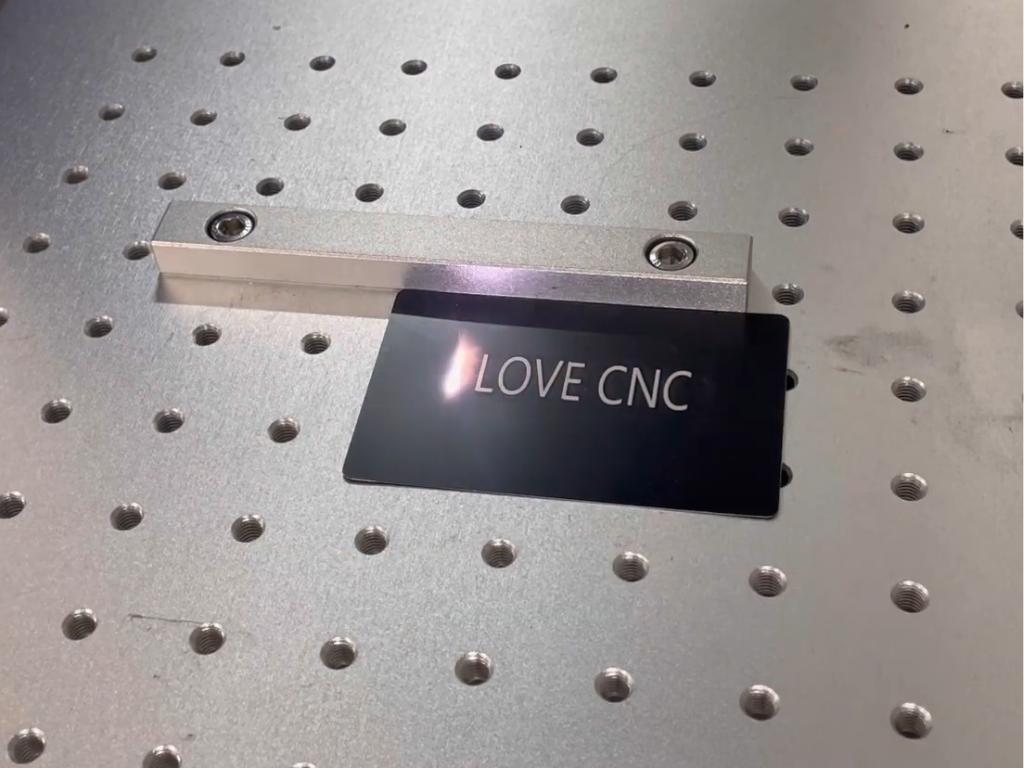
Un número de serie en una carcasa, un DataMatrix en un instrumental quirúrgico, un logotipo en una placa de identificación: todo esto se puede aplicar con tinta, una pegatina, una aguja o luz. El marcado láser es la mejor opción cuando la marca debe resistir lavados, disolventes, un autoclave o veinte años en una máquina, y cuando la pieza no debe ser manipulada. Sin embargo, no se trata de un único método, sino de una familia de varios procesos completamente diferentes.
Este texto los organiza en dos tablas. La primera muestra qué sucede físicamente con el material durante el marcado láser —desde el recocido del acero hasta la coloración del titanio— y en qué procesos se pierde material y en cuáles no. La segunda compara el láser con el micropunto, la cortadora, la inyección de tinta y la etiqueta, utilizando las mismas columnas: consumibles, durabilidad, tiempo, coste, contacto con la pieza e idoneidad para la codificación.
Por último, se incluye una lista de situaciones en las que los láseres no son la herramienta más adecuada. Estas cifras se basan en publicaciones de fabricantes de láseres y en las directrices de GS1.
Marcado láser vs. grabado: ¿Cuál es la diferencia?
En el lenguaje cotidiano, «grabado» y «marca» suelen ser sinónimos. En tecnología, la diferencia es abismal. El grabado consiste en la eliminación de material: un haz vaporiza metal o plástico, dejando una hendidura. El marcado, en cambio, altera la apariencia de una superficie, ya sea sin hendidura o con una hendidura mínima, mediante oxidación, decoloración, formación de espuma o la eliminación de una fina capa.
Esta diferencia determina si la marca altera las dimensiones y la rugosidad de la pieza, si resistirá la pintura y cuánto tiempo tardará. Por lo tanto, en este artículo hablamos sobre el marcado y tratamos el grabado profundo en metal por separado en el texto sobre negrura, profundidad y durabilidad del grabado en metal (fuente en polaco) .
Actualmente, el marcado industrial de metales se realiza casi siempre mediante láser de fibra (el haz se forma en una fibra de vidrio dopada) con una longitud de onda de 1064 nm. Para plásticos, vidrio y materiales orgánicos también se utilizan láseres de CO2 (10,6 µm) y láseres UV (355 nm). Según los fabricantes de máquinas de marcado, el láser UV rompe los enlaces químicos en lugar de fundir el material, de ahí el término "marcado en frío"; los láseres de fibra y CO2 funcionan principalmente mediante calor.
Marcado láser de metales y plásticos: seis métodos en una tabla.
Los seis procesos que se describen a continuación difieren en el efecto que producen en la superficie. La elección depende del material, del contraste deseado y del uso posterior que se le dará a la pieza.
| Método | ¿Qué sucede con el material? | Materiales | Efecto | pérdida de material | Fuente láser |
|---|---|---|---|---|---|
| Recocido | La superficie se calienta hasta el punto de fusión y crece una capa de óxido. | Acero inoxidable, acero, titanio (solo estos según el fabricante del láser) | Marca negra, marrón oscuro o gris | Ninguno; óxido según él generalmente por debajo de 300 nm | Fibra, escaneo más lento (JPT), enfoque desplazado (fabricante del láser) |
| ablación de la concha | Eliminando una fina capa superior, dejando al descubierto el sustrato. | Aluminio anodizado, metales pintados, chapados y cromados. | Contraste entre el recubrimiento y el sustrato | Solo el recubrimiento | Fibra; también CO2 en el ánodo |
| Carbonización | Pirólisis local, productos de carbono oscuro en el material | Plásticos ligeros (PC, ABS, PA), madera, cuero, papel | Letrero oscuro sobre fondo claro | Ninguno o insignificante | Fibra, CO2 (bajo luz UV la marca oscura se debe a un cambio de color fotoquímico) |
| Espumoso | Fusión parcial y gasificación, las burbujas dispersan la luz. | Materiales oscuros | Un letrero brillante y ligeramente convexo | Ninguna; elevación de 20 a 40 µm según el fabricante de la máquina. | Fibra (MOPA reduce la formación de espuma) |
| Eliminar una capa | Evaporación de la capa superior del laminado, lámina o barniz de dos capas. | Grabado de laminados, láminas, papel multicapa y materiales de dos colores. | Color de la capa de soporte | Capa superior | CO2, fibra |
| Color (MOPA) | Espesor de óxido controlado, color por interferencia de película delgada | Acero inoxidable, titanio | Oro, marrón, morado, azul y otros | Falta | MOPA de fibra con tiempo de pulso ajustable |
El negro y el color son la misma capa de óxido de espesor variable: según JPT, el color cambia cada decenas de nanómetros, y según los fabricantes de máquinas de marcado, para obtener colores reproducibles se requiere una fuente MOPA con duración de pulso ajustable. Los parámetros de recocido y la fuente MOPA se describen en el texto sobre grabado de metales enlazado anteriormente.
Existen tres métodos intermedios que funcionan en plásticos. El efecto resultante depende del polímero, el tinte y la longitud de onda, más que de la potencia: según el fabricante del sistema de marcado, el polietileno y el polipropileno reaccionan mal a 1064 nm y requieren aditivos o luz UV. La selección de una longitud de onda para un material específico se analiza en el artículo sobre marcado láser de plásticos .
Durabilidad del marcado: abrasión, productos químicos, temperatura y qué hacer después del marcado.
La durabilidad del marcado láser no es un valor único: depende del método descrito en la tabla anterior y de las tensiones a las que estará sometida la pieza. Ninguna de las fuentes citadas proporciona un número específico de ciclos de abrasión, por lo que nosotros tampoco lo haremos.
Abrasión. La marca recocida queda incrustada en la capa de óxido, por lo que desaparecerá al lijarla; según el fabricante de la máquina láser, el grabado en relieve es «extremadamente resistente a factores externos». Si la pieza se lija o se granalla después del marcado, la marca no se conservará intacta; será necesario un marcado posterior o un grabado en profundidad.
Química y temperatura. Según el fabricante del sistema de marcado, las marcas UV en materiales médicos son resistentes a disolventes, autoclaves y abrasión, mientras que la tampografía puede decolorarse o desprenderse tras la esterilización. JPT incluye la esterilización por vapor a 134 °C como prueba de exposición para marcas recocidas en acero. La pasivación es una excepción: según un informe técnico de un fabricante de láseres, el ácido nítrico «desafortunadamente también elimina las marcas láser», y otro fabricante ha tenido una experiencia similar; la secuencia de operaciones para los códigos se describe en el texto sobre marcado de metales, cuyo enlace se encuentra a continuación.
Pintura, galvanizado, recubrimientos. Una marca plana ya no es visible bajo la pintura; un código bajo un recubrimiento de conversión delgado puede ser legible, pero esto debe verificarse con un verificador, no a simple vista. Una regla general: determine la secuencia de operaciones con anticipación y marque después del tratamiento superficial final; si esto no es posible, elija el método con el defecto.
Resistencia a los rayos UV y a la intemperie. Una marca incrustada en una estructura de óxido o plástico no se decolora como la pintura, ya que carece de pigmento que se degrade. Según el fabricante, las etiquetas se despegan, se decoloran y se manchan al exponerse al calor y a productos químicos; GS1 añade que no son aptas para productos esterilizados por calor.
Seis técnicas de marcado una al lado de la otra: láser, micropunto, cortadora, inyección de tinta, etiqueta
El láser se asocia generalmente solo con el fresado. Sin embargo, en el ámbito laboral, también compite con el marcado por micropuntos, la impresión por inyección de tinta (CIJ) y la impresión de etiquetas o tampografía. Las evaluaciones de calidad se basan en el informe técnico del fabricante del láser (2020), los materiales del fabricante de marcado y las directrices GS1; la comparación se presenta en dos tablas con las mismas filas.
| Técnica | Consumibles | Durabilidad | Tiempo para el arte |
|---|---|---|---|
| Láser de fibra (1064 nm) | Ninguno; electricidad, periódicamente, vidrio protector y filtros de escape | Durable | Muy breve: toda la matriz de datos en menos de 1 segundo. |
| Láser de CO2 (10,6 µm) | Tubo de vida útil limitada, óptica, preparación de metales (CerMark y similares) | Duradero en materiales orgánicos y recubrimientos; en metal desnudo solo mediante preparación | Escaso en plásticos, madera y vidrio; más abundante en metal con preparación. |
| Punta micro (punto) | Estilete (aguja) | Muy duradero; resiste procesos posteriores al recubrimiento. | Largo: 3-8 segundos por carácter |
| Grabadora mecánica (cortadora) | Fresas, refrigerante opcional | Duradero, profundo | Largo, crece con profundidad |
| Inyección de tinta / CIJ | Tinta, disolvente, filtros, eliminación | Perecedero; "puede desgastarse con el tiempo". | Muy corto, marcando en movimiento |
| Impresión de etiquetas/tampografía | Etiquetas, cintas, almohadillas, pinturas, disolventes, películas | Limitado; las etiquetas se despegan y se desvanecen, el tampón se desvanece después de la esterilización. | De corta duración, pero incluye impresión y pegado. |
| Técnica | Costo unitario | Contactar con detalle | Documentación (códigos 2D) |
|---|---|---|---|
| Láser de fibra (1064 nm) | Bajo después de la depreciación; alto costo de compra (compra $$$$, operación $) | Sin contacto, el detalle no necesita estar fijado rígidamente | DPM tipo A según GS1 (módulos combinados), verificación según ISO/IEC TR 29158 |
| Láser de CO2 (10,6 µm) | Bajo contenido en materia orgánica; la preparación aumenta el costo del metal. | Sin contacto | Códigos en etiquetas, laminados, plásticos, vidrio; no en metal desnudo. |
| Punta micro (punto) | Compra baja, operación $$$ | Contacto y fuerza; la pieza debe estar fija; ruido | DPM tipo B (módulos no conectados); GS1 lo permite, pero con un módulo mínimo mayor que para láser. |
| Grabadora mecánica (cortadora) | Medio; tiempo de herramienta y máquina | Contacto, fuerzas de corte, sujeción | Los códigos 2D son difíciles: el ancho de la herramienta está limitado por el módulo, más que por las inscripciones y las escalas. |
| Inyección de tinta / CIJ | Gastos de compra y operación bajos (gastos recurrentes, a menudo mensuales) | Sin contacto | Códigos impresos, evaluados según la norma ISO/IEC 15415; la legibilidad depende del sustrato y del tiempo. |
| Impresión de etiquetas/tampografía | Coste unitario bajo pero coste constante de materiales y cambio de patrón = placas nuevas | Pegar o presionar el tampón | La etiqueta otorga al GS1 el "símbolo ideal", pero no para la esterilización por calor. |
Hay dos aspectos importantes a tener en cuenta. El primero es el tiempo: menos de un segundo frente a varios segundos por carácter, según el fabricante del sistema de marcado, lo que implica una organización de estaciones diferente en la serie. El segundo es la estructura de costes: según el fabricante, una impresora láser cuesta entre dos y tres veces más que una de inyección de tinta, pero los menores costes operativos se traducen en un menor coste total; el fabricante estima que el periodo de amortización de la tecnología de fibra óptica frente a la inyección de tinta continua (CIJ) es de entre dieciocho y treinta y seis meses. Estas son estimaciones del fabricante del láser; calcule el coste para su propio volumen de producción.
Cuando el láser no es la mejor opción
La tabla anterior es favorable para el láser, así que aquí están las excepciones.
- Inscripciones grandes y desechables en embalajes a granel o palés: las etiquetas o las impresoras de inyección de tinta son más económicas y lo suficientemente duraderas como para durar varias semanas, la misma vida útil de la caja.
- Entre los materiales insensibles a la luz de 1064 nm se incluyen el polietileno y el polipropileno puros sin aditivos, el vidrio y los plásticos transparentes (ya que la fibra los atraviesa), así como el metal puro bajo CO2. Esto puede solucionarse con luz ultravioleta, aditivos activos para láser o una preparación específica, pero esto incrementa el coste de la máquina o del proceso.
- Marcas muy profundas y resistentes (números en piezas forjadas, marcas en piezas soldadas y granalladas): una fresa de micropuntos o una fresadora producen profundidad más rápidamente que múltiples pasadas de láser, y el documento técnico destaca que el granallado por puntos resiste los procesos posteriores al recubrimiento.
- Cambio de color del letrero a petición del cliente: CIJ permite elegir el color de la tinta; el láser proporciona el resultado según el material (en PVC solo el letrero dorado).
- Marcado ocasional en un taller pequeño: el coste de compra y los requisitos de salud y seguridad de un láser de Clase 4 no se distribuyen en un número suficiente de horas; por lo tanto, subcontratar el servicio es más razonable; el cálculo del umbral se encuentra en el texto sobre si subcontratar el grabado láser (fuente en polaco) .
Aún quedan materiales como el PVC y otros materiales clorados: un láser los marca, pero según el fabricante del sistema de marcado, liberan cloro que, al combinarse con vapor de agua, crea ácido clorhídrico; un sistema de escape con filtro químico es un "requisito fundamental", y los filtros se reemplazan con más frecuencia que los de otros materiales.
Códigos, números y estándares: lo que debe cumplir una marcación permanente.
Para la mayoría de las empresas, el marcado láser permanente implica, en la práctica, un código DataMatrix o un número de serie que debe ser leído por un escáner, no por una persona. Existen normas que lo rigen: la ISO/IEC 16022 define DataMatrix, la ISO/IEC 15415 evalúa la calidad de los símbolos impresos y la ISO/IEC TR 29158 evalúa la calidad de los símbolos marcados directamente (DPM). GS1 considera que la norma 15415 por sí sola es insuficiente para evaluar los códigos DPM.
GS1 distingue dos tipos de marcas directas: Tipo A con módulos conectados (láser, grabado) y Tipo B con módulos desmontables (micropunto). Para dispositivos médicos pequeños marcados con láser, las directrices de GS1 especifican un tamaño mínimo de módulo de 0,100 mm, y para un micropunto, de 0,200 mm; de esta forma, el láser puede grabar un código legible en un espacio reducido. Para dispositivos médicos reutilizables, el MDR exige un soporte UDI en el propio dispositivo, que debe permanecer fijo tras cada reprocesamiento.
Un verificador de código no es lo mismo que un lector: el lector indica que el código se leyó hoy, mientras que el verificador indica su clase y margen. El contraste, el tamaño del módulo en relación con el punto y la legibilidad del posprocesamiento se analizan en el artículo sobre máquinas de marcado de metales y códigos DataMatrix .
¿Qué máquina se utiliza para el marcado láser de piezas?
Para metales, metales recubiertos y piezas de plástico, basta con un marcador de fibra estacionario con cabezal galvanométrico (un par de espejos que guían el haz a través del área de trabajo sin necesidad de mover la mesa). Un ejemplo es el marcador de fibra RBZ 2020 con fuente Raycus de 50 W y un campo de 200 x 200 mm. Según el sitio web del fabricante, sus aplicaciones incluyen códigos de barras, códigos QR, números de serie y logotipos en metales y plásticos seleccionados, así como placas de identificación. Las especificaciones completas se pueden consultar en la página del producto.
Para materiales sensibles al calor, vidrio y componentes electrónicos, resulta más apropiado un láser UV, que opera a 355 nm y marca sin fundir. El marcador UV RBZ 1515UV tiene un precio orientativo de 19.512,00 PLN netos (configuración específica para cada proceso). Ambos tipos, junto con un eje rotatorio opcional para piezas cilíndricas, se encuentran en la categoría de marcadores láser de Roboteus . El precio del RBZ 2020 se determina según la configuración específica para cada proceso, ya que el material, el tipo de marca y la clase de código requerida influyen más en la configuración que la potencia.
Nota de seguridad: un cabezal galvo abierto es un láser de Clase 4, mientras que la misma máquina en una carcasa completamente cerrada con enclavamientos puede ser un producto de Clase 1 según la norma PN-EN 60825-1. El haz de 1064 nm es invisible, por lo que el uso de gafas adaptadas a la longitud de onda y una campana extractora no es un requisito formal; la selección de la carcasa, las gafas y la campana extractora se describe en el texto sobre cómo elegir un marcador láser (fuente en polaco) .
Preguntas frecuentes
¿Cuál es la diferencia entre el marcado láser y el grabado láser?
El grabado elimina material y deja un hueco; el marcado modifica la apariencia de la superficie con poca o ninguna pérdida, mediante recocido, decoloración, formación de espuma o eliminación del recubrimiento. El grabado resiste la pintura y el lijado a menor profundidad; una marca plana no, pero no altera las dimensiones ni la rugosidad de la pieza.
¿El marcado láser es permanente?
Sí, siempre que el método se elija en función del uso posterior que se le dará a la pieza. Según JPT, una marca recocida en acero resiste la esterilización por vapor, mientras que las marcas UV en plásticos resisten disolventes y autoclave. Sin embargo, no resisten el lijado ni, según el fabricante del láser, la pasivación con ácido nítrico, por lo que es necesario determinar la secuencia de operaciones antes de marcar.
¿Cómo funciona el marcado láser a color?
El color en el acero inoxidable y el titanio se debe a una capa de óxido de espesor controlado: el color se deriva de la interferencia de la luz dentro de la capa delgada y, según JPT, varía en decenas de nanómetros. Para obtener colores reproducibles se requiere una fuente MOPA con duración de pulso ajustable. Los parámetros y las limitaciones se describen en el texto sobre grabado láser en metal (fuente en polaco) .
¿Un láser de CO2 marca el metal?
El metal desnudo refleja un haz de 10,6 µm; según el fabricante de la máquina de marcado, marcar metal con un láser de CO2 es casi imposible y requiere una preparación cerámica, mientras que la fibra es adecuada para el marcado en serie de acero o aluminio; cómo funciona y cuánto cuesta evitar la preparación se describe en el texto sobre grabado láser en metal (fuente en polaco) .
¿Láser o micropunto para numerar series en acero?
Si el tiempo es crucial y los códigos son pequeños, el láser, según el fabricante, crea el DataMatrix completo en menos de un segundo, mientras que el micropunto tarda varios segundos en crear una marca. Si se requiere una marca profunda y resistente al recubrimiento o al granallado, el micropunto es muy duradero, según el fabricante, pero lento y requiere que la pieza esté fijada.
¿El marcado láser requiere extracción?
Sí. Los metales producen polvo de óxido, los plásticos producen humos y el PVC, según el fabricante del sistema de marcado, produce cloro, que, al combinarse con la humedad, crea ácido clorhídrico. Un sistema de extracción con filtro HEPA y una sección química protege al operario, la óptica y la propia máquina.
Fuentes
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/
- https://jpt-laser.com/applications/laser-annealing-marking/
- https://ref.gs1.org/guidelines/datamatrix/
- https://webgate.ec.europa.eu/udi-helpdesk/en/udi-carrier/direct-marking.html
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
Nota editorial
Las declaraciones de los fabricantes citadas en este texto provienen de sus publicaciones y están sujetas a cambios; verifique los precios de lista en la fuente antes de tomar una decisión. El efecto, la durabilidad y la duración del marcado dependen de la máquina, el material, el recubrimiento y los parámetros específicos; antes de su implementación, realice pruebas en sus propios componentes. Este texto no reemplaza las instrucciones del fabricante ni las normas de seguridad y salud laboral relativas al trabajo con láseres, en particular los de Clase 4.