
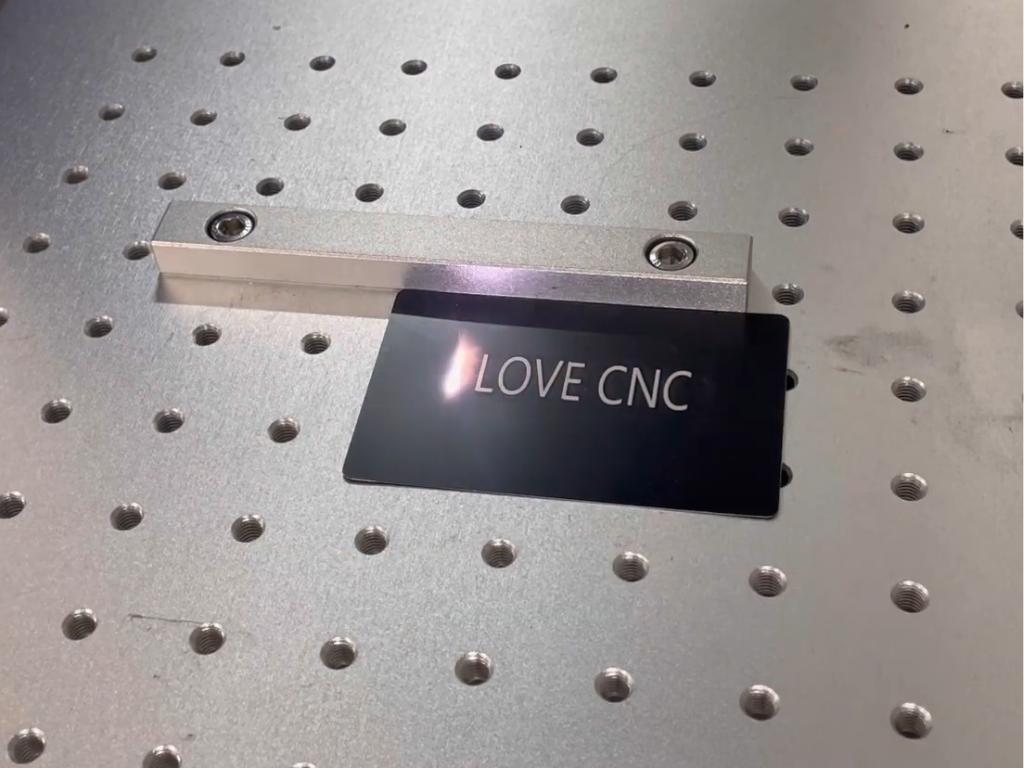
Een serienummer op een behuizing, een DataMatrix op een chirurgisch instrument, een logo op een naamplaatje: dit alles kan worden aangebracht met inkt, een sticker, een naald of licht. Lasermarkering is de beste keuze wanneer de markering bestand moet zijn tegen wassen, oplosmiddelen, een autoclaaf of twintig jaar in een machine, en wanneer het onderdeel niet mag worden aangeraakt. Het is echter geen op zichzelf staande methode, maar een verzameling van verschillende, compleet verschillende processen.
Deze tekst organiseert ze in twee tabellen. De eerste laat zien wat er fysiek met het materiaal gebeurt tijdens lasermarkering – van het gloeien van staal tot het kleuren van titanium – en bij welke processen materiaal verloren gaat en bij welke niet. De tweede vergelijkt de laser met de microdot, de snijplotter, de inkjetprinter en het label aan de hand van dezelfde kolommen: verbruiksmaterialen, duurzaamheid, tijd, kosten, contact met het onderdeel en geschiktheid voor codering.
Tot slot is er een lijst met situaties waarin lasers niet het beste hulpmiddel zijn. Deze cijfers zijn gebaseerd op publicaties van laserfabrikanten en GS1-richtlijnen.
Lasermarkering versus graveren: wat is het verschil?
In het dagelijks taalgebruik zijn 'graveren' en 'markeren' vaak synoniem. In de technologie is het verschil echter groot. Graveren is het verwijderen van materiaal: een laserstraal verdampt metaal of plastic, waardoor een uitsparing ontstaat. Markeren is het veranderen van het uiterlijk van een oppervlak, zonder uitsparing of met een verwaarloosbare uitsparing – door oxidatie, verkleuring, schuimvorming of het verwijderen van een dunne coating.
Dit verschil bepaalt of de markering de afmetingen en ruwheid van het onderdeel verandert, of deze bestand is tegen schilderen en hoe lang dat duurt. Daarom hebben we het in dit artikel over markeren, en bespreken we diepgraveren in metaal apart in de tekst over zwartheid, diepte en duurzaamheid van metaalgravure (bron in het Pools) .
Tegenwoordig wordt voor het markeren van industriële metalen vrijwel altijd een fiberlaser gebruikt, ook wel bekend als een vezellaser (de laserstraal wordt gevormd in een gedopte glasvezel), met een golflengte van 1064 nm. Kunststoffen, glas en organische materialen kunnen ook worden gemarkeerd met een CO2-laser (10,6 µm) en een UV-laser (355 nm). Volgens fabrikanten van markeermachines verbreekt UV-licht chemische bindingen in plaats van het materiaal te smelten, vandaar de term "koud markeren"; fiber- en CO2-lasers werken voornamelijk op basis van warmte.
Lasermarkering van metaal en kunststoffen: zes methoden in één tabel.
De zes onderstaande processen verschillen in wat ze met het oppervlak doen. De keuze hangt af van het materiaal, het gewenste contrast en wat er later met het onderdeel moet gebeuren.
| Methode | Wat gebeurt er met het materiaal? | Materialen | Effect | Materieel verlies | Laserbron |
|---|---|---|---|---|---|
| Gloeien | Het oppervlak wordt tot het smeltpunt verhit, waarna een oxidelaag ontstaat. | Roestvrij staal, staal, titanium (alleen deze materialen volgens de laserfabrikant) | Zwarte, donkerbruine of grijze vlek | Geen; oxide volgens hem meestal onder de 300 nm. | Vezel, langzamere scan (JPT), verschoven focus (laserfabrikant) |
| Shell-ablatie | Door een dunne bovenlaag te verwijderen, wordt het substraat blootgelegd. | Geanodiseerd aluminium, geverfde, geplateerde en verchroomde metalen. | Contrast tussen coating en substraat | Alleen de coating | Vezel; ook CO2 op de anode |
| Carbonisatie | Lokale pyrolyse, donkere koolstofproducten in het materiaal | Lichte kunststoffen (PC, ABS, PA), hout, leer, papier | Donker bord op een lichte achtergrond | Geen of verwaarloosbaar | Vezel, CO2 (onder UV-licht wordt de donkere vlek veroorzaakt door een fotochemische kleurverandering) |
| Schuimvorming | Gedeeltelijke smelting en vergassing, bellen verstrooien licht | Donkere materialen | Een helder, licht bolvormig teken | Geen; hoogteverschil 20–40 µm volgens de fabrikant van de machine. | Vezels (MOPA vermindert schuimvorming) |
| Een laag verwijderen | Verdamping van de bovenste laag laminaat, folie of tweelaagse lak | Graveren op laminaten, folies, meerlaags papier en tweekleurige materialen. | Kleur van de achtergrondlaag | Bovenste laag | CO2, vezel |
| Kleur (MOPA) | Gecontroleerde oxidelaagdikte, kleur door dunnefilminterferentie | Roestvrij staal, titanium | Goud, bruin, paars, blauw en andere kleuren. | Gebrek | Fiber MOPA met instelbare pulstijd |
Zwart en kleur zijn dezelfde oxidelaag met een variërende dikte: volgens JPT verandert de kleur elke tientallen nanometer, en volgens fabrikanten van markeermachines vereisen reproduceerbare kleuren een MOPA-bron met een instelbare pulsduur. De gloeiparameters en de MOPA-bron worden beschreven in de tekst over metaalgraveren waarnaar hierboven wordt verwezen.
Er zijn drie tussenmethoden die geschikt zijn voor kunststoffen. Het effect hangt af van het polymeer, de kleurstof en de golflengte, en niet van het vermogen: volgens de fabrikant reageren polyethyleen en polypropyleen slecht op 1064 nm en vereisen ze additieven of UV-licht. De keuze van een golflengte voor een specifiek materiaal wordt besproken in het artikel over lasermarkering van kunststoffen .
Duurzaamheid van de markering: slijtage, chemicaliën, temperatuur en wat te doen na het aanbrengen.
De duurzaamheid van lasermarkeringen is niet eenduidig vast te stellen: het hangt af van de methode in de bovenstaande tabel en de spanningen waaraan het onderdeel wordt blootgesteld. Geen van de hier geciteerde bronnen vermeldt een specifiek aantal slijtagecycli, dus wij zullen dat ook niet doen.
Slijtage. De uitgeharde markering is ingebed in de oxidelaag, waardoor deze verdwijnt wanneer er geschuurd wordt; volgens de fabrikant van de lasermachine is de verzonken gravure "extreem bestand tegen externe factoren". Als het onderdeel na het markeren wordt geschuurd of gestraald, zal de markering niet onbeschadigd blijven – nabewerking of een diepere gravure is dan noodzakelijk.
Chemie en temperatuur. Volgens de fabrikant van de markeringen zijn UV-markeringen op medische materialen bestand tegen oplosmiddelen, autoclaven en slijtage, terwijl tampondruk na sterilisatie kan vervagen of loslaten. JPT vermeldt stoomsterilisatie bij 134 °C als een blootstellingstest voor een gegloeide markering op staal. Passivering vormt een uitzondering: volgens een whitepaper van een laserfabrikant verwijdert salpeterzuur "helaas ook lasermarkeringen", en een andere fabrikant heeft een soortgelijke ervaring; de volgorde van de handelingen voor de codes wordt beschreven in de tekst over metaalmarkering, waarnaar hieronder wordt verwezen.
Schilderen, galvaniseren, coaten. Een vlakke markering is niet meer zichtbaar onder de verf; een code onder een dunne conversielaag kan leesbaar zijn, maar dit moet worden gecontroleerd door een controleur, niet met het blik. Een vuistregel: bepaal de volgorde van de bewerkingen van tevoren en markeer na de uiteindelijke oppervlaktebehandeling. Als dat niet mogelijk is, kies dan de methode met het defect.
UV-straling en blootstelling aan de buitenlucht. Een markering die in een oxide- of kunststofstructuur is ingebed, vervaagt niet zoals verf, omdat er geen pigment in zit dat kan afbreken. Volgens de fabrikant van de markering bladderen de labels af, vervagen ze en vlekken ze bij blootstelling aan hitte en chemicaliën; GS1 voegt daaraan toe dat ze niet geschikt zijn voor producten die met hitte worden gesteriliseerd.
Zes markeertechnieken naast elkaar: laser, microdot, snijplotter, inkjet en label.
Lasersnijden wordt doorgaans alleen geassocieerd met frezen. Op de werkvloer concurreert het echter ook met puntpeen, inkjetprinten (CIJ) en label- of tampondruk. Kwaliteitsbeoordelingen zijn gebaseerd op het whitepaper van de laserfabrikant (2020), materiaal van de markeerfabrikant en de GS1-richtlijnen; de vergelijking wordt gepresenteerd in twee tabellen met dezelfde rijen.
| Techniek | Verbruiksartikelen | Duurzaamheid | Tijd voor kunst |
|---|---|---|---|
| Vezellaser (1064 nm) | Geen; elektriciteit, periodiek beschermend glas en uitlaatfilters | Duurzaam | Heel kort – de hele DataMatrix in minder dan 1 seconde. |
| CO2-laser (10,6 µm) | Buis met beperkte levensduur, optiek, metaalbewerking (CerMark en soortgelijke producten) | Duurzaam op organische materialen en coatings; op blank metaal alleen na voorbereiding. | Tekort aan plastic, hout en glas; meer metaal met voorbereiding. |
| Micropunt (puntpeen) | Stylus (naald) | Zeer duurzaam; bestand tegen nabehandelingsprocessen | Lang – 3-8 seconden per teken |
| Mechanische graveermachine (snijmachine) | Freesgereedschap, eventueel met koelvloeistof | Duurzaam, diep | Lang, groeit met de diepte |
| Inkjet / CIJ | Inkt, oplosmiddel, filters, afvalverwerking | Vergankelijk; "kan met de tijd slijten" | Heel kort, bewegingsmarkering |
| Etiketten / tampondruk | Etiketten, plakband, stempelkussens, verf, oplosmiddelen, films | Beperkte oplage; etiketten laten los en vervagen, tampons verkleuren na sterilisatie. | Kort van opzet, maar printen en plakken zijn inbegrepen. |
| Techniek | Eenheidskosten | Neem contact op met details | Documentatie (2D-codes) |
|---|---|---|---|
| Vezellaser (1064 nm) | Laag na afschrijving; hoge aanschafkosten (aankoop $$$$, exploitatie $) | Contactloos, het detail hoeft niet stevig vast te zitten. | DPM type A volgens GS1 (gecombineerde modules), verificatie volgens ISO/IEC TR 29158 |
| CO2-laser (10,6 µm) | Laag organisch gehalte; bereiding verhoogt de metaalkosten | Contactloos | Codes op etiketten, laminaten, kunststoffen en glas; niet op onbewerkt metaal. |
| Micropunt (puntpeen) | Lage aanschaf- en gebruikskosten | Contact en kracht; het onderdeel moet vastzitten; lawaai | DPM type B (niet-aangesloten modules); GS1 is toegestaan, maar met een grotere minimale module dan voor laser. |
| Mechanische graveermachine (snijmachine) | Gemiddeld; gereedschaps- en machinetijd | Contact, snijkrachten, klemming | 2D-codes zijn lastig – de breedte van het gereedschap wordt beperkt door de module, of liever door opschriften en schalen. |
| Inkjet / CIJ | Lage aanschaf- en gebruikskosten (terugkerende, vaak maandelijkse uitgaven) | Contactloos | Gedrukte codes, beoordeeld volgens ISO/IEC 15415; leesbaarheid is afhankelijk van het substraat en de tijd. |
| Etiketten / tampondruk | Lage eenheidskosten, maar constante materiaalkosten en patroonwijzigingen = nieuwe platen | Het vastplakken of aandrukken van de tampon | Het label geeft de GS1 het "ideale symbool" aan, maar niet voor hittesterilisatie. |
Twee dingen zijn het onthouden waard. Ten eerste de tijd: minder dan een seconde versus meerdere seconden per teken, volgens de fabrikant van de markeerapparatuur, wat een andere stationindeling in de reeks betekent. Ten tweede de kostenstructuur: volgens de fabrikant van het markeersysteem is een laser twee tot drie keer duurder in aanschaf dan een inkjetprinter, maar lagere operationele kosten resulteren in lagere totale kosten; de fabrikant schat de terugverdientijd voor fiberprinters ten opzichte van CIJ op achttien tot zesendertig maanden. Dit zijn schattingen van de laserfabrikant – bereken ze voor uw eigen volume.
Wanneer laser niet de beste keuze is
Bovenstaande tabel is gunstig voor de laser, dus hier volgen de uitzonderingen.
- Wegwerplabels met grote opschriften op bulkverpakkingen of pallets: inkjet- of labelprinters zijn goedkoper in aanschaf en duurzaam genoeg om meerdere weken mee te gaan, gedurende de levensduur van de verpakking.
- Materialen die ongevoelig zijn voor 1064 nm zijn onder andere puur polyethyleen en polypropyleen zonder toevoegingen, glas en transparante kunststoffen (vezels kunnen erdoorheen) en puur metaal onder CO2-bestraling. Dit kan worden omzeild met UV-licht, laseractieve toevoegingen of een preparaat, maar dit verhoogt de kosten van de machine of het proces.
- Zeer diepe, dragende markeringen (nummers op smeedstukken, markeringen op gelaste en gestraalde onderdelen): een micropuntfrees of gewone frees produceert sneller diepte dan meerdere laserpassages, en het whitepaper benadrukt dat puntfrezen bestand is tegen nabewerkingen na het galvaniseren.
- De kleur van het bord aanpassen op verzoek van de klant: met CIJ kunt u de inktkleur kiezen; laserprinten geeft het resultaat af van het materiaal (bij PVC is alleen een gouden bord mogelijk).
- Incidentele markering in een kleine werkplaats: de aanschafkosten en de veiligheidsvoorschriften van een klasse 4-laser zijn niet voldoende verdeeld over een aantal uren – in dat geval is het uitbesteden van de dienst verstandiger; de drempelberekening staat in de tekst over het al dan niet uitbesteden van lasergraveren (bron in het Pools) .
Er blijven PVC en andere gechloreerde materialen over: een laser kan ze markeren, maar volgens de fabrikant van het markeersysteem komt er chloor vrij, dat in combinatie met waterdamp zoutzuur vormt; een afzuigsysteem met een chemisch filter is een "fundamentele vereiste", en filters moeten vaker worden vervangen dan bij andere materialen.
Codes, nummers en normen: waaraan een permanente markering moet voldoen.
Voor de meeste bedrijven betekent permanente lasermarkering in de praktijk een DataMatrix- of serienummer dat door een scanner moet worden gelezen – niet door een mens. Er gelden normen: ISO/IEC 16022 definieert DataMatrix, ISO/IEC 15415 beoordeelt de kwaliteit van geprinte symbolen en ISO/IEC TR 29158 beoordeelt de kwaliteit van direct gemarkeerde symbolen (DPM). GS1 is van mening dat de 15415-norm alleen onvoldoende is om DPM-codes te beoordelen.
GS1 onderscheidt twee soorten directe markeringen: Type A met verbonden modules (laser, etsen) en Type B met afneembare modules (microdot). Voor kleine medische hulpmiddelen die met een laser worden gemarkeerd, schrijven de GS1-richtlijnen een minimale modulegrootte van 0,100 mm voor, en voor een microdot 0,200 mm – de laser kan dus een leesbare code in een kleinere ruimte aanbrengen. Voor herbruikbare medische hulpmiddelen vereist de MDR een UDI-drager op het hulpmiddel zelf, die permanent aanwezig blijft na elke herverwerking.
Een codeverificateur is niet hetzelfde als een lezer: de lezer vertelt je dat de code vandaag is gelezen, de verificateur vertelt je welke klasse en marge de code heeft. Contrast, modulegrootte ten opzichte van de punt en leesbaarheid na nabewerking worden besproken in het artikel over metaalmarkeermachines en DataMatrix-codes .
Welke machine wordt gebruikt voor het lasermarkeren van onderdelen?
Voor metalen, gecoate metalen en kunststof onderdelen volstaat een stationaire fibermarker met een galvanometrische kop – een paar spiegels die de laserstraal over het werkoppervlak geleiden zonder dat de tafel beweegt. Een voorbeeld hiervan is de RBZ 2020 fibermarker met een Raycus 50W lichtbron en een werkgebied van 200 x 200 mm; volgens de website van de fabrikant is deze geschikt voor toepassingen zoals barcodes, QR-codes, serienummers en logo's op metalen en bepaalde kunststoffen, evenals naamplaatjes. De volledige specificaties zijn te vinden op de productpagina.
Voor warmtegevoelige materialen, glas en elektronica is een UV-laser, die werkt op 355 nm en markeert zonder te smelten, geschikter. De RBZ 1515UV UV-marker heeft een richtprijs van PLN 19.512,00 netto (processpecifieke configuratie). Beide typen, samen met een optionele roterende as voor cilindrische werkstukken, zijn te vinden in de categorie Roboteus lasermarkers . De prijs van de RBZ 2020 wordt bepaald door de processpecifieke prijsstelling, aangezien het materiaal, het type markering en de vereiste codeklasse de configuratie meer beïnvloeden dan het vermogen.
Een belangrijke veiligheidswaarschuwing: een open galvo-kop is een laser van klasse 4, terwijl dezelfde machine in een volledig gesloten behuizing met vergrendelingen een product van klasse 1 kan zijn volgens PN-EN 60825-1. De 1064 nm-straal is onzichtbaar, dus een passende bril en een afzuigkap zijn niet overbodig; de keuze van de behuizing, bril en afzuigkap wordt beschreven in de tekst over het kiezen van een lasermarker (bron in het Pools) .
Veelgestelde vragen
Wat is het verschil tussen lasermarkering en lasergraveren?
Bij graveren wordt materiaal verwijderd en blijft er een uitsparing achter; markeren verandert het uiterlijk van het oppervlak met weinig of geen verlies – door gloeien, verkleuring, schuimvorming of het verwijderen van de coating. Gravures blijven langer intact na het aanbrengen van verf of schuren dan de diepte van de gravure; een vlakke markering niet, maar verandert de afmetingen of ruwheid van het onderdeel niet.
Is lasermarkering permanent?
Ja, als de methode wordt gekozen op basis van wat het onderdeel later zal ondergaan. Volgens JPT is een gegloeide markering op staal bestand tegen stoomsterilisatie, terwijl UV-markeringen op kunststoffen bestand zijn tegen oplosmiddelen en autoclaveren. Ze zijn echter niet bestand tegen slijpen of – volgens de laserfabrikant – passivering met salpeterzuur, dus de volgorde van de bewerkingen moet vóór het markeren worden bepaald.
Hoe werkt kleurenlasermarkering?
De kleur op roestvrij staal en titanium is een oxidelaag met een gecontroleerde dikte: de kleur ontstaat door lichtinterferentie binnen de dunne laag en varieert volgens JPT met tientallen nanometers. Reproduceerbare kleuren vereisen een MOPA-lichtbron met een instelbare pulsduur. Parameters en beperkingen worden beschreven in de tekst over lasergraveren op metaal (bron in het Pools) .
Kan een CO2-laser metaal markeren?
Kaal metaal reflecteert een straal van 10,6 µm. Volgens de fabrikant van de markeermachine is het markeren van metaal met een CO2-laser vrijwel onmogelijk en vereist dit een keramische voorbereiding, terwijl een vezellaser geschikt is voor seriemarkering van staal of aluminium. Hoe dit werkt en hoeveel het kost om de voorbereiding over te slaan, wordt beschreven in de tekst over lasergraveren in metaal (bron in het Pools) .
Laser of microdot voor serienummers op staal?
Lasertechnologie is een goede optie als tijd een cruciale factor is en de codes klein zijn: volgens de fabrikant van de markeringen wordt de volledige DataMatrix in minder dan een seconde gegenereerd, terwijl het met een microdot enkele seconden duurt. Microdottechnologie is, volgens de laserfabrikant, zeer duurzaam als de markering diep moet zijn en bestand tegen galvaniseren of straalbewerking, maar is wel traag en vereist dat het onderdeel goed vastgezet wordt.
Is het nodig om de lasermarkering te verwijderen?
Ja. Metalen produceren oxidestof, kunststoffen produceren dampen en pvc produceert, volgens de fabrikant van het markeersysteem, chloor dat in combinatie met vocht zoutzuur vormt. Een afzuigsysteem met een HEPA-filter en een chemisch filter beschermt de gebruiker, de optiek en de machine zelf.
Bronnen
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/
- https://jpt-laser.com/applications/laser-annealing-marking/
- https://ref.gs1.org/guidelines/datamatrix/
- https://webgate.ec.europa.eu/udi-helpdesk/en/udi-carrier/direct-marking.html
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
Redactionele opmerking
De in de tekst geciteerde verklaringen van fabrikanten zijn afkomstig uit hun publicaties en kunnen worden gewijzigd; controleer de catalogusprijzen bij de bron voordat u een beslissing neemt. Het effect, de duurzaamheid en de duur van de markering zijn afhankelijk van de specifieke machine, het materiaal, de coating en de parameters. Voer daarom vóór gebruik tests uit op uw eigen componenten. Deze tekst vervangt niet de instructies van de fabrikant of de Arbo-voorschriften met betrekking tot het werken met lasers, met name klasse 4.