
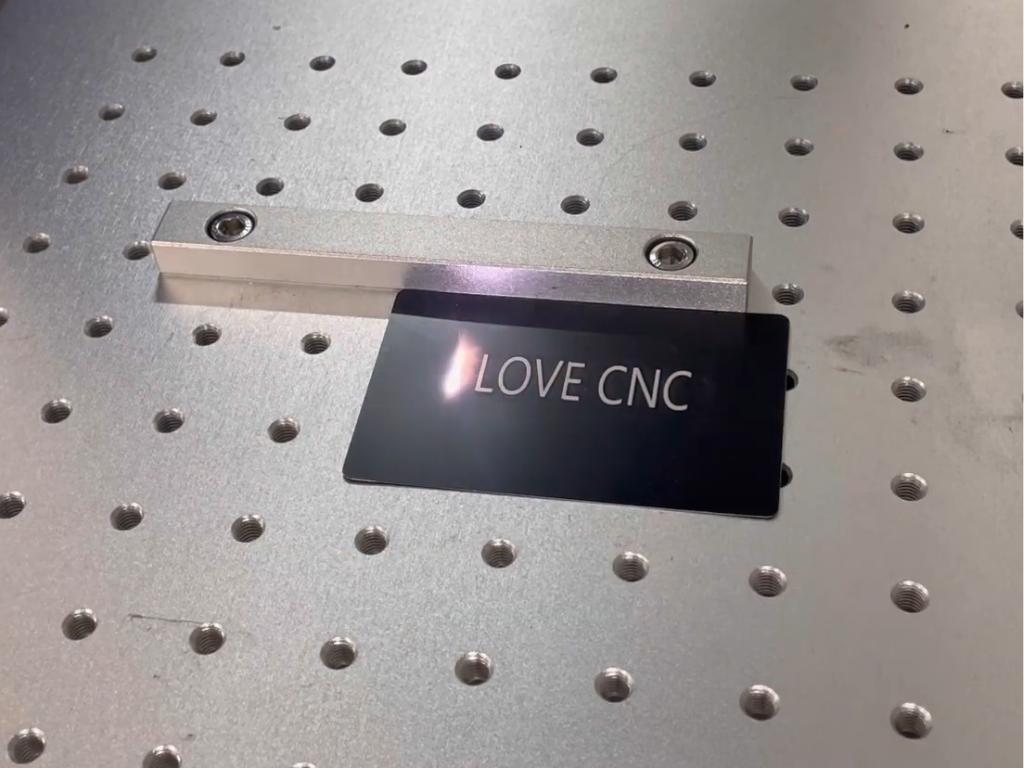
Eine Seriennummer auf einem Gehäuse, eine DataMatrix auf einem chirurgischen Instrument, ein Logo auf einem Typenschild: All dies lässt sich mit Tinte, einem Aufkleber, einer Nadel oder Licht aufbringen. Lasermarkierung ist die optimale Lösung, wenn die Markierung Waschen, Lösungsmitteln, einem Autoklaven oder zwanzig Jahren Maschineneinsatz standhalten muss und das Bauteil nicht berührt werden darf. Es handelt sich dabei jedoch nicht um ein einzelnes Verfahren, sondern um eine Gruppe von mehreren völlig unterschiedlichen Prozessen.
Dieser Text ordnet die Informationen in zwei Tabellen. Die erste Tabelle zeigt die physikalischen Vorgänge am Material während der Lasermarkierung – vom Glühen von Stahl bis zur Farbgebung auf Titan – und verdeutlicht, bei welchen Prozessen Materialverlust auftritt und bei welchen nicht. Die zweite Tabelle vergleicht den Laser mit Mikropunktmarkierung, Schneidemaschine, Tintenstrahldrucker und Etikettierung anhand derselben Spalten: Verbrauchsmaterialien, Haltbarkeit, Zeitaufwand, Kosten, Kontakt mit dem Werkstück und Eignung für die Codierung.
Abschließend folgt eine Liste von Situationen, in denen Laser nicht die beste Wahl sind. Diese Zahlen basieren auf Veröffentlichungen von Laserherstellern und den GS1-Richtlinien.
Lasermarkierung vs. Gravur: Was ist der Unterschied?
Im allgemeinen Sprachgebrauch werden „gravieren“ und „markieren“ oft synonym verwendet. In der Technik ist der Unterschied jedoch deutlich. Gravieren bezeichnet das Abtragen von Material: Ein Strahl verdampft Metall oder Kunststoff und hinterlässt eine Vertiefung. Markieren hingegen ist die Veränderung der Oberflächenbeschaffenheit – entweder ohne oder mit einer nur minimal sichtbaren Vertiefung – durch Oxidation, Verfärbung, Aufschäumen oder das Entfernen einer dünnen Beschichtung.
Dieser Unterschied entscheidet darüber, ob die Markierung die Abmessungen und die Oberflächenrauheit des Bauteils verändert, ob sie einer Lackierung standhält und wie lange diese dauert. Daher befassen wir uns in diesem Artikel mit Markierungen und behandeln die Tiefengravur von Metall separat im Abschnitt über Schwärze, Tiefe und Haltbarkeit von Metallgravuren (Quelle auf Polnisch) .
Heutzutage wird für die industrielle Metallmarkierung fast immer ein Faserlaser eingesetzt (der Laserstrahl wird in einer dotierten Glasfaser erzeugt) mit einer Wellenlänge von 1064 nm. Kunststoffe, Glas und organische Materialien können auch mit einem CO₂-Laser (10,6 µm) und einem UV-Laser (355 nm) bearbeitet werden. Laut Herstellern von Markierungsmaschinen spaltet UV-Laser chemische Bindungen, anstatt das Material zu schmelzen, daher der Begriff „Kaltmarkierung“. Faser- und CO₂-Laser arbeiten hingegen primär mit Wärme.
Lasermarkierung von Metall und Kunststoffen: Sechs Methoden in einer Tabelle
Die sechs folgenden Verfahren unterscheiden sich in ihrer Wirkung auf die Oberfläche. Die Wahl hängt vom Material, dem gewünschten Kontrast und der weiteren Bearbeitung des Bauteils ab.
| Verfahren | Was geschieht mit dem Material? | Materialien | Wirkung | Materialverlust | Laserquelle |
|---|---|---|---|---|---|
| Glühen | Die Oberfläche wird bis zum Schmelzpunkt erhitzt, eine Oxidschicht bildet sich. | Edelstahl, Stahl, Titan (nur diese laut Herstellerangaben) | Schwarze, dunkelbraune oder graue Markierung | Keines; Oxid liegt seiner Aussage nach üblicherweise unter 300 nm. | Faser, langsamerer Scan (JPT), verschobener Fokus (Laserhersteller) |
| Schalenablation | Durch Entfernen einer dünnen Deckschicht wird das Substrat freigelegt. | Eloxiertes Aluminium, lackierte, galvanisierte, verchromte Metalle | Kontrast zwischen Beschichtung und Substrat | Nur die Beschichtung | Faser; außerdem CO2 an der Anode |
| Verkohlung | Lokale Pyrolyse, dunkle Kohlenstoffprodukte im Material | Leichte Kunststoffe (PC, ABS, PA), Holz, Leder, Papier | Dunkles Schild auf hellem Hintergrund | Keine oder vernachlässigbare | Faser, CO2 (unter UV-Licht entsteht die dunkle Markierung durch eine photochemische Farbänderung) |
| Schäumen | Partielles Schmelzen und Vergasen, Blasen streuen das Licht | Dunkle Materialien | Ein helles, leicht konvexes Zeichen | Keine; Erhöhung 20–40 µm laut Maschinenhersteller | Faser (MOPA reduziert Schaumbildung) |
| Entfernen einer Schicht | Verdunstung der obersten Schicht von Laminat, Folie oder Zweischichtlack | Gravur von Laminaten, Folien, mehrlagigem Papier, zweifarbigen Materialien | Farbe der Trägerschicht | Oberschicht | CO2, Faser |
| Farbe (MOPA) | Kontrollierte Oxidschichtdicke, Farbe durch Dünnschichtinterferenz | Edelstahl, Titan | Gold, Braun, Lila, Blau und andere | Mangel | Faser-MOPA mit einstellbarer Impulszeit |
Schwarz und farbig sind dieselbe Oxidschicht unterschiedlicher Dicke: Laut JPT ändert sich die Farbe alle paar zehn Nanometer, und laut Herstellern von Markierungsmaschinen ist für reproduzierbare Farben eine MOPA-Quelle mit einstellbarer Pulsdauer erforderlich. Die Glühparameter und die MOPA-Quelle werden im oben verlinkten Text zur Metallgravur beschrieben.
Drei Zwischenverfahren eignen sich für die Bearbeitung von Kunststoffen. Der Effekt hängt vom Polymer, dem Farbstoff und der Wellenlänge ab, nicht von der Leistung: Laut Hersteller reagieren Polyethylen und Polypropylen schlecht auf 1064 nm und benötigen Additive oder UV-Licht. Die Auswahl der Wellenlänge für ein bestimmtes Material wird im Artikel zur Lasermarkierung von Kunststoffen erläutert.
Haltbarkeit der Markierung: Abriebfestigkeit, Chemikalienbeständigkeit, Temperaturbeständigkeit und was nach der Markierung zu tun ist
Die Haltbarkeit von Lasermarkierungen lässt sich nicht durch eine einzige Zahl beschreiben: Sie hängt von der in der obigen Tabelle aufgeführten Methode und den Belastungen ab, denen das Bauteil ausgesetzt sein wird. Da keine der hier zitierten Quellen eine konkrete Anzahl von Abriebzyklen angibt, verzichten auch wir darauf.
Abrieb. Die durch Glühen erzeugte Markierung ist in die Oxidschicht eingebettet und verschwindet daher beim Schleifen. Laut Hersteller der Lasermaschine ist die vertiefte Gravur „extrem widerstandsfähig gegen äußere Einflüsse“. Wird das Teil nach der Markierung geschliffen oder gestrahlt, geht die Markierung verloren – eine Nachbearbeitung oder eine Tiefengravur ist erforderlich.
Chemie und Temperatur. Laut Herstellerangaben sind UV-Markierungen auf medizinischen Materialien beständig gegen Lösungsmittel, Autoklaven und Abrieb, während Tampondruck nach der Sterilisation verblassen oder abblättern kann. JPT führt die Dampfsterilisation bei 134 °C als Belastungstest für eine geglühte Markierung auf Stahl auf. Passivierung bildet eine Ausnahme: Laut einem Whitepaper eines Laserherstellers entfernt Salpetersäure „leider auch Lasermarkierungen“, und ein anderer Hersteller hat ähnliche Erfahrungen gemacht. Die Vorgehensweise für die Codes ist im unten verlinkten Text zur Metallmarkierung beschrieben.
Lackieren, Verzinken, Beschichten. Eine ebene Markierung ist unter der Lackschicht nicht mehr sichtbar; ein Code unter einer dünnen Konversionsbeschichtung kann lesbar sein, dies sollte jedoch von einem Prüfer und nicht mit bloßem Auge überprüft werden. Faustregel: Die Reihenfolge der Arbeitsgänge im Voraus festlegen und nach der letzten Oberflächenbehandlung markieren. Ist dies nicht möglich, das Verfahren mit dem Fehler wählen.
UV- und Witterungseinflüssen standhaltend. Eine in eine Oxid- oder Kunststoffstruktur eingebettete Markierung verblasst nicht wie Farbe, da ihr die Pigmente fehlen, die sich zersetzen könnten. Laut Herstellerangaben blättern die Etiketten ab, verblassen und verschmieren bei Einwirkung von Hitze und Chemikalien; GS1 ergänzt, dass sie nicht für hitzesterilisierte Produkte geeignet sind.
Sechs Markierungstechniken im Vergleich: Laser, Mikropunktmarkierung, Schneidetechnik, Tintenstrahl, Etikett
Lasertechnologie wird üblicherweise nur mit Fräsen in Verbindung gebracht. Im Arbeitsalltag konkurriert sie jedoch auch mit Nadelprägung, Tintenstrahldruck (CIJ) und Etiketten- bzw. Tampondruck. Die Qualitätsbewertung basiert auf dem Whitepaper des Laserherstellers (2020), den Materialien des Kennzeichnungsherstellers und den GS1-Richtlinien; der Vergleich wird in zwei Tabellen mit identischen Zeilen dargestellt.
| Technik | Verbrauchsmaterial | Haltbarkeit | Zeit für Kunst |
|---|---|---|---|
| Faserlaser (1064 nm) | Keine; Strom, periodisch Schutzglas und Abluftfilter | Dauerhaft | Sehr kurz – die gesamte DataMatrix unter einer Sekunde |
| CO2-Laser (10,6 µm) | Begrenzte Lebensdauer von Röhren, Optiken, Metallvorbereitung (CerMark und ähnliches) | Beständig auf organischen Oberflächen und Beschichtungen; auf blankem Metall nur nach entsprechender Vorbereitung. | Kurz bei Kunststoffen, Holz und Glas; länger bei Metall mit entsprechender Vorbereitung. |
| Mikropunkt (Punktstift) | Stift (Nadel) | Sehr langlebig; widersteht Nachbeschichtungsverfahren | Lang – 3–8 Sekunden pro Zeichen |
| Mechanischer Gravierer (Schneider) | Fräswerkzeuge, optional Kühlmittel | Langlebig, tief | Lang, wächst mit der Tiefe |
| Tintenstrahl / CIJ | Tinte, Lösungsmittel, Filter, Entsorgung | Verderblich; „kann sich mit der Zeit abnutzen“ | Sehr kurz, Markierung in Bewegung |
| Etiketten- / Tampondruck | Etiketten, Klebebänder, Blöcke, Farben, Lösungsmittel, Filme | Eingeschränkt; Etiketten lösen sich ab und verblassen, Tampon verblasst nach der Sterilisation | Die Anwendung ist kurz, aber Drucken und Kleben sind im Lieferumfang enthalten. |
| Technik | Stückkosten | Kontaktieren Sie uns mit detaillierten Angaben. | Dokumentation (2D-Codes) |
|---|---|---|---|
| Faserlaser (1064 nm) | Niedrig nach Abschreibung; hohe Anschaffungskosten (Anschaffung $$$$, Betrieb $) | Kontaktlos, das Detail muss nicht starr befestigt werden. | DPM Typ A nach GS1 (kombinierte Module), Verifizierung nach ISO/IEC TR 29158 |
| CO2-Laser (10,6 µm) | Geringer Gehalt an organischen Stoffen; die Aufbereitung erhöht die Metallkosten. | Kontaktlos | Codes auf Etiketten, Laminaten, Kunststoffen, Glas; nicht auf blankem Metall |
| Mikropunkt (Punktstift) | Niedriger Einkauf, Betriebskosten $$$ | Kontakt und Kraft; das Teil muss fixiert werden; Geräusche | DPM Typ B (nicht verbundene Module); GS1 erlaubt dies, jedoch mit einer größeren Mindestmodulgröße als bei Lasern. |
| Mechanischer Gravierer (Schneider) | Mittel; Werkzeug- und Maschinenzeit | Kontakt, Schnittkräfte, Klemmung | 2D-Codes sind schwierig – die Breite des Werkzeugs ist durch das Modul begrenzt; genauer gesagt durch Inschriften und Skalen. |
| Tintenstrahl / CIJ | Geringe Anschaffungskosten, Betriebskosten (wiederkehrende, oft monatliche Ausgaben) | Kontaktlos | Gedruckte Codes, bewertet nach ISO/IEC 15415; Lesbarkeit abhängig vom Substrat und der Zeit. |
| Etiketten-/Tampondruck | Niedrige Stückkosten, aber konstante Materialkosten und Musterwechsel = neue Platten | Das Festkleben oder Andrücken des Tampons | Das Etikett trägt das GS1-„Idealsymbol“, jedoch nicht für die Hitzesterilisation. |
Zwei Punkte sind zu beachten. Erstens die Zeit: Laut Hersteller des Markierungssystems benötigt man weniger als eine Sekunde pro Zeichen, im Gegensatz zu mehreren Sekunden bei einem Tintenstrahldrucker. Dies erfordert eine andere Stationsanordnung in der Serie. Zweitens die Kostenstruktur: Laut Hersteller des Markierungssystems ist ein Laser in der Anschaffung zwei- bis dreimal so teuer wie ein Tintenstrahldrucker, die geringeren Betriebskosten führen jedoch zu niedrigeren Gesamtkosten. Der Hersteller schätzt die Amortisationszeit für Glasfaser im Vergleich zu CIJ auf 18 bis 36 Monate. Dies sind Angaben des Laserherstellers – berechnen Sie die Kosten für Ihr eigenes Druckvolumen.
Wenn Laser nicht die beste Wahl ist
Die obige Tabelle ist günstig für den Laser, daher hier die Ausnahmen.
- Für den Einmalgebrauch eignen sich großflächige Beschriftungen auf Schüttgutverpackungen oder Paletten: Tintenstrahldrucker oder Etiketten sind in der Anschaffung günstiger und haltbar genug, um mehrere Wochen der Lebensdauer der Verpackung zu überstehen.
- Materialien, die gegenüber 1064 nm unempfindlich sind, umfassen reines Polyethylen und Polypropylen ohne Zusätze, Glas und transparente Kunststoffe (die von Fasern durchdrungen werden können) sowie blankes Metall unter CO₂. Dies lässt sich durch UV-Licht, laseraktive Zusätze oder eine spezielle Präparation umgehen, erhöht jedoch die Kosten der Maschine oder des Verfahrens.
- Sehr tiefe, tragende Markierungen (Zahlen auf Schmiedeteilen, Markierungen auf geschweißten und kugelgestrahlten Teilen): Ein Mikropunkt- oder Fräser erzeugt eine schnellere Tiefe als mehrere Laserdurchgänge, und das Whitepaper betont, dass das Punktstrahlen den nachfolgenden Beschichtungsprozessen standhält.
- Änderung der Schildfarbe auf Kundenwunsch: CIJ ermöglicht die Wahl der Tintenfarbe; Laser liefert das Ergebnis, das vom Material abhängt (bei PVC nur das Goldschild).
- Gelegentliches Markieren in einer kleinen Werkstatt: Wenn die Anschaffungskosten und die Gesundheits- und Sicherheitsanforderungen für einen Laser der Klasse 4 nicht auf eine ausreichende Anzahl von Stunden verteilt sind, ist die Auslagerung der Dienstleistung sinnvoller; die Schwellenwertberechnung befindet sich im Text über die Frage, ob die Lasergravur ausgelagert werden sollte .
Es gibt noch PVC und andere chlorierte Materialien: Ein Laser kann sie markieren, aber laut Hersteller des Markierungssystems setzen sie Chlor frei, das sich in Verbindung mit Wasserdampf zu Salzsäure verbindet; ein Abgassystem mit chemischem Filter ist eine „grundlegende Voraussetzung“, und die Filter müssen häufiger ausgetauscht werden als bei anderen Materialien.
Codes, Nummern und Normen: Was eine dauerhafte Kennzeichnung erfüllen muss
Für die meisten Unternehmen bedeutet permanente Lasermarkierung im Wesentlichen eine DataMatrix oder Seriennummer, die von einem Scanner – nicht von einem Menschen – gelesen werden muss. Es gelten Normen: ISO/IEC 16022 definiert DataMatrix, ISO/IEC 15415 bewertet die Qualität gedruckter Symbole und ISO/IEC TR 29158 bewertet die Qualität direkt markierter Symbole (DPM). GS1 ist der Ansicht, dass die Norm 15415 allein nicht ausreicht, um DPM-Codes zu bewerten.
GS1 unterscheidet zwei Arten von Direktmarkierungen: Typ A mit verbundenen Modulen (Laser, Ätzung) und Typ B mit abnehmbaren Modulen (Mikropunkt). Für kleine, lasergekennzeichnete Medizinprodukte schreiben die GS1-Richtlinien eine Mindestmodulgröße von 0,100 mm und für Mikropunkte 0,200 mm vor – der Laser ermöglicht somit die Erzeugung eines lesbaren Codes auf kleinerem Raum. Für wiederverwendbare Medizinprodukte fordert die MDR einen UDI-Träger direkt auf dem Produkt, der nach jeder Wiederaufbereitung dauerhaft vorhanden sein muss.
Ein Code-Verifizierer ist nicht dasselbe wie ein Lesegerät: Das Lesegerät zeigt an, ob der Code heute gelesen wurde, der Verifizierer hingegen gibt Klasse und Rand an. Kontrast, Modulgröße relativ zum Punkt und die Lesbarkeit nach der Bearbeitung werden im Artikel über Metallmarkierungsmaschinen und DataMatrix-Codes behandelt.
Welche Maschine wird zum Lasermarkieren von Teilen verwendet?
Für Metalle, beschichtete Metalle und Kunststoffteile genügt ein stationärer Fasermarkierer mit galvanometrischem Kopf – zwei Spiegel, die den Lichtstrahl über den Arbeitsbereich führen, ohne dass sich der Tisch bewegt. Ein Beispiel ist der Fasermarkierer RBZ 2020 mit einer Raycus 50W-Lichtquelle und einem 200 x 200 mm großen Messfeld. Laut Herstellerangaben eignet er sich unter anderem für Barcodes, QR-Codes, Seriennummern und Logos auf Metallen und ausgewählten Kunststoffen sowie für Typenschilder. Die vollständigen Spezifikationen finden Sie auf der Produktseite.
Für wärmeempfindliche Materialien, Glas und Elektronik ist ein UV-Laser, der bei 355 nm arbeitet und ohne Schmelzen markiert, besser geeignet. Der UV-Marker RBZ 1515UV hat einen Richtpreis von 19.512,00 PLN netto (prozessspezifische Konfiguration). Beide Typen sowie eine optionale Drehachse für zylindrische Werkstücke finden Sie in der Kategorie Roboteus-Lasermarkierer . Der Preis des RBZ 2020 richtet sich nach der prozessspezifischen Preisgestaltung, da Material, Markierungstyp und benötigte Codeklasse die Konfiguration stärker beeinflussen als die Leistung.
Ein Sicherheitshinweis: Ein offener Galvo-Kopf entspricht einem Laser der Klasse 4, während dieselbe Maschine in einem vollständig geschlossenen Gehäuse mit Verriegelungen gemäß PN-EN 60825-1 als Produkt der Klasse 1 eingestuft werden kann. Der 1064-nm-Strahl ist unsichtbar, daher sind eine wellenlängenangepasste Schutzbrille und ein Abzug nicht zwingend erforderlich; die Auswahl von Gehäuse, Schutzbrille und Abzug wird im Abschnitt zur Auswahl eines Lasermarkierers beschrieben.
Häufig gestellte Fragen
Worin besteht der Unterschied zwischen Lasermarkierung und Lasergravur?
Gravuren tragen Material ab und hinterlassen eine Vertiefung; Markierungen verändern die Oberflächenbeschaffenheit mit geringem oder gar keinem Materialverlust – durch Glühen, Verfärben, Aufschäumen oder Entfernen der Beschichtung. Gravuren überstehen Lackierung und oberflächliches Schleifen, sofern die Gravur nicht tiefer ist als ihre Tiefe; eine flache Markierung hingegen nicht. Sie verändert jedoch weder die Abmessungen noch die Rauheit des Bauteils.
Ist die Lasermarkierung dauerhaft?
Ja, sofern die Methode auf der Grundlage der späteren Behandlung des Bauteils gewählt wird. Laut JPT ist eine durch Glühen aufgebrachte Markierung auf Stahl dampfsterilisierbar, während UV-Markierungen auf Kunststoffen lösungsmittel- und autoklavierbar sind. Sie sind jedoch nicht beständig gegen Schleifen oder – laut Laserhersteller – gegen Passivierung mit Salpetersäure. Daher muss die Reihenfolge der Arbeitsschritte vor der Markierung festgelegt werden.
Wie funktioniert die Farblasermarkierung?
Die Farbe auf Edelstahl und Titan entsteht durch eine Oxidschicht kontrollierter Dicke: Sie resultiert aus Lichtinterferenz innerhalb dieser dünnen Schicht und variiert laut JPT um einige zehn Nanometer. Für reproduzierbare Farben ist eine MOPA-Quelle mit einstellbarer Pulsdauer erforderlich. Parameter und Grenzen werden im Abschnitt zur Lasergravur auf Metall (Quelle auf Polnisch) beschrieben.
Kann man mit einem CO2-Laser Metall markieren?
Blankes Metall reflektiert einen 10,6 µm-Strahl. Laut Hersteller der Markiermaschine ist das Markieren von Metall mit einem CO2-Laser nahezu unmöglich und erfordert eine keramische Vorbereitung. Faserlaser hingegen eignen sich für die Serienmarkierung von Stahl oder Aluminium. Wie das funktioniert und welche Kosten entstehen, um die Vorbereitung zu umgehen, wird im Text über die Lasergravur in Metall (Quelle auf Polnisch) beschrieben.
Laser oder Mikropunkt für Seriennummern auf Stahl?
Laser ist die richtige Wahl, wenn es auf Schnelligkeit ankommt und die Codes klein sind: Laut Hersteller wird die gesamte DataMatrix in weniger als einer Sekunde erstellt, während die Erstellung eines Mikropunktes mehrere Sekunden dauert. Mikropunkte sind laut Hersteller sehr haltbar, wenn die Markierung tief und beständig gegen Galvanisierung oder Kugelstrahlen sein soll, allerdings ist das Verfahren langsam und erfordert die Fixierung des Werkstücks.
Ist bei der Lasermarkierung eine Absaugung erforderlich?
Ja. Metalle erzeugen Oxidstaub, Kunststoffe Dämpfe, und PVC produziert laut Hersteller des Markierungssystems Chlor, das in Verbindung mit Feuchtigkeit Salzsäure bildet. Ein Absaugsystem mit HEPA-Filter und Chemikalienschutz schützt den Bediener, die Optik und die Maschine selbst.
Quellen
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/
- https://jpt-laser.com/applications/laser-annealing-marking/
- https://ref.gs1.org/guidelines/datamatrix/
- https://webgate.ec.europa.eu/udi-helpdesk/en/udi-carrier/direct-marking.html
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
Anmerkung der Redaktion
Die im Text zitierten Herstellerangaben stammen aus deren Veröffentlichungen und können sich ändern. Bitte überprüfen Sie die Listenpreise beim Hersteller, bevor Sie eine Entscheidung treffen. Wirkung, Haltbarkeit und Dauer der Markierung hängen von der jeweiligen Maschine, dem Material, der Beschichtung und den Parametern ab. Führen Sie daher vor der Anwendung Tests an Ihren eigenen Bauteilen durch. Dieser Text ersetzt nicht die Anweisungen des Herstellers oder die Arbeitsschutzbestimmungen für die Arbeit mit Lasern, insbesondere der Klasse 4.