
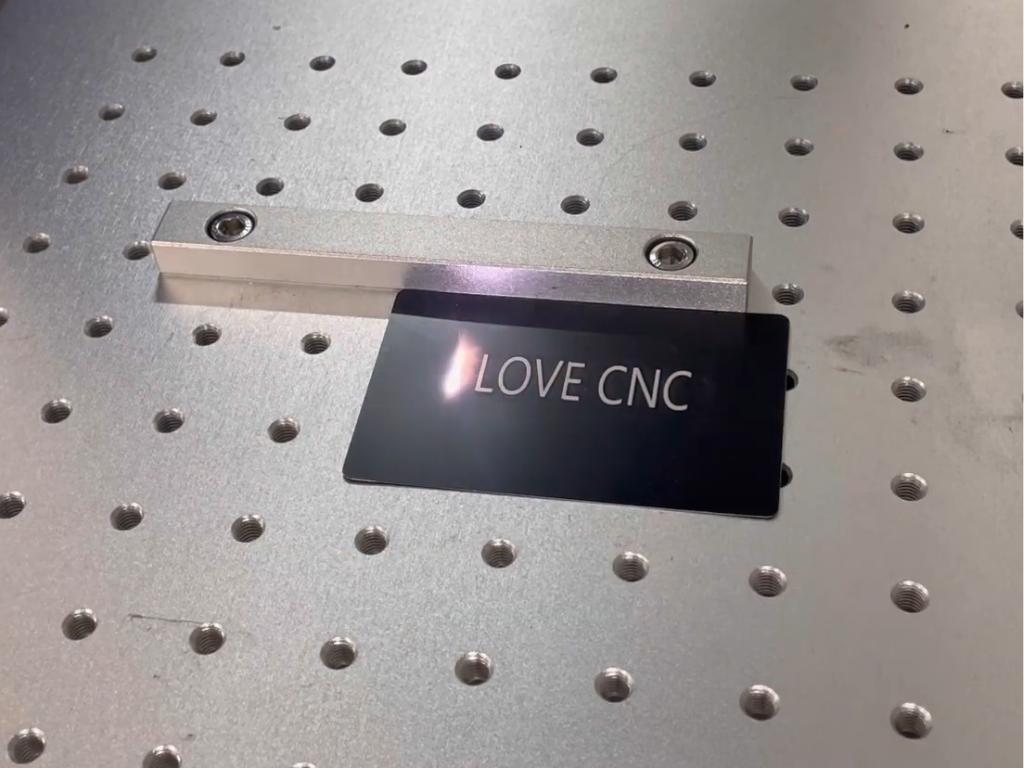
Sériové číslo na krytu, DataMatrix na chirurgickém nástroji, logo na štítku: to vše lze aplikovat inkoustem, nálepkou, jehlou nebo světlem. Laserové značení vítězí tam, kde nápis musí vydržet mytí, rozpouštědla, autokláv nebo dvacet let na stroji a na detail se nedá sáhnout. Nejedná se však o jednu metodu, ale o rodinu několika zcela odlišných procesů.
Tento text je organizuje do dvou tabulek. První ukazuje, co se fyzikálně děje s materiálem při laserovém značení – od žíhání oceli po barvu na titanu – a při jakých procesech se materiál ztrácí a při kterých ne. Druhý kombinuje laser s mikrobodem, řezačku, inkoustovou tiskárnu a štítek ve stejných sloupcích: spotřební materiál, životnost, čas, cena, kontakt s detailem a vhodnost pro kódy.
Na konci je výčet situací, kdy laser není tím nejlepším nástrojem. Čísla pocházejí z publikací výrobců laserů a směrnic GS1.
Laserové značení vs. gravírování: jaký je rozdíl?
V hovorovém jazyce je „rytí“ a „znak“ někdy totéž. V technologii je rozdíl výrazný. Gravírování je ztráta materiálu: paprsek odpaří kov nebo plast a zanechá prohlubeň. Značení je změna vzhledu povrchu bez vybrání nebo se zanedbatelně malým vybráním – oxidací, změnou barvy, napěněním nebo odstraněním tenkého povlaku.
Tento rozdíl určuje, zda značka změní rozměr a drsnost součásti, zda přežije malování a jak dlouho to bude trvat. Proto v tomto článku hovoříme o značení a rytí hluboko do kovu popisujeme samostatně v textu o černost, hloubka a trvanlivost rytí do kovu.
Zdrojem v průmyslovém značení kovů je dnes téměř vždy vláknový laser, nazývaný také vlákno (svazek je vytvořen v dopovaném skleněném vláknu), s vlnovou délkou 1064 nm. Plasty, sklo a organické materiály navíc podporují CO2 laser (10,6 µm) a UV laser (355 nm). Podle výrobců UV značení spíše ruší chemické vazby než roztavuje materiál, proto termín „značení za studena“; vlákno a CO2 pracují primárně s teplem.
Laserové značení kovů a plastů: šest metod v jedné tabulce
Níže uvedených šest procesů se liší v tom, co se děje s povrchem. Výběr závisí na materiálu, požadovaném kontrastu a na tom, co se s dílem stane později.
| Metoda | Co se stane s materiálem | Materiály | Efekt | Materiální ztráta | Laserový zdroj |
|---|---|---|---|---|---|
| Žíhání | Když se povrch zahřeje na bod tání, naroste vrstva oxidu | Nerezová ocel, ocel, titan (podle výrobce laseru pouze tyto) | Černá, tmavě hnědá nebo šedá značka | Žádný; Podle něj je oxid obvykle pod 300 nm | Vlákno, pomalejší skenování (JPT), posunuté zaostření (výrobce laseru) |
| Odstranění povlaku | Odstranění tenké vrchní vrstvy, obnažení substrátu | Eloxovaný hliník, lakované, pokovené a chromované kovy | Kontrast mezi nátěrem a substrátem | Prostě skořápka | Vláknina; také CO2 na anodě |
| Karbonizace | Lokální pyrolýza, tmavé uhlíkové produkty v materiálu | Světlé materiály (PC, ABS, PA), dřevo, kůže, papír | Tmavé znamení na světlém pozadí | Žádné nebo zanedbatelné | Vlákno, CO2 (pod UV zářením vzniká tmavá stopa spíše fotochemickou změnou barvy) |
| Pění | Částečné tání a zplyňování, bublinky rozptylují světlo | Tmavé materiály | Světlé, mírně konvexní znamení | Žádný; elevace 20–40 µm dle výrobce stroje | Vláknina (MOPA omezuje pěnění) |
| Odstranění vrstvy | Odpařování vrchní vrstvy laminátu, fólie nebo dvouvrstvého laku | Gravírování laminátů, fólií, vícevrstvého papíru, dvoubarevných plastů | Barva spodní vrstvy | Vrchní vrstva | CO2, vláknina |
| Barva (MOPA) | Kontrolovaná tloušťka oxidu, barva z interference v tenké vrstvě | Nerezová ocel, titan | Zlatá, hnědá, fialová, modrá a další | žádný | Vlákno MOPA s nastavitelnou dobou pulzu |
Černá a barva jsou stejná oxidová vrstva s různou tloušťkou: podle JPT se barva mění po desítkách nanometrů a opakovatelné barvy vyžadují podle výrobců značkovacích strojů zdroj MOPA s nastavitelnou dobou pulzu. Parametry žíhání a zdroj MOPA jsou popsány v textu o rytí kovů, odkaz na něj je výše.
Existují tři střední metody, které fungují na plastech. Jaký účinek nastane, závisí více na polymeru, barvivu a vlnové délce než na síle: polyethylen a polypropylen podle výrobce značení reagují špatně na 1064 nm a vyžadují přísady nebo UV. Výběr vlnové délky pro konkrétní materiál je popsán v článku o laserové značení plastů.
Trvanlivost nápisu: otěr, chemikálie, teplota a co se stane po označení
Trvanlivost laserové značky není jedno číslo: závisí na metodě z výše uvedené tabulky a na tom, čemu bude díl vystaven. Žádný ze zde citovaných zdrojů neuvádí počet otěrových cyklů, proto jej nebudeme poskytovat ani my.
Oděr. Žíhaná stopa leží ve vrstvě oxidu, takže s ní při broušení zmizí; Podle výrobce laserového stroje je tato rytina s prohlubní „extrémně odolná vůči vnějším faktorům“. Pokud je díl po označení broušen nebo otryskán, značka nepřežije beze ztráty – musí být po opracování označena nebo vyryta do hloubky.
Chemie a teplota. Podle výrobce značení jsou UV značky na lékařských plastech odolné vůči rozpouštědlům, autoklávu a oděru, zatímco tamponový potisk může po sterilizaci vyblednout nebo vypadnout. JPT specifikuje parní sterilizaci při 134°C jako expoziční test pro žíhanou značku na oceli. Výjimkou je pasivace: podle bílého papíru výrobce laseru kyselina dusičná „odstraňuje bohužel i laserové stopy“ a jiný výrobce podobně; Pořadí operací pro kódy je popsáno v textu o stroji na značení kovů, odkaz na který je níže.
Lakování, zinkování, nátěry. Plochá značka pod lakem již není vidět; kód pod tenkým konverzním povlakem může být čitelný, ale musí se to ověřit ověřovatelem, nikoli okem. Základní pravidlo: předem určete sled operací a označte po poslední povrchové úpravě, nebo pokud to není možné, zvolte metodu zápichu.
UV a vnější podmínky. Stopa ve struktuře oxidu nebo materiálu nevybledne jako barva, protože tam není žádný pigment, který by se rozkládal. Podle výrobce označovacího stroje se štítky při vystavení teplu a chemikáliím odlupují, blednou a rozmazávají; GS1 dodává, že nejsou vhodné pro tepelně sterilizované produkty.
Šest technik značení vedle sebe: laser, mikrotečka, řezačka, inkoustová tiskárna, etiketa
Laser se obvykle kombinuje pouze s frézováním. Mezitím v závodě konkuruje také mikrobodovému tisku (dot peen), inkoustovému tisku (CIJ) a tisku etiket nebo tamponového tisku. Hodnocení kvality je založeno na bílé knize výrobce laseru (2020), materiálech výrobce značkovacích strojů a směrnicích GS1; shrnutí je ve dvou tabulkách se stejnými řádky.
| Technika | Spotřební materiál | Trvanlivost | Čas na umění |
|---|---|---|---|
| Vláknový laser (1064nm) | Žádný; elektřiny, periodicky ochranná skla a odsávací filtry | Odolný | Velmi krátký – celý DataMatrix pod 1s |
| CO2 laser (10,6 µm) | Trubice s omezenou životností, optika, příprava na kovu (CerMark a podobně) | Odolný vůči organickým látkám a nátěrům; na holý kov pouze přípravou | Krátký na plasty, dřevo, sklo; delší na kov s přípravou |
| Micropoint (tečka) | Stylus (jehla) | Velmi odolný; odolává procesům po pokovování | Dlouhé – 3-8 sekund na postavu |
| Mechanický rytec (řezačka) | Frézy, případně chladicí kapalina | Odolné, hluboké | Dlouhá, roste do hloubky |
| Inkoustové/CIJ | Inkoust, rozpouštědlo, filtry, likvidace | podléhající zkáze; „může se časem vyčerpat” | Velmi krátké, značení v pohybu |
| Potisk etiket / tamponový tisk | Etikety, pásky, podložky, barvy, rozpouštědla, filmy | Limited; štítky se odlupují a vyblednou, tampon po sterilizaci vybledne | Krátká na aplikaci, ale vyžaduje tisk a nalepení |
| Technika | Jednotková cena | Kontakt s detailem | Dokumentace (2D kódy) |
|---|---|---|---|
| Vláknový laser (1064nm) | Nízká po odpisech; vysoké pořizovací náklady (nákup $$$$, operace $) | Bezkontaktní, detail nemusí být pevně namontován | DPM typ A podle GS1 (připojené moduly), ověřeno podle ISO/IEC TR 29158 |
| CO2 laser (10,6 µm) | Nízký obsah organických látek; the preparation increases the cost on the metal | Bezkontaktní | Codes on labels, laminates, plastics, glass; ne na holý kov |
| Micropoint (tečka) | Nízký nákup, běh $$$ | Kontakt a síla; the detail must be fixed; hluk | DPM type B (modules not connected); GS1 umožňuje, ale s větším minimálním modulem než u laseru |
| Mechanický rytec (řezačka) | střední; nástroje a strojní čas | Contact, cutting forces, clamping | 2D kódy obtížné – šířka nástroje omezuje modul; rather, inscriptions and scales |
| Inkoustové/CIJ | Nízký nákup, operace $$$$ (opakovatelné, často měsíční výdaje) | Bezkontaktní | Tištěné kódy, hodnocení podle ISO/IEC 15415; legibility depends on the surface and time |
| Potisk etiket / tamponový tisk | Nízká jednotka, ale fixní náklady na materiály a změna vzoru = nové desky | Gluing or pressing the tampon | Štítek uvádí „ideální symbol“ podle GS1, ale ne pro tepelnou sterilizaci |
Two things are worth remembering. Prvním je čas: méně než sekunda versus několik sekund na znak podle výrobce označovacího stroje, což v sérii znamená jinou organizaci stanice. Druhým je struktura nákladů: podle výrobce označovacích systémů stojí pořízení laseru dvakrát až třikrát více než inkoustového, ale nižší provozní náklady mají za následek nižší celkové náklady; výrobce značení odhaduje návratnost vláken oproti CIJ na osmnáct až třicet šest měsíců. Toto jsou odhady výrobců laserů – převeďte je na svůj vlastní objem.
Když laser není tou nejlepší volbou
Výše uvedená tabulka je pro laser příznivá, takže zde jsou výjimky.
- Jednorázové velké nápisy na hromadných obalech nebo paletách: inkoustová tiskárna nebo štítky jsou levnější na nákup a jsou dostatečně odolné na několik týdnů životnosti kartonu.
- Materiály necitlivé na 1064 nm: holý polyetylén a polypropylen bez přísad, sklo a průhledné materiály (prochází jimi vlákno), holý kov pod CO2. To lze překonat pomocí UV, laserem aktivních přísad nebo přípravků, ale pak se náklady na stroj nebo proces zvyšují.
- Velmi hluboké, nosné značení (čísla na výkovcích, značky na svařovaných a brokových dílech): mikrotečka nebo fréza poskytují hloubku rychleji než vícenásobné laserové průchody a bílý papír zdůrazňuje, že dot peen odolává procesům po pokovování.
- Změna barvy nápisu na přání zákazníka: CIJ umožňuje zvolit barvu inkoustu; laser dává to, co vyplývá z materiálu (na PVC pouze zlatá značka).
- Příležitostné značení v malém závodě: pořizovací cena a požadavky na ochranu zdraví a bezpečnost laseru třídy 4 nejsou rozloženy do dostatečného počtu hodin – pak má smysl službu nasmlouvat; výpočet prahu je v textu o zda objednat laserové gravírování.
Stále existuje PVC a další chlorované plasty: laser je označí, ale podle výrobce označovacích systémů uvolňují chlór, který s vodní párou tvoří kyselinu chlorovodíkovou; extrakce chemickým filtrem je „základním požadavkem“ a filtry se vyměňují častěji než u jiných materiálů.
Kódy, čísla a normy: co musí splňovat trvalé označení
Pro většinu rostlin znamená trvalé laserové značení efektivně DataMatrix nebo sériové číslo, které musí přečíst skener – nikoli člověk. Platí zde normy: DataMatrix je popsána ISO/IEC 16022, kvalita tištěných symbolů je hodnocena ISO/IEC 15415 a kvalita přímo značených symbolů (DPM) je hodnocena ISO/IEC TR 29158. Podle GS1 standard 15415 sám o sobě nestačí k vyhodnocení kódů DPM.
GS1 rozlišuje dva typy přímých značek: typ A s připojenými moduly (laser, lept) a typ B s odnímatelnými moduly (mikrobod). Pro malé lékařské nástroje označené laserem směrnice GS1 specifikují minimální velikost modulu 0,100 mm a pro mikrobod 0,200 mm – proto laser umístí čitelný kód na menší povrch. U opakovaně použitelných zdravotnických prostředků vyžaduje nařízení MDR nosič UDI na samotném prostředku, který je po každém opětovném zpracování trvalý.
Ověřovatel kódu není totéž jako čtečka: čtečka říká, že kód byl načten dnes, ověřovatel – jakou má třídu a marži. Kontrast, velikost modulu vzhledem k místu a čitelnost po zpracování jsou popsány v článku o stroje na značení kovů a kódy DataMatrix.
Jaký stroj na laserové značení dílů
Na kovy, pokovené kovy a některé plasty postačí stacionární vláknový značkovací stroj s galvanometrickou hlavou, tedy dvojicí zrcadel, která vedou paprsek po pracovním poli bez pohybu stolu. Příkladem je Stroj na značení vláken RBZ 2020 se zdrojem Raycus 50 W a polem 200 × 200 mm; Mezi jeho aplikace patří podle webu výrobce čárové kódy, QR, sériová čísla a loga na kovech a vybraných materiálech a také jmenovky a celá specifikace je k dispozici na webu produktu.
Pro materiály citlivé na teplo, sklo a elektroniku je vhodnější UV laser, který pracuje při 355 nm a značí bez roztavení; UV značkovací stroj RBZ 1515UV má přibližnou cenu 19 512,00 PLN netto (konfigurace procesu). Oba typy spolu s volitelnou rotační osou pro cylindrické detaily naleznete v kategorii Laserové značkovací stroje Roboteus. Cena RBZ 2020 je určena procesně specifickým oceněním, protože materiál, typ znaku a požadovaná třída kódu mění konfiguraci více než výkon.
Jedna poznámka k bezpečnosti: otevřená galvohlava je laser třídy 4 a stejný stroj v plném krytu se zámky může být produktem třídy 1 podle PN-EN 60825-1. Paprsek 1064 nm je neviditelný, takže brýle přizpůsobené vlnové délce a extrakce nejsou formalitou; výběr pouzdra, skel a odsávání je popsán v textu o jak si vybrat laserový značkovací stroj.
Často kladené otázky
Jaký je rozdíl mezi laserovým značením a laserovým gravírováním?
Gravírování odstraňuje materiál a zanechává prohlubeň; značení mění vzhled povrchu bez ztráty nebo se zanedbatelnou ztrátou – žíháním, odbarvováním, pěněním nebo odstraňováním povlaku. Rytina přežije lakování a broušení mělčí, než je jeho hloubka; plochá značka nemění, ale nemění rozměr nebo drsnost součásti.
Je laserové značení trvalé?
Ano, pokud je metoda vybrána pro to, čím bude díl později procházet. Podle JPT značka žíhaná na oceli odolává sterilizaci párou a značka UV na plastech odolává rozpouštědlům a autoklávu. Nevydrží však broušení ani – podle výrobce laseru – pasivaci kyselinou dusičnou, proto je třeba před značením určit sled operací.
Jak funguje barevné laserové značení?
Barva na nerezové oceli a titanu je oxidová vrstva kontrolované tloušťky: barva pochází z interference světla v tenké vrstvě a podle JPT se mění po desítkách nanometrů. Opakovatelné barvy vyžadují zdroj MOPA s nastavitelnou dobou pulsu. Parametry a omezení jsou popsány v textu o laserové gravírování do kovu.
Označuje CO2 laser kov?
Holý kov odráží paprsek 10,6 µm – podle výrobce popisovacího stroje je značení kovu CO2 laserem téměř nemožné a vyžaduje keramickou preparaci a vlákno je vhodné pro sériové značení oceli nebo hliníku; jak to funguje a kolik stojí použití přípravku je popsáno v textu o laserové gravírování do kovu.
Laser nebo mikrobod pro sériová čísla na oceli?
Laser, pokud je důležitý čas a malé kódy: podle výrobce označovacího stroje je celý DataMatrix vytvořen za méně než sekundu a mikrobod potřebuje na označení několik sekund. Mikrohrot, má-li být značka hluboká a snést pokovování nebo otryskání – podle výrobce laseru je velmi odolná, ale pomalá a vyžaduje zafixování detailu.
Vyžaduje laserové značení extrakci?
Ano. Kovy produkují oxidový prach, plasty produkují výpary a PVC podle výrobce značkovacích systémů produkuje chlór, který s vlhkostí tvoří kyselinu chlorovodíkovou. Odsavač s HEPA filtrem a chemickou částí chrání obsluhu, optiku i samotný stroj.
Zdroje
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/
- https://jpt-laser.com/applications/laser-annealing-marking/
- https://ref.gs1.org/guidelines/datamatrix/
- https://webgate.ec.europa.eu/udi-helpdesk/en/udi-carrier/direct-marking.html
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
Redakční poznámka
Prohlášení výrobců uvedená v textu pocházejí z jejich publikací a mohou se měnit; před rozhodnutím zkontrolujte ceníkové ceny u zdroje. Efekt, životnost a doba značení závisí na konkrétním stroji, materiálu, nátěru a parametrech – před realizací si jej otestujte na vlastních detailech. Text nenahrazuje pokyny výrobce ani předpisy BOZP týkající se práce s lasery, zejména třídy 4.