
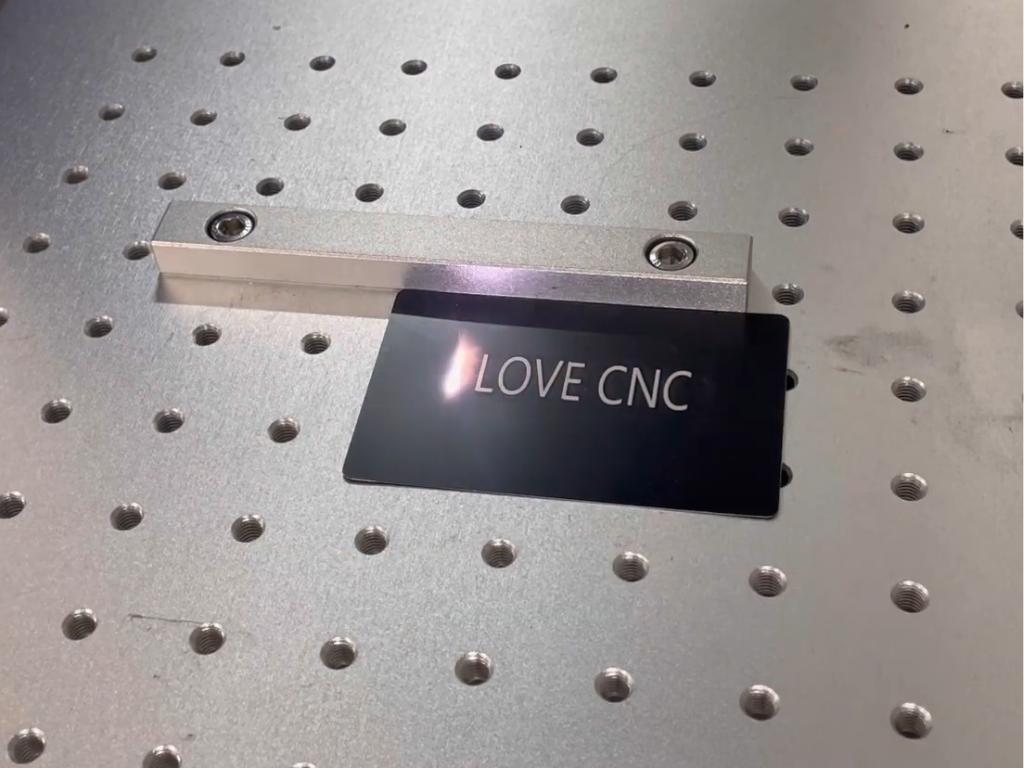
Sériové číslo na kryte, DataMatrix na chirurgickom nástroji, logo na štítku: to všetko je možné aplikovať atramentom, nálepkou, ihlou alebo svetlom. Laserové značenie vyhráva tam, kde nápis musí prežiť umývanie, rozpúšťadlá, autokláv alebo dvadsať rokov na stroji a detailu sa nedá dotknúť. Nejde však o jednu metódu, ale o rodinu niekoľkých úplne odlišných procesov.
Tento text ich organizuje do dvoch tabuliek. Prvá ukazuje, čo sa fyzikálne deje s materiálom pri laserovom značení – od žíhania ocele až po farbu na titán – a pri akých procesoch sa materiál stráca a pri ktorých nie. Druhý kombinuje laser s mikrobodom, rezačku, atramentovú tlačiareň a štítok v rovnakých stĺpcoch: spotrebný materiál, životnosť, čas, cena, kontakt s detailom a vhodnosť pre kódy.
Na konci je zoznam situácií, kedy laser nie je najlepším nástrojom. Čísla pochádzajú z publikácií výrobcov laserov a smerníc GS1.
Laserové značenie vs. gravírovanie: aký je rozdiel?
V hovorovom jazyku je „rytie“ a „znak“ niekedy to isté. V technológii je rozdiel výrazný. Gravírovanie je strata materiálu: lúč odparí kov alebo plast a zanechá vybranie. Značenie je zmena vzhľadu povrchu bez vybrania alebo so zanedbateľne malým vybraním – oxidáciou, odfarbením, napenením alebo odstránením tenkého povlaku.
Tento rozdiel určuje, či značka zmení rozmer a drsnosť dielu, či prežije lakovanie a ako dlho to bude trvať. Preto v tomto článku hovoríme o značení a gravírovanie hlboko do kovu popisujeme samostatne v texte o čiernosť, hĺbka a trvanlivosť rytiny do kovu.
Zdrojom v priemyselnom označovaní kovov je dnes takmer vždy vláknový laser, nazývaný aj vlákno (lúč je vytvorený v dopovanom sklenenom vlákne), s vlnovou dĺžkou 1064 nm. Plasty, sklo a organické materiály navyše podporujú CO2 laser (10,6 µm) a UV laser (355 nm). Podľa výrobcov UV značenia skôr naruší chemické väzby než roztaví materiál, preto sa používa termín „značenie za studena“; vláknina a CO2 pracujú predovšetkým s teplom.
Laserové značenie kovov a plastov: šesť metód v jednej tabuľke
Šesť procesov uvedených nižšie sa líši v tom, čo sa deje s povrchom. Výber závisí od materiálu, požadovaného kontrastu a toho, čo sa s dielom stane neskôr.
| Metóda | Čo sa stane s materiálom | Materiály | Effect | Materiálne straty | Laserový zdroj |
|---|---|---|---|---|---|
| Žíhanie | Keď sa povrch zahreje na teplotu topenia, narastá vrstva oxidu | Nehrdzavejúca oceľ, oceľ, titán (podľa výrobcu lasera iba tieto) | Čierna, tmavohnedá alebo sivá značka | Žiadne; Podľa neho je oxid zvyčajne pod 300 nm | Vlákno, pomalšie skenovanie (JPT), posunuté zaostrenie (výrobca lasera) |
| Ablácia pokožky | Odstránenie tenkej vrchnej vrstvy, odkrytie podkladu | Eloxovaný hliník, lakované, pokovované a chrómované kovy | Kontrast medzi náterom a substrátom | Len šupka | Vláknina; aj CO2 na anóde |
| Karbonizácia | Lokálna pyrolýza, tmavé uhlíkové produkty v materiáli | Svetlé materiály (PC, ABS, PA), drevo, koža, papier | Tmavý znak na svetlom pozadí | Žiadne alebo zanedbateľné | Vláknina, CO2 (pod UV tmavá stopa vzniká skôr fotochemickou zmenou farby) |
| Penenie | Čiastočné topenie a splyňovanie, bubliny rozptyľujú svetlo | Tmavé materiály | Svetlý, mierne konvexný znak | Žiadne; prevýšenie 20–40 µm podľa výrobcu stroja | Vláknina (MOPA obmedzuje penivosť) |
| Odstránenie vrstvy | Odparenie vrchnej vrstvy laminátu, fólie alebo dvojvrstvového laku | Gravírovanie laminátov, fólií, viacvrstvového papiera, dvojfarebných plastov | Farba spodnej vrstvy | Vrchná vrstva | CO2, vláknina |
| Farba (MOPA) | Kontrolovaná hrúbka oxidu, farba z interferencií v tenkej vrstve | Nerezová oceľ, titán | Zlatá, hnedá, fialová, modrá a ďalšie | žiadne | Vláknová MOPA s nastaviteľnou dobou impulzu |
Čierna a farba sú rovnaká oxidová vrstva s rôznou hrúbkou: podľa JPT sa farba mení po desiatkach nanometrov a opakovateľné farby si podľa výrobcov značkovacích strojov vyžadujú zdroj MOPA s nastaviteľnou dobou impulzu. Parametre žíhania a zdroj MOPA sú popísané v texte o kovoryte, odkaz na ktorý je uvedený vyššie.
Existujú tri stredné metódy, ktoré fungujú na plastoch. Aký efekt nastane, závisí viac od polyméru, farbiva a vlnovej dĺžky ako od výkonu: polyetylén a polypropylén podľa výrobcu značenia reagujú zle na 1064 nm a vyžadujú si prísady alebo UV žiarenie. Výber vlnovej dĺžky pre konkrétny materiál je popísaný v článku o laserové značenie plastov.
Trvanlivosť nápisu: oter, chemikálie, teplota a čo sa stane po označení
Trvanlivosť laserovej značky nie je jedno číslo: závisí od metódy z vyššie uvedenej tabuľky a od toho, čomu bude diel vystavený. Žiadny z tu citovaných zdrojov neuvádza počet oterových cyklov, preto ho nebudeme uvádzať ani my.
Obrusovanie. Žíhaná stopa leží vo vrstve oxidu, takže pri brúsení s ňou zmizne; Podľa výrobcu laserového stroja je toto gravírovanie s priehlbinou „extrémne odolné voči vonkajším faktorom“. Ak je dielec po označení brúsený alebo otryskaný, značka neprežije bez straty – musí byť po opracovaní označená alebo hĺbkovo vyrytá.
Chémia a teplota. Podľa výrobcu označenia sú UV značky na lekárskych plastoch odolné voči rozpúšťadlám, autoklávu a oderu, zatiaľ čo tampónová tlač môže po sterilizácii vyblednúť alebo zmiznúť. JPT špecifikuje sterilizáciu parou pri 134°C ako expozičný test pre žíhanú značku na oceli. Výnimkou je pasivácia: podľa bieleho papiera výrobcu lasera kyselina dusičná „bohužiaľ odstraňuje aj laserové stopy” a iný výrobca podobne; Poradie operácií pre kódy je popísané v texte o stroji na označovanie kovov, odkaz na ktorý je uvedený nižšie.
Maľovanie, zinkovanie, nátery. Plochá značka pod lakom už nie je viditeľná; kód pod tenkým konverzným povlakom môže byť čitateľný, ale treba to skontrolovať overovateľom, nie okom. Základné pravidlo: vopred si určte postupnosť operácií a označte po poslednej povrchovej úprave, alebo ak to nie je možné, zvoľte metódu zápichu.
UV a vonkajšie podmienky. Značka v štruktúre oxidu alebo materiálu nevybledne ako farba, pretože tam nie je žiadny pigment, ktorý by sa rozložil. Podľa výrobcu označovacieho stroja sa štítky pri vystavení teplu a chemikáliám odlupujú, vyblednú a rozmazávajú sa; GS1 dodáva, že nie sú vhodné pre tepelne sterilizované produkty.
Šesť techník označovania vedľa seba: laser, mikrobodka, rezačka, atramentová tlač, etiketa
Laser sa zvyčajne kombinuje iba s frézovaním. Medzitým v závode konkuruje aj mikrobodovej tlači (dot peen), atramentovej tlači (CIJ) a etikietovej alebo tampónovej tlači. Hodnotenia kvality sú založené na bielej knihe výrobcu lasera (2020), materiáloch výrobcu označovacích strojov a pokynoch GS1; zhrnutie je v dvoch tabuľkách s rovnakými riadkami.
| Technika | Spotrebný materiál | Trvanlivosť | Čas na umenie |
|---|---|---|---|
| Vláknový laser (1064nm) | Žiadne; elektrina, periodicky ochranné sklo a odsávacie filtre | Odolný | Veľmi krátky – celý DataMatrix pod 1 s |
| CO2 laser (10,6 µm) | Rúrka s obmedzenou životnosťou, optika, príprava na kov (CerMark a podobne) | Odolný voči organickým látkam a náterom; na holý kov len prípravou | Krátka na plasty, drevo, sklo; dlhšie na kov s prípravou |
| Micropoint (bodka) | Stylus (ihla) | Veľmi odolný; odoláva procesom po pokovovaní | Dlhé – 3-8 sekúnd na znak |
| Mechanický rytec (rezačka) | Frézy, prípadne chladiaca kvapalina | Odolný, hlboký | Dlhý, rastie do hĺbky |
| Atramentová/CIJ | Atrament, rozpúšťadlo, filtre, likvidácia | podliehajúce skaze; „časom sa môže stratiť” | Veľmi krátke, značenie v pohybe |
| Potlač štítkov / tampónovej tlače | Etikety, pásky, podložky, farby, rozpúšťadlá, filmy | Obmedzené; štítky sa odlepujú a vyblednú, tampón po sterilizácii vybledne | Krátka na aplikáciu, ale vyžaduje tlač a nalepenie |
| Technika | Jednotkové náklady | Kontakt s detailom | Dokumentácia (2D kódy) |
|---|---|---|---|
| Vláknový laser (1064nm) | Nízka po odpisoch; vysoké obstarávacie náklady (nákup $$$$, operácia $) | Bezdotykový, detail nemusí byť pevne namontovaný | DPM typ A podľa GS1 (pripojené moduly), overené podľa ISO/IEC TR 29158 |
| CO2 laser (10,6 µm) | Nízky obsah organických látok; príprava zvyšuje náklady na kov | Bezkontaktne | Kódy na štítkoch, laminátoch, plastoch, skle; nie na holý kov |
| Micropoint (bodka) | Nízky nákup, beh $$$ | Kontakt a sila; podrobnosti musia byť stanovené; hluk | DPM typ B (moduly nepripojené); GS1 umožňuje, ale s väčším minimálnym modulom ako pre laser |
| Mechanický rytec (rezačka) | stredná; nástroje a strojový čas | Kontakt, rezné sily, upnutie | 2D kódy sú ťažké – šírka nástroja obmedzuje modul; skôr nápisy a stupnice |
| Atramentová/CIJ | Nízky nákup, prevádzka $$$$ (opakovateľné, často mesačné výdavky) | Bezkontaktne | Tlačené kódy, hodnotenie podľa ISO/IEC 15415; čitateľnosť závisí od povrchu a času |
| Potlač štítkov / tampónovej tlače | Nízka jednotka, ale fixné náklady na materiál a zmena vzoru = nové platne | Lepenie alebo stláčanie tampónu | Štítok uvádza „ideálny symbol“ podľa GS1, ale nie pre tepelnú sterilizáciu |
Dve veci stoja za zapamätanie. Prvým je čas: menej ako sekunda verzus niekoľko sekúnd na znak podľa výrobcu označovacieho stroja, čo v sérii znamená inú organizáciu stanice. Druhým je štruktúra nákladov: podľa výrobcu označovacích systémov stojí nákup lasera dvakrát až trikrát viac ako atramentový, ale nižšie prevádzkové náklady majú za následok nižšie celkové náklady; výrobca označovania odhaduje návratnosť vlákna oproti CIJ na osemnásť až tridsaťšesť mesiacov. Toto sú odhady výrobcov laserov – preveďte ich na svoj vlastný objem.
Keď laser nie je najlepšou voľbou
Vyššie uvedená tabuľka je pre laser priaznivá, takže tu sú výnimky.
- Jednorazové veľké nápisy na hromadných obaloch alebo paletách: atramentové tlačiarne alebo etikety sú lacnejšie na nákup a sú dostatočne odolné na niekoľko týždňov životnosti kartónu.
- Materiály necitlivé na 1064 nm: holý polyetylén a polypropylén bez prísad, sklo a priehľadné materiály (prechádza cez ne vlákno), holý kov pod CO2. To sa dá prekonať UV, laserom aktívnymi prísadami alebo prípravkami, ale potom sa náklady na stroj alebo proces zvyšujú.
- Veľmi hlboké, nosné označenia (čísla na výkovkoch, značky na zváraných a brokových častiach): mikrobodka alebo fréza poskytujú hĺbku rýchlejšie ako niekoľko laserových prechodov a biely papier zdôrazňuje, že bodkovaná bodka vydrží procesy po pokovovaní.
- Zmena farby nápisu na želanie zákazníka: CIJ umožňuje výber farby atramentu; laser dáva to, čo je výsledkom materiálu (na PVC len zlatá značka).
- Príležitostné značenie v malom závode: obstarávacia cena a požiadavky na zdravie a bezpečnosť lasera triedy 4 nie sú rozložené na dostatočný počet hodín – vtedy má väčší zmysel zazmluvniť si službu; výpočet prahu je v texte o či objednať laserové gravírovanie.
Stále existuje PVC a iné chlórované plasty: laser ich označí, no podľa výrobcu označovacích systémov sa z nich uvoľňuje chlór, ktorý s vodnou parou tvorí kyselinu chlorovodíkovú; extrakcia chemickým filtrom je „základnou požiadavkou“ a filtre sa vymieňajú častejšie ako pri iných materiáloch.
Kódy, čísla a normy: čo musí spĺňať trvalé označenie
Pre väčšinu rastlín trvalé laserové značenie efektívne znamená DataMatrix alebo sériové číslo, ktoré musí prečítať skener – nie človek. Platia tu normy: DataMatrix je opísaná normou ISO/IEC 16022, kvalita tlačených symbolov je hodnotená normou ISO/IEC 15415 a kvalita priamo označených symbolov (DPM) je hodnotená normou ISO/IEC TR 29158. Podľa GS1 samotný štandard 15415 nestačí na vyhodnotenie kódov DPM.
GS1 rozlišuje dva typy priamych značiek: typ A s pripojenými modulmi (laser, leptanie) a typ B s odnímateľnými modulmi (mikrobod). Pre malé medicínske nástroje označené laserom smernice GS1 špecifikujú minimálnu veľkosť modulu 0,100 mm a pre mikrobod 0,200 mm – preto laser umiestni čitateľný kód na menší povrch. V prípade zdravotníckych pomôcok na opakované použitie vyžaduje nariadenie o MDR nosič UDI na samotnom zariadení, ktorý je po každom prepracovaní trvalý.
Overovateľ kódu nie je to isté ako čítačka: čitateľ hovorí, že kód bol prečítaný dnes, overovateľ – akú má triedu a maržu. Kontrast, veľkosť modulu vzhľadom na miesto a čitateľnosť po spracovaní sú popísané v článku o stroje na označovanie kovov a kódy DataMatrix.
Aký stroj na laserové označovanie dielov
Na kovy, pokovované kovy a niektoré plasty postačí stacionárny vláknový značkovací stroj s galvanometrickou hlavou, teda dvojicou zrkadiel, ktoré vedú lúč cez pracovné pole bez pohybu stola. Príkladom je Stroj na značenie vlákien RBZ 2020 so zdrojom Raycus 50 W a poľom 200 × 200 mm; Ako uvádza web výrobcu, jeho aplikácie zahŕňajú čiarové kódy, QR, sériové čísla a logá na kovoch a vybraných materiáloch, ako aj menovky a celá špecifikácia je dostupná na webe produktu.
Pre materiály citlivé na teplo, sklo a elektroniku je vhodnejší UV laser, ktorý pracuje pri 355 nm a značí bez roztavenia; UV značkovací stroj RBZ 1515UV má približnú cenu 19 512,00 PLN netto (konfigurácia procesu). Oba typy spolu s voliteľnou rotačnou osou pre cylindrické detaily nájdete v kategórii Laserové značkovacie stroje Roboteus. Cena RBZ 2020 je určená procesne špecifickým hodnotením, pretože materiál, typ znaku a požadovaná trieda kódu menia konfiguráciu viac ako výkon.
Jedna poznámka k bezpečnosti: otvorená galvohlava je laser triedy 4 a ten istý stroj v plnom kryte so zámkami môže byť produktom triedy 1 podľa PN-EN 60825-1. Lúč 1064 nm je neviditeľný, takže okuliare prispôsobené vlnovej dĺžke a extrakcii nie sú formalitou; výber puzdra, okuliarov a odsávania je popísaný v texte o ako si vybrať laserový značkovací stroj.
Často kladené otázky
Aký je rozdiel medzi laserovým značením a laserovým gravírovaním?
Gravírovanie odstraňuje materiál a zanecháva priehlbinu; značenie mení vzhľad povrchu bez straty alebo so zanedbateľnou stratou – žíhaním, odfarbením, napenením alebo odstránením povlaku. Gravírovanie prežije lakovanie a brúsenie plytšie, ako je jeho hĺbka; plochá značka nezmení, ale nemení rozmer alebo drsnosť dielu.
Je laserové značenie trvalé?
Áno, ak je metóda vybratá pre to, čím bude časť prechádzať neskôr. Podľa JPT značka žíhaná na oceli odoláva sterilizácii parou a značka UV na plastoch odoláva rozpúšťadlám a autoklávu. Nevydrží však brúsenie ani – podľa výrobcu lasera – pasiváciu kyselinou dusičnou, preto treba pred značením určiť postupnosť operácií.
Ako funguje farebné laserové značenie?
Farba na nehrdzavejúcej oceli a titáne je oxidová vrstva s kontrolovanou hrúbkou: farba pochádza z interferencií svetla v tenkej vrstve a podľa JPT sa mení po každých desiatkach nanometrov. Opakovateľné farby vyžadujú zdroj MOPA s nastaviteľným časom impulzu. Parametre a obmedzenia sú popísané v texte o laserové gravírovanie do kovu.
Označuje CO2 laser kov?
Holý kov odráža lúč 10,6 µm – podľa výrobcu označovacieho stroja je označovanie kovu CO2 laserom takmer nemožné a vyžaduje si keramickú preparáciu a vlákno je vhodné na sériové značenie ocele alebo hliníka; ako to funguje a koľko stojí užívanie prípravku je popísané v texte o laserové gravírovanie do kovu.
Laser alebo mikrobod pre sériové čísla na oceli?
Laser, ak je dôležitý čas a malé kódy: podľa výrobcu označovacieho stroja je celý DataMatrix vytvorený za menej ako sekundu a mikrobod potrebuje na označenie niekoľko sekúnd. Mikrohrot, ak má byť značka hlboká a schopná odolať pokovovaniu alebo otryskaniu – podľa výrobcu lasera je veľmi odolná, ale pomalá a vyžaduje zafixovanie detailu.
Vyžaduje si laserové značenie extrakciu?
áno. Kovy produkujú oxidový prach, plasty produkujú výpary a PVC podľa výrobcu označovacích systémov produkuje chlór, ktorý tvorí s vlhkosťou kyselinu chlorovodíkovú. Odsávač s HEPA filtrom a chemickou časťou chráni obsluhu, optiku a samotný stroj.
Zdroje
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/
- https://jpt-laser.com/applications/laser-annealing-marking/
- https://ref.gs1.org/guidelines/datamatrix/
- https://webgate.ec.europa.eu/udi-helpdesk/en/udi-carrier/direct-marking.html
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
Redakčná poznámka
Vyhlásenia výrobcov uvedené v texte pochádzajú z ich publikácií a môžu sa meniť; pred rozhodnutím skontrolujte katalógové ceny u zdroja. Účinok, životnosť a doba značenia závisia od konkrétneho stroja, materiálu, náteru a parametrov – pred realizáciou si to otestujte na vlastných detailoch. Text nenahrádza pokyny výrobcu ani predpisy BOZP týkajúce sa práce s lasermi, najmä triedy 4.