Materiały sprzedawców spawarek laserowych opisują prędkość, wąską spoinę i małą strefę wpływu ciepła. Fraza „spawanie laserowe wady” pojawia się w nich rzadziej, a jeśli już, to w wersji skróconej: „wyższa cena, ale szybki zwrot”. Tymczasem ograniczenia spawarki laserowej są równie konkretne jak jej zalety i wynikają wprost z fizyki skupionej wiązki.
Ten artykuł jest technologiczny, nie zakupowy. Nie opisujemy w nim doświadczeń użytkowników ani tego, o co pytać sprzedawcę; to temat osobnego tekstu o opiniach o spawarkach laserowych. Tutaj wyjaśniamy mechanizm każdej wady: dlaczego występuje, kiedy daje o sobie znać i co ją ogranicza. Jeśli chcesz najpierw zrozumieć sam proces, zacznij od tekstu o tym, jak działa spawanie laserowe.
Liczby w tekście pochodzą z kart produktów i publikacji producentów, a twierdzenia liczbowe konkurencji przytaczamy z nazwą źródła.
Skąd się biorą wady spawania laserowego: fizyka skupionej wiązki
Spawarka laserowa ze źródłem światłowodowym (fiber, czyli laser, w którym wiązka powstaje i jest prowadzona we włóknie optycznym) skupia energię na bardzo małej plamce. Z tego bierze się wszystko, co dobre: wąska spoina, mała strefa wpływu ciepła, mała deformacja. I z tego samego bierze się większość wad.
Mała plamka oznacza, że wiązka „widzi” tylko wąski pas materiału po obu stronach złącza. Mały wkład ciepła oznacza, że jeziorko jest małe i szybko krzepnie, więc nie ma czasu, by wyrównać błędy przygotowania. Duża gęstość energii oznacza, że to samo ustawienie, które daje pełny przetop na jednej blasze, przepala sąsiednią o nieco mniejszej grubości.
Są dwa tryby pracy: przewodnościowy, w którym metal topi się od powierzchni (płytka, estetyczna spoina), i głębokiego przetopu, zwany keyhole, w którym wiązka odparowuje metal i tworzy kanał parowy, przez który energia wchodzi w głąb materiału. Większość wad spoin laserowych to w gruncie rzeczy niestabilność tego kanału.
1. Koszt wejścia
Według LSC Laser inwestycja w spawanie laserowe bywa 2–3 razy wyższa niż w MIG/TIG. Dane katalogowe to potwierdzają: ręczne spawarki laserowe w sklepie cormak.pl kosztują od 19 500 zł netto do 39 500 zł netto, a AirWeld w lsc-laser.pl 42 900–49 900 zł netto (ceny katalogowe netto, stan na październik 2026). Do tego dochodzą zestaw BHP (w cormak.pl 3 600–7 500 zł netto) i odciąg (w lsc-laser.pl 3 950 lub 7 500 zł netto; również ceny katalogowe netto, stan na październik 2026), bez których stanowisko nie powinno pracować.
Mechanizm jest prosty: płacisz za źródło laserowe, układ optyczny, chłodzenie i środki bezpieczeństwa, których w spawarce MIG nie ma. Koszt sam w sobie nie jest wadą technologii, ale staje się nią wtedy, gdy liczba godzin pracy nie pozwala go rozłożyć; pełny rachunek znajdziesz w tekście ile kosztuje spawarka laserowa.
2. Wąskie okno parametrów
W MIG operator może sporo nadrobić ręką: zmienić kąt, zwolnić, dołożyć drutu. W laserze moc, prędkość, pozycja ogniska, szerokość oscylacji i gaz osłonowy tworzą układ naczyń połączonych i mają wąski zakres, w którym spoina jest poprawna. Według LSC Laser poza tym oknem pojawiają się pęknięcia i porowatość, a laser „nie wybacza przypadkowych ustawień”.
Mechanizm: zbyt mała energia liniowa (moc za niska lub prędkość za duża) nie otwiera kanału parowego i daje brak przetopu. Zbyt duża przegrzewa jeziorko, kanał staje się niestabilny, zapada się i zamyka pęcherze gazu w krzepnącym metalu; stąd porowatość. Naprężenia od szybkiego chłodzenia dają pęknięcia. Zmiana jednego parametru wymaga korekty pozostałych, a zmiana materiału lub grubości wymaga nowego okna.
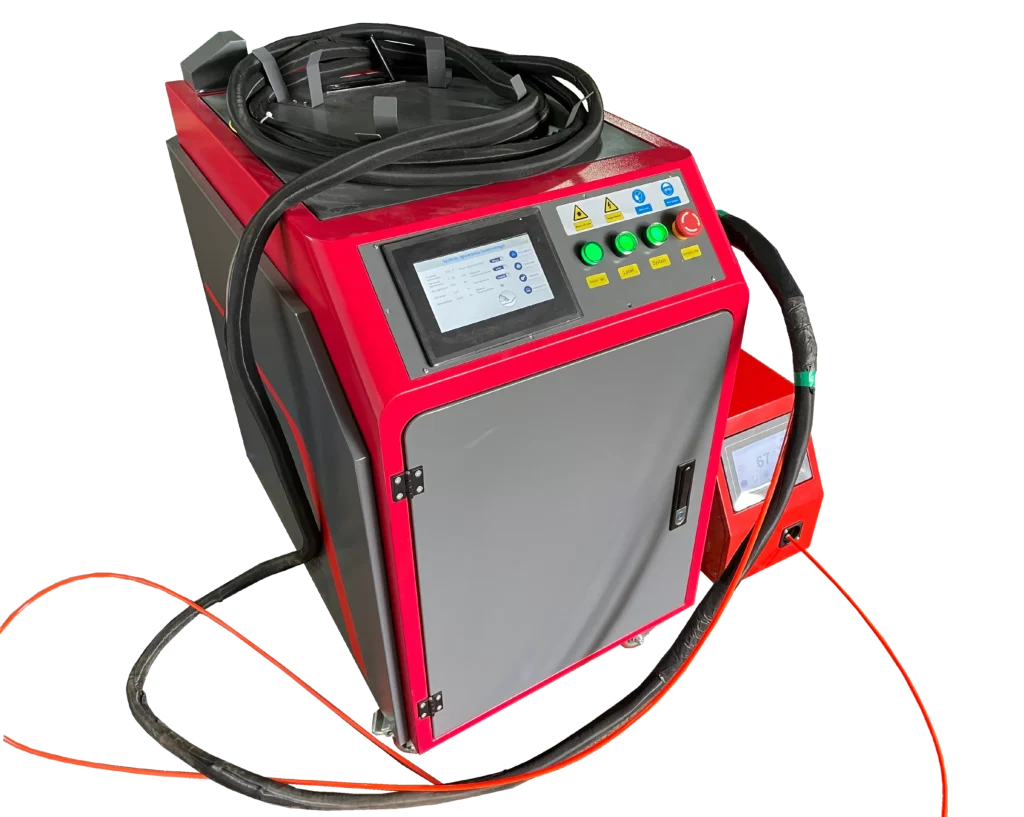
W praktyce oznacza to, że dla każdego powtarzalnego złącza trzeba zapisać sprawdzony zestaw ustawień i go pilnować. Spawarki z regulacją mocy, częstotliwości, szerokości oscylacji i prędkości podawania drutu, jak RBW 1500, pozwalają to zrobić, ale ktoś musi te okna najpierw wypracować na próbkach.
3. Wrażliwość na szczelinę i spasowanie
To wada, która najczęściej zaskakuje zakłady przechodzące z MIG. Łuk MIG z dużą ilością stopiwa mostkuje szczeliny, które dla lasera są nie do przejścia. Mała plamka trafia w pustkę, energia ucieka, a spoina ma podcięcia, wklęsłe lico albo w ogóle nie łączy obu brzegów.
Mechanizm: ilość metalu, którą laser może przetopić i przesunąć, jest ograniczona wielkością jeziorka. Bez drutu spoina czołowa powstaje wyłącznie z materiału rodzimego, więc każda szczelina to ubytek. Drut dodaje stopiwa, a wobble (oscylacja wiązki) poszerza spoinę i toleruje większą szczelinę, ale obie te metody mają granice i obniżają prędkość.
Skutek organizacyjny: przygotowanie krawędzi, cięcie i gięcie muszą być dokładniejsze niż dotąd, a detale wymagają oprzyrządowania, które trzyma je w styku. Koszt lasera często kryje się więc nie w spawalni, ale na wycinarce i prasie krawędziowej.
4. Aluminium, ocynk i miedź
Według LSC Laser aluminium i ocynk to największe wyzwanie dla spawania laserowego. Mechanizmy są trzy.
Aluminium i miedź odbijają dużą część promieniowania lasera światłowodowego o długości fali około 1 µm, zwłaszcza na błyszczącej powierzchni i w pierwszej chwili, zanim metal się stopi. Odbicie to nie tylko strata energii, ale i zagrożenie dla optyki oraz otoczenia stanowiska. Do tego dochodzi wysoka przewodność cieplna: ciepło ucieka z jeziorka szybciej, niż wiązka je dostarcza, kanał parowy jest niestabilny i według LSC Laser prowadzi to do porowatości.
Stal ocynkowana ma inny problem: cynk odparowuje w temperaturze znacznie niższej niż temperatura topnienia stali. W złączu zakładkowym para cynku nie ma dokąd ujść, więc wyrzuca ciekły metal z jeziorka, zostawiając pęcherze i odpryski. Pomaga szczelina odpowietrzająca między blachami lub usunięcie powłoki w strefie spoiny, ale oba zabiegi dokładają operacje.
5. Grubość przekroju
Ręczna spawarka laserowa ma górną granicę grubości, której nie przeskoczy się ustawieniami. RBW 1500 ze źródłem 1500 W spawa stal czarną, nierdzewną i aluminium do 5 mm. JM-Tronik deklaruje dla LaserWeld o mocy do 2 kW pełen przetop do 6 mm. Przy mocach typowych dla urządzeń ręcznych wokół tych wartości kończy się rozsądny zakres zastosowań.
Mechanizm: głębokość kanału parowego rośnie z mocą, ale nie w nieskończoność. Przy większych grubościach kanał staje się długi i niestabilny, a spawanie wielowarstwowe, naturalne w MIG, jest w laserze ręcznym kłopotliwe, bo kolejne warstwy wymagają drutu i szerszego rowka, co odbiera laserowi jego przewagę. Grube konstrukcje stalowe pozostają domeną MIG/MAG, łuku krytego i stanowisk zautomatyzowanych.
Więcej o tym, gdzie kończy się zastosowanie ręcznego urządzenia, w artykule o ręcznej spawarce laserowej.
6. BHP klasy 4 i osłony stanowiska
Spawarka laserowa to laser klasy 4: najwyższej, w której nawet promieniowanie rozproszone i odbite jest groźne dla oka i skóry. Promieniowanie o długości fali około 1 µm jest niewidzialne, a oko skupia je na siatkówce, więc uszkodzenie następuje bez odruchu obronnego.
Stąd wymagania, których nie ma przy MIG: okulary o gęstości optycznej dobranej do tej długości fali (zwykłe filtry spawalnicze nie wystarczają), osłony stanowiska pochłaniające odbicia, procedury dostępu i odciąg dymów, bo w spoinie odparowują metale i powłoki.
Koszt tych środków jest wymierny: zestawy BHP Laser Protect w cormak.pl kosztują od 3 600 do 7 500 zł netto, a odciągi w lsc-laser.pl 3 950 lub 7 500 zł netto (ceny katalogowe netto, stan na październik 2026). Wada polega na tym, że stanowisko, które w MIG mogło stać w otwartej hali, przy laserze wymaga wydzielonej strefy.
7. Zużywalne: szkła ochronne, dysze, rolki
Każda spawarka ma materiały eksploatacyjne, ale laser ma jeden, który wprost steruje jakością spoiny: szkło ochronne optyki. Odpryski i dym osiadają na nim, a każde zabrudzenie pochłania część wiązki i ją rozprasza. Mechanizm jest samonapędzający się: brudne szkło to mniej mocy w plamce, mniej mocy to gorszy przetop i więcej odprysków, a więcej odprysków to szybciej brudne szkło.
Operator, który nie wymienia szkła na czas, obserwuje dryf parametrów, choć niczego nie zmieniał. Dochodzą dysze (spalone lub zapchane zaburzają osłonę gazową i dają porowatość) oraz rolki podajnika, które muszą być dobrane do średnicy drutu, bo inaczej drut się ślizga i podawanie staje się nierówne. Zużywalne są tanie, ale ich pominięcie w planie przeglądów to częsta przyczyna nagłego spadku jakości.
8. Chłodzenie
Źródło laserowe i optyka wydzielają ciepło, które trzeba odebrać. Spawarki chłodzone cieczą, jak RBW 1500 z przemysłowym chillerem S&A, wymagają płynu, jego czystości i okresowej wymiany; zanieczyszczony obieg obniża skuteczność chłodzenia, a awaria chillera zatrzymuje maszynę. Spawarki chłodzone powietrzem (LSC AirWeld, Rywal THEO MA1-35 i MA1-65) są lżejsze i prostsze, ale przy długim, ciągłym spawaniu w gorącej hali ich ograniczeniem bywa cykl pracy.
Producenci sami wskazują na tę zależność: JM-Tronik deklaruje dla chłodzonego wodą LaserWeld cykl pracy 100%, a Rywal opisuje chłodzony wodą MOST LN-HW 1500 jako model „do grubszych materiałów”. Chłodzenie trzeba więc dobrać do rzeczywistego obciążenia i o nie dbać.
9. Kwalifikacje operatora
Sprzedawcy często mówią, że spawarka laserowa jest prostsza w obsłudze niż TIG. W części to prawda: prowadzenie pistoletu wymaga mniej zręczności niż utrzymanie łuku TIG z jednoczesnym podawaniem drutu. Trudność przenosi się jednak gdzie indziej: do ustawiania procesu.
Mechanizm: w TIG dobry spawacz koryguje błędy w czasie rzeczywistym, bo widzi jeziorko i ma czas reakcji. W laserze jeziorko jest małe, prędkość duża, a skutki złego ustawienia widać dopiero po spawaniu, często dopiero na przełomie lub w badaniu. Operator musi więc rozumieć, co robią moc, prędkość, ognisko i oscylacja, i umieć czytać spoinę: lico, grań, podcięcia, przebarwienia. To inne kompetencje niż sprawna ręka i trzeba je zbudować szkoleniem i próbami.
10. Dokumentacja i WPQR dla konstrukcji
Spawanie wiązką laserową ma w ISO 4063 własny numer procesu: 52. Dla konstrukcji objętych nadzorem (budownictwo, urządzenia ciśnieniowe, pojazdy) wymagana jest kwalifikacja technologii spawania (WPQR) i instrukcje WPS właśnie dla tego procesu, nie dla MAG (135) czy TIG (141), którymi zakład spawał dotąd.
Mechanizm tej wady jest organizacyjny: posiadanie maszyny nie oznacza posiadania kwalifikowanej technologii. Trzeba wykonać złącza próbne, zbadać je i udokumentować, a to kosztuje czas i pieniądze. Część producentów wychodzi temu naprzeciw (JM-Tronik deklaruje gotowe WPQR dla LaserWeld), ale zakres takiej dokumentacji zawsze trzeba sprawdzić z własnymi materiałami i złączami. Dopóki jej nie ma, laser nadaje się do detali bez nadzoru, nie do konstrukcji certyfikowanych.
Spawanie laserowe: wady, mechanizmy i środki zaradcze w jednej tabeli
| Wada | Mechanizm | Co ją ogranicza |
|---|---|---|
| Koszt wejścia | Źródło, optyka, chłodzenie, BHP | Liczba godzin pracy, rachunek progu opłacalności |
| Wąskie okno parametrów | Mały margines energii liniowej | Zapisane okna dla każdego złącza, próby |
| Szczelina i spasowanie | Mała plamka, małe jeziorko | Dokładne przygotowanie, oprzyrządowanie, drut, wobble |
| Aluminium, ocynk, miedź | Odbicia, przewodność cieplna, para cynku | Próby, szczelina odpowietrzająca, usunięcie powłoki |
| Grubość przekroju | Granica głębokości kanału parowego | Dobór do grubości do 5–6 mm, inna metoda powyżej |
| BHP klasy 4 | Niewidzialne, odbite promieniowanie | Okulary, osłony, odciąg, wydzielona strefa |
| Zużywalne | Brudne szkło to spadek mocy | Plan wymian, kontrola przed zmianą |
| Chłodzenie | Ciepło źródła i optyki | Dobór chłodzenia do cyklu, czystość płynu |
| Kwalifikacje operatora | Błąd widać dopiero po spawaniu | Szkolenie z procesu, czytanie spoiny |
| Dokumentacja i WPQR | Proces 52 wymaga własnej kwalifikacji | Złącza próbne, badania, WPS |
Kiedy mimo to warto: co równoważy wady spawania laserowego
Żadne z powyższych ograniczeń nie znika po przeczytaniu instrukcji, a mimo to w określonych zastosowaniach bilans wychodzi na korzyść lasera.
Według LSC Laser wydajność spawania laserowego bywa nawet 10 razy większa niż TIG; Seron jako główne zalety wymienia wysoką prędkość, ograniczoną strefę wpływu ciepła, estetykę spoiny i powtarzalność. Tam, gdzie spawasz cienkie i średnie blachy ze stali nierdzewnej z widocznym licem, mały wkład ciepła oznacza mniej przebarwień, mniej deformacji i mniej szlifowania; dla tego materiału laser bywa po prostu lepszym narzędziem, o czym piszemy w tekście o spawaniu laserowym stali nierdzewnej. Tam, gdzie detale są powtarzalne i dobrze spasowane, wąskie okno parametrów przestaje być wadą, bo ustawia się je raz.
Warunek jest jeden: kupować pod proces, nie pod obietnicę. Sprawdź swoje materiały, grubości i spasowanie na próbach, a konfigurację (podajnik, optyka, chłodzenie, BHP) dobierz do nich. Taki dobór oferują spawarki laserowe Roboteus, wyceniane pod konkretny proces, a nie z cennika.
Najczęstsze pytania
Jakie są największe wady spawania laserowego?
Koszt wejścia (według LSC Laser 2–3 razy wyższy niż MIG/TIG), wąskie okno parametrów, wrażliwość na szczelinę i spasowanie oraz trudne materiały: aluminium, ocynk, miedź. Do tego dochodzą wymagania BHP klasy 4 i konieczność własnej kwalifikacji technologii dla konstrukcji pod nadzorem.
Dlaczego w spoinie laserowej pojawia się porowatość?
Najczęściej przez niestabilny kanał parowy: zbyt duża energia lub zła prędkość powodują jego zapadanie się i zamykanie gazu w krzepnącym metalu. Porowatość daje też zła osłona gazowa (zapchana dysza), zabrudzona krawędź oraz para cynku w blachach ocynkowanych.
Czy spawarka laserowa spawa aluminium?
Tak, ale jest to materiał trudny: odbija promieniowanie o długości fali około 1 µm i szybko odprowadza ciepło, co według LSC Laser prowadzi do niestabilnego przetopu i porowatości. Dla RBW 1500 producent deklaruje spawanie aluminium do 5 mm; przed zakupem zrób próby na własnych detalach.
Do jakiej grubości spawa się laserem ręcznie?
RBW 1500 (1500 W) spawa stal czarną, nierdzewną i aluminium do 5 mm; JM-Tronik deklaruje dla LaserWeld o mocy do 2 kW pełen przetop do 6 mm. Powyżej tych wartości ręczny laser przestaje być właściwym narzędziem.
Czy do spawania laserem wystarczy zwykła maska spawalnicza?
Nie. Laser klasy 4 o długości fali około 1 µm wymaga okularów lub przyłbicy o gęstości optycznej dobranej do tej długości fali, osłon stanowiska i odciągu dymów. Zwykłe filtry spawalnicze chronią przed światłem łuku, nie przed niewidzialnym promieniowaniem lasera.
Źródła
- https://lsc-laser.pl/wady-i-zalety-spawania-laserowego/
- https://seron.pl/czym-jest-spawanie-laserowe-wady-i-zalety/
- https://www.cormak.pl/601-spawarki-laserowe
- https://jm-tronik.eu/pl/maszyny/laserweld-spawarka-laserowa/
- https://sklep.rywal.com.pl/spawarki-laserowe,57
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/
- https://roboteus.com/pl/maszyny/spawarki-laserowe/
Uwaga redakcyjna
Ceny katalogowe netto podane w tekście pochodzą ze stron sklepów i producentów według stanu na październik 2026 i mogą się zmieniać. Grubości, tryby pracy i parametry zależą od konkretnej maszyny, materiału i przygotowania detalu. Artykuł nie zastępuje instrukcji producenta ani przepisów BHP dla urządzeń laserowych klasy 4.