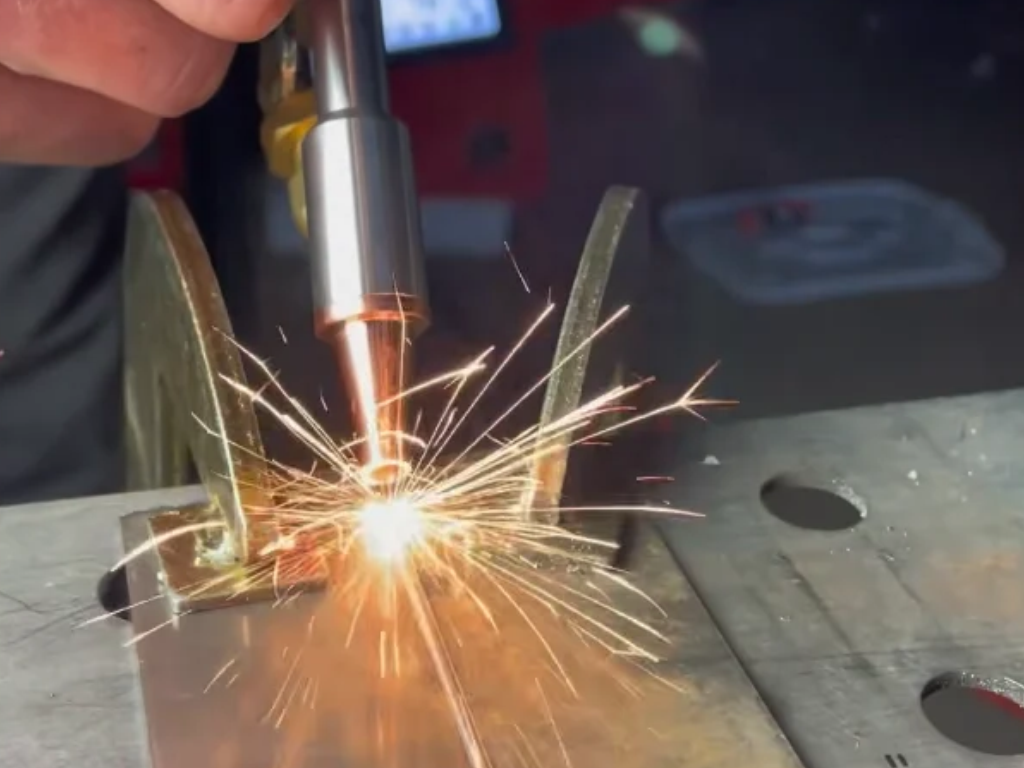
Die Unterlagen der Hersteller von Laserschweißgeräten beschreiben hohe Geschwindigkeit, schmale Schweißnähte und kleine Wärmeeinflusszonen. Der Ausdruck „Laserschweißen Nachteile” erscheint darin seltener, und wenn, dann in verkürzter Form: „höherer Preis, aber schnelle Amortisation”. Unterdessen sind die Einschränkungen des Laserschweißgeräts genauso konkret wie seine Vorteile und ergeben sich direkt aus der Physik des fokussierten Strahls.
Dieser Artikel ist technologisch, nicht kauforientiert. Wir beschreiben darin nicht die Erfahrungen von Benutzern oder was man den Verkäufer fragen sollte; das ist Thema eines separaten Textes über Bewertungen von Laserschweißgeräten. Hier erklären wir den Mechanismus jedes Nachteils: warum er auftritt, wann er sich bemerkbar macht und was ihn begrenzt. Wenn Sie zunächst den Prozess selbst verstehen möchten, beginnen Sie mit dem Text darüber, wie Laserschweißen funktioniert.
Die Zahlen im Text stammen aus Produktdatenblättern und Veröffentlichungen von Herstellern, und numerische Aussagen von Wettbewerbern geben wir mit Quellenangabe wieder.
Woher kommen die Nachteile des Laserschweißens: Physik des fokussierten Strahls
Ein Laserschweißgerät mit Faserlichtquelle (Faser, also ein Laser, bei dem der Strahl in einer optischen Faser entsteht und geleitet wird) konzentriert Energie auf einen sehr kleinen Fleck. Daraus ergibt sich alles, was gut ist: enge Schweißnaht, kleine Wärmeeinflusszonen, geringe Verformung. Und daraus ergeben sich auch die meisten Nachteile.
Ein kleiner Fleck bedeutet, dass der Strahl nur einen schmalen Materialstreifen auf beiden Seiten der Fuge „sieht”. Kleine Wärmezufuhr bedeutet, dass das Schmelzbad klein ist und schnell erstarrt, sodass keine Zeit bleibt, Vorbereitungsfehler auszugleichen. Hohe Energiedichte bedeutet, dass dieselbe Einstellung, die vollständiges Durchschmelzen auf einem Blech ergibt, das benachbarte Blech mit etwas geringerer Dicke durchbrennt.
Es gibt zwei Betriebsmodi: Wärmeleitungsmodus, bei dem Metall von der Oberfläche schmilzt (dünne, ästhetische Schweißnaht), und Tiefenschweißen, genannt Keyhole, bei dem der Strahl Metall verdampft und einen Dampfkanal erzeugt, durch den Energie in das Material eindringt. Die meisten Nachteile von Laserschweißnähten sind im Grunde Instabilität dieses Kanals.
1. Einstiegskosten
Nach Materialien eines Laserschweißgerät-Verkäufers kann die Investition in Laserschweißen 2–3 Mal höher sein als bei MIG/TIG. Katalogdaten bestätigen dies: manuelle Laserschweißgeräte in einem der inländischen Online-Shops (im Folgenden: Shop A) kosten zwischen 19.500 PLN netto und 39.500 PLN netto, und luftgekühlte Schweißgeräte in einem anderen Shop (im Folgenden: Shop B) 42.900–49.900 PLN netto (Katalogpreise netto, Stand Oktober 2026). Hinzu kommen ein PSA-Set (in Shop A 3.600–7.500 PLN netto) und eine Absauganlage (in Shop B 3.950 oder 7.500 PLN netto; ebenfalls Katalogpreise netto, Stand Oktober 2026), ohne die der Arbeitsplatz nicht betrieben werden sollte.
Der Mechanismus ist einfach: Du zahlst für die Laserquelle, das optische System, die Kühlung und Sicherheitsmaßnahmen, die ein MIG-Schweißgerät nicht hat. Die Kosten selbst sind kein Technologiemangel, werden aber zu einem, wenn die Betriebsstunden nicht ausreichen, um sie zu verteilen; die vollständige Rechnung findest du im Text wie viel kostet ein Laserschweißgerät.
2. Enges Parameterfenster
Bei MIG kann der Bediener viel von Hand ausgleichen: den Winkel ändern, verlangsamen, mehr Draht hinzufügen. Bei Laser bilden Leistung, Geschwindigkeit, Fokusposition, Oszillationsbreite und Schutzgas ein System kommunizierender Röhren und haben einen engen Bereich, in dem die Schweißnaht korrekt ist. Nach Materialien eines Laserschweißgerät-Verkäufers erscheinen außerhalb dieses Fensters Risse und Porenbildung, und der Laser „verzeiht keine zufälligen Einstellungen”.
Mechanismus: Zu kleine lineare Energie (zu niedrige Leistung oder zu hohe Geschwindigkeit) öffnet den Dampfkanal nicht und führt zu unvollständigem Durchschmelzen. Zu große Energie überhitzt das Schmelzbad, der Kanal wird instabil, bricht zusammen und verschließt Gasblasen im erstarrendem Metall; daher Porenbildung. Spannungen durch schnelle Abkühlung führen zu Rissen. Das Ändern eines Parameters erfordert Korrektionen der anderen, und das Ändern des Materials oder der Dicke erfordert ein neues Fenster.
In der Praxis bedeutet dies, dass für jede wiederholbare Fuge ein geprüfter Satz von Einstellungen aufgezeichnet und überwacht werden muss. Schweißgeräte mit Leistungsregelung, Frequenz, Oszillationsbreite und Drahtvorschubgeschwindigkeit, wie RBW 1500, ermöglichen dies, aber jemand muss diese Fenster zunächst an Proben erarbeiten.
3. Empfindlichkeit gegenüber Spalten und Passung
Dies ist ein Nachteil, der Betriebe, die von MIG wechseln, am häufigsten überrascht. Der MIG-Lichtbogen mit großer Schmelzmenge überbrückt Spalten, die für den Laser unpassierbar sind. Der kleine Fleck trifft auf eine Leerstelle, die Energie entweicht, und die Schweißnaht hat Unterschnitte, ein konkaves Aussehen oder verbindet die beiden Kanten überhaupt nicht.
Mechanismus: Die Menge an Metall, die der Laser schmelzen und verschieben kann, ist durch die Größe des Schmelzbads begrenzt. Ohne Draht entsteht eine Stumpfschweißnaht ausschließlich aus Grundmaterial, daher ist jeder Spalt ein Verlust. Draht fügt Schmelze hinzu, und Wobble (Strahloszillation) verbreitert die Schweißnaht und toleriert größere Spalten, aber beide Methoden haben Grenzen und verringern die Geschwindigkeit.
Organisatorische Folge: Kantenvorbereitung, Schneiden und Biegen müssen genauer sein als bisher, und Details erfordern Vorrichtungen, die sie in Kontakt halten. Die Kosten des Lasers verstecken sich daher oft nicht in der Schweißerei, sondern an der Schneidemaschine und der Kantenpresse.
4. Aluminium, verzinkter Stahl und Kupfer
Nach demselben Verkäufer sind Aluminium und Zink die größte Herausforderung für Laserschweißen. Es gibt drei Mechanismen.
Aluminium und Kupfer reflektieren einen großen Teil der Strahlung des Faserlasers mit einer Wellenlänge von etwa 1 µm, besonders auf glänzender Oberfläche und in der ersten Moment, bevor das Metall schmilzt. Diese Reflexion ist nicht nur ein Energieverlust, sondern auch eine Gefahr für die Optik und die Umgebung des Arbeitsplatzes. Hinzu kommt hohe Wärmeleitung: Wärme entweicht aus dem Schmelzbad schneller, als der Strahl sie zuführt, der Dampfkanal ist instabil und führt nach Aussage des erwähnten Verkäufers zu Porenbildung.
Verzinkter Stahl hat ein anderes Problem: Zink verdampft bei einer Temperatur, die viel niedriger ist als der Schmelzpunkt von Stahl. In einer Überlappungsverbindung hat der Zinkdampf keinen Ausweg, daher wirft er flüssiges Metall aus dem Schmelzbad, hinterlässt Blasen und Spritzer. Eine Belüftungsfuge zwischen den Blechen oder das Entfernen der Beschichtung in der Schweißzone hilft, aber beide Maßnahmen erfordern zusätzliche Operationen.
5. Querschnittsdicke
Ein manuelles Laserschweißgerät hat eine Obergrenze für die Dicke, die nicht durch Einstellungen überschritten werden kann. RBW 1500 mit einer 1500-W-Quelle schweißt schwarzen Stahl, Edelstahl und Aluminium bis 5 mm. Ein inländischer Hersteller erklärt für sein Schweißgerät mit einer Leistung von bis zu 2 kW vollständiges Durchschmelzen bis 6 mm. Bei typischen Leistungen für manuelle Geräte um diese Werte herum endet der vernünftige Anwendungsbereich.
Mechanismus: Die Tiefe des Dampfkanals nimmt mit der Leistung zu, aber nicht unbegrenzt. Bei größeren Dicken wird der Kanal lang und instabil, und Mehrlagenschweißen, natürlich bei MIG, ist bei manuellem Laser problematisch, da nachfolgende Lagen Draht und eine breitere Nut erfordern, was dem Laser seinen Vorteil nimmt. Dicke Stahlkonstruktionen bleiben die Domäne von MIG/MAG, Unterpulverschweißen und automatisierten Arbeitsplätzen.
Mehr darüber, wo die Anwendung eines manuellen Geräts endet, im Artikel über manuelle Laserschweißgeräte.
6. Arbeitsschutz und Abschirmung bei Lasern der Klasse 4
Ein Laserschweißgerät ist ein Laser der Klasse 4: der höchsten, bei der auch gestreute und reflektierte Strahlung für Auge und Haut gefährlich ist. Strahlung mit einer Wellenlänge von etwa 1 µm ist unsichtbar, und das Auge konzentriert sie auf die Netzhaut, daher tritt eine Beschädigung ohne Schutzreflex auf.
Daher Anforderungen, die es bei MIG nicht gibt: Schutzbrille oder Schutzschirm mit optischer Dichte, die auf diese Wellenlänge abgestimmt ist (normale Schweißfilter reichen nicht aus), Arbeitsplatzschutzvorrichtungen, die Reflexionen absorbieren, Zugangsverfahren und Absauganlage für Dämpfe, da Metalle und Beschichtungen in der Schweißnaht verdampfen.
Die Kosten dieser Maßnahmen sind messbar: PSA-Sets in Shop A kosten zwischen 3.600 und 7.500 PLN netto, und Absauganlagen in Shop B 3.950 oder 7.500 PLN netto (Katalogpreise netto, Stand Oktober 2026). Der Nachteil besteht darin, dass ein Arbeitsplatz, der bei MIG in einer offenen Halle stehen konnte, beim Laser eine separate Zone erfordert.
7. Verbrauchsmaterialien: Schutzgläser, Düsen, Rollen
Jedes Schweißgerät hat Verbrauchsmaterialien, aber der Laser hat eines, das die Schweißnahtqualität direkt steuert: das Schutzglas der Optik. Spritzer und Rauch lagern sich darauf ab, und jede Verschmutzung absorbiert einen Teil des Strahls und streut ihn. Der Mechanismus ist selbstverstärkend: schmutziges Glas bedeutet weniger Leistung im Fleck, weniger Leistung bedeutet schlechteres Durchschmelzen und mehr Spritzer, und mehr Spritzer bedeutet schneller schmutziges Glas.
Ein Bediener, der das Glas nicht rechtzeitig wechselt, beobachtet eine Parameterabweichung, obwohl er nichts geändert hat. Hinzu kommen Düsen (verbrannte oder verstopfte beeinträchtigen den Gasschutz und führen zu Porenbildung) sowie Vorschubrollen, die auf den Drahtdurchmesser abgestimmt sein müssen, da sonst der Draht rutscht und der Vorschub ungleichmäßig wird. Verbrauchsmaterialien sind billig, aber ihre Vernachlässigung in Wartungsplänen ist eine häufige Ursache für plötzliche Qualitätsverschlechterung.
8. Kühlung
Die Laserquelle und die Optik geben Wärme ab, die abgeführt werden muss. Flüssigkeitsgekühlte Schweißgeräte, wie RBW 1500 mit industriellem Chiller S&A, erfordern Flüssigkeit, deren Reinheit und regelmäßigen Austausch; verschmutzte Kreisläufe verringern die Kühleffizienz, und ein Chiller-Ausfall stoppt die Maschine. Luftgekühlte Schweißgeräte (z. B. 800-W- und 1500-W-Modelle eines Distributors oder 2000-W- und 2500-W-Schweißgeräte aus Shop B) sind leichter und einfacher, aber bei langem, kontinuierlichem Schweißen in einer heißen Halle kann ihr Zyklus eine Einschränkung sein.
Hersteller selbst weisen auf diese Abhängigkeit hin: der erwähnte Hersteller des 2-kW-Schweißgeräts erklärt für dieses wassergekühlte Gerät einen Zyklus von 100%, und ein Distributor beschreibt sein wassergekühltes 1500-W-Modell als für „dickere Materialien” bestimmt. Die Kühlung muss daher an die tatsächliche Last angepasst und gepflegt werden.
9. Bedienerkompetenz
Verkäufer sagen oft, dass ein Laserschweißgerät einfacher zu bedienen ist als TIG. Teilweise ist das wahr: Das Führen der Pistole erfordert weniger Geschicklichkeit als die Aufrechterhaltung eines TIG-Lichtbogens mit gleichzeitigem Drahtvorschub. Die Schwierigkeit verlagert sich jedoch woanders hin: zur Prozesseinstellung.
Mechanismus: Bei TIG korrigiert ein guter Schweißer Fehler in Echtzeit, weil er das Schmelzbad sieht und Reaktionszeit hat. Bei Laser ist das Schmelzbad klein, die Geschwindigkeit groß, und die Folgen schlechter Einstellung sind erst nach dem Schweißen sichtbar, oft erst beim Bruch oder bei der Prüfung. Der Bediener muss daher verstehen, was Leistung, Geschwindigkeit, Fokus und Oszillation bewirken, und die Schweißnaht lesen können: Oberfläche, Grat, Unterschnitte, Verfärbungen. Dies sind andere Kompetenzen als eine geschickte Hand und müssen durch Schulung und Versuche aufgebaut werden.
10. Dokumentation und WPQR für Konstruktionen
Laserstrahllöten hat in ISO 4063 seine eigene Prozessnummer: 52. Für Konstruktionen unter Aufsicht (Bauwesen, Druckgeräte, Fahrzeuge) ist eine Schweißtechnologie-Qualifikation (WPQR) und WPS-Anweisungen genau für diesen Prozess erforderlich, nicht für MAG (135) oder TIG (141), mit denen der Betrieb bisher geschweißt hat.
Der Mechanismus dieses Nachteils ist organisatorisch: Der Besitz einer Maschine bedeutet nicht den Besitz einer qualifizierten Technologie. Es müssen Probeverbindungen hergestellt, geprüft und dokumentiert werden, und das kostet Zeit und Geld. Einige Hersteller gehen dem entgegen (ein Hersteller erklärt fertige WPQR für sein Schweißgerät), aber der Umfang solcher Dokumentation muss immer mit den eigenen Materialien und Verbindungen überprüft werden. Bis dahin eignet sich der Laser für Details ohne Aufsicht, nicht für zertifizierte Konstruktionen.
Laserschweißen: Nachteile, Mechanismen und Abhilfemaßnahmen in einer Tabelle
| Nachteil | Mechanismus | Was ihn begrenzt |
|---|---|---|
| Einstiegskosten | Quelle, Optik, Kühlung, PSA | Betriebsstunden, Rentabilitätsschwelle-Rechnung |
| Enges Parameterfenster | Kleine Marge der linearen Energie | Aufgezeichnete Fenster für jede Fuge, Versuche |
| Spalt und Passung | Kleiner Fleck, kleines Schmelzbad | Genaue Vorbereitung, Vorrichtungen, Draht, Wobble |
| Aluminium, Zink, Kupfer | Reflexionen, Wärmeleitung, Zinkdampf | Versuche, Belüftungsfuge, Beschichtungsentfernung |
| Querschnittsdicke | Grenze der Dampfkanaltiefe | Anpassung an Dicke bis 5–6 mm, andere Methode darüber |
| PSA Klasse 4 | Unsichtbare, reflektierte Strahlung | Schutzbrille, Schutzvorrichtungen, Absauganlage, separate Zone |
| Verbrauchsmaterialien | Schmutziges Glas bedeutet Leistungsverlust | Wechselplan, Kontrolle vor Änderung |
| Kühlung | Wärme von Quelle und Optik | Kühlungsanpassung an Zyklus, Flüssigkeitsreinheit |
| Bedienerkompetenz | Fehler ist erst nach dem Schweißen sichtbar | Schulung zum Prozess, Schweißnahtlesen |
| Dokumentation und WPQR | Prozess 52 erfordert eigene Qualifikation | Probeverbindungen, Prüfungen, WPS |
Wann es sich trotzdem lohnt: Was die Nachteile des Laserschweißens ausgleicht
Keine der oben genannten Einschränkungen verschwindet nach dem Lesen der Anleitung, und trotzdem ist die Bilanz in bestimmten Anwendungen zugunsten des Lasers.
Nach Materialien eines Laserschweißgerät-Verkäufers kann die Produktivität des Laserschweißens sogar 10-mal höher sein als bei TIG; ein anderer Hersteller nennt als Hauptvorteile hohe Geschwindigkeit, begrenzte Wärmeeinflusszonen, Schweißnahtästhetik und Wiederholbarkeit. Wo ein Schweißer dünne und mittlere Edelstahlbleche mit sichtbarer Oberfläche schweißt, bedeutet kleine Wärmezufuhr weniger Verfärbungen, weniger Verformung und weniger Schleifen; für dieses Material ist Laser oft einfach das bessere Werkzeug, worüber wir im Text über Laserschweißen von Edelstahl schreiben. Wo Details wiederholbar und gut angepasst sind, wird das enge Parameterfenster kein Nachteil mehr, da es einmal eingestellt wird.
Es gibt eine Bedingung: Kaufe für den Prozess, nicht für das Versprechen. Überprüfe deine Materialien, Dicken und Passung in Versuchen, und wähle die Konfiguration (Vorschub, Optik, Kühlung, PSA) danach aus. Solche Anpassung bieten Laserschweißgeräte von Roboteus, bewertet für einen konkreten Prozess, nicht aus einer Preisliste.
Häufig gestellte Fragen
Was sind die größten Nachteile des Laserschweißens?
Einstiegskosten (nach Materialien eines Verkäufers 2–3 Mal höher als MIG/TIG), enges Parameterfenster, Empfindlichkeit gegenüber Spalten und Passung sowie schwierige Materialien: Aluminium, Zink, Kupfer. Hinzu kommen PSA-Anforderungen der Klasse 4 und die Notwendigkeit einer eigenen Technologiequalifikation für Konstruktionen unter Aufsicht.
Warum tritt in der Laserschweißnaht Porenbildung auf?
Meist durch einen instabilen Dampfkanal: Zu viel Energie oder falsche Geschwindigkeit führen zu seinem Zusammenbruch und zum Einschließen von Gas im erstarrendem Metall. Porenbildung entsteht auch durch schlechten Gasschutz (verstopfte Düse), verschmutzte Kante und Zinkdampf in verzinkten Blechen.
Schweißt ein Laserschweißgerät Aluminium?
Ja, aber es ist ein schwieriges Material: Es reflektiert Strahlung mit einer Wellenlänge von etwa 1 µm und leitet Wärme schnell ab, was nach Materialien eines Laserschweißgerät-Verkäufers zu instabilem Durchschmelzen und Porenbildung führt. Für RBW 1500 erklärt der Hersteller Aluminiumschweißen bis 5 mm; führe vor dem Kauf Versuche an deinen eigenen Details durch.
Bis zu welcher Dicke wird manuell mit Laser geschweißt?
RBW 1500 (1500 W) schweißt schwarzen Stahl, Edelstahl und Aluminium bis 5 mm; ein inländischer Hersteller erklärt für sein Schweißgerät mit einer Leistung von bis zu 2 kW vollständiges Durchschmelzen bis 6 mm. Oberhalb dieser Werte ist der manuelle Laser nicht das richtige Werkzeug mehr.
Reicht eine normale Schweißmaske für Laserschweißen aus?
Nein. Ein Laser der Klasse 4 mit einer Wellenlänge von etwa 1 µm erfordert eine Schutzbrille oder einen Schutzschirm mit optischer Dichte, die auf diese Wellenlänge abgestimmt ist, Arbeitsplatzschutzvorrichtungen und eine Absauganlage für Dämpfe. Normale Schweißfilter schützen vor Lichtbogenlicht, nicht vor unsichtbarer Laserstrahlung.
Quellen
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/
- https://roboteus.com/pl/maszyny/spawarki-laserowe/
Redaktionelle Anmerkung
Die im Text angegebenen Katalogpreise netto stammen von Shop- und Herstellerseiten nach Stand Oktober 2026 und können sich ändern. Dicken, Betriebsmodi und Parameter hängen von der spezifischen Maschine, dem Material und der Detailvorbereitung ab. Dieser Artikel ersetzt nicht die Herstelleranleitung oder die PSA-Vorschriften für Lasergeräte der Klasse 4.