
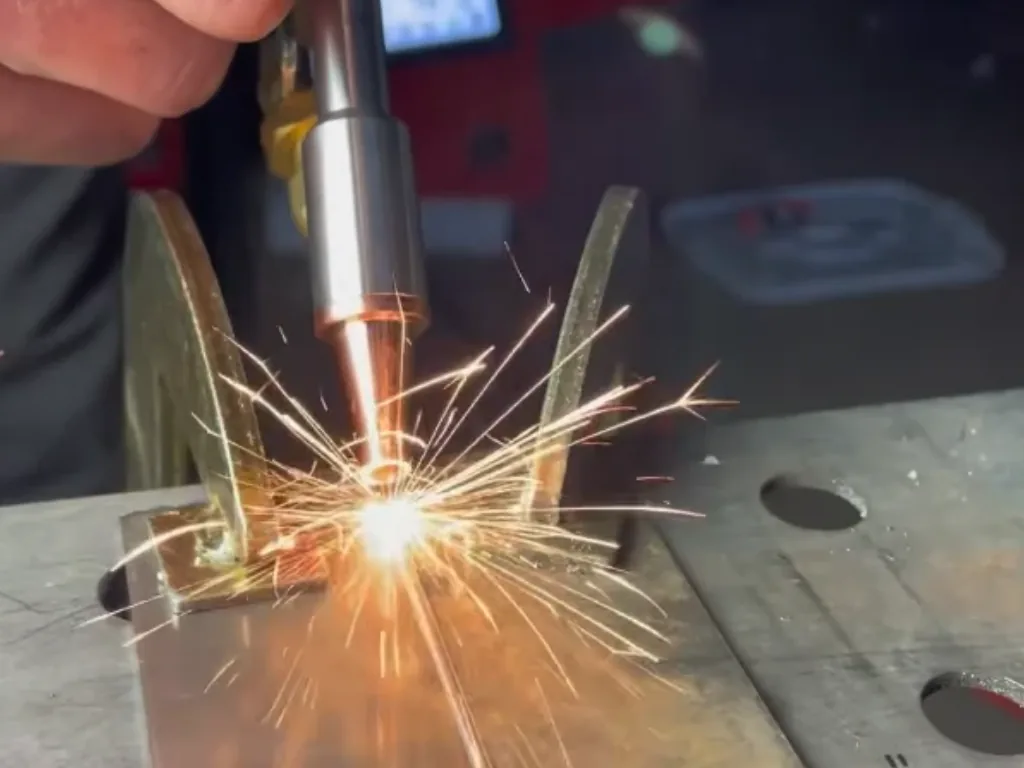
Materiály od prodejců laserového svařování popisují rychlost, úzký svar a malou tepelně ovlivněnou zónu. Slovní spojení „vady laserového svařování“ se objevuje méně často, a když už, tak ve zkrácené verzi: „vyšší cena, ale rychlá návratnost“. Mezitím jsou omezení laserového svařovacího stroje stejně specifická jako jeho výhody a vyplývají přímo z fyziky zaostřeného paprsku.
Tento článek je technologický, nikoli nákupní. Nezahrnuje uživatelskou zkušenost ani to, na co se zeptat prodejce; toto je předmětem samostatného textu o názory na laserové svařovací stroje. Zde vysvětlujeme mechanismus každé vady: proč k ní dochází, kdy se projevuje a co ji omezuje. Pokud chcete nejprve porozumět samotnému procesu, začněte textem o jak funguje laserové svařování.
Čísla v textu pocházejí z produktových listů a publikací výrobců a uvádíme číselná tvrzení konkurentů s názvem zdroje.
Odkud pocházejí vady laserového svařování: fyzika soustředěného paprsku
Laserová svářečka s optickým zdrojem (vláknem, tedy laserem, ve kterém je paprsek vytvářen a veden v optickém vláknu) soustředí energii na velmi malé místo. Z toho pochází vše dobré: úzký svar, malá tepelně ovlivněná zóna, malá deformace. A odtud pochází většina nedostatků.
Malý bod znamená, že paprsek „vidí“ pouze úzký proužek materiálu na obou stranách konektoru. Nízký tepelný příkon znamená, že bazén je malý a rychle tuhne, takže není čas na kompenzaci chyb přípravy. Vysoká hustota energie znamená, že stejné nastavení, při kterém dojde k úplnému přetavení na jednom plechu, propálí sousední plech o trochu menší tloušťce.
Existují dva způsoby provozu: vodivý, při kterém se kov taví z povrchu (mělký, estetický svar), a hluboký průnik, nazývaný klíčová dírka, při kterém paprsek odpařuje kov a vytváří parní kanál, kterým energie proniká hluboko do materiálu. Většina nevýhod laserových svarů je ve skutečnosti nestabilita tohoto kanálu.
1. Vstupní náklady
Dle materiálů od jednoho z prodejců laserových svařovacích strojů je investice do laserového svařování 2-3x vyšší než u MIG/TIG. Katalogové údaje to potvrzují: ruční laserové svářečky v jednom z tuzemských internetových obchodů (dále: prodejna A) stojí od 19 500 PLN čistého do 39 500 PLN čistého a vzduchem chlazené svářečky v jiném obchodě (dále jen: prodejna B) stojí 42 900–49 900 PLN čistého (katalogové ceny netto, k říjnu 2026). Kromě toho je k dispozici sada BOZP (v prodejně A 3 600–7 500 PLN netto) a odsávací sada (v prodejně B 3 950 nebo 7 500 PLN netto; také čisté katalogové ceny, od října 2026), bez kterých by stanice neměla fungovat.
Mechanismus je jednoduchý: platíte za laserový zdroj, optický systém, chlazení a bezpečnostní opatření, která u MIG svářečky nejsou. Cena sama o sobě není nevýhodou technologie, ale stává se nevýhodou, když počet pracovních hodin neumožňuje její rozložení; viz text pro celý účet kolik stojí laserový svařovací stroj.
2. Úzké okno parametrů
V MIG může operátor udělat hodně rukou: změnit úhel, zpomalit, přidat drát. V laseru tvoří výkon, rychlost, poloha zaostření, šířka oscilace a ochranný plyn systém komunikující nádoby a mají úzký rozsah, ve kterém je svar platný. Podle materiálů od jednoho z prodejců laserových svařovacích strojů se mimo toto okno objevují praskliny a pórovitost a laser „neodpouští náhodné nastavení“.
Mechanismus: příliš málo lineární energie (příliš nízký výkon nebo příliš vysoké otáčky) neotevře parní kanál a nedojde k žádnému přetavení. Příliš mnoho vody přehřívá bazén, kanál se stává nestabilním, kolabuje a zachycuje bublinky plynu v tuhnoucím kovu; proto ta pórovitost. Napětí z rychlého ochlazení způsobuje praskliny. Změna jednoho parametru vyžaduje opravu ostatních a změna materiálu nebo tloušťky vyžaduje nové okno.
V praxi to znamená, že pro každý opakovatelný spoj musí být uložen a sledován osvědčený soubor nastavení. Svařovací stroje s nastavitelným výkonem, frekvencí, šířkou kmitů a rychlostí podávání drátu, jako je RBW 1500, to umožňují, ale někdo musí tato okna nejprve vypracovat na vzorcích.
3. Citlivost na mezeru a lícování
To je nevýhoda, která nejčastěji překvapuje závody přecházející z MIG. Oblouk MIG s velkým množstvím svarového kovu přemosťuje mezery, kterými laser nemůže projít. Malé místo zasáhne prázdnotu, energie unikne a svar má podříznutí, konkávní čelo nebo vůbec nespojuje obě hrany.
Mechanismus: Množství kovu, které laser dokáže roztavit a pohybovat, je omezeno velikostí bazénu. Bez drátu je tupý svar vyroben pouze z nativního materiálu, takže každá mezera je vadou. Drát přidává svarový kov a kývání (kmitání paprsku) rozšiřuje svar a toleruje větší mezeru, ale obě tyto metody mají své limity a snižují rychlost.
Organizační dopad: příprava hran, řezání a ohýbání musí být přesnější než dříve a obrobky vyžadují nástroje, které je udrží pohromadě. Proto se náklady na laser často neskrývají ve svařovně, ale v řezacím stroji a ohraňovacím lisu.
4. Hliník, zinek a měď
Podle stejného prodejce jsou pro laserové svařování největší výzvou hliník a zinek. Existují tři mechanismy.
Hliník a měď odrážejí velkou část záření vláknového laseru o vlnové délce kolem 1 µm, zejména na lesklých površích a v prvním okamžiku před roztavením kovu. Odraz je nejen plýtvání energií, ale také hrozbou pro optiku a okolí stánku. Navíc je zde vysoká tepelná vodivost: teplo z bazénu uniká rychleji, než jej paprsek doručí, parní kanál je nestabilní a podle uvedeného prodejce to vede k poréznosti.
Pozinkovaná ocel má další problém: zinek se odpařuje při teplotě mnohem nižší, než je teplota tání oceli. V přeplátovaném spoji nemá pára zinku kam jít, takže vyhazuje roztavený kov z bazénu a zanechává puchýře a rozstřiky. Pomáhá odvzdušňovací mezera mezi plechy nebo odstranění povlaku v zóně svaru, ale oba postupy přidávají práci navíc.
5. Tloušťka řezu
Ruční laserový svařovací stroj má horní hranici tloušťky, kterou nelze nastavením překročit. RBW 1500 se zdrojem 1500 W svařuje černou ocel, nerezovou ocel a hliník do tloušťky 5 mm. Jeden z tuzemských výrobců deklaruje u své svářečky o výkonu až 2 kW plný průvar až 6 mm. S výkony typickými pro kapesní zařízení končí rozumný rozsah aplikací kolem těchto hodnot.
Mechanismus: hloubka parního kanálu se zvyšuje s výkonem, ale ne donekonečna. Při vyšších tloušťkách se kanál stává dlouhým a nestabilním a vícevrstvé svařování, přirozené u MIG, je ručním laserem obtížné, protože následné vrstvy vyžadují drát a širší drážku, což zbavuje laser jeho předností. Tlusté ocelové konstrukce zůstávají doménou MIG/MAG, ponorného oblouku a automatizovaných stanic.
Více o tom, kde končí použití ručního zařízení v článku o ruční laserový svařovací stroj.
6. Třída bezpečnosti a ochrany zdraví při práci 4 a ochrana pracoviště
Laserový svařovací stroj je laser třídy 4: nejvyšší, ve kterém je i rozptýlené a odražené záření nebezpečné pro oči a kůži. Záření o vlnové délce přibližně 1 µm je neviditelné a oko jej zaostřuje na sítnici, takže k poškození dochází bez obranného reflexu.
Z toho plynou požadavky, které v MIG neexistují: skla s optickou hustotou zvolenou pro tuto vlnovou délku (běžné svářečské filtry nestačí), kryty stanic pro pohlcování odrazů, přístupové procedury a odsávání výparů, protože kovy a povlaky se ve svaru odpařují.
Náklady na tato opatření jsou měřitelné: sady pro bezpečnost a ochranu zdraví při práci v obchodě A stojí od 3 600 PLN do 7 500 PLN netto a odsávací zařízení v obchodě B PLN 3 950 nebo 7 500 PLN netto (čisté katalogové ceny k říjnu 2026). Nevýhodou je, že stanice, která by u MIG mohla být umístěna v otevřené hale, vyžaduje samostatný prostor vedle laseru.
7. Spotřební materiál: ochranné brýle, trysky, válečky
Každý svařovací stroj má spotřební materiál, ale laser má jeden, který přímo kontroluje kvalitu svaru: ochranné sklo optiky. Usazují se na něm třísky a kouř a případné nečistoty část paprsku pohltí a rozptýlí. Mechanismus je samohybný: špinavé sklo znamená menší výkon na místě, menší výkon znamená horší tavení a více třísek a více třísek znamená, že se sklo rychleji zašpiní.
Operátor, který včas nevymění sklo, pozoruje posun parametrů, i když nic nezměnil. Jsou zde trysky (spálené nebo ucpané, narušují plynový štít a způsobují pórovitost) a podávací válečky, které musí být přizpůsobeny průměru drátu, jinak drát klouže a podávání je nerovnoměrné. Spotřební materiál je levný, ale jeho vynechání z plánu údržby je častou příčinou náhlého poklesu kvality.
8. Chlazení
Laserový zdroj a optika vydávají teplo, které musí být odstraněno. Kapalinou chlazené svářečky, jako je RBW 1500 s průmyslovým chladičem S&A, vyžadují kapalinu, její čistotu a pravidelnou výměnu; kontaminovaný okruh snižuje účinnost chlazení a porucha chladiče zastaví stroj. Vzduchem chlazené svářečky (např. 800 W a 1500 W modely od některého z distributorů nebo 2000 W a 2500 W svářečky z prodejny B) jsou lehčí a jednodušší, ale při dlouhém nepřetržitém svařování v horké hale mohou být omezeny pracovním cyklem.
Sami výrobci tento vztah naznačují: zmíněný výrobce 2 kW svářečky deklaruje u tohoto vodou chlazeného stroje 100% pracovní cyklus a jeden z distributorů jeho vodou chlazený 1500 W model označuje jako určený „pro silnější materiály“. Chlazení je proto nutné přizpůsobit skutečnému zatížení a postarat se o něj.
9. Kvalifikace operátora
Prodejci často říkají, že laserový svařovací stroj se používá snadněji než svařovací stroj TIG. To je částečně pravda: ovládání pistole vyžaduje méně obratnosti než udržování oblouku TIG při podávání drátu. Obtíž se však přesouvá jinam: k nastavení procesu.
Mechanismus: při TIG dobrý svářeč opravuje chyby v reálném čase, protože vidí svarovou lázeň a má reakční čas. U laseru je bazén malý, rychlost vysoká a vliv špatného nastavení je patrný až po svařování, často až na zatáčce nebo při testování. Operátor tedy musí rozumět tomu, co dělá výkon, rychlost, zaostření a oscilace, a musí být schopen přečíst svar: líc, kořen, podříznutí, změna barvy. Jsou to jiné kompetence než dobrá ruka a musí být vybudovány tréninkem a zkouškami.
10. Dokumentace a WPQR pro konstrukce
Svařování laserovým paprskem má své vlastní číslo procesu v ISO 4063: 52. U konstrukcí podléhajících dozoru (stavba, tlaková zařízení, vozidla) je pro tento proces vyžadována kvalifikace technologie svařování (WPQR) a pokyny WPS, nikoli pro MAG (135) nebo TIG (141), které závod dosud svařoval.
Mechanismus této nevýhody je organizační: mít stroj neznamená mít kvalifikovanou technologii. Zkušební spoje se musí vyrobit, zkontrolovat a zdokumentovat, což stojí čas a peníze. Někteří výrobci tento požadavek splňují (jeden výrobce deklaruje hotový WPQR pro svůj svářecí stroj), ale rozsah takové dokumentace je vždy nutné kontrolovat vlastními materiály a konektory. Dokud není přítomen, je laser vhodný pro nehlídané detaily, nikoliv pro certifikované konstrukce.
Laserové svařování: nevýhody, mechanismy a řešení v jedné tabulce
| Chyba | Mechanismus | co to omezuje? |
|---|---|---|
| Vstupní náklady | Zdroj, optika, chlazení, BOZP | Počet pracovních hodin, výpočet zvratu |
| Úzké okno parametrů | Malá rezerva lineární energie | Uložená okna pro každý konektor, ukázka |
| Mezera a fit | Malé místo, malé jezero | Přesná příprava, přístrojové vybavení, drát, kolísání |
| Hliník, pozink, měď | Odrazy, tepelná vodivost, páry zinku | Zkoušky, odvzdušňovací mezera, odstranění povlaku |
| Tloušťka řezu | Limit hloubky parního kanálu | Výběr pro tloušťku do 5–6 mm, další způsob výše |
| Třída bezpečnosti a ochrany zdraví při práci 4 | Neviditelné, odražené záření | Brýle, štíty, extrakce, oddělená zóna |
| Spotřební materiál | Špinavé sklo znamená ztrátu výkonu | Plán výměny, kontrola před výměnou |
| Chlazení | Zdroj a optické teplo | Výběr chlazení pro cyklus, čistota kapaliny |
| Kvalifikace operátora | Chyba je viditelná až po svaření | Procesní školení, čtení svarů |
| Dokumentace a WPQR | Proces 52 vyžaduje vlastní kvalifikaci | Zkušební konektory, testy, WPS |
Kdy to stejně stojí za to: co kompenzuje nevýhody laserového svařování
Žádné z výše uvedených omezení po přečtení návodu nezmizí, přesto je v určitých aplikacích rovnováha ve prospěch laseru.
Podle materiálů od jednoho z prodejců může být účinnost laserového svařování až 10x vyšší než TIG; jiný výrobce uvádí jako hlavní výhody vysokou rychlost, omezenou tepelně ovlivněnou zónu, estetiku svaru a opakovatelnost. Tam, kde svařujete tenké a středně velké plechy z nerezové oceli s nechráněným povrchem, znamená nízký tepelný příkon menší zabarvení, menší deformaci a menší broušení; pro tento materiál je prostě lepší nástroj laser, jak o tom píšeme v textu o laserové svařování nerezové oceli. Tam, kde jsou detaily opakovatelné a dobře usazené, už není nevýhodou úzké okno parametrů, protože se nastavuje pouze jednou.
Existuje jedna podmínka: nakupujte podle procesu, ne na základě slibu. Zkontrolujte své materiály, tloušťky a lícování na testech a podle nich vyberte konfiguraci (podavač, optika, chlazení, zdraví a bezpečnost). Nabízejí takový výběr Laserové svářečky Roboteus, cena za konkrétní proces, nikoli z ceníku.
Často kladené otázky
Jaké jsou největší nevýhody laserového svařování?
Vstupní náklady (podle materiálů jednoho z prodejců 2-3x vyšší než MIG/TIG), úzké okno parametrů, citlivost na mezeru a lícování a obtížné materiály: hliník, zinek, měď. Dále požadavky na bezpečnost a ochranu zdraví při práci 4. třídy a nutnost vlastní kvalifikace technologie pro stavby pod dozorem.
Proč se v laserovém svaru objevuje pórovitost?
Nejčastěji kvůli nestabilnímu parnímu kanálu: příliš mnoho energie nebo nízká rychlost způsobí jeho kolaps a uzamčení plynu v tuhnoucím kovu. Pórovitost je také způsobena špatným plynovým štítem (ucpaná tryska), znečištěným okrajem a zinkovými výpary u pozinkovaných plechů.
Svařuje laserová svářečka hliník?
Ano, ale je to obtížný materiál: odráží záření o vlnové délce asi 1 µm a rychle odvádí teplo, což podle materiálů jednoho z prodejců laserových svařovacích strojů vede k nestabilnímu tavení a poréznosti. U RBW 1500 výrobce deklaruje svařování hliníku do 5 mm; Před nákupem proveďte testy na vlastních detailech.
Jakou tloušťku lze svařovat laserem ručně?
RBW 1500 (1500 W) svařuje uhlíkovou ocel, nerezovou ocel a hliník do 5 mm; Jeden z tuzemských výrobců deklaruje u své svářečky o výkonu až 2 kW plný průvar až 6 mm. Nad tyto hodnoty již není ruční laser vhodným nástrojem.
Stačí pro laserové svařování běžná svářečská maska?
ŽÁDNÝ. Laser třídy 4 s vlnovou délkou přibližně 1 µm vyžaduje brýle nebo zorník s optickou hustotou zvolenou pro tuto vlnovou délku, stínění na místě a odsávání výparů. Běžné svářečské filtry chrání před obloukovým světlem, nikoli neviditelným laserovým zářením.
Zdroje
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/
- https://roboteus.com/pl/maszyny/spawarki-laserowe/
Redakční poznámka
Čisté katalogové ceny uvedené v textu pocházejí ze stránek prodejen a výrobců k říjnu 2026 a mohou se měnit. Tloušťky, provozní režimy a parametry závisí na konkrétním stroji, materiálu a přípravě obrobku. Tento článek nenahrazuje pokyny výrobce ani zdravotní a bezpečnostní předpisy pro laserová zařízení třídy 4.