
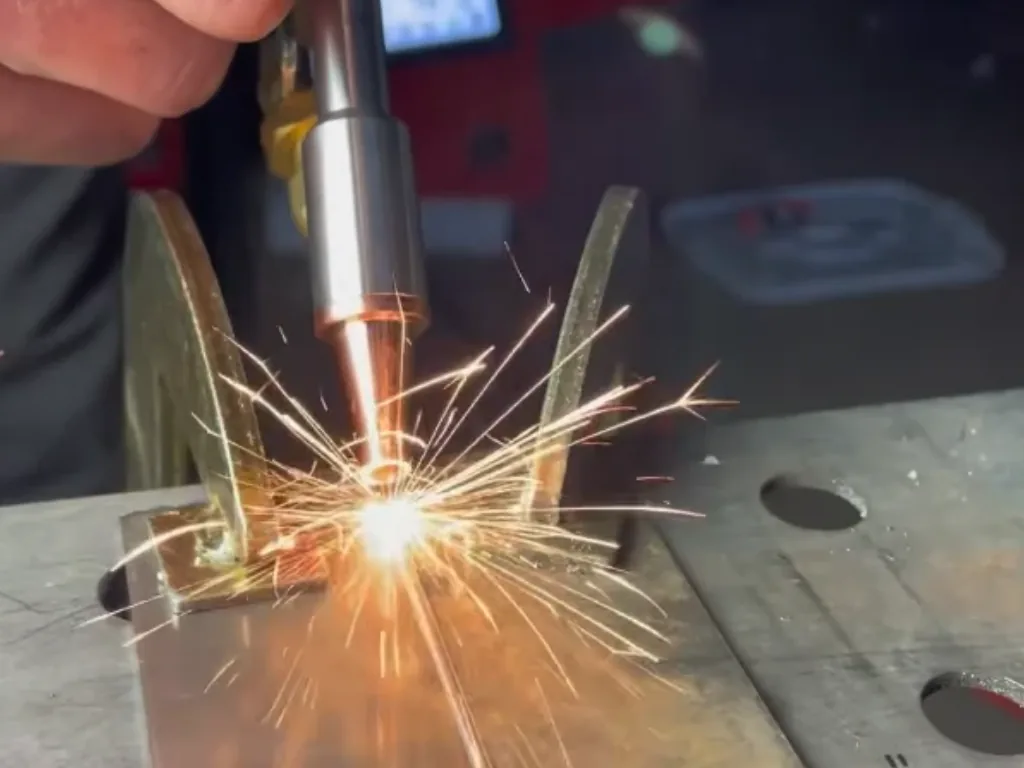
Les publications des vendeurs décrivent vitesse, cordon étroit et petite zone affectée thermiquement. Les « inconvénients du soudage laser » y apparaissent plus rarement, et souvent sous la forme abrégée « investissement supérieur, mais retour rapide ». Pourtant, les limites sont aussi concrètes que les avantages et découlent directement de la physique du faisceau focalisé.
Cet article traite de technologie, pas d’achat. Nous n’y présentons ni expériences d’utilisateurs ni questions au vendeur, thèmes du texte consacré aux avis sur les machines de soudage laser. Nous expliquons ici le mécanisme de chaque limite : pourquoi elle apparaît, quand elle se manifeste et ce qui la réduit. Pour comprendre d’abord le procédé lui-même, consultez le fonctionnement du soudage laser.
Les chiffres proviennent des fiches et publications des fabricants ; les affirmations chiffrées d’autres fournisseurs sont attribuées à leur source.
Origine des limites : la physique d’un faisceau focalisé
Une source à fibre, dont le faisceau naît et circule dans une fibre optique, concentre l’énergie en une très petite tache. Cela explique cordon étroit, petite zone thermique et faible déformation, mais aussi la plupart des limites.
Une petite tache ne couvre qu’une bande étroite de part et d’autre du joint. Le faible apport thermique signifie petit bain et solidification rapide, sans temps pour compenser les erreurs de préparation. La forte densité permet au même réglage de pénétrer une tôle et de percer sa voisine un peu plus mince.
Deux modes existent : conduction, où le métal fond depuis la surface en produisant une soudure peu profonde et esthétique ; et keyhole, où le faisceau évapore le métal et ouvre un canal de vapeur conduisant l’énergie en profondeur. La plupart des défauts des soudures laser sont au fond liés à l’instabilité de ce canal.
1. Investissement initial
Un vendeur estime l’investissement à 2–3 fois celui du MIG/TIG. Les catalogues vont dans ce sens : un commerce polonais A propose les appareils manuels entre 19 500 et 39 500 PLN HT ; un commerce B, les modèles à air entre 42 900–49 900 PLN HT, aux prix d’octobre 2026. S’ajoutent sécurité chez A, 3 600–7 500 PLN HT, et aspiration chez B, 3 950 ou 7 500 PLN HT, aux mêmes conditions d’octobre 2026. Le poste ne devrait pas fonctionner sans ces éléments.
Vous payez source, optique, refroidissement et protection absents d’un MIG. Le coût devient un handicap si les heures ne permettent pas de l’amortir. Le calcul complet figure dans le coût d’une machine de soudage laser.
2. Une fenêtre étroite de paramètres
En MIG, l’opérateur peut compenser par le geste : changer d’angle, ralentir, ajouter du fil. Au laser, puissance, vitesse, position du foyer, oscillation et gaz constituent un système lié avec une fenêtre étroite de qualité. Un vendeur souligne qu’en dehors apparaissent fissures et porosités et que le laser ne pardonne pas les réglages aléatoires.
Une énergie linéique trop faible, par puissance basse ou vitesse haute, n’ouvre pas le canal et laisse un manque de pénétration. Une énergie excessive surchauffe le bain ; le canal s’instabilise, s’effondre et piège du gaz pendant la solidification. Les contraintes de refroidissement rapide peuvent fissurer. Modifier un réglage exige de corriger les autres, changer matériau ou épaisseur exige une nouvelle fenêtre.
En pratique, chaque joint récurrent doit disposer d’un réglage validé, enregistré et respecté. La RBW 1500 règle puissance, fréquence, oscillation et fil, mais quelqu’un doit d’abord établir ces fenêtres sur éprouvettes.
3. Sensibilité au jeu et à l’ajustement
C’est la limite qui surprend le plus après le MIG. L’arc riche en métal déposé franchit des jeux impossibles au laser. La tache atteint le vide et l’énergie s’échappe : caniveaux, face concave ou absence de liaison entre les bords.
Le volume que le laser peut fondre et déplacer est limité par le bain. Sans fil, un joint bout à bout n’utilise que le métal de base : chaque jeu représente un manque de matière. Le fil ajoute du métal et le wobble élargit le cordon et la tolérance, mais tous deux ont des limites et réduisent la vitesse.
La préparation, la découpe et le pliage doivent devenir plus précis et les pièces nécessitent des montages les maintenant en contact. Le coût du laser se trouve ainsi parfois à la découpeuse et à la presse plieuse plutôt qu’au soudage.
4. Aluminium, galvanisé et cuivre
Le même vendeur décrit aluminium et galvanisé comme les plus grands défis. Trois mécanismes l’expliquent.
Aluminium et cuivre réfléchissent une grande partie du rayonnement de fibre proche de 1 µm, surtout brillants et avant fusion. Ce n’est pas seulement une perte énergétique, mais un risque pour optique et environnement. Leur conductivité évacue aussi la chaleur plus vite qu’elle n’est apportée, déstabilisant le canal et, selon le vendeur cité, créant des pores.
Le galvanisé pose un autre problème : le zinc s’évapore bien avant que l’acier ne fonde. Dans un recouvrement, la vapeur ne peut s’échapper ; elle expulse le métal liquide et laisse bulles et projections. Un jeu de dégazage ou le retrait local du revêtement aide, mais ajoute des opérations.
5. Épaisseur de la section
Les réglages ne suppriment pas la limite d’un laser manuel. La RBW 1500 de 1500 W annonce acier non allié, inox et aluminium jusqu’à 5 mm. Un fabricant polonais annonce une pleine pénétration de 6 mm jusqu’à 2 kW. La plage raisonnable du manuel se termine autour de ces valeurs.
Le canal s’approfondit avec la puissance, mais pas indéfiniment. À forte épaisseur, il s’allonge et devient instable. Le multipasse, naturel en MIG, est délicat en manuel : les couches suivantes exigent fil et gorge large et font perdre l’avantage. Les constructions épaisses restent aux MIG/MAG, arc submergé et postes automatisés.
Les limites de l’appareil manuel sont développées dans l’article sur la machine de soudage laser manuelle.
6. Classe 4 et protection du poste
Le soudage laser est de classe 4, la plus haute : même rayonnement diffus et réfléchi est dangereux pour yeux et peau. Proche de 1 µm, il est invisible et focalisé sur la rétine, provoquant une lésion sans réflexe protecteur.
D’où des exigences spécifiques : lunettes de densité adaptée, les filtres d’arc ordinaires ne suffisant pas, écrans absorbant les réflexions, contrôle d’accès et aspiration puisque métaux et revêtements s’évaporent.
Le coût est mesurable : sécurité A de 3 600 à 7 500 PLN HT et aspiration B à 3 950 ou 7 500 PLN HT, catalogues d’octobre 2026. Un poste MIG en halle ouverte peut ainsi nécessiter une zone séparée lorsqu’il devient laser.
7. Consommables : verres, buses et galets
Toute machine a des consommables, mais le laser en possède un qui commande directement la qualité : le verre de protection. Fumée et projections s’y déposent et absorbent et diffusent le faisceau. Le cercle s’autoentretient : verre sale, moins de puissance utile, moins de pénétration et plus de projections, puis verre sale plus vite.
Sans remplacement à temps, les paramètres semblent dériver sans intervention. Buses brûlées ou bouchées perturbent le gaz et provoquent des pores ; galets non adaptés font patiner le fil et rendent le dévidage irrégulier. Ces éléments peu chers, oubliés au plan d’entretien, expliquent souvent une dégradation soudaine.
8. Refroidissement
Source et optique produisent de la chaleur à évacuer. Le liquide de la RBW 1500 à groupe S&A demande propreté et remplacement périodique ; un circuit sale refroidit moins et une panne arrête l’appareil. L’air, par exemple 800 W et 1500 W chez un distributeur ou 2000 W et 2500 W chez B, est plus léger et simple, mais le facteur de marche peut limiter le continu prolongé en halle chaude.
Les fabricants indiquent eux-mêmes ce lien : le 2 kW à eau cité annonce 100 % de facteur de marche ; un distributeur destine son 1500 W à eau aux matériaux plus épais. Il faut donc adapter le froid à la charge réelle et l’entretenir.
9. Compétence de l’opérateur
Les vendeurs disent souvent le laser plus facile que le TIG. En partie, c’est vrai : guider un pistolet demande moins de dextérité que maintenir l’arc tout en ajoutant du fil. La difficulté se déplace cependant vers le réglage du procédé.
En TIG, le bon soudeur corrige en temps réel parce qu’il voit le bain et dispose d’un délai de réaction. Au laser, le bain est petit et la vitesse élevée ; les effets d’un mauvais réglage se voient ensuite, parfois seulement à la rupture ou au contrôle. Il faut comprendre puissance, vitesse, foyer et oscillation et lire face, racine, caniveaux et colorations. Cette compétence ne se réduit pas au geste et demande formation et essais.
10. Documentation et WPQR pour les constructions
Le laser possède le numéro 52 dans ISO 4063. Pour construction, équipements sous pression ou véhicules contrôlés, WPQR et WPS doivent qualifier ce procédé précis, pas le MAG 135 ou le TIG 141 utilisés auparavant.
Cette limite est organisationnelle : la machine ne fournit pas automatiquement un procédé qualifié. Il faut souder des éprouvettes, les contrôler et documenter, avec temps et argent. Certains annoncent une WPQR prête ; son domaine doit néanmoins correspondre à vos matériaux et joints. Sans elle, le laser convient aux pièces non contrôlées, pas aux structures certifiées.
Limites, mécanismes et mesures dans un tableau
| Limite | Mécanisme | Moyens de réduction |
|---|---|---|
| Investissement | Source, optique, froid, sécurité | Heures de travail et calcul du seuil de rentabilité |
| Fenêtre étroite | Faible marge d’énergie linéique | Fenêtres validées et essais pour chaque joint |
| Jeu et ajustement | Petite tache et petit bain | Préparation, montages, fil et wobble |
| Aluminium, galvanisé, cuivre | Réflexions, conductivité, vapeur de zinc | Essais, jeu d’évacuation, retrait du revêtement |
| Épaisseur | Profondeur limite du canal | Usage jusqu’à 5–6 mm ; autre procédé au-delà |
| Sécurité classe 4 | Rayonnement invisible et réfléchi | Lunettes, écrans, aspiration, zone séparée |
| Consommables | Verre sale, puissance réduite | Plan de remplacement, contrôle avant le poste |
| Refroidissement | Chaleur de la source et de l’optique | Circuit adapté au cycle et liquide propre |
| Compétences | Défaut visible seulement après soudage | Formation procédé et lecture des soudures |
| Documentation et WPQR | Qualification spécifique au procédé 52 | Assemblages d’essai, contrôles, WPS |
Quand le bilan reste favorable
Ces limites ne disparaissent pas en lisant la notice, mais certains usages favorisent malgré tout le laser.
Un vendeur annonce jusqu’à 10 fois la productivité du TIG ; un autre cite vitesse, zone thermique réduite, aspect et répétabilité. Sur inox mince ou intermédiaire dont la face reste visible, le faible apport réduit coloration, déformation et meulage. Le laser peut simplement être un meilleur outil, comme développé dans soudage laser de l’inox. Avec des pièces bien ajustées et répétables, la fenêtre étroite devient moins pénalisante puisqu’elle se règle une fois.
Condition : acheter pour un procédé, pas pour une promesse. Testez matériaux, épaisseurs et ajustement, puis choisissez fil, optique, refroidissement et sécurité. Cette démarche est proposée avec les machines de soudage laser Roboteus, chiffrées pour le procédé plutôt qu’au tarif standard.
Questions fréquentes
Quels sont les principaux inconvénients ?
Investissement de 2–3 fois le MIG/TIG selon un vendeur, fenêtre étroite, sensibilité au jeu et à l’ajustement, et matériaux difficiles : aluminium, galvanisé, cuivre. S’ajoutent classe 4 et qualification spécifique du procédé pour les constructions contrôlées.
Pourquoi des pores apparaissent-ils ?
Le plus souvent, le canal instable s’effondre sous une énergie excessive ou une mauvaise vitesse et piège le gaz dans le métal solidifiant. Une protection gazeuse défaillante, une buse bouchée, un bord sale et la vapeur de zinc peuvent aussi produire des pores.
Le laser soude-t-il l’aluminium ?
Oui, mais aluminium réfléchit environ 1 µm et évacue vite la chaleur ; selon un vendeur, cela déstabilise la pénétration et crée des pores. La RBW 1500 annonce jusqu’à 5 mm : essayez vos propres pièces avant achat.
Jusqu’à quelle épaisseur en manuel ?
RBW 1500, 1500 W : acier non allié, inox et aluminium jusqu’à 5 mm. Un fabricant polonais annonce 6 mm à pleine pénétration jusqu’à 2 kW. Au-delà, le manuel n’est plus adapté.
Un masque de soudage ordinaire suffit-il ?
Non. Un laser de classe 4 proche de 1 µm exige lunettes ou visière de densité appropriée, écrans et aspiration. Les filtres ordinaires protègent de l’arc, pas du rayonnement invisible.
Sources
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/
- https://roboteus.com/pl/maszyny/spawarki-laserowe/
Note de la rédaction
Les prix HT viennent des sites de commerces et fabricants d’octobre 2026 et peuvent évoluer. Épaisseurs, modes et paramètres dépendent de la machine, du matériau et de la préparation. L’article ne remplace ni les instructions ni les règles de sécurité des lasers de classe 4.