
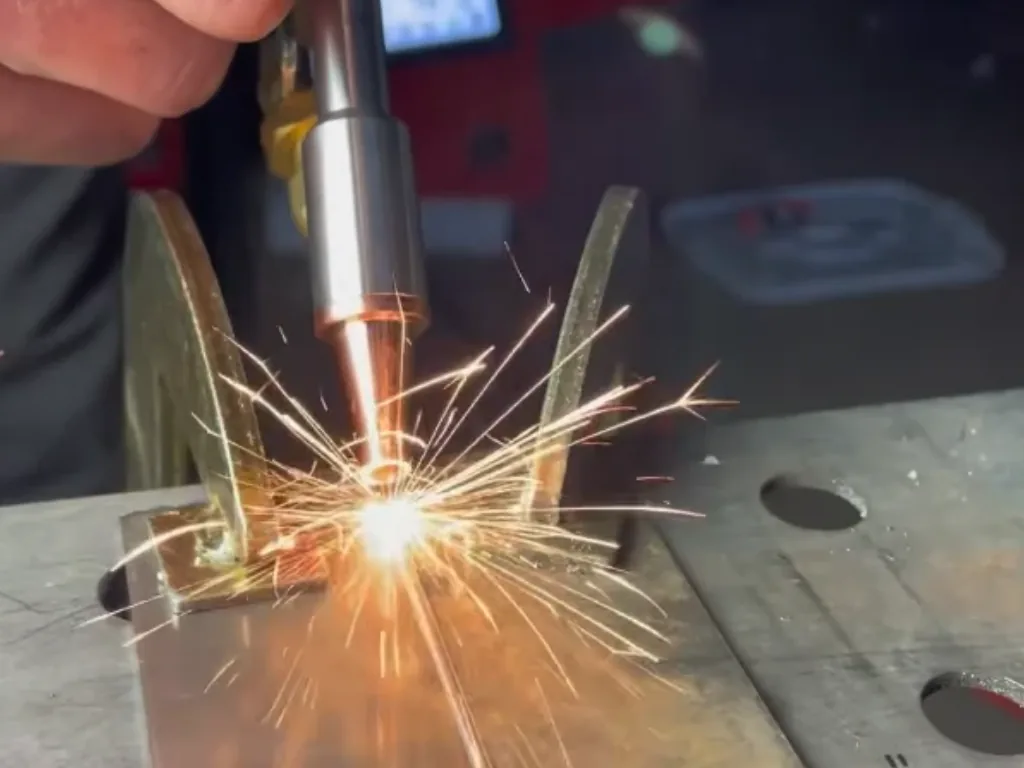
Materiály od predajcov laserového zvárania popisujú rýchlosť, úzky zvar a malú tepelne ovplyvnenú zónu. Slovné spojenie „chyby laserového zvárania“ sa objavuje menej často a keď už, tak v skrátenej verzii: „vyššia cena, ale rýchla návratnosť“. Medzitým sú obmedzenia laserového zváracieho stroja rovnako špecifické ako jeho výhody a vyplývajú priamo z fyziky zaostreného lúča.
Tento článok je technologický, nie nákupný. Nezahŕňa používateľskú skúsenosť ani to, čo sa opýtať predajcu; toto je predmetom samostatného textu o názory na laserové zváracie stroje. Tu vysvetľujeme mechanizmus každého defektu: prečo vzniká, kedy sa prejavuje a čo ho obmedzuje. Ak chcete najskôr pochopiť samotný proces, začnite textom o ako funguje laserové zváranie.
Čísla v texte pochádzajú z údajových listov produktov a publikácií výrobcov a uvádzame číselné tvrdenia konkurentov s názvom zdroja.
Odkiaľ pochádzajú defekty laserového zvárania: fyzika zaostreného lúča
Laserová zváračka s optickým zdrojom (vlákno, t. j. laser, v ktorom sa lúč vytvára a vedie v optickom vlákne) sústreďuje energiu na veľmi malý bod. Z toho pochádza všetko dobré: úzky zvar, malá tepelne ovplyvnená zóna, malá deformácia. A práve odtiaľ pochádza väčšina nedostatkov.
Malý bod znamená, že lúč „vidí“ iba úzky pásik materiálu na oboch stranách konektora. Nízky tepelný príkon znamená, že bazén je malý a rýchlo tuhne, takže nie je čas na kompenzáciu chýb pri príprave. Vysoká hustota energie znamená, že rovnaké nastavenie, ktoré spôsobí úplné pretavenie na jednom plechu, prepáli aj susedný plech s o niečo menšou hrúbkou.
Existujú dva režimy činnosti: vodivý, pri ktorom sa kov taví z povrchu (plytký, estetický zvar), a hlboký prienik, nazývaný kľúčová dierka, pri ktorom lúč odparuje kov a vytvára parný kanál, cez ktorý energia preniká hlboko do materiálu. Väčšina nevýhod laserových zvarov je v skutočnosti nestabilita tohto kanála.
1. Vstupné náklady
Investícia do laserového zvárania je podľa materiálov od jedného z predajcov laserových zváračiek 2-3x vyššia ako pri MIG/TIG. Potvrdzujú to katalógové údaje: ručné laserové zváračky v jednom z domácich internetových obchodov (ďalej: predajňa A) stoja od 19 500 PLN netto do 39 500 PLN netto a vzduchom chladené zváračky v inom obchode (ďalej len predajňa B) stoja 42 900 – 49 900 PLN netto (katalógové ceny netto, k októbru 2026). Okrem toho je k dispozícii súprava BOZP (v predajni A 3 600 – 7 500 PLN netto) a extrakčná súprava (v predajni B 3 950 alebo 7 500 PLN netto; tiež netto katalógové ceny, od októbra 2026), bez ktorých by stanica nemala fungovať.
Mechanizmus je jednoduchý: platíte za laserový zdroj, optický systém, chladenie a bezpečnostné opatrenia, ktoré zváračka MIG nemá. Náklady samé o sebe nie sú nevýhodou technológie, ale stávajú sa nevýhodou vtedy, keď počet pracovných hodín neumožňuje jej rozdelenie; celý účet nájdete v texte koľko stojí laserový zvárací stroj.
2. Úzke okno parametrov
V MIG môže operátor urobiť veľa s rukou: zmeniť uhol, spomaliť, pridať drôt. V laseri výkon, rýchlosť, poloha zaostrenia, šírka oscilácie a ochranný plyn tvoria systém komunikujúcich ciev a majú úzky rozsah, v ktorom je zvar platný. Podľa materiálov od jedného z predajcov laserových zváracích strojov sa mimo tohto okna objavujú praskliny a pórovitosť a laser „neodpúšťa náhodné nastavenia“.
Mechanizmus: príliš málo lineárnej energie (príliš nízky výkon alebo príliš vysoké otáčky) neotvorí parný kanál a nespôsobí žiadne pretavenie. Príliš veľa vody prehrieva bazén, kanál sa stáva nestabilným, kolabuje a zachytáva bubliny plynu v tuhnúcom kove; preto tá pórovitosť. Napätia z rýchleho ochladzovania spôsobujú praskliny. Zmena jedného parametra vyžaduje opravu ostatných a zmena materiálu alebo hrúbky vyžaduje nové okno.
V praxi to znamená, že pre každý opakovateľný spoj sa musí uložiť a sledovať osvedčený súbor nastavení. Umožňujú vám to zváracie stroje s nastaviteľným výkonom, frekvenciou, šírkou kmitov a rýchlosťou podávania drôtu, ako napríklad RBW 1500, ale niekto musí tieto okienka najskôr vypracovať na vzorkách.
3. Citlivosť na medzeru a prispôsobenie
Toto je nevýhoda, ktorá najčastejšie prekvapuje závody, ktoré prechádzajú z MIG. Oblúk MIG s veľkým množstvom zvarového kovu premosťuje medzery, ktorými laser nemôže prejsť. Malé miesto zasiahne prázdnotu, energia unikne a zvar má podrezanie, konkávnu plochu alebo vôbec nespája obe hrany.
Mechanizmus: Množstvo kovu, ktoré môže laser roztaviť a presunúť, je obmedzené veľkosťou bazéna. Bez drôtu je tupý zvar vyrobený len z natívneho materiálu, takže každá medzera je chybou. Drôt pridáva zvarový kov a kývanie (kmitanie lúča) rozširuje zvar a toleruje väčšiu medzeru, ale obe tieto metódy majú limity a znižujú rýchlosť.
Organizačný dopad: príprava hrán, rezanie a ohýbanie musia byť presnejšie ako predtým a obrobky si vyžadujú nástroje, ktoré ich udržia pohromade. Preto sú náklady na laser často skryté nie vo zvarovni, ale v rezacom stroji a ohraňovacom lise.
4. Hliník, zinok a meď
Najväčšou výzvou pre laserové zváranie je podľa rovnakého predajcu hliník a zinok. Existujú tri mechanizmy.
Hliník a meď odrážajú veľkú časť vláknového laserového žiarenia s vlnovou dĺžkou okolo 1 µm, najmä na lesklých povrchoch a v prvom momente pred roztavením kovu. Odraz nie je len plytvanie energiou, ale aj hrozbou pre optiku a okolie stánku. Okrem toho je tu vysoká tepelná vodivosť: teplo z bazéna uniká rýchlejšie, ako ho lúč dodáva, parný kanál je nestabilný a podľa predajcu to vedie k pórovitosti.
Pozinkovaná oceľ má ďalší problém: zinok sa vyparuje pri teplote oveľa nižšej ako je teplota topenia ocele. V prekrytom spoji zinková para nemá kam ísť, takže vytláča roztavený kov z bazéna a zanecháva pľuzgiere a rozstreky. Pomáha vetracia medzera medzi plechmi alebo odstraňovanie povlaku v zóne zvaru, ale oba postupy pridávajú ďalšiu prácu.
5. Hrúbka sekcie
Ručný laserový zvárací stroj má hornú hranicu hrúbky, ktorú nemožno pomocou nastavení prekročiť. RBW 1500 so zdrojom 1500 W zvára čiernu oceľ, nehrdzavejúcu oceľ a hliník do hrúbky 5 mm. Jeden z domácich výrobcov u svojej zváračky s výkonom do 2 kW deklaruje plnú penetráciu až 6 mm. Pri výkonoch typických pre vreckové zariadenia končí rozumný rozsah aplikácií okolo týchto hodnôt.
Mechanizmus: hĺbka parného kanála sa zvyšuje s výkonom, ale nie donekonečna. Pri vyšších hrúbkach sa kanál stáva dlhým a nestabilným a viacvrstvové zváranie, prirodzené pri MIG, je s ručným laserom náročné, pretože následné vrstvy vyžadujú drôt a širšiu drážku, čo zbavuje laser jeho výhod. Hrubé oceľové konštrukcie zostávajú doménou MIG/MAG, ponoreného oblúka a automatizovaných staníc.
Viac o tom, kde končí využitie ručného zariadenia v článku o ručný laserový zvárací stroj.
6. Trieda bezpečnosti a ochrany zdravia pri práci 4 a ochrana pracoviska
Laserový zvárací stroj je laser triedy 4: najvyšší, v ktorom je aj rozptýlené a odrazené žiarenie nebezpečné pre oči a pokožku. Žiarenie s vlnovou dĺžkou približne 1 µm je neviditeľné a oko ho zaostruje na sietnicu, takže k poškodeniu dochádza bez obranného reflexu.
Z toho vyplývajú požiadavky, ktoré v MIG neexistujú: sklá s optickou hustotou zvolenou pre túto vlnovú dĺžku (bežné zváracie filtre nestačia), kryty staníc na absorbovanie odrazov, prístupové postupy a odsávanie dymu, pretože kovy a povlaky sa pri zvare odparujú.
Náklady na tieto opatrenia sú merateľné: súpravy na ochranu zdravia a bezpečnosť pri práci v obchode A stoja od 3 600 PLN do 7 500 PLN netto a odsávacie zariadenia v predajni B PLN 3 950 alebo 7 500 PLN netto (čisté katalógové ceny od októbra 2026). Nevýhodou je, že stanica, ktorá by v MIG mohla byť umiestnená v otvorenej hale, vyžaduje oddelený priestor vedľa lasera.
7. Spotrebný materiál: ochranné okuliare, trysky, valčeky
Každý zvárací stroj má spotrebný materiál, ale laser má jeden, ktorý priamo riadi kvalitu zvaru: ochranné sklo optiky. Usádzajú sa na ňom črepiny a dym a prípadná nečistota časť lúča pohltí a rozptýli. Mechanizmus je samohybný: špinavé sklo znamená menší výkon na mieste, menší výkon znamená horšie tavenie a viac triesok a viac triesok znamená, že sa sklo rýchlejšie zašpiní.
Operátor, ktorý sklo nevymení včas, pozoruje posun parametrov, aj keď nič nezmenil. Sú tu trysky (spálené alebo upchaté, narúšajú plynový štít a spôsobujú pórovitosť) a podávacie valčeky, ktoré musia byť prispôsobené priemeru drôtu, inak drôt kĺže a podávanie je nerovnomerné. Spotrebný materiál je lacný, ale jeho vynechanie z plánu údržby je častou príčinou náhleho poklesu kvality.
8. Chladenie
Laserový zdroj a optika vydávajú teplo, ktoré musí byť odstránené. Kvapalinou chladené zváračky, ako je RBW 1500 s priemyselným chladičom S&A, vyžadujú kvapalinu, jej čistotu a pravidelnú výmenu; kontaminovaný okruh znižuje účinnosť chladenia a porucha chladiča zastaví stroj. Vzduchom chladené zváračky (napr. 800 W a 1500 W modely od niektorého z distribútorov alebo 2000 W a 2500 W zváračky z predajne B) sú ľahšie a jednoduchšie, no pri dlhom nepretržitom zváraní v horúcej hale môžu byť obmedzené pracovným cyklom.
Tento vzťah uvádzajú aj samotní výrobcovia: spomínaný výrobca 2 kW zváračky deklaruje pre tento vodou chladený stroj 100% pracovný cyklus a jeden z distribútorov jeho vodou chladený 1500 W model označuje ako určený „na hrubšie materiály“. Chladenie preto musí byť prispôsobené skutočnej záťaži a musí sa oň starať.
9. Kvalifikácia operátora
Predajcovia často hovoria, že použitie laserového zváracieho stroja je jednoduchšie ako zváračky TIG. To je čiastočne pravda: ovládanie pištole si vyžaduje menšiu obratnosť ako udržiavanie oblúka TIG pri podávaní drôtu. Ťažkosť sa však presúva inde: k nastaveniu procesu.
Mechanizmus: pri TIG dobrý zvárač opravuje chyby v reálnom čase, pretože vidí zvarový kúpeľ a má reakčný čas. V laseri je bazén malý, rýchlosť je vysoká a následky zlého nastavenia sú viditeľné až po zváraní, často až na zákrute alebo pri testovaní. Takže operátor musí rozumieť tomu, čo robí výkon, rýchlosť, zaostrenie a oscilácia, a musí byť schopný prečítať zvar: tvár, koreň, podrezanie, zmenu farby. Sú to iné kompetencie ako dobrá ruka a musia sa budovať tréningom a skúškami.
10. Dokumentácia a WPQR pre konštrukcie
Zváranie laserovým lúčom má svoje vlastné číslo procesu v ISO 4063: 52. Pre stavby podliehajúce dozoru (stavba, tlakové zariadenia, vozidlá) je pre tento proces potrebná kvalifikácia technológie zvárania (WPQR) a pokyny WPS, nie pre MAG (135) alebo TIG (141), ktoré závod doteraz zváral.
Mechanizmus tejto nevýhody je organizačný: mať stroj neznamená mať kvalifikovanú technológiu. Skúšobné spoje musia byť vyrobené, preskúmané a zdokumentované, čo stojí čas a peniaze. Niektorí výrobcovia túto požiadavku spĺňajú (jeden výrobca deklaruje hotový WPQR pre svoju zváračku), ale rozsah takejto dokumentácie je potrebné vždy kontrolovať vlastnými materiálmi a konektormi. Kým nie je prítomný, laser je vhodný na nekontrolované detaily, nie na certifikované konštrukcie.
Laserové zváranie: nevýhody, mechanizmy a riešenia v jednej tabuľke
| Chyba | Mechanizmus | Čo to obmedzuje? |
|---|---|---|
| Vstupné náklady | Zdroj, optika, chladenie, BOZP | Počet pracovných hodín, výpočet rovnováhy |
| Úzke okno parametrov | Malá rezerva lineárnej energie | Uložené okná pre každý konektor, ukážka |
| Medzera a fit | Malé miesto, malé jazero | Presná príprava, prístrojové vybavenie, drôt, kolísanie |
| Hliník, pozink, meď | Odrazy, tepelná vodivosť, para zinku | Skúšky, vetracia medzera, odstránenie povlaku |
| Hrúbka sekcie | Limit hĺbky parného kanála | Výber pre hrúbku do 5–6 mm, iná metóda vyššie |
| Trieda bezpečnosti a ochrany zdravia pri práci 4 | Neviditeľné, odrazené žiarenie | Okuliare, štíty, extrakcia, oddelená zóna |
| Spotrebný materiál | Špinavé sklo znamená stratu výkonu | Plán výmeny, kontrola pred výmenou |
| Chladenie | Zdroj a optické teplo | Výber chladenia pre cyklus, čistota kvapaliny |
| Kvalifikácia operátora | Chyba je viditeľná až po zváraní | Procesný tréning, čítanie zvarov |
| Dokumentácia a WPQR | Proces 52 si vyžaduje vlastnú kvalifikáciu | Skúšobné konektory, testy, WPS |
Kedy to aj tak stojí za to: čo kompenzuje nevýhody laserového zvárania
Po prečítaní návodu nezmizne žiadne z vyššie uvedených obmedzení, no v niektorých aplikáciách je rovnováha v prospech lasera.
Podľa materiálov od jedného z predajcov môže byť účinnosť laserového zvárania až 10-krát vyššia ako TIG; iný výrobca uvádza ako hlavné výhody vysokú rýchlosť, obmedzenú tepelne ovplyvnenú zónu, estetiku zvaru a opakovateľnosť. Tam, kde zvárate tenké a stredne veľké plechy z nehrdzavejúcej ocele s otvoreným povrchom, nízky tepelný príkon znamená menšie zafarbenie, menšiu deformáciu a menšie brúsenie; na tento materiál je jednoducho lepším nástrojom laser, ako o tom píšeme v texte o laserové zváranie nehrdzavejúcej ocele. Tam, kde sú detaily opakovateľné a dobre prispôsobené, už nie je nevýhodou úzke okno parametrov, pretože sa nastavuje len raz.
Existuje jedna podmienka: nakupujte podľa procesu, nie na základe sľubu. Skontrolujte svoje materiály, hrúbky a lícovanie na testoch a podľa nich vyberte konfiguráciu (podávač, optika, chladenie, zdravie a bezpečnosť). Ponúkajú takýto výber Laserové zváračky Roboteus, cena za konkrétny proces, nie z cenníka.
Často kladené otázky
Aké sú najväčšie nevýhody laserového zvárania?
Vstupné náklady (podľa materiálov jedného z predajcov 2-3 krát vyššie ako MIG/TIG), úzke okno parametrov, citlivosť na medzeru a lícovanie a ťažké materiály: hliník, zinok, meď. Okrem toho sú tu požiadavky na bezpečnosť a ochranu zdravia pri práci 4. triedy a potreba vlastnej kvalifikácie technológie pre stavby pod dozorom.
Prečo sa pri laserovom zvare objavuje pórovitosť?
Najčastejšie kvôli nestabilnému parnému kanálu: príliš veľa energie alebo nízka rýchlosť spôsobí jeho zrútenie a uzamknutie plynu v tuhnúcom kove. Pórovitosť je spôsobená aj zlým plynovým štítom (upchatá tryska), špinavým okrajom a parami zinku v pozinkovaných plechoch.
Zvára laserový zvárač hliník?
Áno, ale je to náročný materiál: odráža žiarenie s vlnovou dĺžkou asi 1 µm a rýchlo odvádza teplo, čo podľa materiálov jedného z predajcov laserových zváracích strojov vedie k nestabilnému taveniu a pórovitosti. Pre RBW 1500 výrobca deklaruje zváranie hliníka do 5 mm; Pred nákupom vykonajte testy na vlastných detailoch.
Akú hrúbku je možné zvárať laserom ručne?
RBW 1500 (1500 W) zvára uhlíkovú oceľ, nehrdzavejúcu oceľ a hliník do 5 mm; Jeden z domácich výrobcov u svojej zváračky s výkonom do 2 kW deklaruje plnú penetráciu až 6 mm. Nad tieto hodnoty už ručný laser nie je vhodným nástrojom.
Stačí na laserové zváranie bežná zváracia maska?
NIE Laser triedy 4 s vlnovou dĺžkou približne 1 µm vyžaduje okuliare alebo priezor s optickou hustotou zvolenou pre túto vlnovú dĺžku, ochranné štíty a odsávanie výparov. Bežné zváracie filtre chránia pred oblúkovým svetlom, nie pred neviditeľným laserovým žiarením.
Zdroje
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/
- https://roboteus.com/pl/maszyny/spawarki-laserowe/
Redakčná poznámka
Čisté katalógové ceny uvedené v texte pochádzajú zo stránok predajní a výrobcov z októbra 2026 a môžu sa meniť. Hrúbky, prevádzkové režimy a parametre závisia od konkrétneho stroja, materiálu a prípravy obrobku. Tento článok nenahrádza pokyny výrobcu ani zdravotné a bezpečnostné predpisy pre laserové zariadenia triedy 4.