
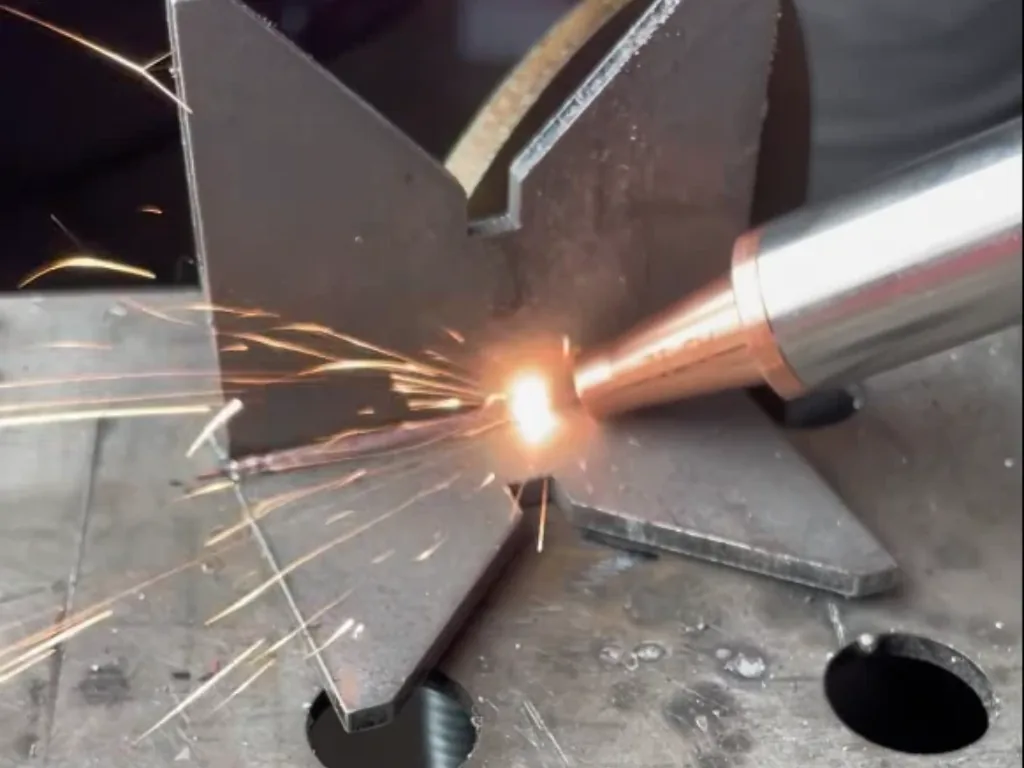
Avant de demander le prix d’une machine, on recherche souvent « avantages et inconvénients du soudage laser » et obtient : rapide, précis, esthétique, cher. La liste est vraie, mais n’explique ni pourquoi ni à quel moment l’avantage devient une limite.
Cet article va plus loin : il décrit ce qui se passe entre la source et la soudure, les deux modes d’apport thermique, le rôle de l’oscillation wobble, du gaz et du fil, ainsi que les épaisseurs réellement accessibles à une machine manuelle. C’est sur cette base que l’on peut juger son intérêt pour une production.
Les inconvénients sont ici résumés ; la liste technique complète figure dans l’article sur les inconvénients du soudage laser. L’objectif est de comprendre le mécanisme, car il explique ensuite tout ce que l’on observe sur la tôle.
Fonctionnement du soudage laser : de la source au cordon
Le soudage laser assemble le métal grâce à la chaleur d’un faisceau lumineux focalisé, plutôt qu’à un arc électrique. Les machines manuelles utilisent aujourd’hui presque exclusivement une source à fibre, également courante sur les robots. « Laser à fibre » et « laser fibré » désignent ici la même technologie.
La source produit le faisceau dans une fibre de verre dopée, pompée par des diodes. Sa longueur d’onde avoisine un micromètre : le rayonnement est invisible et impose des lunettes adaptées à cette plage. Le faisceau quitte la source dans un câble optique souple jusqu’au pistolet ou à la tête robotisée.
Dans le pistolet, le faisceau est collimaté et focalisé par une lentille en une très petite tache. La même puissance concentrée crée une densité énergétique fondant presque immédiatement une bande étroite. L’opérateur ou le robot déplace la tache le long du joint ; le métal solidifie derrière. Le dernier élément optique est le verre de protection, côté matériau : consommable recevant les projections et remplacé régulièrement.
Le poste comporte aussi des périphériques indispensables : groupe froid pour la source et le pistolet, dévidoir, bouteille de gaz de protection, aspiration des fumées et écrans. Par exemple, la machine de soudage laser RBW 1500 possède une source Raycus 1500 W, un refroidisseur industriel à liquide, une alimentation monophasée 230 V et un dévidoir automatique inclus : un ensemble alimenté depuis une prise.
Conduction et keyhole : deux modes d’apport thermique
Le mode d’interaction dépend de la densité de puissance. À faible densité, la chaleur pénètre par conduction : le bain reste large et peu profond, la face lisse et esthétique, la pénétration limitée. Ce mode convient aux tôles minces, aux angles de boîtiers et aux assemblages dont l’aspect compte.
À plus forte densité, le centre s’évapore et la pression ouvre un canal étroit, le keyhole, littéralement trou de serrure. Le faisceau pénètre dans le canal et en fond les parois : pénétration profonde et étroite, avec rapport profondeur/largeur nettement supérieur à la conduction. Ce mode sert à traverser une section plus épaisse en une passe.
Les deux modes se succèdent progressivement selon la puissance, la vitesse, la position du foyer et le matériau. Le keyhole est plus productif mais moins stable : ses fermetures et réouvertures peuvent emprisonner des pores. Un fabricant souligne que fissures et porosités apparaissent hors d’une fenêtre étroite de paramètres : les réglages approximatifs ne sont donc pas tolérés.
Wobble, gaz et fil : le rôle de chacun
Le wobble est une oscillation du faisceau : la tête déplace rapidement la tache transversalement et dessine un zigzag ou des cercles plutôt qu’une ligne. Le cordon s’élargit et la chaleur se répartit mieux. Le gain pratique est important : il tolère davantage de jeu et un ajustement moins précis. Sur la RBW 1500, le réglage de « largeur d’arc » correspond à cette oscillation.
Le gaz de protection, généralement l’argon, isole le bain de l’air. Sans lui, oxygène et azote pénètrent dans le métal liquide : coloration oxydée sur l’inox, pores et phases fragiles sur d’autres matériaux. Le gaz chasse aussi le nuage de vapeur métallique, qui absorberait et diffuserait le faisceau et déposerait des particules sur le verre de protection.
Le fil n’est pas obligatoire. Un joint bout à bout bien ajusté peut se faire sans apport, par fusion seule. Il intervient pour combler le jeu, construire une section précise de soudure d’angle ou adapter la composition, par exemple fil à bas carbone pour l’inox. Les galets doivent correspondre au diamètre et la vitesse de dévidage se règle avec puissance et fréquence.
Le fonctionnement continu ou pulsé constitue un autre réglage. En mode pulsé, l’énergie arrive par impulsions, ce qui réduit l’apport thermique moyen et aide sur les tôles minces, les bords et les points. Le mode continu produit un cordon régulier et une vitesse supérieure sur les joints longs.
Avantages et inconvénients : un bilan sans argumentaire commercial
Les avantages découlent de cette physique. La chaleur se concentre sur une bande étroite : la zone affectée thermiquement est réduite et la pièce autour reste bien plus froide qu’avec un arc. Un autre fabricant cite vitesse élevée, zone thermique réduite, aspect et répétabilité, tout en précisant que la productivité réelle dépend du matériau, de l’épaisseur et de la géométrie.
En atelier : moins de déformations des tôles minces, de redressage et de meulage de l’inox, et durée réduite par soudure. Un fabricant annonce jusqu’à dix fois la productivité du TIG, avec précision et déformation minimale sans comparaison avec celui-ci. C’est une déclaration du fabricant, pas une mesure indépendante ; sa tendance correspond néanmoins aux observations sur inox mince.
Les limites ont la même origine physique. L’énergie concentrée impose une fenêtre étroite : hors de celle-ci, manque de pénétration, perçage, pores ou fissures. La petite tache est plus sensible au jeu et à la préparation qu’un MIG, dont l’arc et le fil tolèrent davantage les imprécisions. Aluminium et cuivre réfléchissent le faisceau ; le zinc des tôles galvanisées s’évapore dans le bain. Un fabricant désigne aluminium et galvanisé comme les plus grands défis.
S’ajoutent l’investissement, parfois deux à trois fois supérieur au MIG/TIG selon la même source, et la sécurité d’un laser de classe 4 : lunettes, écrans et aspiration.
Chaque mécanisme et les moyens de le limiter sont détaillés dans l’article cité en introduction. Retenez ceci : le laser apporte un avantage lorsque le procédé est réglé et répétable ; en travaillant « à l’œil », on perd cet avantage plus vite qu’en MIG.
Matériaux et épaisseurs réellement soudables à la main
La puissance de la source détermine d’abord l’épaisseur, puis le matériau et le mode. Selon les fabricants, la RBW 1500 de 1500 W soude acier non allié, inox et aluminium jusqu’à 5 mm ; un fabricant polonais annonce une pénétration totale jusqu’à 6 mm pour son modèle 2 kW. Au-delà, il faut préparer les bords et multiplier les passes, ou revenir à un autre procédé.
L’inox est le matériau sur lequel l’intérêt est le plus visible : faible coloration, risque réduit de sensibilisation à la corrosion intergranulaire et face souvent sans meulage. Nous développons ce sujet dans l’article sur le soudage laser de l’acier inoxydable. L’acier non allié se soude facilement si les bords sont propres : calamine, huile et peinture provoquent des pores.
Aluminium et cuivre sont plus difficiles : leur conductivité évacue rapidement l’énergie et leur surface brillante réfléchit une partie du faisceau, problème technique et danger pour l’opérateur. Le galvanisé exige d’évacuer la vapeur de zinc hors du bain pour éviter son emprisonnement. Ces matériaux ne sont pas exclus, mais demandent essais, expérience et généralement wobble.
Applications adaptées au soudage laser
Le domaine le plus naturel est celui des tôles minces et structures inox : boîtiers, armoires électriques, coffrets, plans de travail, châssis et garde-corps. La soudure est étroite et esthétique, sans redressage. Si elle reste visible, le gain de meulage peut compter davantage que la vitesse elle-même.
Viennent ensuite les cadres et profilés à paroi mince : tubes, éléments de mobilier et structures industrielles légères. Le laser les assemble sans les percer, ce que l’arc risque de faire. Troisième domaine : réservoirs et ensembles étanches en tôle mince, où un cordon continu et sans pores conditionne l’étanchéité.
Maintenance et prototypage constituent le quatrième domaine : réparer sans tout démonter, ajouter un support ou réunir rapidement un prototype. Le faible apport préserve les éléments et revêtements voisins. Un distributeur polonais cite aussi automobile, aéronautique et électronique comme secteurs utilisant largement ce procédé. À l’inverse, pour fortes sections pleines et soudures purement structurelles, le MIG/MAG reste souvent plus raisonnable.
Soudage manuel ou robotisé
Le pistolet manuel apporte souplesse, accès difficile et changement de pièce sans programmation. Ses limites sont la répétabilité humaine, la fatigue sur les longs cordons et la protection complète de la personne près du faisceau. Nous précisons les profils adaptés dans l’article sur la machine de soudage laser manuelle.
La même tête montée sur robot apporte vitesse et angle identiques à chaque répétition, travail en cellule fermée et absence de fatigue. Elle exige des montages positionnant la pièce toujours pareil : le laser ne pardonne pas un jeu que le robot ne voit pas. Le catalogue associe RBW 1500 au cobot six axes RBR 0805, appris par guidage manuel ; la gamme figure parmi les machines de soudage laser Roboteus.
Règle simple : manuel pour des pièces variées et de petites séries ; robot pour la même pièce en grand nombre avec une soudure identique.
Points à vérifier avant de décider
Avant de comparer les offres, répondez à quatre questions.
- Quels matériau et épaisseur dominent ? Ils déterminent puissance et mode.
- Quelle est la qualité de préparation ? Le jeu décide notamment de la possibilité de souder sans fil.
- La face reste-t-elle visible ? L’aspect et l’absence de meulage deviennent alors le gain principal.
- Combien de pièces identiques reviennent ? Cela départage manuel et robot.
Avec ces réponses, demandez un essai de votre matériau. La RBW 1500 n’a pas de prix catalogue, mais un devis selon le procédé : matériau, épaisseur et nombre de soudures par équipe modifient la configuration davantage que le seul nombre de watts.
Questions fréquentes
Dans un petit atelier, avantages ou inconvénients : qu’est-ce qui domine ?
Les avantages dominent avec des tôles minces, de l’inox visible et des pièces bien préparées : vitesse, petite zone thermique, peu de meulage. Fenêtre étroite, sensibilité au jeu, coût et classe 4 pèsent surtout sur les pièces unitaires mal ajustées et les sections épaisses. L’article consacré aux limites les détaille.
Le laser soude-t-il l’aluminium ?
Oui : la RBW 1500 annonce aluminium, acier non allié et inox jusqu’à 5 mm. Mais l’aluminium réfléchit le faisceau et dissipe vite la chaleur ; il demande des paramètres soignés et généralement wobble. Testez votre alliage et votre épaisseur avant achat.
Faut-il un fil d’apport ?
Pas toujours. Une soudure bout à bout sur tôles bien ajustées peut se faire sans apport. Le fil sert à combler un jeu, former une soudure d’angle ou modifier la composition par rapport au métal de base.
Est-ce plus rapide que le TIG ?
Nettement sur tôles minces et cordons simples. Un fabricant annonce jusqu’à dix fois la productivité du TIG ; un autre rappelle la dépendance au matériau, à l’épaisseur et à la géométrie. Le gain inclut aussi la finition, souvent sans meulage.
Quelle épaisseur peut souder un laser manuel ?
Cela dépend de la source : RBW 1500, 1500 W, annonce acier et aluminium jusqu’à 5 mm ; un fabricant polonais annonce 6 mm à pleine pénétration pour 2 kW. Au-delà, préparation, plusieurs passes ou autre méthode sont nécessaires.
Faut-il des mesures de sécurité particulières ?
Oui. Un laser à fibre de classe 4 exige des lunettes de densité optique adaptée à environ un micromètre, des écrans et une aspiration. Les réflexions sur métaux brillants sont dangereuses : les protections concernent aussi les parois et l’environnement, pas seulement les yeux de l’opérateur.
Sources
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/
- https://roboteus.com/pl/maszyny/spawarki-laserowe/
Note de la rédaction
Les déclarations et prix catalogue peuvent évoluer : vérifiez-les auprès des sources avant de décider. Les paramètres et épaisseurs dépendent de la machine, du matériau et de la préparation ; les valeurs citées sont les déclarations des fabricants pour leurs appareils. Ce texte ne remplace ni la notice ni les règles de sécurité des lasers de classe 4.