Bevor jemand nach dem Preis eines Schweißgeräts fragt, gibt er üblicherweise „Laserschweißen: Vor- und Nachteile“ in eine Suchmaschine ein und erhält eine Liste mit Begriffen wie schnell, präzise, ästhetisch ansprechend und teuer. Diese Liste ist zwar richtig, erklärt aber nicht, warum oder ab welchem Punkt die Vorteile in Nachteile umschlagen.
Dieser Artikel geht noch einen Schritt weiter. Er beschreibt die Vorgänge zwischen Laserquelle und Schweißgut, die Unterschiede zwischen den beiden Wärmeeinbringungsmodi, den Zweck der Wobble-Bewegung, Schutzgas und Schweißdraht sowie die Materialstärken, die mit einem handgeführtes Laserschweißgerät tatsächlich verschweißt werden können. Erst dann lässt sich beurteilen, ob ein Laser für eine bestimmte Anwendung geeignet ist.
Wir werden die Nachteile hier kurz ansprechen – eine vollständige Liste der technologischen Einschränkungen finden Sie in einem separaten Artikel über die Nachteile des Laserschweißens . Entscheidend ist hier das Verständnis des Mechanismus, denn er bestimmt alles, was Sie auf dem Blech sehen.
So funktioniert das Laserschweißen: von der Laserquelle zur Schweißnaht
Beim Laserschweißen wird Metall durch die Wärme eines fokussierten Lichtstrahls anstatt durch einen Lichtbogen verbunden. Heutzutage verwenden handgeführte Schweißgeräte fast ausschließlich Faserlaser (vom englischen Wort für „Fiber“), und dieselbe Art von Laserquelle kommt auch häufig in Robotern zum Einsatz. Beide Begriffe bezeichnen dasselbe und werden synonym verwendet.
Die Faserquelle erzeugt in einer dotierten Glasfaser, angeregt durch Dioden, einen Strahl. Die Strahlung hat eine Wellenlänge von etwa einem Mikrometer. Dies ist aus Gründen des Gesundheits- und Arbeitsschutzes wichtig, da sie für das bloße Auge unsichtbar ist und eine auf diesen Bereich abgestimmte Schutzbrille erfordert. Der Strahl verlässt die Quelle über ein Glasfaserkabel, ein flexibles optisches Kabel, und erreicht eine Schweißpistole oder einen Roboterkopf.
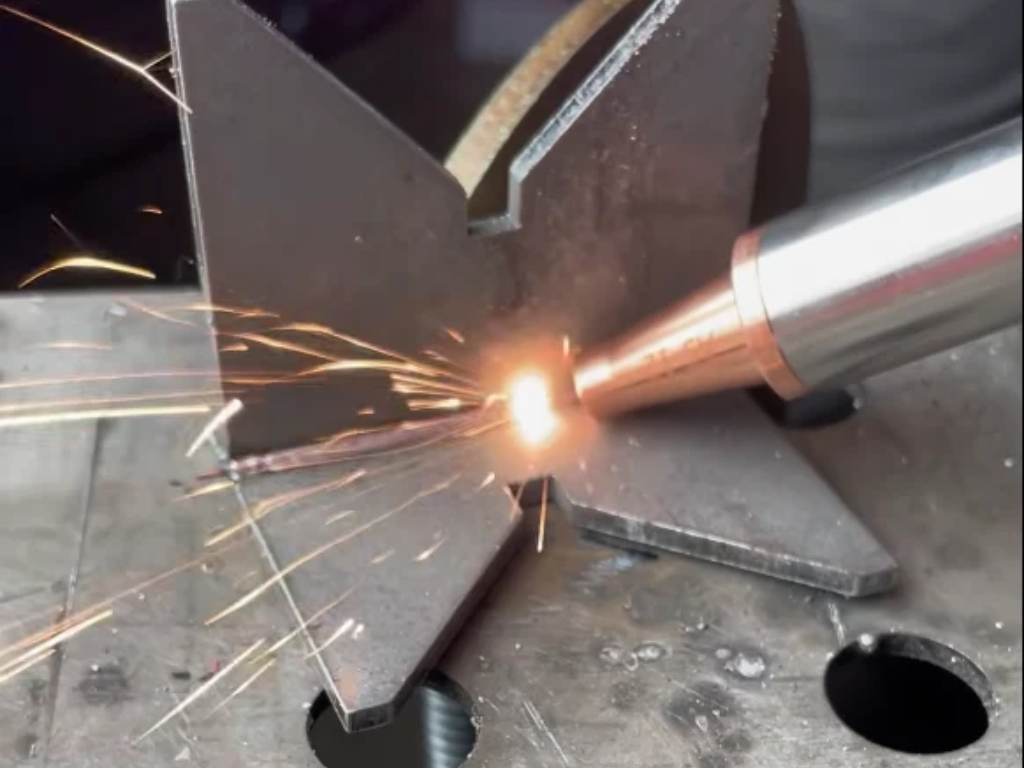
In der Schweißpistole wird der Strahl durch eine Linse gebündelt und auf einen sehr kleinen Punkt fokussiert. Dieselbe Energie, konzentriert auf einen kleinen Bereich, erzeugt eine Energiedichte, die das Metall in einem schmalen Streifen nahezu augenblicklich aufschmilzt. Ein Bediener oder Roboter bewegt den Punkt entlang der Schweißnaht, und das dahinter liegende geschmolzene Metall erstarrt zu einer Schweißnaht. Das letzte Element im Schweißprozess ist das Schutzglas, das die Linse materialseitig abdeckt – ein Verschleißteil, das Spritzer absorbiert und regelmäßig ausgetauscht wird.
Die restliche Station besteht aus Peripheriegeräten, die für den Betrieb des Lasers erforderlich sind: einem Kühler zur Kühlung von Quelle und Pistole, einem Drahtvorschubgerät, einer Schutzgasflasche, einer Rauchabsaugung und den Stationsgehäusen. Beispielsweise umfasst das Laserschweißgerät RBW 1500 eine Raycus 1500-W-Quelle, einen industriellen Flüssigkeitskühler, ein 230-V-Einphasennetzteil und ein automatisches Drahtvorschubgerät – ein Komplettpaket für den Betrieb über eine einzige Steckdose.
Wärmeleitungsmodus und Keyhole-Modus: zwei Wege zur Wärmezufuhr
Die Art und Weise, wie der Schweißstrahl in das Metall eindringt, hängt von der Leistungsdichte am Schweißfleck ab. Bei geringerer Leistungsdichte erfolgt die Wärmeübertragung durch Wärmeleitung – dies ist der Wärmeleitungsmodus. Das Schmelzbad ist flach und breit, die Schweißnahtoberfläche glatt und optisch ansprechend, und der Einbrand ist begrenzt. Dieses Verfahren eignet sich zum Schweißen dünner Bleche, Gehäuseecken und überall dort, wo das Aussehen der Schweißnahtoberfläche wichtig ist.
Bei höherer Leistungsdichte verdampft das Metall im Zentrum des Schweißflecks, und der Dampfdruck öffnet einen schmalen Kanal, das sogenannte Keyhole. Der Schweißstrahl dringt in diesen Kanal ein und schmilzt dessen Wände auf, was zu einer tiefen und schmalen Durchschweißung führt: Das Verhältnis von Schweißtiefe zu Schweißnahtbreite ist deutlich größer als beim Wärmeleitungsmodus. Dieses Tiefschweißverfahren wird angewendet, wenn ein dickerer Querschnitt in einem einzigen Arbeitsgang aufgeschmolzen werden soll.
In der Praxis gehen beide Modi nahtlos ineinander über, wobei Leistung, Bearbeitungsgeschwindigkeit, Fokusposition und Material die entscheidenden Faktoren sind. Das Keyhole-Verfahren ist effizienter, aber weniger stabil: Der instabile Kanal öffnet und schließt sich, wodurch Poren in der Schweißnaht entstehen. Laut den Angaben eines Herstellers von Laserschweißgeräten treten daher Risse und Porosität auch außerhalb des engen Parameterbereichs auf, und die Technologie selbst verzeiht keine versehentlichen Einstellungsfehler.
Wobble, Schutzgas und Draht: Was jedes einzelne bewirkt
Wobble ist eine Strahloszillation: Der Schweißkopf bewegt den Schweißfleck schnell quer zur Schweißrichtung, sodass anstelle einer geraden Linie ein Zickzackmuster oder eine Reihe von Kreisen auf dem Werkstück entsteht. Die Schweißnaht wird breiter und die Wärme gleichmäßiger verteilt. Der praktische Vorteil ist groß: Eine breitere Schweißnaht toleriert einen größeren Spalt zwischen den Elementen und schlechtere Passung. Bei der RBW 1500 ist die Einstellung der „Lichtbogenbreite“ genau die Wobble-Einstellung.
Schutzgas, meist Argon, trennt das geschmolzene Metall von der Luft. Ohne es gelangen Sauerstoff und Stickstoff aus der Atmosphäre in das Schmelzbad: auf Edelstahl entstehen farbige Oxidablagerungen, auf anderen Werkstoffen Poren und spröde Phasen. Das Gas erfüllt auch eine zweite Funktion: Es bläst die Metalldampfwolke über dem Schmelzbad weg, die andernfalls den Schweißstrahl absorbieren und streuen würde, und deren Niederschlag würde sich auf dem Schutzglas ablagern.
Draht ist nicht erforderlich. Eine Stumpfnaht an gut passgenauen Blechen kann ohne Zusatzwerkstoff durch reines Verschmelzen hergestellt werden. Draht wird zugeführt, wenn ein Spalt gefüllt, eine Kehlnaht mit einem bestimmten Querschnitt erzeugt oder die Schweißnahtzusammensetzung an das Material angepasst werden muss, beispielsweise kohlenstoffarmer Draht für Edelstahl. Der Drahtvorschub muss Rollen haben, die auf den Drahtdurchmesser abgestimmt sind, und die Vorschubgeschwindigkeit ist neben Leistung und Frequenz einer der einstellbaren Parameter.
Kontinuierlicher und gepulster Betrieb sind weitere Regelungsachsen. Im gepulsten Betrieb wird der Schweißstrahl portionsweise abgegeben, was die durchschnittliche Wärmemenge begrenzt und sich für dünne Bleche, Kanten und Punktschweißungen eignet. Der kontinuierliche Betrieb ermöglicht eine gleichmäßigere Schweißnaht und höhere Geschwindigkeit bei längeren Verbindungen.
Vor- und Nachteile des Laserschweißens – eine ausgewogene Bilanz ohne Marketing
Die Vorteile ergeben sich direkt aus der oben beschriebenen Physik. Die Wärme trifft auf einen schmalen Bereich, daher ist die Wärmeeinflusszone klein und das Werkstück um die Schweißnaht herum bleibt deutlich kühler als beim Lichtbogenschweißen. Ein anderer Hersteller nennt vier Hauptvorteile: hohe Betriebsgeschwindigkeit, begrenzte Wärmeeinflusszone, ansprechende Nahtoptik und Wiederholgenauigkeit – und weist darauf hin, dass die tatsächliche Leistung vom Werkstoff, der Dicke und der Geometrie des Stoßes abhängt.
Das bedeutet in der Werkstatt: weniger Verformung dünner Bleche, weniger Richten, weniger Schleifen der Edelstahloberfläche und kürzere Schweißzeiten. Nach Herstellerangaben kann die Effizienz des Laserschweißens bis zu zehnmal höher sein als beim WIG-Schweißen, und Präzision sowie minimale Verformung sind mit WIG nicht vergleichbar. Dies ist eine Herstellerangabe, kein unabhängiges Messergebnis, aber die Richtung stimmt mit dem überein, was man in der Praxis an dünnem Edelstahlblech beobachtet.
Nachteile ergeben sich ebenfalls aus der Physik. Konzentrierte Energie bedeutet ein enges Parameterfenster: außerhalb davon kommt es zu fehlender Verschmelzung oder Durchbrennen, Poren, Rissen. Ein enger Fleck bedeutet Empfindlichkeit gegenüber Spalt und Kantenvorbereitung, größer als beim MIG-Schweißen, wo Lichtbogen und Draht Ungenauigkeiten verzeihen. Glänzende Metalle (Aluminium, Kupfer) reflektieren den Strahl, und Zink auf verzinktem Blech verdampft in der Schweißnaht; ein Hersteller von Laserschweißgeräten nennt Aluminium und verzinktes Blech die größte Herausforderung dieser Technologie.
Hinzu kommen die Kosten – laut derselben Quelle ist die Investition zwei- bis dreimal höher als beim MIG/WIG-Schweißen – sowie die Arbeitsschutzmaßnahmen für einen Laser der Klasse 4: Schutzbrillen, Schutzschilde, Absaugung.
Die Mechanismen hinter jedem dieser Nachteile und was man dagegen tun kann, erläutern wir im Artikel über die Nachteile des Laserschweißens, auf den wir am Anfang verwiesen haben. Hier genügt es, sich das Prinzip zu merken: Laserschweißen bietet Vorteile, wenn der Prozess eingestellt und wiederholbar ist; bei Freihandarbeit verschwindet der Vorteil schneller als beim MIG-Schweißen.
Werkstoffe und Dicken: Was ein handgeführtes Laserschweißgerät tatsächlich schweißen kann
Die maximale Schweißdicke hängt primär von der Stromquelle, gefolgt vom Material und der Betriebsart ab. Hersteller geben an: Das RBW 1500 mit einer 1500-W-Stromquelle schweißt Baustahl, Edelstahl und Aluminium bis zu einer Dicke von 5 mm. Ein inländischer Hersteller behauptet, sein 2-kW-Schweißgerät erreiche Volldurchschweißung bis zu 6 mm. Bei größeren Materialdicken erfordert ein manuelles Schweißgerät eine Kantenvorbereitung und mehrere Schweißdurchgänge oder wird durch herkömmliche Verfahren ersetzt.
Edelstahl ist das Material, bei dem Laser die größte Wirkung zeigen: Die geringe Wärmeeinbringung reduziert Verfärbungen und das Risiko von Allergien durch interkristalline Korrosion, und die Oberfläche muss oft nicht geschliffen werden. Wir gehen in unserem Artikel zum Laserschweißen von Edelstahl näher darauf ein. Schwarzer Stahl lässt sich problemlos schweißen, solange die Kanten sauber sind – Zunder, Öl und Farbe können Poren verursachen.
Aluminium und Kupfer sind schwieriger zu verarbeiten: Ihre hohe Wärmeleitfähigkeit führt zu schneller Energieableitung, und ihre glänzende Oberfläche reflektiert einen Teil des Strahls, was sowohl eine Gefahr für den Bediener als auch eine technische Herausforderung darstellt. Bei verzinktem Stahl muss der Zinkdampf von der Schweißnaht abgeleitet werden; andernfalls verbleibt das Gas im Metall. Diese Werkstoffe sind zwar nicht ausgeschlossen, erfordern aber Erfahrung, Tests und in der Regel Wobble-Bewegungen.
Wo Laserschweißen funktioniert: Anwendungsgebiete
Die naheliegendste Anwendung sind dünne Bleche und Edelstahlkonstruktionen: Gehäuse, Schaltschränke, Kästen, Arbeitsplatten, Rahmen und Balustraden. Die Schweißnaht ist schmal und ästhetisch ansprechend, und das Bauteil muss nicht gerichtet werden. Wo die Oberfläche sichtbar ist, kann die Einsparung von Schleifarbeit ein größerer Vorteil sein als die Schweißgeschwindigkeit selbst.
Das zweite Anwendungsgebiet umfasst dünnwandige Rahmen und Profile: Rohre, Profile, Möbelkonstruktionen und leichte Industriekonstruktionen. Der Laser verbindet die Wände, ohne sie durchzuschmelzen – ein Aspekt, der bei dünnen Profilen beim Biegen unbedingt vermieden werden muss. Das dritte Anwendungsgebiet sind Behälter und Dichtungselemente aus dünnem Blech, bei denen eine gleichmäßige, durchgehende und porenfreie Schweißnaht für die Dichtheit erforderlich ist.
Das vierte Anwendungsgebiet ist Service und Prototyping: die Reparatur eines Werkstücks ohne Demontage der gesamten Baugruppe, das Anschweißen einer Stütze oder die schnelle Montage eines Prototyps. Der Vorteil liegt hier in der geringen Wärmeeinbringung, die benachbarte Werkstücke oder Beschichtungen nicht beschädigt. Ein polnischer Maschinenhändler nennt in seinem Branchenführer auch die Automobil-, Luft- und Raumfahrt- sowie die Elektronikindustrie als Beispiele für Branchen, in denen Laserschweißen weit verbreitet ist. Wo es jedoch auf dicke, vollflächige Schweißnähte und rein konstruktive Schweißnähte ankommt, ist das klassische MIG/MAG-Schweißen nach wie vor sinnvoller.
Manuell oder robotisch
Ein handgeführtes Laserschweißgerät ist wie eine Pistole in der Hand des Bedieners: Es bietet Flexibilität, ermöglicht den Zugang zu schwer zugänglichen Stellen und den Teilewechsel ohne Programmierung. Zu seinen Einschränkungen zählen die von der Handführung abhängige Wiederholgenauigkeit, die Ermüdung bei längeren Schweißungen und die Notwendigkeit umfassender Arbeitsschutzmaßnahmen für die Person, die am Strahl steht. In unserem Artikel über handgeführte Laserschweißgeräte.
Derselbe auf einem Roboter montierte Laserkopf bietet Vorteile, die eine Hand nicht erreichen kann: identische Geschwindigkeit und Winkel bei jeder Wiederholung einer Serie, Arbeiten in einer geschlossenen Zelle und keine Ermüdung. Allerdings benötigt er Vorrichtungen, die das Werkstück jedes Mal exakt gleich positionieren, da der Laser selbst kleinste Spalte, die der Roboter nicht erkennen kann, nicht verzeiht. Im Roboteus-Katalog ist der RBW 1500 mit dem sechsachsigen, manuell programmierbaren Cobot RBR 0805 kombiniert; das gesamte Sortiment finden Sie im Bereich der Roboteus-Laserschweißmaschinen.Bereich der Roboteus-Laserschweißmaschinen.
Eine einfache Regel: manuell, wenn die Details unterschiedlich sind und die Serien kurz; robotergestützt, wenn dasselbe Detail in großer Zahl vorkommt und eine identische Schweißnaht haben soll.
Was Sie vor einer Entscheidung prüfen sollten
Bevor Sie Angebote vergleichen, beantworten Sie vier Fragen.
- Welches Material und welche Dicke dominieren bei der Produktion, denn davon hängen Leistung und Betriebsart ab.
- Wie ist die Qualität der Detailvorbereitung – denn der Spalt entscheidet darüber, ob der Laser ohne Draht überhaupt funktioniert.
- Sollte die Vorderseite sichtbar sein? Denn dann liegen die Hauptvorteile in der Ästhetik und dem Wegfall des Schleifens.
- Wie viele Werkstücke desselben Typs zurückkommen – denn das entscheidet zwischen Handschweißen und Roboter.
Nachdem Ihnen dieser Prozess beschrieben wurde, fordern Sie einen Testlauf mit Ihrem eigenen Material an. Für die RBW 1500 gibt es keinen Listenpreis – der Preis richtet sich nach dem jeweiligen Prozess. Aus den gleichen Gründen: Material, Dicke und Anzahl der Schweißnähte pro Schicht beeinflussen die Konfiguration des Arbeitsplatzes stärker als die Wattzahl selbst.
Häufig gestellte Fragen
Laserschweißen – Vor- und Nachteile: Was überwiegt in einer kleinen Werkstatt?
Die Vorteile überwiegen bei dünnen Blechen, Edelstahl und sichtbaren Oberflächen, sofern die Werkstücke gut vorbereitet sind: hohe Geschwindigkeit, geringe Wärmeeinflusszone und der Wegfall des Schleifens. Die Nachteile – enger Parameterbereich, Spaltempfindlichkeit, höhere Kosten und Arbeitsschutz der Klasse 4 – wiegen besonders schwer bei der Einzelfertigung mit schlecht passgenauen Werkstücken und großen Querschnitten. Eine vollständige Liste der Einschränkungen finden Sie im Artikel über die Nachteile des Laserschweißens.
Kann ein Laserschweißgerät Aluminium schweißen?
Ja, Aluminium ist in der Spezifikation der RBW 1500 neben schwarzem Stahl und Edelstahl bis zu einer Dicke von 5 mm aufgeführt. Es handelt sich jedoch um ein anspruchsvolleres Material: Es reflektiert den Strahl und leitet Wärme schnell ab, weshalb sorgfältig ausgewählte Parameter erforderlich sind und üblicherweise Wobble-Bewegungen notwendig sind. Vor dem Kauf empfiehlt es sich, einen Test mit Ihrer eigenen Legierung und Dicke durchzuführen.
Wird Draht zum Laserschweißen benötigt?
Nicht immer. Eine Stumpfnaht an passgenauen Blechen entsteht durch reines Verschmelzen, ohne Zusatzwerkstoff. Draht ist erforderlich, um einen Spalt zu füllen, eine Kehlnaht zu erzeugen und wenn die Zusammensetzung des Schweißguts vom Grundwerkstoff abweichen soll.
Ist Laserschweißen schneller als WIG-Schweißen?
Dies trifft insbesondere auf dünne Bleche und gerade Schweißnähte zu. Laut einem Hersteller kann die Effizienz bis zu zehnmal höher sein als beim WIG-Schweißen; ein anderer Hersteller weist darauf hin, dass der tatsächliche Gewinn vom Material, der Dicke und der Geometrie der Verbindung abhängt. Neben den Vorteilen beim Schweißen selbst reduziert sich auch der Nachbearbeitungsaufwand, da die Schweißnahtoberfläche in der Regel nicht geschliffen werden muss.
Welche Materialstärke kann ein handgeführtes Laserschweißgerät verschweißen?
Das hängt von der Laserleistung ab: Eine RBW 1500 (1500 W) schweißt Stahl und Aluminium bis zu 5 mm, während ein 2-kW-Schweißgerät eines polnischen Herstellers nach dessen Angaben eine vollständige Durchschweißung bis zu 6 mm erreicht. Dickere Querschnitte erfordern eine Kantenvorbereitung und mehrere Schweißdurchgänge oder ein anderes Verfahren.
Sind beim Laserschweißen besondere Gesundheits- und Sicherheitsvorschriften erforderlich?
Ja. Ein Faserlaser ist ein Gerät der Klasse 4: Es sind Schutzgläser mit einer optischen Dichte, die auf eine Wellenlänge von etwa einem Mikrometer abgestimmt ist, eine Abschirmung des Arbeitsplatzes und eine Rauchabsaugung erforderlich. Reflexionen von glänzenden Metallen stellen eine erhebliche Gefahr dar, daher muss die Abschirmung nicht nur die Augen des Bedieners, sondern auch Wände und die Umgebung umfassen.
Quellen
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/
- https://roboteus.com/pl/maszyny/spawarki-laserowe/
Anmerkung der Redaktion
Die Herstellerangaben und Listenpreise in diesem Text können sich ändern; bitte überprüfen Sie diese vor Ihrer Entscheidung beim Hersteller. Prozessparameter und Dickenbereiche hängen von der jeweiligen Maschine, dem Material und der Werkstückvorbereitung ab – die angegebenen Werte sind Herstellerangaben für deren Geräte. Dieser Text ersetzt nicht die Anweisungen des Herstellers oder die Arbeitsschutzbestimmungen für die Arbeit mit einem Laser der Klasse 4.