
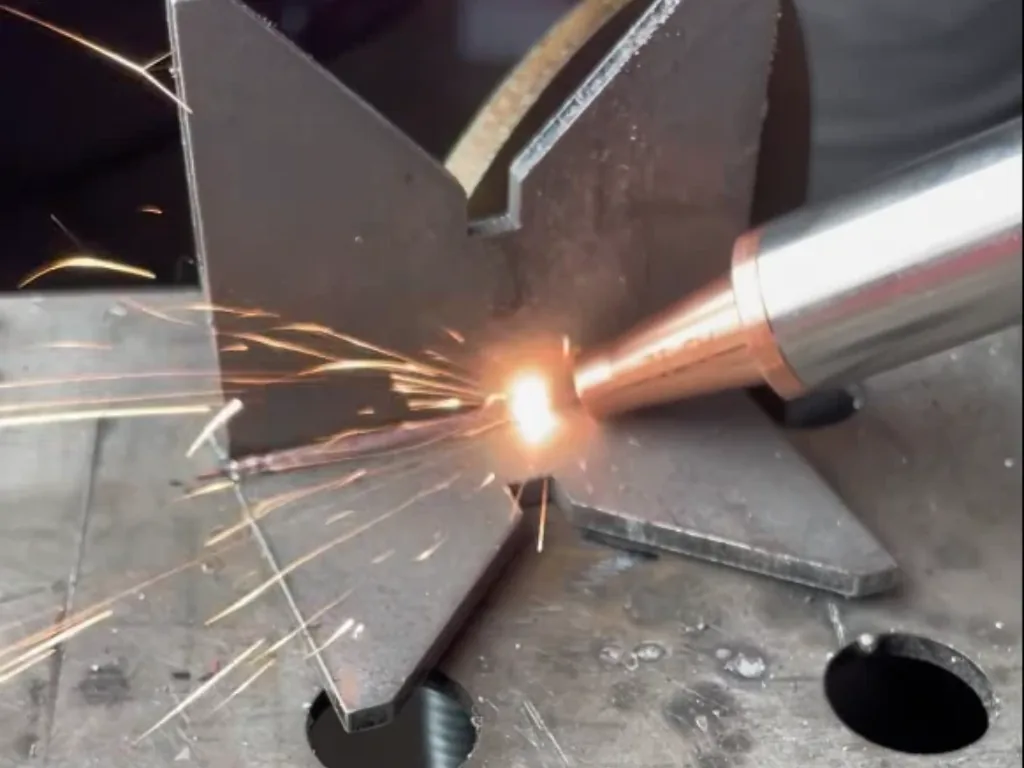
Predtým, ako sa niekto opýta na cenu zváračky, zvyčajne do vyhľadávača zadá „výhody a nevýhody laserového zvárania“ a zobrazí sa mu zoznam výrazov: rýchle, presné, esteticky príjemné, drahé. Zoznam je pravdivý, ale nevysvetľuje, prečo alebo kedy sa z výhod stávajú nevýhody.
Tento článok ide o krok hlbšie. Opisuje, čo sa deje medzi laserovým zdrojom a zvarom, rozdiely medzi týmito dvoma režimami tepelného vstupu, účel rozmietania lúča, ochranného plynu a drôtu a hrúbky, ktoré dokáže ručná zváračka skutočne zvárať. Až potom môžete posúdiť, či je laser vhodný pre konkrétnu výrobu.
Nevýhody si tu stručne rozoberieme – úplný zoznam technologických obmedzení nájdete v samostatnom článku o nevýhodách laserového zvárania (zdroj v poľštine). Kľúčom je pochopiť mechanizmus, pretože z neho vyplýva všetko, čo potom vidíte na plechu.
Ako funguje laserové zváranie: od zdroja až po zvar
Laserové zváranie zahŕňa spájanie kovu teplom dodávaným zaostreným lúčom svetla, a nie elektrickým oblúkom. Dnes ručné zváracie stroje používajú takmer výlučne vláknové lasery, známe aj ako fiber lasers (z anglického slova pre „vlákno“), a tento istý typ zdroja sa najčastejšie používa v robotoch. Oba pojmy znamenajú to isté a budú sa používať zameniteľne.
Vláknový laserový zdroj generuje lúč v dopovanom sklenenom vlákne, ktoré je budené diódami. Žiarenie má vlnovú dĺžku okolo jedného mikrometra. To je dôležité z dôvodov zdravia a bezpečnosti, pretože je voľným okom neviditeľné a vyžaduje si okuliare prispôsobené tomuto rozsahu. Zo zdroja je lúč vedený ohybným optickým káblom do zváracej pištole alebo hlavy robota.
V pištoli je lúč kolimovaný a zaostrený šošovkou do bodu s veľmi malým priemerom. Táto energia, sústredená do malej oblasti, vytvára hustotu energie, ktorá takmer okamžite roztaví kov v úzkom páse. Operátor alebo robot pohybuje bodom pozdĺž spoja a roztavený kov za ním stuhne do zvaru. Posledným prvkom v dráhe je ochranné sklo, ktoré zakrýva šošovku zo strany materiálu – spotrebný diel, ktorý absorbuje rozstrek a pravidelne sa vymieňa.
Zvyšok stanice pozostáva z periférií potrebných na prevádzku lasera: chladič na chladenie zdroja a zváracej pištole, podávač drôtu, fľaša s ochranným plynom, odsávanie dymu a kryty stanice. Napríklad laserová zváračka RBW 1500 obsahuje zdroj Raycus 1500W, priemyselný chladič kvapaliny, jednofázový zdroj napájania 230 V a automatický podávač drôtu – kompletný balík na prevádzku z jednej zásuvky.
Režim vedenia a režim kľúčovej dierky: dva spôsoby vstrekovania tepla
Spôsob, akým lúč vstupuje do kovu, závisí od hustoty výkonu v mieste. Pri nižšej hustote teplo preniká materiálom vedením – ide o režim vedenia. Zvarový kúpeľ je plytký a široký, zvarová plocha je hladká a esteticky príjemná a prievar je obmedzený. Táto metóda sa používa na zváranie tenkých plechov, rohov krytov a všetkého, kde je vzhľad zvarovej plochy dôležitý.
Pri vyššej hustote výkonu sa kov v strede bodu odparí a tlak pary otvorí úzky kanál, kľúčovú dierku. Lúč preniká týmto kanálom a roztaví jeho steny, čo vedie k hlbokému a úzkemu prenikaniu: pomer hĺbky zvaru k šírke je oveľa väčší ako v režime vedenia. Tento režim hlbokého prenikania sa používa, keď je potrebné roztaviť hrubší prierez v jednom prechode.
V praxi oba režimy prechádzajú plynule, pričom rozhodujúcimi faktormi sú výkon, rýchlosť sledovania, poloha zaostrenia a materiál. Režim kľúčovej dierky je efektívnejší, ale menej stabilný: nestabilný kanál sa otvára a zatvára, pričom vo zvare zostávajú póry. Preto sa podľa materiálov jedného výrobcu laserového zvárania trhliny a pórovitosť objavujú mimo úzkeho okna parametrov a samotná technológia neodpúšťa náhodné nastavenia.
Rozmietanie lúča, ochranný plyn a drôt: Čo každý z nich robí
Wobble je rozmietanie laserového lúča: hlava rýchlo pohybuje svetelným bodom naprieč smerom zvárania, takže na materiáli namiesto priamky kreslí cikcak alebo sled krúžkov. Zvar sa rozširuje a teplo sa rozkladá rovnomernejšie. Praktická výhoda je jediná, ale zásadná: širšia zvarová húsenica toleruje väčšiu medzeru medzi dielmi a horšie lícovanie. V RBW 1500 je nastavenie „šírky oblúka“ práve nastavením wobble.
Ochranný plyn, najčastejšie argón, oddeľuje roztavený kov od vzduchu. Bez neho by sa do zvarového kúpeľa dostával atmosférický kyslík a dusík, ktoré by na nehrdzavejúcej oceli zanechávali farebné oxidové usadeniny a na iných materiáloch póry a krehké fázy. Plyn slúži aj na druhý účel: odfúkne oblak kovových pár nad zvarovým kúpeľom, ktoré by inak absorbovali a rozptyľovali lúč a ich usadeniny by dopadali na ochranné sklo.
Drôt nie je potrebný. Tupý zvar na dobre priliehajúcich plechoch je možné vykonať bez prídavného materiálu, jednoducho tavením. Drôt sa podáva, keď je potrebné vyplniť medzeru, vytvoriť kútový zvar so špecifickým prierezom alebo zloženie zvaru prispôsobiť materiálu, napríklad nízkouhlíkový drôt pre nehrdzavejúcu oceľ. Podávač musí mať valčeky prispôsobené priemeru drôtu a rýchlosť podávania je jedným z nastaviteľných parametrov, spolu s výkonom a frekvenciou.
Kontinuálny a pulzný režim sú ďalšou osou regulácie. V pulznom režime je lúč dodávaný v dávkach, čím sa znižuje priemerný tepelný výkon a je užitočný pre tenké plechy, hrany a bodové zvary. Kontinuálny režim vytvára rovnomernejší zvar a vyššie rýchlosti pre dlhšie spoje.
Výhody a nevýhody laserového zvárania – bilancia bez marketingu
Výhody vyplývajú priamo z vyššie opísanej fyziky. Teplo je dodávané do úzkeho pásma, takže tepelne ovplyvnená zóna je malá a obrobok okolo zvaru zostáva výrazne chladnejší ako pri oblúku. Iný výrobca uvádza štyri hlavné výhody: vysokú prevádzkovú rýchlosť, obmedzenú tepelne ovplyvnenú zónu, estetiku spoja a opakovateľnosť – pričom skutočný výkon závisí od materiálu, hrúbky a geometrie spoja.
Čo to znamená v dielni: menšie deformácie tenkých plechov, menej rovnania, menej brúsenia čelnej plochy z nehrdzavejúcej ocele a kratší čas zvárania. Podľa materiálov jedného výrobcu môže byť účinnosť laserového zvárania až desaťkrát vyššia ako pri TIG a presnosť a minimálna deformácia sú neporovnateľné s TIG. Toto je vyhlásenie výrobcu, nie výsledok nezávislého merania, ale smer zodpovedá tomu, čo sa v praxi vidí na tenkých plechoch z nehrdzavejúcej ocele.
Nevýhody vyplývajú aj z fyziky. Koncentrovaná energia znamená úzke rozpätie parametrov: mimo tohto rozpätia nedochádza buď k taveniu, alebo k prepáleniu, pórom alebo prasklinám. Úzke miesto znamená citlivosť na prípravu medzery a hrán, väčšiu ako pri MIG, kde oblúk a drôt odpúšťajú nepresnosti. Lesklé kovy (hliník, meď) odrážajú lúč a zinok na pozinkovanom plechu sa vo zvare odparuje; jeden výrobca laserových zváracích strojov označuje hliník a pozinkovaný kov za najväčšiu výzvu tejto technológie.
Okrem toho sú tu náklady – podľa toho istého zdroja je investícia dva až trikrát vyššia ako pri MIG/TIG – a bezpečnosť a ochrana zdravia pri práci lasera triedy 4: ochranné okuliare, štíty, odsávanie.
Mechanizmus každej z týchto nevýhod spolu s tým, čo sa s nimi dá robiť, sme načrtli v článku o nevýhodách laserového zvárania, na ktorý sme odkazovali na začiatku. V tomto prípade si len pripomeňte princíp: laserové zváranie ponúka výhodu, keď je proces nastavený a opakovateľný; pri práci od oka výhoda mizne rýchlejšie ako pri zváraní MIG.
Materiály a hrúbky: Čo dokáže ručná zváračka skutočne zvárať
Rozsah hrúbky je určený predovšetkým zdrojom energie, nasledovaným materiálom a prevádzkovým režimom. Výrobcovia uvádzajú: RBW 1500 s výkonom 1500 W zvára mäkkú oceľ, nehrdzavejúcu oceľ a hliník do hrúbky 5 mm. Jeden poľský výrobca tvrdí, že jeho 2 kW zváračka dosahuje plný privar až do 6 mm. Pri hrúbkach nad touto hranicou je ručná zváračka potrebná na prípravu hrán a viacero prechodov alebo je nahradená tradičnými metódami.
Nerezová oceľ je materiál, na ktorý majú lasery najväčší vplyv: nízky tepelný príkon znižuje zmenu farby a riziko alergií na medzikryštalickú koróziu a povrch často nevyžaduje brúsenie. Túto tému podrobnejšie rozoberáme v článku o laserovom zváraní nehrdzavejúcej ocele. Čierna oceľ sa ľahko zvára, pokiaľ sú okraje čisté – okuje, olej a farba môžu spôsobiť póry.
Hliník a meď sú náročnejšie: vysoká tepelná vodivosť rýchlo rozptyľuje energiu a ich lesklý povrch odráža časť lúča, čo predstavuje nebezpečenstvo pre obsluhu aj technologickú výzvu. Pozinkovaná oceľ vyžaduje odvádzanie zinkových pár zo zvaru; inak plyn zostáva v kove. Tieto materiály nie sú vylúčené, ale vyžadujú si skúsenosti, testovanie a zvyčajne wobble.
Kde funguje laserové zváranie: aplikácie
Najprirodzenejšou aplikáciou sú tenké plechy a konštrukcie z nehrdzavejúcej ocele: puzdrá, rozvádzače, krabice, pracovné dosky, rámy a zábradlia. Zvar je úzky a esteticky príjemný a prvok nevyžaduje rovnanie. Tam, kde je povrch viditeľný, môže byť úspora na brúsení väčšou výhodou ako samotná rýchlosť zvárania.
Druhou oblasťou sú tenkostenné rámy a profily: rúry, profily, nábytkové konštrukcie a ľahké priemyselné konštrukcie. Laser spája steny bez toho, aby ich pretavil, čo tenký profil pri ohýbaní neodpustí. Treťou oblasťou sú nádrže a utesnené prvky vyrobené z tenkého plechu, kde je pre tesnosť nevyhnutná rovnomerná, súvislá húsenica bez pórov.
Štvrtou oblasťou je servis a prototypovanie: oprava dielu bez demontáže celej zostavy, zváranie podpery alebo rýchla montáž prototypu. Výhoda je tu iná – nízky tepelný príkon nepoškodzuje susedné komponenty ani povlaky. Jeden národný distribútor strojov vo svojej príručke uvádza aj automobilový, letecký a elektronický priemysel ako odvetvia, kde sa laserové zváranie široko používa. Avšak tam, kde sú dôležité hrubé zvary v celom priereze a čisto konštrukčné zvary, je stále rozumnejší klasický MIG/MAG.
Manuálne alebo roboticky
Ručná laserová zváračka je v ruke operátora ako pištoľ: flexibilita, prístup k ťažko dostupným miestam a výmena dielov bez programovania. Medzi jej obmedzenia patrí opakovateľnosť závislá od ruky, únava počas dlhých zváraní a požiadavka na úplnú bezpečnosť a ochranu zdravia pri práci pre osobu stojacu pri lúči. V našom článku o ručných laserových zváračkáchrozoberieme, pre koho je tento typ stroja vhodný a pre koho nie.
Tá istá hlava namontovaná na robotovi poskytuje to, čo ruka nedokáže: rovnakú rýchlosť a uhol pri každom opakovaní série, prácu v uzavretej bunke a žiadnu únavu. Vyžaduje si to však upínacie prípravky, ktoré polohujú diel zakaždým presne rovnako, pretože laser neodpustí medzeru, ktorú robot nevidí. V katalógu Roboteus je RBW 1500 spárovaný so šesťosovým kobotom RBR 0805, ktorý je programovateľný ručne; kompletný sortiment nájdete v sekcii laserových zváracích strojov Roboteus.
Jednoduché pravidlo: manuálne, keď sú diely odlišné a série sú krátke; roboticky, keď sa rovnaký diel vracia vo veľkom počte a má mať identický zvar.
Čo si overiť pred rozhodnutím
Pred porovnaním ponúk odpovedzte na štyri otázky.
- Aký materiál a aká hrúbka dominujú vo výrobe – pretože to určuje výkon a režim.
- Aká je kvalita prípravy dielov – pretože medzera určuje, či laser vôbec bude fungovať bez drôtu.
- Mala by byť tvár viditeľná – pretože potom je estetika a absencia brúsenia hlavnou výhodou.
- Koľko dielov rovnakého typu sa vráti – pretože to je rozhodujúci faktor medzi rukou a robotom.
Po tomto popise procesu si vyžiadajte skúšobnú verziu na vašom vlastnom materiáli. Pre RBW 1500 neexistuje žiadna katalógová cena – existuje cena za proces z rovnakých dôvodov: materiál, hrúbka a počet zvarov menia nastavenie viac ako samotný výkon.
Často kladené otázky
Laserové zváranie – výhody a nevýhody: čo prevláda v malej dielni?
Výhody prevládajú tam, kde dominujú tenké plechy, nehrdzavejúca oceľ a viditeľná plocha a súčiastky sú dobre pripravené: medzi výhody patrí rýchlosť, malá tepelne ovplyvnená zóna a žiadne brúsenie. Nevýhody – úzke okno parametrov, citlivosť na medzery, vyššie náklady a predpisy o zdraví a bezpečnosti triedy 4 – sú najvýznamnejšie pri práci v dávkach so zle zladenými súčiastkami a hrubými prierezmi. Úplný zoznam obmedzení je uvedený v článku o nevýhodách laserového zvárania.
Zvára laserová zváračka hliník?
Áno, hliník je uvedený v špecifikácii RBW 1500 spolu s čiernou a nehrdzavejúcou oceľou, s hrúbkou do 5 mm. Je to však náročnejší materiál: odráža lúč a rýchlo rozptyľuje teplo, takže si vyžaduje starostlivo vybrané parametre a zvyčajne sa chveje. Pred kúpou sa oplatí vyskúšať si ho na vlastnej zliatine a hrúbke.
Je na laserové zváranie potrebný drôt?
Nie vždy. Tupý zvar na dobre priliehajúcich plechoch sa vykonáva iba tavením, bez akéhokoľvek prídavného materiálu. Drôt je potrebný na vyplnenie medzery, vytvorenie kútového zvaru a vtedy, keď sa zloženie zvaru má líšiť od základného materiálu.
Je laserové zváranie rýchlejšie ako TIG?
Toto je jednoznačne prípad tenkých plechov a rovných zvarov. Podľa materiálov jedného výrobcu môže byť účinnosť až desaťkrát vyššia ako pri TIG; iný výrobca poznamenáva, že skutočný zisk závisí od materiálu, hrúbky a geometrie spoja. Okrem ziskov pri samotnom zváraní je tiež menej dodatočného opracovania, pretože zvarová plocha zvyčajne nevyžaduje brúsenie.
Akú hrúbku dokáže zvárať ručná laserová zváračka?
Záleží na zdroji energie: RBW 1500 (1500 W) zvára oceľ a hliník do hrúbky 5 mm, zatiaľ čo 2 kW zváračka od jedného poľského výrobcu tvrdí, že dosahuje plnú penetráciu až do hrúbky 6 mm. Hrubšie prierezy vyžadujú úpravu hrán a viacero prechodov alebo inú metódu.
Vyžaduje si laserové zváranie špeciálne zdravotné a bezpečnostné predpisy?
Áno. Vláknový laser je zariadenie triedy 4: vyžadujú sa okuliare s optickou hustotou zodpovedajúcou vlnovej dĺžke približne jeden mikrometer, tienenie pracovného priestoru a odsávanie výparov. Odrazy od lesklých kovov predstavujú skutočné nebezpečenstvo, takže tienenie sa vzťahuje aj na steny a okolie, nielen na oči operátora.
Zdroje
- https://roboteus.com/sk/stroje/laserove-zvaracky/laserova-zvaracka-rbw-1500/
- https://roboteus.com/sk/stroje/laserove-zvaracky/
Redakčná poznámka
Vyhlásenia výrobcov a katalógové ceny uvedené v texte sa môžu zmeniť; pred rozhodnutím si ich overte u zdroja. Parametre procesu a rozsahy hrúbky závisia od konkrétneho stroja, materiálu a prípravy dielu – uvedené hodnoty sú vyhláseniami výrobcu pre jeho zariadenie. Tento text nenahrádza pokyny výrobcu ani predpisy o bezpečnosti a ochrane zdravia pri práci s laserom triedy 4.