
Než se někdo zeptá na cenu svářečky, obvykle do vyhledávače zadá „klady a zápory laserového svařování“ a zobrazí se mu seznam výrazů: rychlé, přesné, esteticky příjemné, drahé. Seznam je pravdivý, ale nevysvětluje, proč nebo v jakém okamžiku se z kladů stávají zápory.
Tento článek jde o krok hlouběji. Popisuje, co se děje mezi laserovým zdrojem a svarem, rozdíly mezi těmito dvěma režimy tepelného příkonu, účel rozmítání paprsku, ochranného plynu a drátu a tloušťky, které ruční laserová svářečka skutečně svařuje. Teprve poté můžete posoudit, zda je laser vhodný pro konkrétní výrobu.
Stručně si zde probereme nevýhody – úplný seznam technologických omezení naleznete v samostatném článku o nevýhodách laserového svařování (zdroj v polštině). Klíčem je zde pochopení mechanismu, protože ten určuje vše, co na plechu vidíte.
Jak funguje laserové svařování: Od zdroje ke svaru
Laserové svařování zahrnuje spojování kovu teplem dodávaným zaostřeným paprskem světla, nikoli elektrickým obloukem. Ruční laserové svářečky dnes téměř výhradně používají vláknové lasery, známé také jako fiber lasery (z anglického slova pro „vlákno”), a stejný typ zdroje se nejčastěji používá v robotech. Oba termíny znamenají totéž a budou se používat zaměnitelně.
Vláknový laserový zdroj generuje paprsek v dopovaném skleněném vlákně buzeném diodami. Záření má vlnovou délku okolo jednoho mikrometru. To je důležité z důvodů zdraví a bezpečnosti, protože je pouhým okem neviditelné a vyžaduje ochranné brýle přizpůsobené tomuto rozsahu. Ze zdroje je paprsek veden ohebným optickým kabelem do svařovací pistole nebo hlavy robota.
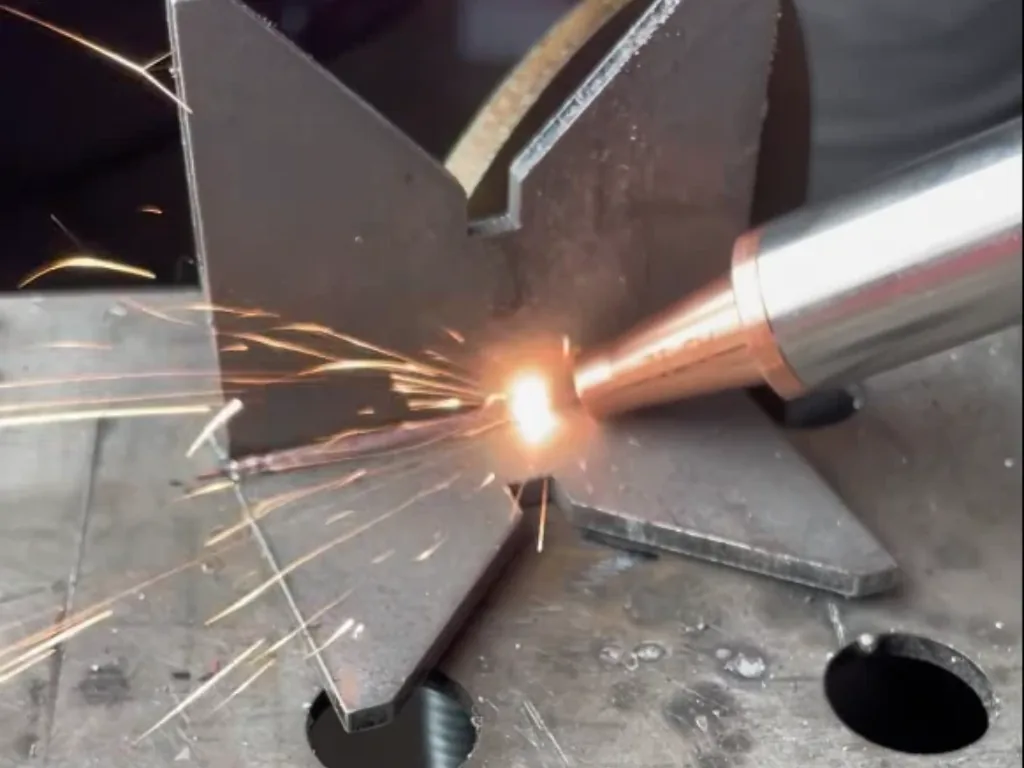
V pistoli je paprsek kolimován a zaostřován čočkou do bodu o velmi malém průměru. Tato energie, koncentrovaná do malé oblasti, vytváří hustotu energie, která téměř okamžitě roztaví kov v úzkém pásu. Operátor nebo robot pohybuje bodem podél spoje a roztavený kov za ním tuhne do svaru. Posledním prvkem v dráze je ochranné sklo, které zakrývá čočku ze strany materiálu – spotřební díl, který absorbuje rozstřik a pravidelně se vyměňuje.
Zbytek stanice se skládá z periferií nezbytných pro provoz laseru: chladiče pro chlazení zdroje a svařovací pistole, podavače drátu, lahve s ochranným plynem, odsávání výparů a krytů stanice. Například ruční laserová svářečka RBW 1500 obsahuje zdroj Raycus 1500 W, průmyslový chladič kapalin, jednofázový zdroj napájení 230 V a automatický podavač drátu – kompletní balíček pro provoz z jedné zásuvky.
Režim vedení a režim klíčové dírky: Dva způsoby vstřikování tepla
Způsob, jakým paprsek vstupuje do kovu, závisí na hustotě výkonu v daném místě. Při nižší hustotě teplo proniká materiálem vedením – jedná se o režim vedení. Tavná lázeň je mělká a široká, svarová plocha je hladká a esteticky příjemná a průvar je omezený. Tato metoda se používá ke svařování tenkých plechů, rohů pouzder a čehokoli, kde je vzhled svarové plochy důležitý.
Při vyšší hustotě výkonu se kov ve středu skvrny odpařuje a tlak páry otevírá úzký kanál neboli klíčovou dírku. Paprsek proniká tímto kanálem a taví jeho stěny, což vede k hlubokému a úzkému pronikání: poměr hloubky svaru k šířce je mnohem větší než v režimu vedení. Tento režim hlubokého pronikání se používá, když je třeba v jednom průchodu roztavit silnější průřez.
V praxi oba režimy plynule přecházejí, přičemž rozhodujícími faktory jsou výkon, rychlost sledování, poloha zaostření a materiál. Režim klíčové dírky je efektivnější, ale méně stabilní: nestabilní kanál se otevírá a zavírá a ve svaru zanechává póry. Proto se podle materiálů jednoho výrobce laserových svářecích strojů trhliny a pórovitost objevují mimo úzké okno parametrů a samotná technologie neodpouští náhodná nastavení.
Rozmítání paprsku, ochranný plyn a drát: Co každý z nich dělá
Wobble je rozmítání laserového paprsku: hlava rychle pohybuje světelným bodem napříč směrem svařování, takže na materiálu místo přímky kreslí klikatou čáru nebo sled kroužků. Svar se rozšiřuje a teplo se rozkládá rovnoměrněji. Praktická výhoda je jediná, ale zásadní: širší svarová housenka toleruje větší mezeru mezi díly a horší slícování. U RBW 1500 je nastavení „šířky oblouku“ právě nastavením wobble.
Ochranný plyn, nejčastěji argon, odděluje roztavený kov od vzduchu. Bez něj by se do tavné lázně dostával atmosférický kyslík a dusík, které by na nerezové oceli zanechávaly barevné oxidové usazeniny a na jiných materiálech póry a křehké fáze. Plyn slouží i druhému účelu: odfoukává oblak kovových par nad tavnou lázní, které by jinak absorbovaly a rozptylovaly paprsek, a jeho usazeniny by dopadaly na ochranné sklo.
Drát není nutný. Tupý svar na dobře padnoucích pleších lze provést bez přídavného materiálu, jednoduše tavením. Drát se podává, když je třeba vyplnit mezeru, vytvořit koutový svar se specifickým průřezem nebo složení svaru přizpůsobit materiálu, například nízkouhlíkový drát pro nerezovou ocel. Podavač musí mít válečky přizpůsobené průměru drátu a rychlost podávání je jedním z nastavitelných parametrů, spolu s výkonem a frekvencí.
Kontinuální a pulzní režim jsou další osou řízení. Pulzní režim dodává paprsek v dávkách, čímž snižuje průměrný tepelný výkon a je užitečný pro tenké plechy, hrany a bodové svary. Kontinuální režim vytváří rovnoměrnější svar a vyšší rychlosti pro delší spoje.
Výhody a nevýhody laserového svařování – bilance bez marketingu
Výhody vyplývají přímo z výše popsané fyziky. Teplo je přiváděno do úzkého pásu, takže tepelně ovlivněná zóna je malá a obrobek kolem svaru zůstává výrazně chladnější než u oblouku. Jiný výrobce uvádí čtyři hlavní výhody: vysokou provozní rychlost, omezenou tepelně ovlivněnou zónu, estetiku spoje a opakovatelnost – s tím, že skutečný výkon závisí na materiálu spoje, jeho tloušťce a geometrii.
Co to v dílně znamená: menší deformace tenkého plechu, méně rovnání, méně broušení nerezové plochy a kratší doba svařování. Podle materiálů jednoho výrobce může být účinnost laserového svařování až desetkrát vyšší než u TIG a přesnost a minimální deformace jsou s TIG nesrovnatelné. Toto je prohlášení výrobce, nikoli výsledek nezávislého měření, ale směr odpovídá tomu, co je vidět v praxi na tenkém plechu z nerezové oceli.
Nevýhody pramení i z fyziky. Koncentrovaná energie znamená úzké rozmezí parametrů: mimo toto rozmezí nedochází buď k tavení, nebo k propálení, pórům nebo prasklinám. Úzký bod znamená citlivost na přípravu mezery a hran, větší než u MIG, kde oblouk a drát snáze tolerují nepřesnosti. Lesklé kovy (hliník, měď) odrážejí paprsek a zinek na pozinkovaném plechu se ve svaru odpařuje; jeden výrobce laserových svářecích strojů označuje hliník a pozinkovaný kov za největší výzvu této technologie.
Kromě toho jsou tu náklady – podle stejného zdroje je investice dvakrát až třikrát vyšší než u MIG/TIG – a bezpečnost a ochrana zdraví při práci u laseru třídy 4: ochranné brýle, štíty, odsávání.
Mechanismus každé z těchto nevýhod spolu s tím, co s nimi lze dělat, jsme nastínili v článku o nevýhodách laserového svařování, na který jsme odkazovali na začátku. Zde si jen připomeňme princip: laserové svařování nabízí výhodu, když je proces nastavený a opakovatelný; při práci od oka výhoda mizí rychleji než u MIG svařování.
Materiály a tloušťky: Co ruční laserová svářečka skutečně umí svařovat
Rozsah tloušťky svaru je určen především zdrojem energie, následovaným materiálem a provozním režimem. Výrobci uvádějí: RBW 1500 s výkonem 1500 W svařuje nízkouhlíkovou ocel, nerezovou ocel a hliník do tloušťky 5 mm. Jeden polský výrobce tvrdí, že jeho 2kW svářečka dosahuje plného provaření až do 6 mm. Nad tyto tloušťky vyžaduje ruční laserová svářečka přípravu hran a vícenásobné průchody, nebo je nahrazena tradičními metodami.
Nerezová ocel je materiál, na který lasery vykazují největší vliv: nízký tepelný příkon snižuje změnu barvy a riziko alergií na mezikrystalovou korozi a povrch často nevyžaduje broušení. Toto téma podrobněji rozebíráme v článku o laserovém svařování nerezové oceli. Černá ocel se snadno svařuje, pokud jsou hrany čisté – okuje, olej a barva mohou způsobit póry.
Hliník a měď jsou obtížnější: vysoká tepelná vodivost rychle rozptyluje energii a jejich lesklý povrch odráží část paprsku, což představuje nebezpečí pro obsluhu i technologickou výzvu. Pozinkovaná ocel vyžaduje odvádění zinkových par ze svaru; jinak plyn zůstává v kovu. Tyto materiály nejsou vyloučeny, ale vyžadují zkušenosti, testování a obvykle wobble.
Kde funguje laserové svařování: aplikace
Nejpřirozenější aplikací jsou tenké plechy a konstrukce z nerezové oceli: pouzdra, rozvaděče, krabice, pracovní desky, rámy a zábradlí. Svar je úzký a esteticky příjemný a prvek nevyžaduje rovnání. Tam, kde je povrch viditelný, může být úspora na broušení větší výhodou než samotná rychlost svařování.
Druhou oblastí jsou tenkostěnné rámy a profily: trubky, profily, konstrukce nábytku a lehké průmyslové konstrukce. Laser spojuje stěny, aniž by je protavil, což tenký profil při ohýbání neodpustí. Třetí oblastí jsou nádrže a utěsněné prvky z tenkého plechu, kde je pro těsnost nezbytná rovnoměrná, souvislá housenka bez pórů.
Čtvrtou oblastí je servis a prototypování: oprava dílu bez demontáže celé sestavy, svařování podpěry nebo rychlá montáž prototypu. Výhoda je zde jiná – nízký tepelný příkon nepoškozuje sousední součásti ani povlaky. Jeden národní distributor strojů ve svém průvodci uvádí automobilový, letecký a elektronický průmysl jako odvětví, kde se laserové svařování široce používá. Tam, kde jsou však důležité silné svary v celém průřezu a čistě konstrukční svary, je stále rozumnější klasický MIG/MAG.
Ručně nebo roboticky
Ruční laserová svářečka je v ruce obsluhy jako pistole: flexibilita, přístup do obtížných oblastí a výměna dílů bez nutnosti programování. Mezi její omezení patří opakovatelnost závislá na ruce, únava při dlouhých svařováních a požadavek na naprostou bezpečnost a ochranu zdraví při práci pro osobu stojící u paprsku. V našem článku o ručních laserových svářečkáchsi rozebereme, pro koho je tento typ stroje vhodný a pro koho ne.
Stejná hlava namontovaná na robotu poskytuje to, co ruka nemůže: stejnou rychlost a úhel při každém opakování série, práci v uzavřené buňce a žádnou únavu. Vyžaduje však upínací přípravky, které polohují díl pokaždé přesně stejně, protože laser neodpustí mezeru, kterou robot nevidí. V katalogu Roboteus je RBW 1500 spárován s šestiosým kobotem RBR 0805, programovatelným ručně; kompletní sortiment naleznete v sekci laserových svářecích strojů Roboteus.
Jednoduché pravidlo: ručně, když se díly liší a série je krátká; roboticky, když se stejný díl vrací ve velkém množství a má mít identický svar.
Co je třeba zkontrolovat před rozhodnutím
Než porovnáte nabídky, odpovězte na čtyři otázky.
- Jaký materiál a jaká tloušťka dominují ve výrobě – protože to určuje výkon a režim.
- Jaká je kvalita přípravy dílů – protože mezera určuje, zda laser vůbec bude fungovat bez drátu.
- Měla by být viditelná plocha – protože pak je estetika a absence broušení hlavní výhodou.
- Kolik dílů stejného typu se vrací – protože to je rozhodující faktor mezi rukou a robotem.
Po tomto popisu procesu si můžete vyžádat zkušební verzi vašeho vlastního materiálu. Pro RBW 1500 neexistuje žádná katalogová cena – existuje cena za každý proces ze stejných důvodů: materiál, tloušťka a počet svarů mění nastavení více než samotný výkon.
Často kladené otázky
Laserové svařování – výhody a nevýhody: co převládá v malé dílně?
Výhody převládají tam, kde dominují tenké plechy, nerezová ocel a viditelná plocha a díly jsou dobře připravené: mezi výhody patří rychlost, malá tepelně ovlivněná zóna a absence broušení. Nevýhody – úzké okno parametrů, citlivost na mezery, vyšší náklady a předpisy třídy 4 pro ochranu zdraví a bezpečnost – jsou nejvýznamnější při práci v dávkách se špatně slícovanými díly a tlustými průřezy. Úplný seznam omezení je uveden v článku o nevýhodách laserového svařování.
Svařuje laserová svářečka hliník?
Ano, hliník je uveden ve specifikaci RBW 1500 vedle černé a nerezové oceli, a to do tloušťky 5 mm. Je to však obtížnější materiál: odráží paprsek a rychle odvádí teplo, takže vyžaduje pečlivě zvolené parametry a obvykle wobble. Před nákupem se vyplatí si ho vyzkoušet na vlastní slitině a tloušťce.
Je pro laserové svařování potřeba drát?
Ne vždy. Tupý svar na dobře přiléhajících pleších se provádí pouhým tavením bez přídavného materiálu. Drát je potřeba k vyplnění mezery, vytvoření koutového svaru a v případech, kdy se složení svaru má lišit od základního materiálu.
Je laserové svařování rychlejší než TIG?
To je zřejmý případ tenkých plechů a rovných svarů. Podle materiálů jednoho výrobce může být účinnost až desetkrát vyšší než u TIG; jiný výrobce uvádí, že skutečný zisk závisí na materiálu, tloušťce a geometrii spoje. Kromě zisků při samotném svařování je také méně potřeba dodatečného opracování, protože svarová plocha obvykle nevyžaduje broušení.
Jakou tloušťku může svařovat ruční laserová svářečka?
Záleží na zdroji energie: RBW 1500 (1500 W) svařuje ocel a hliník do 5 mm, zatímco svářečka o výkonu 2 kW od jednoho polského výrobce uvádí, že dosahuje plného provaření až do 6 mm. Silnější průřezy vyžadují přípravu hran a vícenásobné průchody nebo jinou metodu.
Vyžaduje laserové svařování zvláštní zdravotní a bezpečnostní předpisy?
Ano. Vláknový laser je zařízení třídy 4: jsou vyžadovány brýle s optickou hustotou odpovídající vlnové délce přibližně jednoho mikrometru, stínění pracovního prostoru a odsávání výparů. Odrazy od lesklých kovů představují skutečné nebezpečí, proto se stínění vztahuje i na stěny a okolní prostor, nejen na oči obsluhy.
Zdroje
- https://roboteus.com/cs/stroje/laserove-svarecky/laserova-svarecka-rbw-1500/
- https://roboteus.com/cs/stroje/laserove-svarecky/
Redakční poznámka
Prohlášení výrobců a ceníkové ceny uvedené v textu se mohou změnit; před rozhodnutím si je prosím ověřte u zdroje. Parametry procesu a rozsahy tloušťky závisí na konkrétním stroji, materiálu a přípravě obrobku – uvedené hodnoty jsou prohlášeními výrobce pro jeho zařízení. Tento text nenahrazuje pokyny výrobce ani předpisy bezpečnosti a ochrany zdraví při práci s laserem třídy 4.