
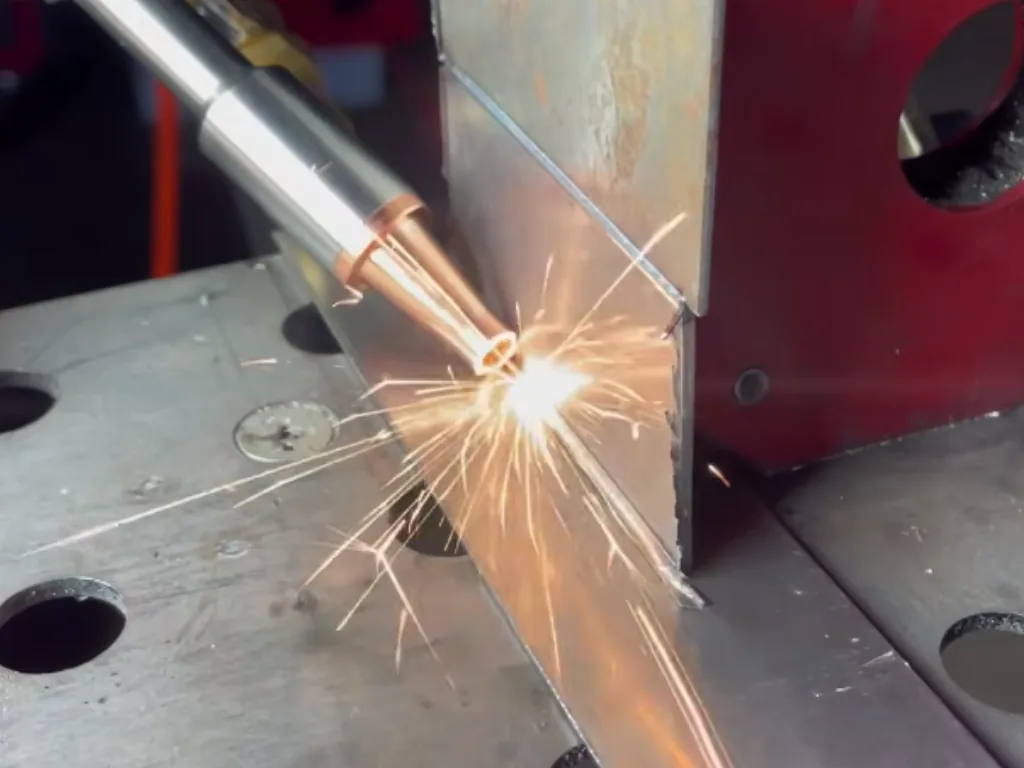
Une machine manuelle associe source à fibre —le faisceau naît dans une fibre optique dopée puis y est conduit jusqu’à la tête—, pistolet tenu par l’opérateur plutôt que tête robotisée, dévidoir et refroidissement. L’opérateur suit le joint comme avec une torche TIG, mais la soudure se forme plus vite, plus étroite et avec moins de chaleur dans le matériau.
L’appareil est entré dans les PME comme alternative au TIG sur tôles inox et constructions minces. Ses limites sont nettes : épaisseur, longueur des séries, métal et sécurité de classe 4. Ce texte distingue manuel et automatisé, détaille la fourniture, le choix de puissance et refroidissement, les profils adaptés et les frontières.
Les chiffres viennent des fiches et publications de fabricants et fournisseurs, dont Roboteus. Faute de données, nous restons descriptifs. Les prix sont traités séparément dans l’article sur les composantes du prix d’une machine de soudage laser.
Ce qui distingue manuel et automatisé
La physique est identique : le faisceau fond le métal en conduction, pour un cordon peu profond et esthétique, ou en pénétration profonde, keyhole, avec un canal de vapeur. L’oscillation wobble élargit le cordon et la tolérance au jeu. Gaz et fil jouent le rôle connu des procédés à l’arc. La différence est celui qui tient la tête.
En automatisé, le robot répète trajectoire, vitesse et angle. En manuel, l’opérateur règle par son geste vitesse, angle et distance. La souplesse permet de souder une pièce inhabituelle sans programmer, mais la répétabilité reste humaine et la fenêtre étroite pardonne moins qu’un arc MIG.
Deux différences pratiques s’ajoutent. Le robot exige positionneur, montages et programmation ; le manuel, table, écrans et opérateur formé. Dans la cellule clôturée, la protection dépend de la conception de l’enceinte. En manuel, la protection de classe 4 concerne la personne et tous ceux qui entrent dans la zone des réflexions.
La fourniture : source, pistolet, dévidoir et refroidissement
Les quatre éléments d’un ensemble courant doivent être contrôlés séparément. Exemple de la machine de soudage laser RBW 1500:
- Source : laser à fibre Raycus 1500 W, continu ou pulsé, réglage de puissance, largeur wobble, fréquence et vitesse du fil.
- Pistolet : léger, avec optique et buses interchangeables. Verres de protection et buses sont des consommables.
- Dévidoir : automatique et inclus, avec galets et embouts remplaçables adaptés au diamètre du fil.
- Refroidissement : groupe froid industriel S&A, circuit liquide.
S’ajoute la commande : les menus du contrôleur et du dévidoir RBW 1500 sont en polonais. Petit détail à l’achat, mais décisif au quotidien : l’opérateur ajuste seul ou attend quelqu’un comprenant le menu.
Lunettes, écrans et aspiration ne sont généralement pas inclus : demandez-les séparément. Ils se choisissent pour le poste, pas seulement pour le modèle ; la section sécurité les détaille.
1. Puissance et épaisseur
La puissance décide de l’épaisseur pénétrable et de la vitesse. Deux références : RBW 1500, 1500 W, annonce acier non allié, inox et aluminium jusqu’à 5 mm. Un fabricant polonais indique pour son 2000 W que jusqu’à 2 kW donnent une pleine pénétration de 6 mm. Le catalogue d’un distributeur propose un léger 800 W puis deux 1500 W, à air et à eau.
Ce sont des maxima déclarés, pas des épaisseurs de travail ordinaires. À la limite, la vitesse baisse et jeu et bords deviennent plus critiques. Si votre travail habituel approche le maximum, envisagez classe supérieure ou soudage bilatéral plutôt que le dernier millimètre.
Sur tôle mince, une manuelle 1500 W travaille au contraire à puissance partielle : stabilité de la main et précision limitent davantage que la source. C’est là que le gain face au TIG est maximal : un vendeur annonce jusqu’à dix fois la productivité ; un autre cite zone thermique, aspect et répétabilité.
2. Refroidissement par air ou par eau
Chaque machine refroidit source et optique. Le liquide avec groupe froid, comme RBW 1500, le modèle 1500 W à eau du distributeur et le 2 kW cité, est industriel : ce dernier annonce cent pour cent de facteur de marche à eau. Les 800 W et 1500 W à air du distributeur et les 2000 W et 2500 W d’un commerce suppriment groupe, fluide et tuyau : plus léger et transportable au montage.
Le distributeur destine son 1500 W à eau aux matériaux plus épais et présente le 800 W à air comme le plus léger. Le compromis est clair : air pour mobilité et intermittence, eau pour continu et travaux soutenus. Demandez combien de temps la pleine puissance est maintenue à l’air avant limitation.
Le groupe froid exige entretien du liquide et propreté du circuit ; un circuit sale surchauffe l’optique. C’est un point d’inspection, pas seulement une dépense initiale.
3. Pistolet : poids, optique et consommables
L’opérateur tient le pistolet toute l’équipe : sa masse est ergonomique, pas publicitaire. Un fabricant indique 650 g. Roboteus décrit celui du RBW 1500 léger avec optique et buses interchangeables. Comparez en main avec fibre et tuyau raccordés : la masse guidée dépasse celle du seul pistolet.
Trois éléments s’usent : verre de protection chargé de projections diffusant le faisceau, buses usées mécaniquement et par projections, embouts de guidage du fil. Demandez coût et fréquence de remplacement sur votre matériau : c’est une dépense quotidienne.
L’optique interchangeable permet aussi d’adapter buses et réglages au fil ou sans fil, aux angles ou joints bout à bout, parfois au nettoyage. Une reconfiguration rapide réduit l’immobilisation.
4. Alimentation, poids et espace
Le manuel n’exige pas toujours le triphasé : RBW 1500 fonctionne en monophasé 230 V et peut s’installer sans prise triphasée. Ce n’est pas une règle de puissance : certains 1500–2000 W exigent trois phases. Vérifiez le modèle. Le fabricant du 2 kW cite plus de quarante-deux pour cent de rendement : à sortie égale, moins de consommation et chaleur.
La RBW 1500 pèse 120 kg : déplaçable dans l’atelier, mais pas à porter dans les escaliers. Pour le terrain, envisagez l’air en acceptant un facteur de marche réduit.
La place ne se limite pas au socle machine. Il faut écrans arrêtant faisceau et réflexions, aspiration près de la table et bouteille de gaz. Préparez avant achat : sans protections, la machine ne peut pas travailler dans une halle occupée.
À qui convient le laser manuel pour métal ?
Quatre profils typiques :
- Serrurerie et fabrication unitaire. Pas de programmation, changement rapide de pièce et cordon esthétique sur garde-corps, mobilier et boîtiers visibles.
- Maintenance et réparation. Monophasé et mobilité dans l’atelier ; assemblage d’éléments minces sans déformation impossible à redresser ensuite.
- Petites séries. Lorsque programmer un robot ne se justifie pas et que le TIG est trop lent, le manuel raccourcit soudage et meulage.
- Constructions inox. Le faible apport diminue coloration oxydée et risque de sensibilisation intergranulaire des austénitiques 304 et 316. Argon, ER308L ou ER316L, passivation ou décapage : même logique que TIG, avec plus de vitesse et moins de déformation.
Point commun : nombreuses soudures courtes et variées sur matériaux minces ou intermédiaires, aspect et faible déformation prioritaires. Dans ce profil, le laser peut remplacer le TIG pour la plupart des tâches, plutôt que simplement le compléter.
Les limites du manuel
Quatre frontières concernent la version manuelle plutôt qu’un défaut global de technologie.
Sections épaisses. Les fiches annoncent 5 mm pour RBW 1500 et 6 mm pour la machine 2 kW d’un fabricant. Au-delà, MIG/MAG ou plusieurs passes d’autres procédés restent nécessaires. Le laser manuel ne vise pas à remplacer le semi-automatique en charpente lourde.
Longues séries. Sur des centaines de pièces identiques, la répétabilité humaine limite et le coût horaire devient prépondérant. Il est alors temps de robotiser la tête. Le robot de soudage RBR 2110S possède six axes, portée 2100 mm, charge 10 kg et répétabilité ±0,07 mm, avec MIG 350 A inclus. Il vise les séries où chaque cordon doit être identique au précédent. Les situations adaptées et celles qui ne le sont pas sont exposées dans le remplacement du soudeur par un robot.
Aluminium et galvanisé. Un vendeur les présente comme les plus grands défis. Aluminium et cuivre réfléchissent environ 1 µm, danger et difficulté technique ; le zinc s’évapore dans le bain et provoque des pores. La RBW 1500 annonce aluminium jusqu’à 5 mm, mais exige des essais sur l’alliage dans une fenêtre étroite.
Jeu et préparation des bords. Le faisceau étroit tolère moins jeu et ajustement que le MIG. Wobble et fil aident sans remplacer la préparation. Bavures et jeux issus du plasma se révèlent plus vite qu’au semi-automatique. La liste complète des limites et mécanismes figure dans inconvénients du soudage laser.
Sécurité : un laser de classe 4 tenu à la main
Le laser de classe 4 émet un rayonnement proche de 1 µm est invisible. Faisceau et réflexions métalliques endommagent la vue sans avertissement : protections obligatoires. Minimum : lunettes de densité optique appropriée pour toute personne dans la zone, écrans arrêtant faisceau et réflexions et aspiration des fumées.
Le risque dépasse celui de la cellule pour deux raisons : l’opérateur choisit la direction, même si le contact de buse sur pièce reliée à la pince conditionne l’émission et réduit le risque ; cet interverrouillage n’élimine pas les réflexions. Aluminium, cuivre et inox poli les dirigent aussi de manière imprévisible. Les écrans se dimensionnent selon pièces et implantation, pas le seul modèle.
La formation fait partie de l’intégration, pas d’un supplément : menus, paramètres, verres, buses et classe 4. La catégorie machines de soudage laser Roboteus présente la RBW 1500 et la demande de devis selon le procédé ; abordez aussi protections et formation.
Questions fréquentes
Quelle épaisseur soude un laser manuel ?
Les fiches indiquent RBW 1500 de 1500 W jusqu’à 5 mm en acier non allié, inox et aluminium ; un fabricant polonais, 2000 W et pleine pénétration jusqu’à 6 mm. Ce sont des maxima, plus lents et moins tolérants au jeu. La zone confortable est nettement inférieure.
Peut-il souder l’aluminium ?
Oui : RBW 1500 annonce jusqu’à 5 mm. Mais aluminium et galvanisé sont selon un vendeur les plus difficiles : réflexions et fenêtre étroite. Demandez un essai de votre alliage et épaisseur.
Faut-il le triphasé ?
Pas toujours : RBW 1500 fonctionne en monophasé 230 V. D’autres modèles, même de puissance similaire, sont triphasés. Vérifiez auprès du fournisseur.
Air ou eau : que choisir ?
L’eau avec groupe froid convient au continu et aux matériaux épais ; un fabricant annonce cent pour cent de facteur de marche. L’air allège sans groupe ni fluide mais réduit le cycle. Un distributeur destine son 1500 W à eau aux matériaux plus épais et présente le 800 W à air comme le plus léger.
Remplacera-t-il le TIG ?
Souvent sur tôles minces ou intermédiaires, surtout inox : un vendeur annonce jusqu’à dix fois la productivité et une zone thermique réduite. Le TIG reste utile pour contrôler finement le bain sur des matériaux difficiles ou si l’investissement laser ne se rentabilise pas.
Faut-il acheter des écrans ?
Oui. Classe 4 impose lunettes de densité adéquate, écrans et aspiration avant démarrage, pas en option. Les catalogues polonais facturent généralement sécurité et extraction séparément.
Sources
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/ — paramètres RBW 1500 : source, épaisseurs, refroidissement, alimentation, poids, dévidoir
- https://roboteus.com/pl/maszyny/spawarki-laserowe/ — gamme de soudage laser Roboteus
- https://roboteus.com/pl/maszyny/roboty-przemyslowe/robot-przemyslowy-rbr-2110s/ — paramètres RBR 2110S
Note de la rédaction
Les paramètres viennent des fiches d’octobre 2026 et dépendent de la machine, du matériau, de l’épaisseur et des bords. Les prix catalogue évoluent. Le texte ne remplace ni la notice du fabricant ni la sécurité des lasers de classe 4.