
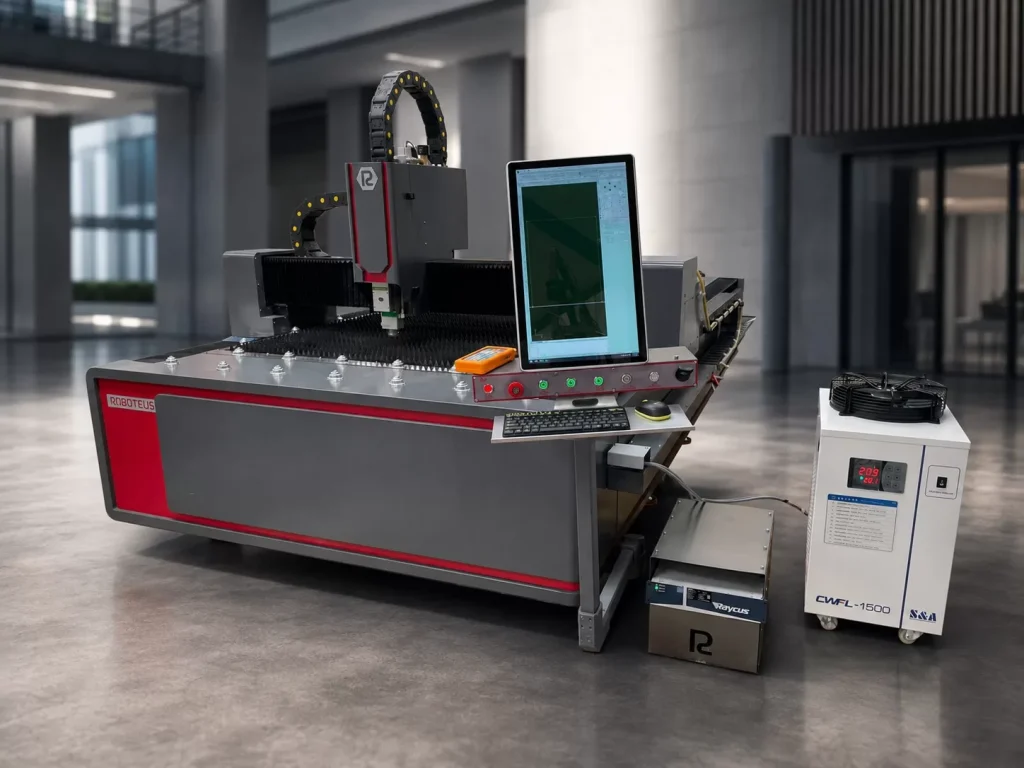
Laserschnitte von Blechen sehen äußerlich immer gleich aus, unabhängig vom Material: derselbe Schneidkopf, dieselbe DXF-Datei, derselbe Tisch. Die Unterschiede zeigen sich nur an den Schnittkanten. Schwarzer Stahl, der mit Sauerstoff geschnitten wird, weist eine dunkle Oxidschicht auf, Edelstahl, der mit Stickstoff geschnitten wird, kann hell werden, und Aluminium ist problematisch, da es den Laserstrahl reflektiert und die Wärme schnell ableitet.
Dieser Text gliedert das Laserschneiden von Metall nach Werkstoff: Welches Gas typisch ist, welche Schnittkanten zu erwarten sind, welche Dickenbegrenzungen gelten, wie die Datei vorbereitet wird und woher typische Fehler stammen. Er bezieht sich auf Faserlaser (der Strahl wird in einer optischen Faser erzeugt); die Quelle selbst wird im Text „ Faserlaser in der Anlagenpraxis “ behandelt.
Die Kosten hierfür sind hier nicht aufgeführt. Die Kosten für die Dienstleistung und Ihre eigene Maschine finden Sie im Artikel „Laserschneiden: Servicepreis und Ihre eigene Schneidemaschine “.
Was den Wettbewerbsvorteil bestimmt: Gas, Material und Fokus
Das Begleitgas bläst das geschmolzene Metall aus dem Schnittspalt, und seine Art bestimmt die chemische Zusammensetzung der Schnittkante. Sauerstoff führt der Reaktion Wärme zu, hinterlässt aber Oxide und eine höhere Rauheit (RP Photonics); Stickstoff erzeugt eine oxidfreie Oberfläche (Air Products), und Druckluft führt zu einer leichten Oxidation (laut einem Hersteller von Laserschneidmaschinen). Die Wirkungsweise der Gase, die Stickstoffreinheit, die Drücke und die Versorgungskosten werden im Text „ Stickstoff vs. Sauerstoff: Laserschneiden, Schnittkante und Kosten “ verglichen.
Bei einer Maschine mit zwei Gaswegen ist für den Wechsel von Sauerstoff zu Stickstoff kein Umschalten der Gaszufuhr erforderlich; die Prozessparameter werden gemäß der Steuerungstabelle eingestellt. Der Faserlaserplotter RBFIB 1530 verfügt über zwei automatische Gasventile (Sauerstoff und Stickstoff/Luft) und einen Raytools BM110-Kopf mit Autofokus, der die Fokussierung an die Materialstärke anpasst.
Laserschneiden von Blechen nach Material: Tabelle
| Material | Typisches Gas | Rand | Worauf Sie achten sollten | 1500 W, ungefähr laut Geschäft |
|---|---|---|---|---|
| Schwarzer Stahl (unlegiert, z. B. S235) | Sauerstoff oder Luft | Oxide in Sauerstoff, leichte Oxidation in Luft | Rost, Farbe, Zunder auf Blech (SSAB) | 10–12 mm |
| Edelstahl (z. B. 1.4301) | Azote | keine Oxide; glänzend mit einer N2-Reinheit von 99,995 % (Air Products) | Folienbeschichtete Platten: Gefahr von Reflexionen, die den Laser beschädigen (Hersteller der Schneidemaschine); Dämpfe, die Chrom VI enthalten | 2–3 mm |
| Aluminium (z. B. 5754) | Luft oder Stickstoff | leichte Oxidation an der Luft | reflektiert den Strahl stark, leitet Wärme schnell ab (Hersteller von Faserschneidern) | 1–2 mm |
| Messing, Kupfer | Stickstoff für Messing (Hersteller von Faserschneidern) | keine Oxide | starke Reflexionen, Gefahr der Beschädigung der Quelle (Hersteller des Schneidgeräts) | — (siehe unterhalb der Tabelle) |
| Verzinktes Blech | Die Auswahl mit einem Test bestätigen | abhängig vom Gas | Reflexionen (Hersteller von Schneidemaschinen), Zinkoxiddämpfe | keine Erklärung |
Die in der letzten Spalte angegebenen Dicken stammen von einem lokalen Händler für seine 1500-W-Schneidemaschine. Der Händler erklärt: „Die Schnittdicken sind Richtwerte. Der Bereich hängt von der Metallart und der Prozesskonfiguration ab.“ Roboteus bestätigt den Dickenbereich für die RBFIB 1530 für ein bestimmtes Material, bevor ein Angebot erstellt wird. In unserem Leitfaden zur Auswahl der Laserschneidleistung für Metall beschreiben wir, wie sich die Quellleistung auf die Schnittdicke auswirkt.
Die RBFIB-1530-Spezifikation listet Stahl, Aluminium und Edelstahl auf. Messing und Kupfer sollten nur nach Rücksprache mit dem Maschinen- und Zuliefererhersteller geschnitten werden, da reflektierte Laserstrahlen den Laser beschädigen können.
Laserschneiden von Stahl: Zustand des Blechs, Oxide und Risse
Kohlenstoffstahl ist der einzige Werkstoff, für den Sauerstoff das bevorzugte Gas ist. Air Products gibt ausdrücklich an, dass das Sauerstofflaserschneiden nur für unlegierten und niedriglegierten Stahl geeignet ist. Die Reaktionswärme ermöglicht dickere Bleche, daher sind die angegebenen Blechdicken für Stahl deutlich größer als für andere Metalle.
Der Nachteil liegt in der Schnittkante. Die Oxidschicht kann Schweiß- und Beschichtungsprozesse beeinträchtigen (RP Photonics). Daher muss bei der Bearbeitung von Teilen für die Pulverbeschichtung oder Schweißnähte entschieden werden, ob die Schnittkante nach dem Schneiden gereinigt oder unter Sauerstoffausschluss geschnitten wird. Welches Gas für welchen Zweck am besten geeignet ist, haben wir im Abschnitt zur Gasauswahl erläutert.
SSAB achtet auf den Zustand des Blechs: Eine saubere, lack- und rostfreie Oberfläche sowie die Materialtemperatur sind wichtig. Bei hochharten und hochfesten Stählen (Hardox, Strenx) warnt SSAB vor verzögerter Wasserstoffrissbildung nach dem thermischen Schneiden, die erst nach einigen Tagen auftreten kann.
Laserschneiden von Edelstahl: Kanten, Folie und Rauch
Das Laserschneiden von Edelstahl erfolgt unter Stickstoffatmosphäre, wenn die Schnittkante vor dem Schweißen oder Polieren oxidfrei sein muss (Angaben der Hersteller von Faserschneidanlagen). Die erforderliche Stickstoffreinheit für eine blanke Schnittkante ist in der obigen Tabelle angegeben.
Bei dickerem Edelstahl geben Hersteller von Faseroptik-Schneidemaschinen an, dass das Ergebnis primär vom Gasdruck und nicht vom Brennpunkt abhängt. Ein Hersteller führt Folien mit Schutzfolie als Material an, dessen Reflexionen den Laser beschädigen können. Daher sollte das Schneidverfahren für solche Folien mit dem Maschinenlieferanten oder Auftragnehmer besprochen werden.
Eine oxidfreie Kante ist eine gute Ausgangsbasis für die Schweißung; den Schweißvorgang selbst behandeln wir im Artikel „Laserschweißen von Edelstahl “. Beachten Sie außerdem die Rauchentwicklung: Für Chrom-VI-Verbindungen gilt in der EU ein Grenzwert von 0,005 mg/m³ (Richtlinie (EU) 2017/2398), daher ist eine Absaugung am Tisch keine Option.
Aluminium-Laserschneiden und reflektierende Metalle
Aluminium, Messing, Kupfer und Zink sind stark reflektierend. Laut Laser Focus World kann reflektiertes Licht zur Faser zurückkehren und diese beschädigen. Ein Hersteller von Schneidgeräten warnt vor Reflexionen von Kupfer, Messing, verzinktem Blech und Edelstahl mit Folie. Dies ist jedoch unabhängig von der Schnittdicke. Die geringeren Dicken bei Aluminium, Kupfer und Messing resultieren aus deren hoher Reflektivität und schneller Wärmeableitung (laut Herstellern von Faserschneidern) sowie der fehlenden Reaktionswärme, die durch den Sauerstoff in Stahl entsteht (RP Photonics).
Für Aluminium ist Druckluft unter hohem Druck Standard (laut einem Hersteller von Faserschneidern); ein anderer Hersteller empfiehlt Druckluft ebenfalls als bessere Wahl für die meisten Aluminiumsorten, die zu leichter Oxidation neigen. Ersterer empfiehlt für dünne und mittelgroße Bleche eine negative Fokussierung. Es ist ratsam, den zulässigen Grat an der Unterkante in der Bestellung explizit anzugeben.
Verzinktes Blech reflektiert den Lichtstrahl (laut Hersteller der Schneidemaschine), und Zink verdampft. Laut dem Zentralinstitut für Arbeitsschutz – Nationales Forschungsinstitut (CIOP-PIB) verursachen Zinkoxiddämpfe das sogenannte Metallrauchfieber: eine vorübergehende Erkrankung mit Husten, Atemnot und Fieber. Absaugung und Filtration sind daher unerlässlich.
Kantenqualität: Grat, Oxide, Rechtwinkligkeit und ISO 9013
Die Laserschneide wird nach denselben Kriterien wie andere thermische Schneidverfahren bewertet. Die Norm PN-EN ISO 9013 klassifiziert die Schnittfläche nach Rechtwinkligkeit bzw. Winkeltoleranz (μ) und Rauheit Rz5; Kjellberg führt zusätzlich Verzögerungen bei der Schnittfugenbildung, Aufschmelzen der Oberkante und Schlackenbildung auf. Je niedriger der Wert, desto kleiner der Winkel an der Schnittfläche.
Die Wärmeeinflusszone (WEZ) des Lasers ist die kleinste aller thermischen Verfahren: SSAB gibt 0,2–2 mm an, im Vergleich zu 2–5 mm beim Plasmaschneiden und 4–10 mm beim Autogenschneiden (ein anderes Verfahren als das Laserschneiden mit Sauerstoff). Laut RP Photonics entspricht die Schnittfuge nahezu dem Strahldurchmesser und beträgt bei dicken Platten typischerweise etwa 2 mm.
Beschreiben Sie in der Bestellung die Schneide so, dass sie geprüft werden kann: Ist ein Grat zulässig? Muss die Schneide oxidfrei sein? Benötigt der Kunde einen bestimmten Bereich gemäß PN-EN ISO 9013? Die Formulierung „saubere Schneide“ ist kein Abnahmekriterium.
DXF-Datei vorbereiten und verschachteln
- Geometrie. Maßstab 1:1, Millimeter, geschlossene Konturen, keine doppelten Linien oder losen Segmente. Eine Doppellinie kennzeichnet einen zweiten Durchgang des Messkopfes über dieselbe Stelle.
- Löcher und Stege. Je dicker das Blech, desto größer muss das kleinste Loch und desto schmaler der Steg sein. Besprechen Sie die Grenzwerte für Materialstärke und Dicke mit dem Auftragnehmer oder überprüfen Sie diese durch eine Prüfung.
- Mikrofugen. Kleine Teile werden durch Mikrofugen im Blech fixiert, damit sie nicht in den Siebeinsatz fallen oder sich am Siebkopf verhaken. Sie hinterlassen Spuren, die gereinigt werden müssen. Markieren Sie daher die Stellen, an denen sie nicht herausfallen können.
- Verschachtelung. Abstand zwischen Details, gemeinsame Kante für einfache Formen, Schnittreihenfolge (Löcher vor der Außenkontur), Schleifrichtung für polierten Edelstahl.
- Beschreibung. Gravuren und Markierungen auf einer separaten Ebene; jede Datei enthält Angaben zu Güteklasse, Dicke, Menge und Kantenbearbeitung.
Was Sie vor der Bestellung oder vor dem Zuschneiden zu Hause entscheiden sollten
- Güteklasse und Dicke. Nicht einfach „3 mm Stahl“, sondern die spezifische Güteklasse, da diese den Dickenbereich und die Gasauswahl bestimmt.
- Die vorgesehene Verwendung der Kanten: Schweißen, Pulverbeschichten, Displays oder Weiterverarbeitung. Davon hängt ab, ob Sauerstoff, Stickstoff oder Luft verwendet wird.
- Grate und Verfärbungen sind akzeptabel. Direkte Aufzeichnung, vorzugsweise mit einem Referenzmuster.
- Folien- und Oberflächenbeschaffenheit. Ob das Blech eine Folie hat, ob es geschliffen ist und ob es Rost oder Zunder aufweist.
- Toleranzen und Messbereich gemäß PN-EN ISO 9013 , falls in der Zeichnung oder vom Kunden gefordert.
- Mikrofugen und Markierungen. Wo sie angebracht werden können und wo nicht, und ob Details markiert werden sollten.
Häufige Fehler und ihre Ursachen
Der Raycus-Leitfaden für schlackefreies Schneiden führt die meisten Defekte auf mehrere Ursachen zurück: Brennpunkt, Gasdruck und -reinheit, Düsenzustand und Strahlausrichtung. Nachfolgend finden Sie eine Zusammenfassung der am häufigsten an Werkstücken auftretenden Symptome.
| Symptom | Häufige Ursachen | Was zu überprüfen ist |
|---|---|---|
| Grat an der Unterkante | Fokus zu niedrig oder zu hoch, Druck zu niedrig, Geschwindigkeit zu hoch oder zu niedrig (Raycus) | Korrektur von Fokus und Druck in kleinen Schritten |
| Verfärbung von Edelstahl | zu geringe Stickstoffreinheit, Sauerstoff oder Luft in der Leitung (Raycus) | Gasreinheit, Dichtheit, Systemdurchlass |
| Ungleichmäßiger Schnitt, eine Seite schlechter | Düse verstopft oder oval, Strahlzentrum verschoben (Raycus) | Düsenzustand, Ausrichtung |
| Brandflecken in Ecken und kleinen Löchern | lokale Überhitzung (Raycus) | Schnittreihenfolge, Eckparameter |
| Raue Kante am Stahl | Rost, Farbe, Schuppen | Blechzustand (SSAB) |
| Qualitätsverlust ohne Änderung der Parameter | verschmutztes Schutzglas | Glaszustand; einer der Hersteller von Schneidemaschinen installiert einen Sensor für den Glaszustand im Schneidkopf |
Das Prinzip ist einfach: Man ändert jeweils einen Parameter und notiert das Ergebnis. Der Autofokus des Stativkopfes macht die manuelle Justierung der Linse überflüssig, ersetzt aber nicht die Steuerung von Düse und Schutzglas.
Sicherheit: Laserklasse und Rauch
Laut dem Zentralinstitut für Arbeitsschutz und Nationalen Forschungsinstitut (CIOP-PIB) ist ein Schneidlaser ein Gerät der Klasse 4, während ein vollständig geschlossenes Gerät als Klasse 1 eingestuft werden kann. Arbeitsplatzanforderungen, einschließlich Augenschutz für offene Maschinen, werden im Artikel über Faserlaser beschrieben. Dämpfe von Edelstahl und verzinktem Stahl wurden bereits erwähnt – beide erfordern eine Abluftanlage. Maschinenkonfigurationen finden Sie im Roboteus-Faserlaserplotter -Katalog.
Häufig gestellte Fragen
Warum verfärbt sich Edelstahl nach dem Laserschneiden?
Laut Raycus-Leitfaden liegt dies meist an einer zu geringen Reinheit von Stickstoff, Sauerstoff oder Luft in der Gasleitung. Überprüfen Sie die Gasreinheit und die Dichtheit der Installation und spülen Sie die Leitung vor dem Durchtrennen. Die Anforderungen an die Stickstoffreinheit sind im Abschnitt zur Gasauswahl beschrieben.
Kann ein 1500-Watt-Laser Aluminium schneiden?
Ja, aber in geringerem Maße als bei Stahl: Ein Händler gibt für sein 1500-W-Schneidgerät etwa 1–2 mm Aluminium gegenüber 10–12 mm Stahl an. Für das RBFIB 1530 bestätigt Roboteus die Materialstärke für eine bestimmte Güteklasse, bevor ein Angebot erstellt wird. Aluminium reflektiert den Lichtstrahl stark und leitet Wärme schnell ab, daher geben Händler geringere Materialstärken als für Stahl an.
Warum ist die Kante von lasergeschnittenem Stahl dunkel?
Dies ist die Oxidschicht, die beim Laserschneiden mit Sauerstoff entsteht – eine Reaktion, die zusätzliche Wärme erzeugt. Falls sie das Lackieren oder Schweißen beeinträchtigt, sollte mit Stickstoff geschnitten werden. Ist eine leichte Oxidation akzeptabel, kann (laut einem Hersteller von Schneidmaschinen) mit Luft geschnitten werden. Alternativ kann die Schnittkante nach dem Schneiden gereinigt werden.
Ist es notwendig, Bleche nach dem Laserschneiden zu entgraten?
Gratfreies Arbeiten ist nicht immer möglich und kann nicht garantiert werden. Es hängt vom Material, dem Gas, der Fokuseinstellung und dem Zustand der Düse ab. Bitte geben Sie bei Ihrer Bestellung den zulässigen Gratanteil an.
Wie bereitet man eine DXF-Datei für das Laserschneiden vor?
Eine maßstabsgetreue Zeichnung (1:1) in Millimetern mit geschlossenen Konturen und ohne doppelte Linien sowie Gravuren auf einer separaten Ebene sind erforderlich. Angaben zu Güteklasse, Dicke, Anzahl und Kantenanforderungen sind beizufügen. Die Mindestanzahl an Bohrungen für eine bestimmte Dicke ist mit dem Auftragnehmer abzustimmen.
Quellen
- https://www.rp-photonics.com/laser_cutting.html
- https://en.raycuslaser.com/view/2156.html
- https://www.airproducts.ca/-/media/files/en/330/330-18-003-us-optimizing-gas-supply-for-industrial-lasers.pdf
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting
- https://www.laserfocusworld.com/industrial-laser-solutions/article/14218987/laser-processing-reflective-materials
- https://www.kjellberg.de/quality-parameters.html
- https://www.evs.ee/en/iso-9013-2017
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://www.ciop.pl/CIOPPortalWAR/file/48100/2013031212041&14nr1r2009.pdf
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32017L2398
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/
- https://roboteus.com/pl/maszyny/laser-plotery-fiber/
Anmerkung der Redaktion
Die im Text angegebenen Dicken und Spezifikationen entsprechen den Angaben der Hersteller und Lieferanten (Stand: Oktober 2026). Die tatsächlichen Ergebnisse können je nach Maschine, Materialart, Gasart und Einstellungen variieren. Dieser Text ersetzt weder die Anweisungen des Maschinenherstellers noch die Arbeitsschutzbestimmungen für Lasergeräte der Klasse 4 und den Schutz vor Laserrauch.