
Die Kosten für Plasmaschneiden bei einem Subunternehmer lassen sich leicht überprüfen: Preislisten geben den Preis in Zloty pro laufendem Meter oder pro Maschinenstunde an. Die Berechnung desselben Meters auf einem eigenen Tisch ist deutlich schwieriger. Ein typischer Plasma-Kostenrechner verfügt zwar über Felder für Düsen, Elektroden, Strom, Luft und Bediener, die Werte müssen jedoch manuell eingegeben werden. Dabei werden die Felder anhand eines Beispiels vorbelegt, wobei jede Zahl entweder Hersteller- oder Lagerdaten oder eine explizit genannte Annahme darstellt.
Dies bezieht sich auf eine CNC-Plasmaschneidanlage, die aus einem Tisch mit Portal, einem Maschinenbrenner und einer Brennerhöhensteuerung (THC) besteht. Eine handgeführte Plasmaschneidanlage ist ein anderes Gerät und funktioniert anders. Die Unterschiede zwischen den beiden Gerätetypen werden im Abschnitt „ Handgeführte Plasmaschneidanlage vs. CNC-Tisch “ beschrieben.
1. Woraus besteht ein Schnittzähler?
Die Kosten für einen Meter Zuschnitt mit Ihrer eigenen Maschine setzen sich aus sieben Komponenten zusammen:
- Brennerverbrauchsmaterialien: Düse, Elektrode und seltener Wirbelring, Kappe und Schutzabdeckung,
- Elektrische Energie, die von der Plasmaquelle, den Antrieben und der Steuerung verbraucht wird,
- Druckluft, d.h. Kompressor, Trocknung und Filter,
- Bedienerzeit,
- Tabellen- und Quellenabschreibung,
- Ersatzkräfte und Ausfallzeiten,
- Nachbearbeitung und Abfall.
In seinem Artikel über die wahren Kosten des Schneidens schlägt Hypertherm eine einfache Formel vor: Die Materialkosten entsprechen dem Preis eines Schneidsatzes multipliziert mit der Anzahl der monatlich verbrauchten Sätze. Die Ersatzkosten ergeben sich aus der Anzahl der Ersatzteile multipliziert mit der Ersatzzeit und dem Lohnsatz zuzüglich Gemeinkosten. Die Kosten für Produktionsausfälle entsprechen den Ausfallstunden multipliziert mit dem Produktionswert pro Stunde. Ausschuss und Nacharbeit aufgrund einer ungenaueren Schneide werden ebenfalls berücksichtigt.
Der Kinetic-Rechner berechnet zwei Größen: „Kosten pro Zündung“ und „Kosten pro Stunde“. Die durchschnittliche Anzahl der Zündungen basiert auf Erfahrungswerten. Wir berechnen die Kosten pro Lichtbogenstunde und teilen sie durch die Anzahl der Meter, die der Brenner in dieser Stunde schneidet. Beim Plasmaschneiden ist dieser Nenner häufiger ausschlaggebend als der Düsenpreis.
2. Plasmadüsen und -elektroden – Preise und Lebensdauer
Listenpreise in einer der inländischen Filialen (nachfolgend: Filiale A), Stand Oktober 2026, netto:
| Position | Verpackung | Nettopreis |
|---|---|---|
| Böhler Schweißschneiddüse 1,10 mm, 50–70 A (SP 70 Halter) | 10 Stück. | 161,25 PLN |
| Böhler Schweißelektrode (Halter SP 70) | 5 Stück. | 141,90 PLN |
| Spartus Schneidekasten für SP125HY Griff (105 A Düse) | Satz | 550,13 PLN |
| Spartus Schneidekasten für SP100 / PT100 Halter (80–120 A Düse) | Satz | 780,40 PLN |
CUT BOX-Kits sind Teilesätze für bestimmte Brenner und ermöglichen keine direkte Umrüstung. Die Böhler-Teile passen zum SP 70-Brenner, nicht zum Hypertherm-Brenner; wir haben in polnischen Geschäften keine originalen Hypertherm-Ersatzteile zum Preis in polnischen Zloty gefunden.
Die Bedienungsanleitung des Powermax45 gibt die Lebensdauer des Kits an, die auf Originalteilen von Hypertherm basiert: ca. 3–5 Stunden Lichtbogenzeit beim maschinellen Schneiden. Die Anleitung listet außerdem die Faktoren auf, die diese Lebensdauer beeinflussen: Blechdicke, durchschnittliche Schnittlänge, Schnittbeginn (Anstechen oder Kantenschneiden), Anstechhöhe und Luftqualität (Öl, Feuchtigkeit). Beim maschinellen Schneiden verschleißt zuerst die Elektrode, beim manuellen Schneiden hingegen die Düse.
Die Hypertherm-Verbrauchsmaterialanleitung gibt an, wann die Elektrode ausgetauscht werden muss. Kupferelektroden werden bei 1 mm Lochfraß, Silberelektroden bei 2 mm ausgetauscht. Wir geben die Anzahl der Durchstiche pro Set nicht an, da wir in den Herstellerangaben keine Bestätigung für mechanisierte Systeme finden konnten. Die beste Quelle für diese Angabe ist das Austauschprotokoll Ihres Geräts.
3. Wie viel kostet eine Reifenpanne: Verschleiß und Lebensdauer des Reifensatzes?
Die Bedienungsanleitung des Powermax45 gibt ausdrücklich an, dass das Durchstechen die Materiallebensdauer im Vergleich zum Kantenanlauf verkürzt. Das Datenblatt für 45A und Stahl mit 9,5 mm Blechstärke weist eine Durchstechverzögerung von 0,9 Sekunden aus. Für dickere Bleche empfiehlt die Bedienungsanleitung den Kantenanlauf.
Für die Berechnung bedeutet dies, dass ein Bauteil mit mehreren Bohrungen teurer ist als ein Bauteil mit gleichem Umfang und einer einzigen Kontur. Jeder Anlauf verursacht zusätzlichen Verschleiß an Düse und Elektrode sowie mehrere Momente ohne Vorschub. Daher berechnet Kinetic die Kosten pro Anlauf separat, nicht nur pro Meter.
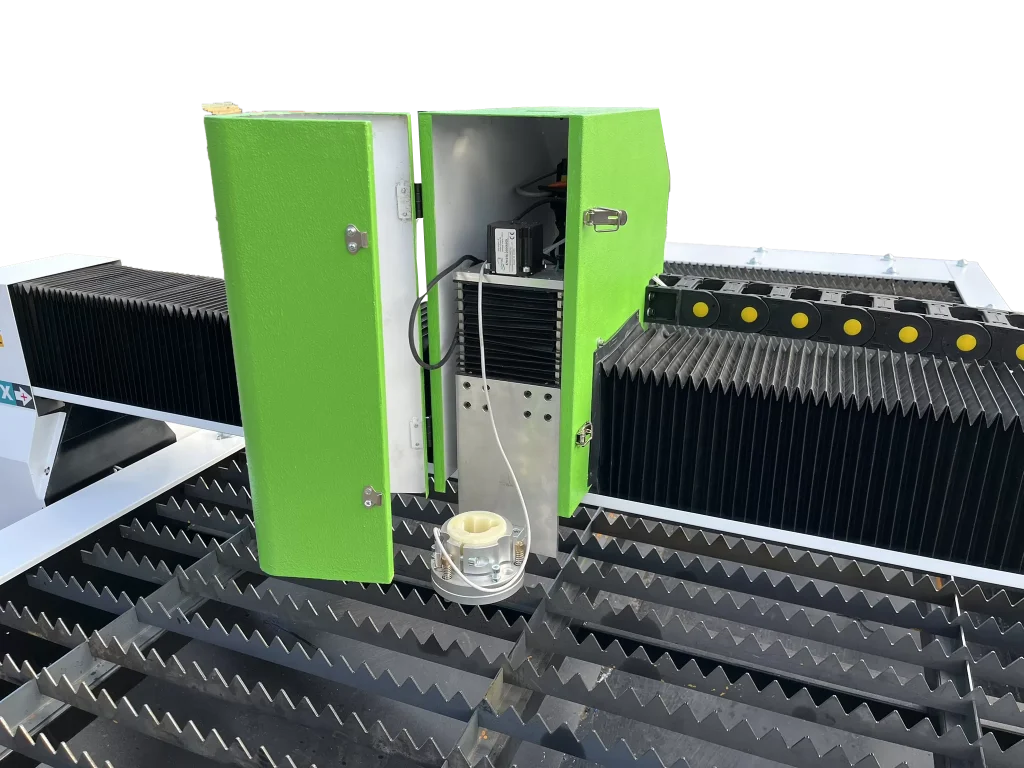
Die Brennerhöhenregelung (THC) hält die Brennerhöhe anhand der Lichtbogenspannung konstant. Ein Auftreffen der Düse auf Blech oder ein erhöhtes Bauteil führt in der Regel zu einem vorzeitigen Austausch des Brennersystems. Roboteus-Plasmaschneidgeräte verfügen über eine THC und einen kollisionsfreien Brennerhalter – mehr zur Auswahl von Tisch, THC und Brennerquelle im Text.
4. Stromstärke: Wie viel Leistung verbraucht die Plasmaquelle?
Der Stromverbrauch hängt von der Plasmaquelle ab, nicht vom Tisch selbst. Beispiele von den Karten:
- Hypertherm Powermax45 XP: mit einer Ausgangsleistung von 6,5 kW, Stromaufnahme 33 A aus einem 230-V-Einphasennetz oder 10 A aus einem 400-V-Dreiphasennetz; Wirkungsgrad 88 % (Herstellerangaben).
- Hypertherm Powermax105: Eingangsstrom 28 A bei 400 V und Ausgangsleistung 16,8 kW (Karte in einem anderen Geschäft, im Folgenden: Geschäft B).
Die auf den Karten angegebene Leistung in Kilowatt entspricht der Lichtbogenleistung. Die aus dem Netz bezogene Leistung erhöht sich um die Netzverluste, die annähernd der Ausgangsleistung geteilt durch den Wirkungsgrad entsprechen.
Der Tisch benötigt ebenfalls Strom, jedoch deutlich weniger als die Quelle; die Modelle RBP 1515W, RBP 1530 und RBP 1530 PRO werden an einer 230-V-Netzsteckdose betrieben. Die Plasmaquelle wird für die Bestellung ausgewählt und bestimmt die Schnittstärke, den Preis des Bausatzes sowie die Notwendigkeit eines 400-V-Anschlusses.
Die Formel ist einfach: Stromaufnahme aus dem Netz während eines Lichtbogens, multipliziert mit den Lichtbogenstunden, multipliziert mit dem Rechnungsbetrag. Die Daten auf der Karte beziehen sich auf den Gesamtstrom, daher liefern sie bei niedrigeren Strömen eine realistische Schätzung.
5. Druckluft – Menge und Qualität
Das Plasmaschneiden mit Luft verbraucht viel Luft. Laut Handbuch benötigt das ältere Modell Powermax45 bei brennendem Lichtbogen 151 l/min, größere Anlagen benötigen deutlich mehr. Eine Liste mit verschiedenen Modellen finden Sie im Abschnitt zur Auswahl eines Plasmaschneiders .
Der Kompressor wird unter Berücksichtigung der im Datenblatt angegebenen Durchfluss- und Druckwerte ausgewählt. Auch die Luftqualität ist wichtig. Im Handbuch des Powermax45 werden Öl und Feuchtigkeit als Faktoren genannt, die die Lebensdauer der Verschleißteile verkürzen. Trockner und Filter werden einmalig befüllt, während die Druckluft bei jedem Elektrodenwechsel nachgefüllt wird.
Der Energieverbrauch des Kompressors während des Lichtbogens ist in der Berechnung berücksichtigt. Ein belüfteter Tisch verfügt außerdem über einen Abluftventilator. Der RBP 1530 besitzt ein belüftetes Gehäuse mit integriertem Ventilator, während der RBP 1515W ein Wasserbad aufweist.
6. Bediener, Abschreibung und Ausfallzeiten
Beim Plasmaschneiden ist der größte Kostenfaktor in der Regel die Arbeitszeit des Bedieners, nicht die Düsenzeit. Der Bediener wird für die gesamte Schicht bezahlt, der Lichtbogen brennt aber nur einen Teil davon.
Der Rest umfasst Blechzuführung, Teileentnahme, Verfahrwege, Stanzvorgänge, Materialwechsel und Programmierung. Der Anteil der Lichtbogenzeit an der Maschinenbetriebszeit ist die wichtigste Annahme bei der Berechnung.
Die Abschreibung wird auf Basis des Maschinenpreises inklusive Bezugsquelle berechnet. Der Plasmaschneider RBP 1515W hat einen Richtpreis von 30.893,00 PLN netto (Konfiguration für den Prozess). Die Preise für die Modelle RBP 1530 und RBP 1530 PRO beziehen sich auf den Prozess. Zum Vergleich: Händler A bietet ein Hypertherm Powermax45 SYNC CNC-Kit für 13.399,19 PLN netto an, und Händler B hat eine Spartus ProCUT 125CNC für 10.500,00 PLN netto im Angebot (Stand: Oktober 2026).
Die Ausfallzeit wird nach der Hypertherm-Methode ab Punkt 1 berechnet: Materialwechselzeit mal Rate plus die Produktion, die während dieser Zeit nicht stattfand.
7. Kosten des Plasmaschneidens Schritt für Schritt – Beispiel mit Annahmen
Nachfolgend ein Berechnungsbeispiel. Die Spalte „Von“ zeigt an, welche Werte aus den Datenblättern des Herstellers oder des Händlers stammen und welche lediglich zu Demonstrationszwecken dienen.
| Parameter | Wert | Wovon |
|---|---|---|
| Quelle und Material | 45 A, 6,4 mm schwarzer Stahl | wir akzeptieren |
| Schnittgeschwindigkeit | 1500 mm/min, d.h. 90 m pro Bogenstunde | Ausschnitt aus dem Handbuch des Powermax45 (vorherige Generation; angenommen für 45 XP) |
| Düsen- und Elektrodensatz | 44,51 PLN netto | Schätzung anhand der Böhler-Preise für den SP 70-Brenner (50-70 A Düse) in Shop A, Teile anderer Brenner als Hypertherm: 161,25 PLN / 10 + 141,90 PLN / 5 |
| Lebensdauer des Sets | 3 Stunden Bogensekunde | Wir gehen davon aus, dass die untere Grenze der Hypertherm-Gabel für Originalteile gilt. |
| Stromverbrauch aus dem Netz während des Lichtbogens | geschätzte 7,4 kW | Nehmen wir an: Ausgangsleistung 6,5 kW / Wirkungsgrad 88 % (Powermax45 XP-Karte) |
| Kompressor und Tisch | 1,5 kW + 0,5 kW | wir akzeptieren |
| Energiepreis | PLN 1,00 netto pro kWh | wir akzeptieren |
| Operator | 50 PLN/Stunde | wir akzeptieren |
| Lichtbogenanteil im Maschinenbetrieb | 50% | wir akzeptieren |
| Tabelle mit einer Quelle | 45.000 PLN netto | wir akzeptieren |
| Amortisationszeitraum | Wir gehen von 5 Jahren nach 1.600 Betriebsstunden aus, d. h. 4.000 Lichtbogenstunden. | Annahme, mit einem Bogenanteil von 50 % |
| Komponente | Berechnung | PLN pro Bogenstunde |
|---|---|---|
| Düse und Elektrode | 44,51 PLN / 3 h, geschätzt | 14,84 |
| Energie | geschätzte 9,4 kWh × 1,00 PLN | 9.40 |
| Operator | 50 PLN / 0,5 | 100,00 |
| Abschreibung | 45.000 PLN / 4.000 h, geschätzt | 11,25 |
| Gemeinsam (Respekt) | 135,49 |
Bei einer angenommenen Schnittleistung von 90 Metern pro Lichtbogenstunde teilen wir 135,49 PLN durch 90 Meter, woraus sich geschätzte Nettokosten von 1,51 PLN pro Meter ergeben. Allein die Düsen und Elektroden kosten schätzungsweise 0,16 PLN pro Meter, und die Rechnung ohne Bediener beträgt schätzungsweise 0,39 PLN.
Eine Lebensdauer von 3 Stunden entspricht der unteren Grenze der von Hypertherm angegebenen Lebensdauer für Originalteile; bei Ersatzteilen messen Sie diese bitte in Ihrem Ersatzteilprotokoll. Bei Teilen mit mehreren Einstichen erhöht sich der Kostenanteil.
Wie das Ergebnis auf die Änderung einer Annahme reagiert (der Rest bleibt unverändert):
| Variante | PLN pro Bogenstunde | PLN pro Meter | Charakter |
|---|---|---|---|
| Basis: 6,4 mm, 3-Stunden-Setzzeit, 50 % Bogen | 135,49 | 1,51 | respektieren |
| 5 Stunden getragen (weniger Einstiche, an den Rändern abgenutzt) | 129,55 | 1,44 | respektieren |
| 9,5 mm Blech, 810 mm/min gemäß Anleitung, d.h. 48,6 m/h | 135,49 | 2,79 | respektieren |
| Bogen nur 30 % der Betriebszeit (Bediener und Abschreibung für weniger Bogenstunden) | 209,66 | 2,33 | respektieren |
Die Tabelle zeigt, dass eine längere Standzeit das Ergebnis um einige Cent verändert. Die Dicke des Blechs und damit die Arbeitsgeschwindigkeit und -organisation an der Maschine verändern es um mehrere Dutzend Cent bis über einen Złoty pro Meter.
Was in dem Beispiel fehlt: eine Halle, Heizung, Programmierung und Verschachtelung, Entgraten, Ausschuss oder Gewinnspanne.
Im Handbuch des Powermax45 wird darauf hingewiesen, dass beim Plasmaschneiden mit Luft stets etwas Schlacke entsteht, und Hypertherm gibt an, dass die Schneide vor dem Schweißen „vorbereitet werden muss“ – das Schleifen ist ein separater Kostenfaktor. Weitere Informationen zur Schneide finden Sie im Abschnitt zur Funktionsweise des Plasmaschneidens .
8. Preisliste für eigene Maschinen und Dienstleistungen
Preislisten für Plasmaschneiddienstleistungen, Stand Oktober 2026:
| Geschäft | Rate | Kommentare |
|---|---|---|
| AluPro | 150,00 PLN netto pro Stunde für die Maschine mit Bediener | Mindestens 150 PLN, Auflegen des Blechs auf den Tisch 25 PLN, Plasma bis 110 A, max. 15 mm Stahl S235 |
| BSG | etwa 8–15 PLN/m | Lineal aus 10 mm Blech |
| kb.pl (Aggregator, beispielhaft; aktualisiert am 07.01.2026) | 6 mm Stahl PLN 6,50–11,00/m; 10 mm PLN 11,50–13,80/m | Die Preisliste dient nur zur Orientierung. |
Vergleichen Sie diese Preise nicht direkt mit dem Beispiel. Der Servicepreis beinhaltet die Einrichtung, Programmierung, Auftragsabwicklung, internen Transport, das Risiko von Lieferengpässen und den Gewinn – alles, was im Beispiel fehlt. Ein Vergleich ist erst sinnvoll, wenn Sie diese Posten und die tatsächliche Anzahl der Zähler pro Monat Ihrer eigenen Rechnung hinzufügen.
Die Maschinenauslastung ist entscheidend. Ein Schneidtisch, der nur wenige Stunden im Monat läuft, verursacht hohe Abschreibungskosten pro Meter, und es ist meist günstiger, den Zuschnitt auszulagern. Bei einem täglich laufenden Tisch verteilen sich die Fixkosten auf eine so große Meterzahl, dass der Bediener und die Geschwindigkeit die Hauptfaktoren sind.
Die gleiche Schwellenwertlogik für Laser diskutieren wir im Artikel „Laserschneiden – Servicepreis vs. Ihre eigene Schneidemaschine “. Die Anschaffung kann über einen längeren Zeitraum verteilt werden: siehe Maschinenleasing und -finanzierung .
9. Wie man die Kosten für die U-Bahn senken kann
Mehrere Verfahren reduzieren die Kosten, ohne die Maschine zu verändern:
- Beginnen Sie nach Möglichkeit am Rand. Durchstechen verkürzt die Lebensdauer des Sets, daher schont das Beginnen am Rand des Blattes die Düsen.
- Korrekter Strom. Eine auf den Schneidstrom abgestimmte Düse hat eine längere Lebensdauer, während ein zu niedriger Strom bei dickem Blech zu geringer Schnittgeschwindigkeit und hohen Kosten pro Meter führt.
- Effiziente THC und optimale Ausbrechhöhe. Weniger Kollisionen bedeuten weniger vorzeitige Schlägerwechsel und einen gleichmäßigeren Kantenwinkel.
- Trockene und saubere Luft. Ein Luftentfeuchter und vorgeschaltete Filter sind günstiger als durch Feuchtigkeit abgenutzte Elektroden.
- Verschachtelung mit gemeinsamer Kante. Rechteckige Teile, die mit einem gemeinsamen Schnitt zugeschnitten werden, ergeben weniger Meter und weniger Starts pro Platte.
- Austauschprotokoll. Durch die Aufzeichnung der Betriebsstunden und der Anzahl der Starts nach jedem Austausch alle paar Wochen lässt sich die Lebensdauer des eigenen Geräts ermitteln.
Wenn Sie die Kosten für ein bestimmtes Bauteil und eine bestimmte Bezugsquelle berechnen möchten, bereiten Sie bitte eine DXF-Datei, die Blechgüte und -dicke sowie die jährliche Stückzahl vor und fordern Sie anschließend ein Angebot an . Eine Maschinenübersicht finden Sie auf der Seite für CNC-Plasmaschneidanlagen .
Häufig gestellte Fragen
Was kostet ein Meter Plasmaschneiden?
Für Subunternehmer gibt kb.pl (Stand: 7. Januar 2026) einen ungefähren Preis von 6,50–11,00 PLN/m für 6 mm Stahl und 11,50–13,80 PLN/m für 10 mm an, während BSG (Stand: Oktober 2026) einen ungefähren Preis von 8–15 PLN/m für eine Richtlatte aus 10 mm Blech angibt. In unserem Beispiel, unter Verwendung unserer eigenen Maschine und Annahme der angenommenen Kosten, ergab sich ein geschätzter Nettopreis von 1,51 PLN pro Meter für 6,4 mm, exklusive Hallen-, Programmier- und Gemeinkosten.
Wie oft sollten Plasmadüsen und Elektroden ausgetauscht werden?
Das Handbuch des Hypertherm Powermax45 gibt für maschinelles Schneiden eine Lichtbogenzeit von ca. 3–5 Stunden und für manuelles Schneiden 1–2 Stunden pro Satz an; dabei spielen Faktoren wie Durchstoßtiefe, Durchstoßhöhe und Luftqualität eine Rolle. Kupferelektroden sollten bei 1 mm Lochfraß, Silberelektroden bei 2 mm ausgetauscht werden. Auf einem CNC-Tisch verschleißt die Elektrode üblicherweise als erstes.
Wie viele Durchstiche kann eine Elektrode in Plasma aushalten?
Wir können keine konkrete Zahl nennen, da uns keine bestätigten Herstellerangaben für mechanisierte Systeme vorliegen; wir wissen lediglich, dass das Durchstechen die Lebensdauer im Vergleich zum Arbeiten am Rand verkürzt. Die zuverlässigste Angabe liefert das Ersatzprotokoll.
Wie viel Strom und Luft benötigt die Plasmaerzeugung?
Das hängt von der Stromquelle ab. Die Powermax45 XP mit 6,5 kW Leistung zieht 33 A bei 230 V (88 % Wirkungsgrad), während die Powermax105 laut Datenblatt eines Fachhändlers 28 A bei 400 V und 16,8 kW Leistung benötigt; die Stromaufnahme ist höher als die Lichtbogenleistung. Die Powermax105 benötigt 217 l/min Druckluft bei 5,9 bar (76 psi), die Spartus ProCUT 125CNC hingegen 250 l/min (75 psi) bei 5,5 bar (76 psi).
Was kostet eine Plasmadüse?
In einem inländischen Geschäft (Nettopreis, Stand Oktober 2026) kosten Böhler-Schweißdüsen für den SP 70-Brenner 161,25 PLN für 10 Stück und Elektroden 141,90 PLN für 5 Stück; das Spartus CUT BOX-Set für den SP125HY-Brenner kostet 550,13 PLN. Die Düse wird auf den Brenner und den Schneidstrom abgestimmt und ist zusammen mit der Elektrode im Meterpreis enthalten.
Quellen
- https://www.weldersupply.com/Content/files/ProductPDFs/Hypertherm/HyperthermConsumablecareg.pdf
- https://web.archive.org/web/20220929213535/https://www.hypertherm.com/en-US/learn/articles/true-cost-of-cutting-metal/
- https://kineticusa.com/PrimecutHelp/plasma_calculator.html
- https://alupro.pl/products-page/uslugi-slusarskie/ciecie-plazmowe-cnc/
- https://bsg.pl/ciecie-plazma-szybkie-ciecie-stali/
- https://kb.pl/cenniki/uslugi/cennik-plazmowego-ciecia-stali/
- https://roboteus.com/pl/maszyny/plotery-plazmowe/ploter-plazmowy-rbp-1515w/
- https://roboteus.com/pl/maszyny/plotery-plasma/
Anmerkung der Redaktion
Die Listenpreise und Servicepreislisten entsprechen dem Stand Oktober 2026 und können sich ändern. Die Zahlen im Berechnungsbeispiel dienen lediglich der Veranschaulichung; Materiallebensdauer, Geschwindigkeit und Energieverbrauch hängen von der jeweiligen Plasmaquelle, dem Brenner, dem Material und den Einstellungen ab. Dieser Text ersetzt nicht die Herstelleranweisungen oder die geltenden Gesundheits- und Sicherheitsvorschriften für das Plasmaschneiden (Augen-, Gehör- und Atemschutz).