
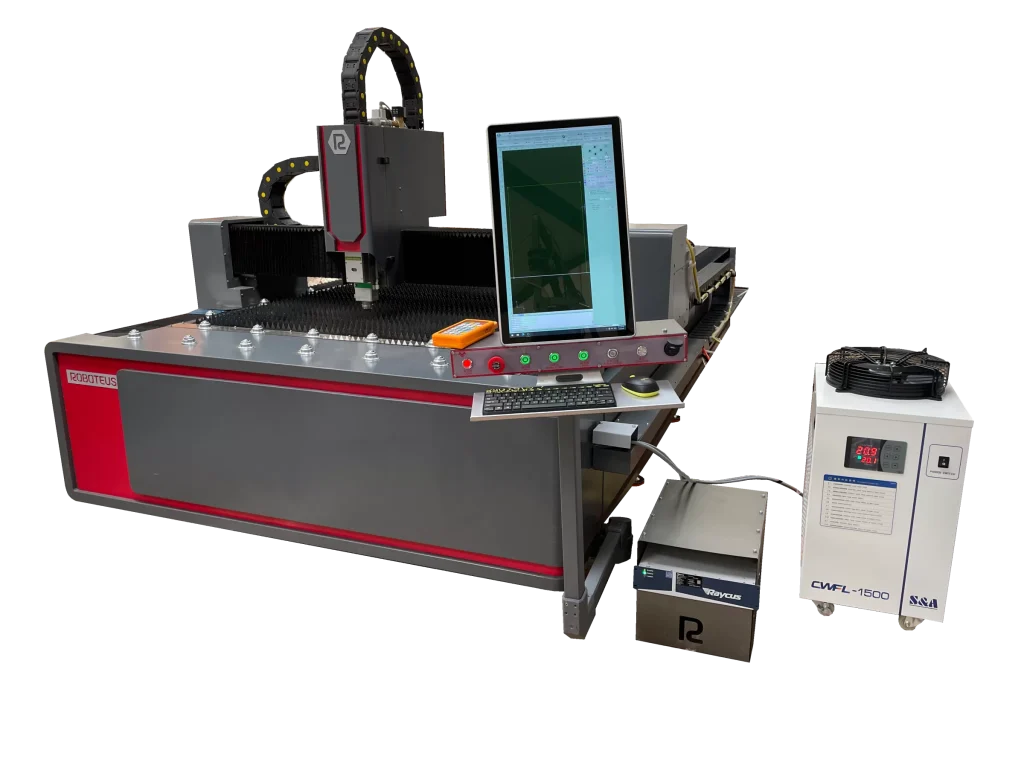
Der Faserlaser (vom englischen Wort für Faser) ist heute die wichtigste Quelle für Schneidwerkzeuge zur Blechbearbeitung, handgeführte Schweißgeräte und Metallmarkierungsmaschinen. In Maschinenbeschreibungen bleibt „Faser“ jedoch oft nur eine Bezeichnung, begleitet von den üblichen Slogans: hohe Effizienz, lange Lebensdauer, niedrige Kosten.
Dieser Text erläutert das Konzept hinter diesem Begriff: Woher der Lichtstrahl kommt, warum Metall ihn absorbiert, wie viel Energie in Licht umgewandelt wird und welche Auswirkungen dies auf Kühlung, Verbrauchsmaterialien, Stromversorgung sowie Gesundheit und Sicherheit hat. Die Zahlen stammen von Herstellern und aus technischen Publikationen und werden stets mit Quellenangabe bereitgestellt.
Die Leistungsauswahl für verschiedene Blechdicken wird hier nicht wiederholt. Informationen zur Auswahl der richtigen Leistung für Metalllaserschneider finden Sie im Leitfaden für Metalllaserschneider .
1. Funktionsweise eines Faserlasers: Die Faser ist das Medium, nicht das Kabel.
Laut RP Photonics ist ein Faserlaser ein Laser, dessen aktives Medium eine mit Seltenerdionen, meist Ytterbium in industriellen Anlagen, dotierte optische Faser ist. Die Faser wird durch Laserdioden gepumpt. Bei hohen Leistungen wird das Pumplicht in den Mantel der doppelwandigen Faser eingekoppelt. Der Begriff „Lichtwellenleiter“ beschreibt daher den Ort der Strahlformung und nicht nur das Kabel, durch das der Strahl verläuft.
Ein Hersteller von IPG YLS-Laserschneidanlagen beschreibt das gleiche Design: aktive Fasern und Halbleiterdioden, ohne Lasergas. Der fertige Laserstrahl wird über ein flexibles, armiertes Kabel zum Schneidkopf geleitet. IPG betont den modularen Aufbau: Mehrere Module werden zu einer einzigen Ausgangsfaser kombiniert, sodass der Laser laut Hersteller auch bei Ausfall eines einzelnen Moduls weiterarbeitet.
Das Ende dieses Kabels ist ein Stecker, der in den Laserkopf gesteckt wird. Die Raycus-Quellkarte RFL-C6000S-CE spezifiziert einen QBH-Stecker und einen Ausgangsfaserkern-Durchmesser von 50–75 µm. Im Faserlaserplotter RBFIB 1530 dient ein 1500-W-Raycus-RFLC020 als Quelle, und der Strahl wird von einem Raytools-BM110-Autofokuskopf geführt.
2. Wellenlänge ca. 1,07–1,08 µm und warum Fasern Metall schneiden
Faseroptische Lichtquellen arbeiten im nahen Infrarotbereich. IPG gibt für seine YLS-Laser eine Mittenwellenlänge von 1070 nm an, Raycus für seinen RFL-C6000S-CE 1080 ± 5 nm und ein inländischer Distributor nennt in seiner Plotterbeschreibung 1070 ± 10 nm. In der Praxis entspricht dies etwa 1,07–1,08 µm.
Manche Produktbeschreibungen verwenden Werte, die speziell für klassische Nd:YAG-Laser gelten, eine andere Art von Lichtquelle. Bei Faserlasern sollten Sie sich an das Datenblatt des Herstellers halten.
Ein CO₂-Laser emittiert typischerweise eine Wellenlänge von 10,6 µm (RP Photonics), die etwa zehnmal länger ist. Roboteus erklärt in der Produktbeschreibung, dass Metalle Licht mit einer Wellenlänge von etwa einem Mikrometer deutlich besser absorbieren als CO₂-Laser. Dies erklärt die unterschiedlichen Einsatzmöglichkeiten der Roboteus-Geräte: Ein Faserlaserplotter schneidet Metalle und ist nicht für Plexiglas, Holz oder Leder geeignet, während ein CO₂-Laserplotter derselben Leistungsklasse (80-W-Röhre) Nichtmetalle schneidet und graviert, jedoch kein Metall. Mehr zu diesem Gerät finden Sie im Artikel „CO₂-Laserplotter – wofür ist er geeignet ?“
Dies ist die Grenze der Geräteklasse, nicht der Technologie selbst. Hochleistungs-CO₂-Industrielaser schneiden Bleche, werden aber laut RP Photonics beim Schneiden zunehmend durch diodengepumpte Festkörperlaser, einschließlich Faserlaser, ersetzt, insbesondere bei dünneren Blechen.
3. Wirkungsgrad: Wie viel Strom wird in einen Strahl umgewandelt?
Dies ist der am häufigsten genannte, aber selten quantifizierte Vorteil von Ballaststoffen. Zusammenfassung mit Quellenangabe:
- CO2-Laser: Wirkungsgrad ca. 10–20 % (RP Photonics).
- Typische industrielle Hochleistungs-Ytterbiumlaser: über 30 % Wirkungsgrad (Laser Focus World, J. Hecht, 2016).
- Die besten kommerziellen Glasfaserquellen: über 50 % (Laser Focus World, IPG ECO-Serie), da die Pumpdioden am Punkt höchster Effizienz und nicht bei höchster Leistung arbeiten.
- IPG wirbt mit einer Energieeffizienz von „40 %“ für seine Hochleistungslaser. Der zuvor erwähnte Hersteller von Schneidsystemen behauptet, dass Glasfaser dreimal effizienter als CO₂-Laser sei. Dies sind reine Marketingaussagen.
- In seinen Quellen schreibt Raycus lediglich über hohe Konversionseffizienz, ohne jedoch Zahlen zu nennen.
Was bedeutet das in einer Anlage? Selbst bei optimaler Effizienz wird ein erheblicher Teil der verbrauchten Energie in Wärme umgewandelt, die abgeführt werden muss. Daher ist an jeder Laserquelle eine Kältemaschine erforderlich. Die Laserquelle selbst ist jedoch nicht der einzige Stromverbraucher: Antriebe, Kältemaschine, Steuerung und Abgasanlage sind ebenfalls in Betrieb. Ein Hersteller von Laserschneidanlagen gibt einen durchschnittlichen Stromverbrauch von 11 kW für einen 6-kW-Laser und 16 kW für einen 12-kW-Laser für die gesamte Anlage an. Laut RP Photonics machen Energie und Gas pro Meter Schnittlänge einen erheblichen Teil der Laserkosten aus, abhängig von der Effizienz der Laserquelle.
4. Reflexionen: Kupfer, Messing, Aluminium und verzinkt
Metalle mit hoher Lichtreflexion stellen ein Risiko für die Faserquelle dar. Laut einem Hersteller von Laserschneidmaschinen können Reflexionen beim Schneiden von Nichteisenmetallen (Kupfer, Messing), verzinktem Blech und Edelstahl mit Folie den Laser beschädigen. Derselbe Hersteller gibt an, dass seine Laser für diesen Zweck ausgelegt sind und der Laserkopf über einen Sensor zur Überwachung des Zustands des Schutzglases verfügt.
Laut Laser Focus World (2012, JK Lasers) reflektiert Aluminium etwa 92 % des sichtbaren Lichts und bis zu 98 % des mittleren und fernen Infrarotlichts. Da Glasfasern im nahen Infrarotbereich arbeiten, bezieht sich der Wert von 98 % auf längere Wellenlängen, wie beispielsweise den 10,6 µm CO₂-Laser.
Reflektiertes Licht kann zur Zuleitungsfaser zurückfallen und diese beschädigen. Zwei Lösungen kommen zum Einsatz: die Neigung des Laserkopfes, wodurch ein elliptischer Lichtfleck und eine größere Öffnung entstehen, oder die Reflexionserfassung mit Überwachung und automatischer Abschaltung. IPG wirbt in seinen Datenblättern mit einem verbesserten Schutz vor Rückreflexionen.
Der Schutz der Lichtquelle ist ein separates Thema von der Schnittdicke. Aluminium, Kupfer und Messing sind jedoch schwieriger zu schneiden als Stahl: Sie reflektieren Wärme stark und leiten sie schnell ab (laut Herstellern von Faseroptik-Schneidemaschinen), weisen aber nicht die Reaktionswärme mit Sauerstoff auf, die das Schneiden von Stahl erleichtert (RP Photonics). Daher empfehlen die Hersteller geringere Schnittdicken für diese Materialien, wobei Kupfer und Messing die geringsten Werte aufweisen – eine Liste finden Sie im Leitfaden zur Leistungsauswahl. Die Spezifikation RBFIB 1530 führt Stahl, Aluminium und Edelstahl auf. Wenn Sie Kupfer oder Messing verwenden möchten, fragen Sie vor dem Kauf beim Maschinen- und Lichtquellenhersteller nach, ob diese Materialien geeignet sind.
5. Eine Quelle, drei Maschinen: Schneiden, Schweißen, Markieren
Die gleiche Quelltechnologie wird im Angebot von Roboteus in drei Maschinentypen verwendet, die sich in Leistung und Strahlführungsmethode unterscheiden.
- Schneiden. Die Faserlaserschneidanlage von Roboteus ist die RBFIB 1530: eine 1500-W-Quelle, ein 1500 × 3000 mm großes Feld, ein Autofokuskopf und ein Bypass-Gas, das geschmolzenes Metall aus der Schnittfuge bläst.
- Schweißen. Das Laserschweißgerät RBW 1500 führt den Faserstrahl zu einer Handpistole, nicht zu einem Schweißkopf auf dem Portal. Weitere Modelle gehören zur Kategorie der Roboteus-Laserschweißgeräte .
- Markierung. Der Fasermarkierer RBZ 2020 verfügt über eine gepulste Lichtquelle mit einer um ein Vielfaches geringeren Leistung als eine Schneidemaschine. Der Laserstrahl wird mittels Galvanometer-Spiegeln über das Feld geführt. Er dient der dauerhaften Markierung von Metallen und Kunststoffen. Die gesamte Produktgruppe wird als Lasermarkierer klassifiziert.
Der Begriff „Faserlaser“ umfasst daher drei verschiedene Geräte. Ein Faserlasermarkierer schneidet kein Blech, und eine Schneidemaschine kann eine Markiermaschine für kleine Codes nicht ersetzen.
6. Kühlung, Verschleißteile und Lebensdauer der Energiequelle
Kühler. Quelle und Kopf benötigen Flüssigkeitskühlung. Der RBFIB 1530 ist mit einem S&A CWFL-1500 Zweikreiskühler ausgestattet: Ein Kreislauf kühlt die Raycus-Quelle, der andere den Kopf. Ein Händler in China beschreibt dieses Modell als Kühler für Laser bis 1500 W mit zwei Kühlsystemen und verkauft ihn separat für 9.500,00 PLN netto (Stand: Oktober 2026). Falls der Kühler in der Gerätebeschreibung fehlt, muss er separat bestellt werden.
Verschleißteile des Strahlkopfes. Düsen, Schutzglas und Keramikring werden im Betrieb ausgetauscht. Listenpreise für Raytools-Strahlköpfe im selben Geschäft (netto, Stand Oktober 2026):
| Hallo | Nettopreis |
|---|---|
| Einzeldüse D1.2 M11 H15 | 40,00 PLN |
| Doppeldüse D1.2 M11 H15 | 42,00 PLN |
| Bodenschutzglas 27,9 × 4,1 | 40,00 PLN |
| Bodenschutzglas 37 × 7 | 80,00 PLN |
| Schutzglas für Kollimator 37 × 1,6 | 90,00 PLN |
| Keramikring D32 mm M14 | 163,00 PLN |
Schutzglas schützt die Optik vor dem Material und fängt Splitter auf. Daher statten Hersteller von Schneidmaschinen und Schneidköpfen (darunter auch Precitec) ihre Köpfe mit Sensoren zur Überprüfung des Glaszustands aus. Hersteller geben kein festes Austauschintervall an, da dieses vom Material, dem verwendeten Gas und der Sorgfalt des Bedieners abhängt.
Lebensdauer der Lichtquelle. Ein inländischer Händler gibt für seinen Plotter eine Laserlebensdauer von 100.000 Stunden an. Dies ist eine Verkäuferangabe, keine Garantie. Beim Kauf sind die Garantiezeit und der Garantieumfang für die Lichtquelle selbst sowie die Verfügbarkeit von Serviceleistungen entscheidende Kriterien.
7. Stromversorgung, Laserklasse und Kabine
Stromversorgung. Der Faserschneider ist ein Drehstromgerät: Der RBFIB 1530 benötigt eine 380-V-Drehstromversorgung. Es wird empfohlen, den Anschluss vor der Auslieferung vorzubereiten.
Laserklasse. Gemäß der Norm PN-EN 60825-1:2014-11 des Zentralinstituts für Arbeitsschutz (CIOP-PIB) werden Industrielaser zum Schneiden und Schweißen der Klasse 4 zugeordnet. Direktes Hineinsehen in den Laserstrahl, Hautkontakt und selbst diffuse Reflexionen sind gefährlich und können zu Brandgefahr führen. Das CIOP-PIB weist darauf hin, dass ein intensiver Laserstrahl das Auge schädigen kann, bevor der 0,25 Sekunden andauernde Ausweichreflex ausgelöst wird. Der Faserlaserstrahl liegt außerhalb des sichtbaren Spektrums, daher sind seine Reflexionen unsichtbar.
Kabine. Vollständig geschlossene Hochleistungslaser können ebenfalls der Klasse 1 zugeordnet werden. Laut CIOP-PIB sind Expositionsmessungen nicht erforderlich, wenn kollektive Schutzmaßnahmen die Einstufung des Geräts als Klasse 1 ermöglichen. Geräte der Klasse 4 sollten nur nach einer Risikobewertung unter Berücksichtigung von Reflexionen verwendet werden.
CIOP-PIB empfiehlt als erste technische und organisatorische Maßnahmen: Schutzvorrichtungen und -scheiben, gekennzeichnete Sperrbereiche und Schulungen. Für offene Maschinen werden außerdem Schutzbrillen mit auf die Laserwellenlänge abgestimmten Filtern empfohlen (CIOP-PIB). Die Norm EN ISO 11553-1:2020 befasst sich ebenfalls mit der Sicherheit von Laserbearbeitungsmaschinen.
8. Glasfaser, CO2 und Plasma – Ein kurzer Überblick
| Merkmal | Faserlaser | CO2-Laser | CNC-Plasma |
|---|---|---|---|
| Mittelpunkt eines Balkens oder Bogens | dotierte Faser, diodengepumpt | Lasergas | elektrischer Lichtbogen in ionisiertem Gas |
| Wellenlänge | ca. 1,07–1,08 µm | 10,6 µm | nicht zutreffend |
| Elektrische Effizienz | typischerweise über 30 % (LFW) | ca. 10–20 % (RP Photonics) | Wir vergleichen nicht |
| Metalle | Ja, Reflektoren erfordern Vorsicht. | CO2-Plotter der 80-W-Klasse (Angebot von Roboteus) – nein; industrielle Hochleistungs-CO2-Plotter – ja, werden zunehmend durch Glasfaser ersetzt (RP Photonics) | nur leitfähig |
| Nichtmetalle | NEIN | Ja | NEIN |
| Wärmeeinflusszone (SSAB, keine Unterscheidung zwischen Lasertypen) | 0,2–2 mm | 0,2–2 mm | 2–5 mm |
| Slot | nahe am Strahldurchmesser, mit dicken Platten von ca. 2 mm (RP Photonics) | wie oben | Beispiel Powermax125, 65 A: 1,6–3,7 mm auf Stahl (Hypertherm) |
Die Tabelle zeigt die technologischen Unterschiede, nicht die Maschinenauswahl. Wann eine Anlage besser mit Laser und wann mit Plasma bedient werden kann, werden wir den Vergleich von Laser- und Plasmaschneiden für Stahl diskutieren.
Häufig gestellte Fragen
Was ist ein Faserlaser?
Dieser Laser nutzt eine diodengepumpte optische Faser, die mit Seltenerdionen, meist Ytterbium, dotiert ist. Er arbeitet im nahen Infrarotbereich bei etwa 1,07–1,08 µm und eignet sich daher für Metalle. Die Begriffe „Faser“ und „Lichtwellenleiter“ sind synonym.
Worin besteht der Unterschied zwischen einem Faserlaser und einem CO2-Laser?
Wellenlänge und Effizienz: CO₂-Laser emittieren typischerweise bei 10,6 µm mit einer Effizienz von ca. 10–20 % (RP Photonics), während typische Faserlaser über 30 % erreichen (Laser Focus World). Ein CO₂-Plotter der von Roboteus angebotenen Klasse (80-W-Röhre) schneidet und graviert Nichtmetalle, jedoch keine Metalle. Bleche werden mit industriellen Hochleistungs-CO₂-Lasern geschnitten, die derzeit beim Schneiden von Metallen, insbesondere dünner Bleche, Faserlasern unterlegen sind (RP Photonics). Roboteus bietet zwei separate Geräte für zwei Anwendungsbereiche an.
Wie viele Stunden ist die Faserlaserquelle in Betrieb?
Verkäufer werben mit „100.000 Betriebsstunden“, aber das ist keine Garantie. Vergleichen Sie die Garantiezeit und den Leistungsumfang der Quelle selbst sowie den Kundendienst und dessen Reaktionszeiten.
Kann ein Faserlaser Aluminium und Kupfer schneiden?
Aluminium ja, aber nur in geringeren Stärken als Stahl. Kupfer und Messing benötigen eine Laserquelle mit Rückreflexionsschutz, da der reflektierte Strahl den Laser beschädigen kann (Hersteller von Schneidemaschinen, Laser Focus World). Fragen Sie vor dem Kauf nach, ob der Hersteller diese Materialien für Ihre Maschine zulässt.
Kann man mit einem Fasermarker Bleche schneiden?
Nein. Eine Markiermaschine verfügt über eine Impulsquelle mit einer um ein Vielfaches geringeren Leistung als eine Schneidemaschine und dient der dauerhaften Markierung von Oberflächen. Zum Schneiden von Blechen wird eine Schneidemaschine mit Schneidkopf und zugehörigem Gas benötigt.
Quellen
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ploter-laserowy-fiber-rbfib-1530/ — Spezifikationen des RBFIB 1530: Quelle, Kopf, Kühler, Materialien, Stromversorgung
- https://roboteus.com/pl/maszyny/plotery-laserowe-fiber/ — Wellenlänge von Faser und CO2, Faser und Nichtmetallen, CO2-Laser und Metall
- https://www.rp-photonics.com/fiber_lasers.html — Aufbau eines Faserlasers
- https://www.rp-photonics.com/co2_lasers.html — Wellenlänge und Effizienz von CO2-Lasern
- https://www.rp-photonics.com/laser_cutting.html — CO2- vs. diodengepumpte Laser, Reaktionswärme mit Sauerstoff, Spaltbreite, Energiekosten
- https://en.raycuslaser.com/view/2116.html — Raycus RFL-C6000S-CE: Wellenlänge, Faserkern, QBH-Stecker
- https://en.raycuslaser.com/products/Global-Version-cw-fiber-lasers.html — Raycus: Leistungsbeschreibung ohne Zahlen
- https://www.laserfocusworld.com/lasers-sources/article/16547048/photonic-frontiers-high-efficiency-optical-pumping-going-green-cranks-up-the-laser-power — Ytterbium-Laser-Effizienz
- https://www.laserfocusworld.com/industrial-laser-solutions/article/14218987/laser-processing-reflective-materials — Aluminiumreflexion, Faserschutz
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf — Laserklassen gemäß PN-EN 60825-1:2014-11, Klasse 1 für geschlossene Geräte, Augenschutzausrüstung und Reihenfolge der Schutzausrüstung
- https://www.ciop.pl/CIOPPortalWAR/file/99714/I_PN_06_Referat_Narazenia_na_promieniowanie_laserowe_2024.pdf — Bedrohungen, Aversionsreflex
- https://bip.ciop.pl/CIOPPortalWAR/file/71538/rozdz_3_poradnik_pr_optyczne_ocena_ryz.pdf — Risikobewertung für die Klassen 3B und 4
- https://evs.ee/en/evs-en-iso-11553-1-2020 – EN ISO 11553-1:2020
- https://www.ssab.com/en/support/how-to-process/how-to-cut/20-questions-about-cutting — Wärmeeinflusszone, Plasma
- https://www.weldersupply.com/Content/files/ProductPDFs/Powermax125CutSheets.pdf – Powermax125 Plasma-Schneideblatt
Anmerkung der Redaktion
Die Listenpreise stammen von Händlerwebseiten (Stand: Oktober 2026) und können sich ändern. Effizienz, Lebensdauer und Reflexionswiderstand der Laserquelle hängen vom jeweiligen Modell, Gerät und Material ab. Herstellerangaben können Marketingaussagen sein. Dieser Text ersetzt nicht die Anweisungen des Herstellers oder die Arbeitsschutzbestimmungen für den Umgang mit Lasern der Klasse 4.