Robot spawalniczy nie jest lepszym spawaczem. Jest innym narzędziem: nie męczy się, nie improwizuje i nie ma zdania. Spawa dokładnie tak, jak został zaprogramowany, co w jednych zakładach jest największą zaletą, a w innych powodem, dla którego maszyna stoi pod ścianą po pół roku od zakupu.
Ten tekst jest dla właściciela lub szefa produkcji, który zastanawia się, czy zrobotyzowane spawanie ma sens w jego zakładzie. Nie podajemy tu cen, bo stanowisko zrobotyzowane wycenia się pod konkretny proces: inny będzie koszt dla ram stalowych spawanych MIG/MAG, a inny dla zbiorników ze stali nierdzewnej. Zamiast tego dajemy pięć kryteriów, które można sprawdzić na własnych danych produkcyjnych, oraz listę rzeczy, bez których robot nie zacznie pracować.
Na końcu krótko o różnicy między robotem przemysłowym a cobotem, bo to pytanie wraca w prawie każdej rozmowie o automatyzacji spawania.
Co robot do spawania robi inaczej niż człowiek
Spawacz pracuje w pętli: patrzy, ocenia, koryguje. Widzi, że szczelina jest większa niż na poprzednim detalu, więc zwalnia i dokłada materiału. Czuje, że blacha się grzeje, więc zmienia kolejność ściegów. Ta zdolność korygowania jest cenna przy detalach, które za każdym razem wyglądają trochę inaczej.
Robot pracuje w sekwencji: wykonuje program, który powstał na pierwszym detalu. Palnik przejeżdża tę samą trajektorię z tą samą prędkością i tymi samymi parametrami łuku. Jeżeli detal numer sto leży w uchwycie tak samo jak detal numer jeden, spoina będzie taka sama. Jeżeli leży inaczej, robot tego nie zauważy, chyba że stanowisko ma czujniki, które trzeba osobno dołożyć i skonfigurować.
Z tej różnicy wynika cała reszta: robot opłaca się tam, gdzie detale są powtarzalne, a spawacz tam, gdzie nie są. Pozostałe kryteria tylko doprecyzowują tę zasadę.
Pięć kryteriów opłacalności robota spawalniczego
Poniższe kryteria warto sprawdzić po kolei. Jeżeli co najmniej trzy z nich wypadają na korzyść robota, rozmowa o wdrożeniu ma sens. Jeżeli wypada jedno albo żadne, lepszym kierunkiem jest zwykle ręczna spawarka laserowa albo po prostu drugi spawacz.
1. Powtarzalność serii
Robot jest najtańszy w przeliczeniu na detal wtedy, gdy ten sam program uruchamia się wiele razy. Programowanie i przygotowanie oprzyrządowania to koszt stały dla danego detalu; rozkłada się na liczbę sztuk. Przy seriach liczonych w setkach lub tysiącach sztuk rocznie ten koszt znika w tle. Przy kilku sztukach programowanie trwa dłużej niż samo spawanie.
Sprawdź więc, jaki udział w twojej produkcji mają detale, które wracają co miesiąc w tej samej postaci. Jeśli dominują zlecenia jednostkowe, robot będzie stał.
2. Łączna długość spoin na detalu
Robot zarabia podczas jarzenia łuku. Detal z wieloma krótkimi spoinami w różnych płaszczyznach wymaga dużo ruchu palnika między spoinami, a mało spawania. Detal z kilkoma długimi spoinami prostoliniowymi lub obwodowymi to przypadek, w którym robot zostawia człowieka daleko w tyle, bo prowadzi palnik ze stałą prędkością bez przerw na zmianę pozycji ciała.
Policz metry spoiny na detal i pomnóż przez roczną liczbę detali. Ta liczba, zestawiona z czasem, jaki dziś zajmuje to spawaczom, mówi więcej o opłacalności niż jakakolwiek broszura.
3. Powtarzalność przygotowania detali
To kryterium najczęściej pomijane i najczęściej odpowiedzialne za nieudane wdrożenia. Robot zakłada, że krawędź jest tam, gdzie była przy programowaniu. Jeżeli elementy są cięte z tolerancją, która zmienia szczelinę od detalu do detalu, jeżeli są gięte na różnych maszynach albo sczepiane ręcznie bez szablonu, robot będzie produkował braki z tą samą powtarzalnością, z jaką produkowałby dobre spoiny.
Zanim zapytasz o robota, zapytaj o swoją wycinarkę i prasę krawędziową. Jeżeli tam jest porządek, robot go wykorzysta. Jeżeli nie, robot go obnaży.
4. Dostępność spawaczy
W wielu zakładach argumentem za robotem nie jest wcale koszt, tylko brak ludzi. Jeśli zlecenia czekają, bo nie ma kto spawać, robot obsługiwany przez przeszkolonego operatora, który nie musi mieć kwalifikacji spawacza ręcznego, odblokowuje produkcję. Operator wkłada detal w uchwyt, uruchamia program, kontroluje wynik. Przy konstrukcjach wykonywanych pod nadzorem norm operator stanowiska zmechanizowanego ma jednak własne, odrębne kwalifikacje.
Warto przy tym pamiętać, że robot nie eliminuje spawacza z zakładu. Ktoś musi ustawić parametry, ocenić pierwszą spoinę i poprawić to, czego program nie przewidział. Zmienia się proporcja: jeden doświadczony spawalnik na kilka stanowisk zamiast spawacza przy każdym.
5. Wymagana jakość i dokumentacja
Jeżeli klient wymaga, żeby każda spoina wyglądała identycznie, albo żeby proces był udokumentowany tak, by dało się go odtworzyć, robot ma przewagę, której człowiek nie dogoni. Program jest zapisem parametrów. Powtarzalność pozycjonowania wyrażona w setnych częściach milimetra oznacza, że dwie spoiny z dwóch różnych dni nie różnią się trajektorią.
Dla zakładów produkujących pod normy konstrukcyjne, dla których liczy się zgodność z instrukcją technologiczną, to argument samodzielny, niezależny od ekonomii.
Czego robot spawalniczy nie zrobi
Lista jest krótsza niż lista zalet, ale każdy punkt potrafi zatrzymać wdrożenie.
Detale jednostkowe. Programowanie jednej sztuki trwa dłużej niż jej ręczne spawanie. Nawet przy programowaniu przez prowadzenie ręką, jakie oferują coboty, przygotowanie trajektorii i prób dla pojedynczego detalu rzadko ma sens ekonomiczny.
Złe spasowanie. Robot nie „dopowie” spoiny tam, gdzie szczelina jest szersza niż zakładano. Albo przepali, albo nie przetopi. Spawacz w tym miejscu zmieniłby technikę; robot tego nie zrobi bez czujników lub bez korekty programu przez człowieka.
Trudny dostęp bez pozycjonera. Sześcioosiowe ramię ma duży zasięg, ale fizyka złącza nie znika: spoina w pozycji sufitowej, spoina wewnątrz zamkniętego profilu, spoina za żebrem, do której palnik nie dojdzie bez kolizji. Rozwiązaniem jest pozycjoner, który obraca detal do pozycji podolnej. Bez niego robot spawa tylko to, co widzi z góry.
Detale, których nikt nie narysował. Robot potrzebuje jednoznacznej informacji o rodzaju, grubości i stronie spoiny. Jeśli rysunek tego nie zawiera, program powstaje z domysłów. O tym, jak czytać i zapisywać te informacje, piszemy w tekście o oznaczeniach spoin na rysunku technicznym.
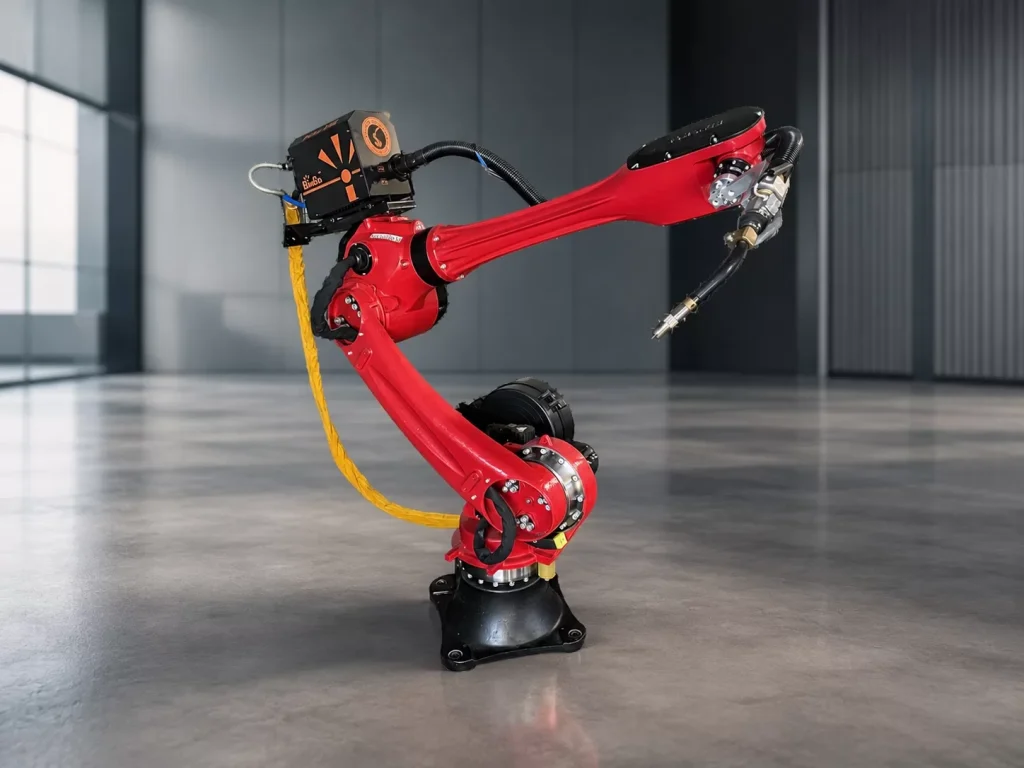
RBR 2110S: co oznaczają parametry w karcie robota
Przyjrzyjmy się, jak ogólne kryteria przekładają się na konkretne liczby z karty robota spawalniczego RBR 2110S. Nie po to, żeby je reklamować, tylko żeby pokazać, na co patrzeć w każdej karcie katalogowej.
| Parametr | Wartość dla RBR 2110S | Co z niej wynika w praktyce |
|---|---|---|
| Liczba osi | 6 | Palnik można ustawić pod dowolnym kątem do złącza, także w narożach i wokół rur |
| Zasięg | 2100 mm | Określa, jak duży detal lub ile małych detali zmieści się w jednym stanowisku bez przestawiania robota |
| Udźwig | 10 kg | Musi pomieścić palnik z przewodami i ewentualnym czujnikiem; dla spawania MIG/MAG to typowy zapas |
| Powtarzalność | ±0,07 mm | Robot wraca w to samo miejsce z dokładnością setnych części milimetra; to gwarancja identycznej spoiny, nie gwarancja identycznego detalu |
| Źródło spawalnicze | MIG 350 A (BINGO 350A) w zestawie | Prąd wystarczający do spawania stali konstrukcyjnej w typowych grubościach; zintegrowane sterowanie, więc parametry łuku są częścią programu |
Zasięg i udźwig decydują o tym, co fizycznie zmieści się na stanowisku. Powtarzalność decyduje o jakości spoiny, ale, jak wyżej, tylko wtedy, gdy detal jest powtarzalny. Zintegrowane źródło MIG oznacza, że zmiana prądu lub prędkości podawania drutu jest parametrem programu, a nie czynnością operatora przy spawarce.
Cena stanowiska pozostaje wyceną pod proces: zależy od oprzyrządowania, pozycjonera, osłon i zakresu integracji, nie od samego ramienia.
Cobot czy robot przemysłowy przy spawaniu
Cobot, czyli robot współpracujący, jest często pierwszym skojarzeniem przy automatyzacji w małym zakładzie, bo obiecuje prostsze programowanie i mniej infrastruktury. Warto rozumieć, co się za tym kryje.
Cobot RBR 0805 jest sześcioosiowy i programuje się go przez prowadzenie ręką: operator chwyta ramię, prowadzi palnik wzdłuż spoiny, a robot zapamiętuje punkty. Dla zakładu, który ma wiele różnych detali w krótkich seriach, to skraca czas od rysunku do pierwszej spoiny. Nie trzeba programisty, wystarczy przeszkolony spawalnik.
Robot przemysłowy, taki jak RBR 2110S, jest budowany do pracy ciągłej przy dużych seriach; w tej klasie urządzeń typowe są też większa prędkość ruchu i większy zasięg niż u cobotów. Wymaga za to pełnego ogrodzenia, osłon i programowania przez panel lub oprogramowanie offline, co oznacza osobną kompetencję w zakładzie.
W skrócie: cobot wygrywa, gdy zmienność detali jest duża, a serie krótkie; robot przemysłowy, gdy serie są długie, a detale duże. Cobot spawalniczy to osobny temat i wróci na blogu w oddzielnym tekście.
Co trzeba mieć, zanim robot zacznie spawać
Ramię robota to najbardziej widoczna, ale nie jedyna część stanowiska. Lista rzeczy, bez których wdrożenie się nie uda:
- Pozycjoner lub obrotnik. Obraca detal do pozycji wygodnej dla palnika. Bez niego robot spawa tylko to, co dostępne z góry, i traci sens przy detalach przestrzennych.
- Oprzyrządowanie i uchwyty. Każdy detal potrzebuje uchwytu, który ustawia go zawsze w tym samym miejscu. Koszt i czas projektowania uchwytów bywa porównywalny z kosztem samego robota, zwłaszcza gdy detali jest wiele.
- Programista lub przeszkolony spawalnik. Ktoś musi tworzyć i poprawiać programy. Przy robocie przemysłowym to osobna umiejętność; przy cobocie wystarczy spawalnik po szkoleniu.
- Osłony, odciąg i strefa bezpieczeństwa. Robot przemysłowy wymaga wygrodzenia z blokadami, a spawanie łukowe odciągu dymów. Przy stanowiskach laserowych dochodzą osłony dla lasera klasy 4.
- Powtarzalny proces przed robotem. Cięcie, gięcie i sczepianie muszą dawać ten sam detal za każdym razem. To wymaganie wobec całego zakładu, nie wobec dostawcy robota.
- Jednoznaczna dokumentacja. Rysunki z pełnym oznaczeniem spoin i instrukcją technologiczną, z których da się zbudować program bez domysłów.
Dobrą praktyką jest zacząć od jednego detalu: tego, który ma najdłuższe spoiny, wraca najczęściej i jest najlepiej przygotowany. Jeżeli robot sprawdzi się na nim, kolejne detale dochodzą stopniowo. O doświadczeniach z takich wdrożeń piszemy we wpisie o robotach przemysłowych w spawalnictwie.
Kiedy zamiast robota wybrać spawarkę laserową
Jest grupa zakładów, w których pytanie o robota pada za wcześnie. Produkcja małoseryjna, detale zmienne, dużo stali nierdzewnej i nacisk na wygląd spoiny: tu wąskim gardłem nie jest liczba rąk, lecz czas spawania i obróbki po nim. W takim przypadku ręczna spawarka laserowa z oferty Roboteus daje część korzyści robota (szybkość, mała strefa wpływu ciepła, estetyka lica) bez oprzyrządowania i programowania.
Granica między tymi rozwiązaniami nie jest ostra. Zakład, który dziś kupuje ręczną spawarkę laserową na nierdzewkę, za kilka lat może dołożyć robota na powtarzalne ramy stalowe. Ważne, żeby kolejność wynikała z danych produkcyjnych, a nie z tego, która maszyna lepiej wygląda na targach.
Najczęstsze pytania
Czy robot spawalniczy całkowicie zastępuje spawacza?
Nie. Zastępuje spawacza przy powtarzalnych seriach, ale nadal potrzebuje operatora do załadunku i kontroli oraz spawalnika do ustawienia parametrów i oceny pierwszych spoin. Zmienia się proporcja ludzi do stanowisk, nie znika potrzeba kompetencji spawalniczych.
Ile sztuk w serii, żeby robot się opłacał?
Nie ma jednej liczby, bo zależy to od długości spoin, kosztu oprzyrządowania i stawek w zakładzie. Dobrą metodą jest policzyć koszt programowania i uchwytu dla konkretnego detalu i podzielić przez roczną liczbę sztuk. Jeżeli wynik jest mały w porównaniu z kosztem ręcznego spawania jednej sztuki, robot ma sens.
Czy robot spawalniczy poradzi sobie ze źle przygotowanymi detalami?
Nie bez dodatkowych czujników i korekt programu. Robot powtarza trajektorię z dokładnością setnych części milimetra, więc zmienna szczelina lub przesunięty detal kończą się brakiem. Powtarzalność przygotowania detali jest warunkiem wdrożenia, nie opcją.
Czym różni się cobot spawalniczy od robota przemysłowego?
Cobot programuje się przez prowadzenie ręką i zwykle wymaga mniej infrastruktury, więc sprawdza się przy krótkich seriach i zmiennych detalach. Robot przemysłowy jest szybszy, ma większy zasięg i jest przeznaczony do pracy ciągłej przy długich seriach, ale wymaga wygrodzenia i programowania przez panel.
Czy do robota spawalniczego potrzebny jest pozycjoner?
Przy detalach płaskich, spawanych z góry, można zacząć bez niego. Przy detalach przestrzennych, ze spoinami w różnych pozycjach, pozycjoner jest konieczny, bo obraca złącze do pozycji dostępnej dla palnika. W praktyce większość stanowisk spawalniczych ma co najmniej jedną oś pozycjonera.
Źródła
- https://roboteus.com/pl/maszyny/roboty-przemyslowe/robot-przemyslowy-rbr-2110s/
- https://roboteus.com/pl/maszyny/roboty-przemyslowe/robot-szescioosiowy-rbr-0805/
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/
- https://roboteus.com/pl/blog/roboty-przemyslowe-w-spawalnictwie/
Uwaga redakcyjna
Parametry robota i spawarki pochodzą z kart produktów Roboteus i zależą od konfiguracji stanowiska, materiału oraz procesu; stanowisko zrobotyzowane jest wyceniane indywidualnie pod proces. Kryteria opłacalności mają charakter ogólny i wymagają sprawdzenia na danych własnego zakładu. Tekst nie zastępuje instrukcji producenta ani przepisów BHP dotyczących pracy z robotami przemysłowymi i laserami klasy 4.