
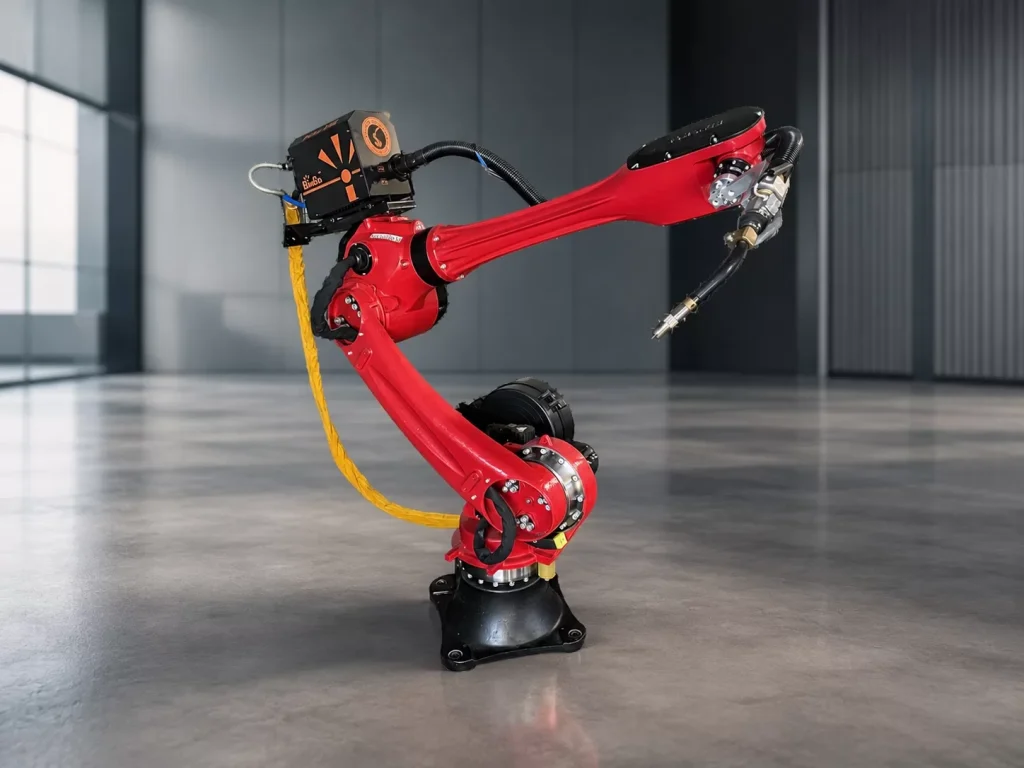
Un robot de soudage n’est pas un meilleur soudeur, mais un autre outil : il ne se fatigue pas, n’improvise pas et n’a pas d’opinion. Il soude exactement comme on l’a programmé. C’est un atout majeur dans certaines usines ; ailleurs, c’est pourquoi il reste contre un mur six mois après l’achat.
Ce texte s’adresse aux dirigeants et responsables de production qui évaluent le soudage robotisé. Aucun prix unique : le poste est chiffré selon le procédé, avec des coûts différents pour des cadres acier MIG/MAG ou des réservoirs inox. Nous proposons cinq critères vérifiables dans vos données de production et la liste des éléments indispensables au démarrage.
Nous terminons par la différence entre robot industriel et cobot, question récurrente en automatisation du soudage.
Ce que le robot fait autrement qu’un humain
Le soudeur travaille en boucle : observer, évaluer, corriger. Devant un jeu supérieur à celui de la pièce précédente, il ralentit et ajoute de l’apport. Si la tôle chauffe, il change l’ordre des cordons. Cette adaptation est précieuse lorsque chaque pièce diffère légèrement.
Le robot exécute une séquence créée sur la première pièce. La torche suit la même trajectoire, à la même vitesse et avec les mêmes paramètres d’arc. Si la centième pièce est positionnée comme la première, la soudure sera identique. Sinon, il ne le remarquera pas, sauf présence de capteurs à ajouter et configurer séparément.
Tout en découle : le robot convient aux pièces répétables, l’humain aux pièces variables. Les autres critères précisent cette règle.
Cinq critères de rentabilité
Vérifiez ces critères dans l’ordre. Si au moins trois favorisent le robot, discuter d’une intégration est pertinent. Si un seul ou aucun le favorise, un laser manuel, ou simplement un second soudeur, est généralement une meilleure direction.
1. Répétition des séries
Le coût par pièce est le plus faible lorsque le même programme tourne souvent. Programmation et montages sont des coûts fixes répartis sur le volume. Pour des centaines ou milliers de pièces annuelles, ils deviennent secondaires. Pour quelques pièces, programmer prend plus de temps que souder.
Mesurez la part des pièces revenant chaque mois à l’identique. Si l’unitaire domine, le robot restera inactif.
2. Longueur totale des soudures par pièce
Le robot gagne de l’argent pendant que l’arc brûle. Beaucoup de petits cordons dans des plans différents imposent de nombreux déplacements et peu de soudage. Quelques longs cordons droits ou périphériques lui permettent de distancer l’humain grâce à une vitesse constante sans repositionnement du corps.
Multipliez les mètres de soudure par pièce par le volume annuel, puis comparez au temps actuel des soudeurs. Ce calcul renseigne mieux qu’une brochure.
3. Répétabilité de la préparation
C’est le critère le plus oublié et une cause fréquente d’échec. Le robot suppose que le bord se trouve où il était lors de la programmation. Si les tolérances de découpe modifient le jeu, si les pièces sont pliées sur différentes machines ou pointées sans gabarit, il reproduira les défauts avec la même régularité que de bonnes soudures.
Avant d’interroger un vendeur de robots, examinez votre découpeuse et votre presse plieuse. Le robot exploitera un procédé maîtrisé ; sinon, il révélera ses faiblesses.
4. Disponibilité des soudeurs
Dans beaucoup d’usines, le motif est le manque de personnel, pas le coût. Si les commandes attendent faute de soudeur, un robot conduit par un opérateur formé, sans nécessairement la qualification d’un soudeur manuel, débloque la production. Il charge, lance et contrôle. Pour des constructions soumises aux normes, l’opérateur d’un poste mécanisé doit toutefois posséder ses propres qualifications distinctes.
Le robot ne supprime pas les compétences de soudage : quelqu’un règle les paramètres, valide le premier cordon et corrige l’imprévu. Le rapport change : un spécialiste expérimenté peut suivre plusieurs postes au lieu d’un soudeur par poste.
5. Qualité et documentation exigées
Si le client exige des cordons identiques ou une documentation permettant de reproduire le procédé, le robot possède un avantage que l’humain n’égale pas. Le programme enregistre les paramètres. La répétabilité en centièmes de millimètre signifie que deux soudures de journées différentes ne diffèrent pas par leur trajectoire.
Pour une fabrication soumise à des normes structurelles et à des instructions de soudage, cet argument compte indépendamment de l’économie.
Ce que le robot ne résout pas
La liste est plus courte que celle des avantages, mais chaque point peut bloquer le projet.
Pièces unitaires. Programmer une pièce unique prend plus de temps que la souder à la main. Même le guidage manuel d’un cobot rend rarement rentables trajectoire et essais pour une seule pièce.
Mauvais ajustement. Le robot ne complète pas spontanément une soudure devant un jeu excessif : il peut percer ou manquer de pénétration. L’humain adapterait sa technique ; le robot ne le fait pas sans capteurs ou correction du programme.
Accès difficile sans positionneur. Six axes offrent une grande portée sans supprimer la physique : plafond, intérieur de profilé fermé, arrière de nervure avec collision. Un positionneur tourne la pièce en position à plat. Sans lui, le robot ne soude que ce qui est accessible d’en haut.
Pièces sans plan complet. Il faut une définition claire du type, de l’épaisseur et du côté de la soudure. Sinon, le programme repose sur des suppositions. La lecture et la notation sont décrites dans l’article sur les symboles de soudure sur les plans techniques.
RBR 2110S : interpréter la fiche technique
Voyons comment les critères se traduisent en chiffres dans la fiche du robot de soudage RBR 2110S. L’objectif n’est pas la publicité, mais les points à vérifier sur toute fiche.
| Paramètre | Valeur RBR 2110S | Conséquence pratique |
|---|---|---|
| Nombre d’axes | 6 | Orientation de la torche sous différents angles, notamment dans les coins et autour des tubes |
| Portée | 2100 mm | Détermine la taille de pièce ou le nombre de petites pièces accessibles sans déplacer le robot |
| Charge utile | 10 kg | Doit porter torche, faisceau de câbles et éventuel capteur ; réserve habituelle pour le MIG/MAG |
| Répétabilité | ±0,07 mm | Retour au même point en centièmes de millimètre : garantie de soudure identique, pas de pièce identique |
| Source de soudage | MIG 350 A (BINGO 350A) incluse | Courant adapté aux épaisseurs usuelles d’acier de construction ; commande intégrée, paramètres d’arc inclus dans le programme |
Portée et charge utile déterminent ce qui tient physiquement dans la cellule. La répétabilité contribue à la qualité, à condition que la pièce soit répétable. La source MIG intégrée fait du courant et du dévidage des paramètres programmés plutôt que des réglages manuels sur le générateur.
Le prix du poste dépend des montages, du positionneur, des protections et de l’intégration, pas du seul bras.
Cobot ou robot industriel pour souder
Le cobot, ou robot collaboratif, est souvent envisagé en premier dans un petit atelier, avec la promesse d’une programmation plus simple et d’une infrastructure réduite. Il faut comprendre ce que cela recouvre.
Le cobot RBR 0805 possède six axes et s’apprend par guidage manuel : l’opérateur saisit le bras et guide la torche le long du joint ; le robot mémorise les points. Avec de nombreuses références en petites séries, cela raccourcit le délai du plan à la première soudure. Pas nécessairement de programmeur : un spécialiste du soudage formé peut suffire.
Un robot industriel tel que le RBR 2110S vise le travail continu en grandes séries. Cette classe présente généralement davantage de vitesse et de portée, mais exige clôture, protections et programmation au pupitre ou hors ligne, donc une compétence dédiée.
Le cobot favorise les références variables en petites séries ; le robot industriel, les grandes pièces en longues séries. Le cobot de soudage fera l’objet d’un article distinct.
Les prérequis avant la première soudure robotisée
Le bras est la partie la plus visible, mais pas l’ensemble du poste. Les éléments indispensables sont les suivants.
- Positionneur ou vireur. Il oriente la pièce pour rendre la soudure accessible à la torche. Sans lui, le robot reste limité au dessus et perd son intérêt sur les pièces tridimensionnelles.
- Montages et dispositifs de bridage. Chaque pièce a besoin d’un montage la ramenant toujours au même endroit. Coût et temps de conception peuvent être comparables à ceux du robot, surtout avec de nombreuses références.
- Programmeur ou spécialiste du soudage formé. Quelqu’un doit créer et corriger les programmes : compétence spécifique pour l’industriel, formation du spécialiste de soudage pour le cobot.
- Protections, aspiration et zone de sécurité. Le robot industriel exige une enceinte avec interverrouillages ; le soudage à l’arc, une aspiration. Avec un laser s’ajoutent les protections de classe 4.
- Procédé amont répétable. Découpe, pliage et pointage doivent produire la même pièce à chaque fois. L’exigence concerne l’usine entière, pas le seul fournisseur du robot.
- Documentation sans ambiguïté. Plans avec symbolisation complète et instructions de soudage permettant de programmer sans supposer.
Commencez par une pièce : celle qui revient le plus, possède les cordons les plus longs et la meilleure préparation. Si elle réussit, ajoutez les autres progressivement. Les retours d’intégration figurent dans l’article sur les robots industriels en soudage.
Quand préférer un laser manuel
Certaines entreprises envisagent le robot trop tôt. Petites séries, pièces variables, inox et fort enjeu esthétique : le goulet est alors le temps de soudage et de finition plutôt que le manque de bras. Dans ce cas, une machine laser manuelle de la gamme Roboteus apporte une partie des avantages du robot —vitesse, petite zone thermique, aspect de la face— sans montages ni programmation.
La frontière n’est pas absolue. Un atelier peut acheter aujourd’hui un laser manuel pour l’inox puis ajouter un robot pour des cadres acier répétitifs. L’ordre doit venir des données de production, pas de l’attrait des machines sur un salon.
Questions fréquentes
Le robot remplace-t-il totalement le soudeur ?
Non. Il remplace le geste sur les séries répétitives, mais exige un opérateur pour charger et contrôler et un spécialiste pour régler et valider les premières soudures. Le nombre de personnes par poste change, pas le besoin de compétence.
Quelle taille de série rend le robot rentable ?
Aucun seuil universel : longueur des cordons, montages et coûts locaux varient. Divisez programmation et montage d’une référence par son volume annuel. Si le résultat est faible devant le soudage manuel par pièce, le robot devient pertinent.
Peut-il souder des pièces mal préparées ?
Pas sans capteurs ni corrections. La trajectoire se répète en centièmes de millimètre : jeu variable ou pièce décalée produit un rebut. La préparation répétable est un prérequis, pas une option.
Quelle différence entre cobot et robot industriel ?
Le cobot s’apprend par guidage manuel et nécessite généralement moins d’infrastructure, adapté aux petites séries et références variables. L’industriel est plus rapide, porte plus loin et vise le continu en longues séries, mais exige clôture et programmation au pupitre.
Faut-il un positionneur ?
On peut débuter sans pour des pièces planes soudées par-dessus. Pour des pièces en volume avec plusieurs positions, il devient nécessaire afin d’orienter le joint vers la torche. La plupart des postes possèdent au moins un axe de positionnement.
Sources
- https://roboteus.com/pl/maszyny/roboty-przemyslowe/robot-przemyslowy-rbr-2110s/
- https://roboteus.com/pl/maszyny/roboty-przemyslowe/robot-szescioosiowy-rbr-0805/
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/
- https://roboteus.com/pl/blog/roboty-przemyslowe-w-spawalnictwie/
Note de la rédaction
Les paramètres proviennent des fiches Roboteus et dépendent de la configuration, du matériau et du procédé. Le poste robotisé est chiffré individuellement. Les critères de rentabilité sont généraux et doivent être vérifiés avec vos données. Ce texte ne remplace ni les notices ni les règles de sécurité des robots industriels et lasers de classe 4.